

Gussbronzebuchsen
Gleitlager mit massiver Wand, aus gegossener Lagerbronze gedreht und gebohrt: C93200 / SAE 660 als Standard, bleifreie Zinnbronzen und Aluminiumbronzen für höhere Beanspruchung. Zylinder- und Bundbuchsen nach ISO 4379 von Ø 6 bis Ø 200 mm und jede Abmessung von Ø 3 bis Ø 1000 mm, mit Schmierbohrungen und Nuten nach Zeichnung. Fett- oder ölgeschmiert – die Buchse für schwere, langsame Drehpunkte und für jede Aufgabe, bei der die Zeichnung und nicht der Katalog das Maß vorgibt.
- 25 / 45N/mm² bewegt / statisch, gefettet
- 0,5 m/sGleitgeschwindigkeit, gefettet
- Ø 3–1000mm, nach Zeichnung
- 3–5 TageKostenlose Muster
Eine Gussbronzebuchse ist ein Gleitlager, dessen gesamte Wand aus Lagerbronze besteht – aus gegossener Stange oder gegossenem Rohr auf die fertige Bohrung, den Außendurchmesser und die Länge bearbeitet. Es gibt keinen Stahlrücken und keine Gleitschicht: Die Lauffläche ist bis zum Kern dasselbe Metall. Deshalb lässt sich die Buchse im Betrieb nachbohren und in jeder Wandstärke fertigen, und deshalb braucht sie Fett oder Öl in der Bohrung.
- JBM-600: bleihaltige Zinnbronze C93200 / SAE 660 als Standard (C93700, C93800 auf Anfrage) · JBM-610: bleifreie C90500, CuSn12 · JBM-620: Aluminiumbronze C95400, C95500 · JBM-630: hochfestes Sondermessing C86300
- Gefettete Gussbronze: 25 N/mm² bei bewegter Welle, 45 N/mm² statisch, 0,5 m/s, Reibwert 0,08–0,15, −40 bis +250 °C
- Passungen: Gehäuse H7, Welle e7–e8; Bohrung E6 vor dem Einpressen, Außendurchmesser s6 / r6 (ISO 4379)
- Abmessungen: Zylinder- und Bundbuchsen nach ISO 4379 Ø 6–200 mm; Ø 3–1000 mm, metrisch oder in Zoll, nach Zeichnung
- Gefertigt auf 25 CNC-Drehmaschinen; kostenlose Muster in 3–5 Tagen; keine Mindestbestellmenge

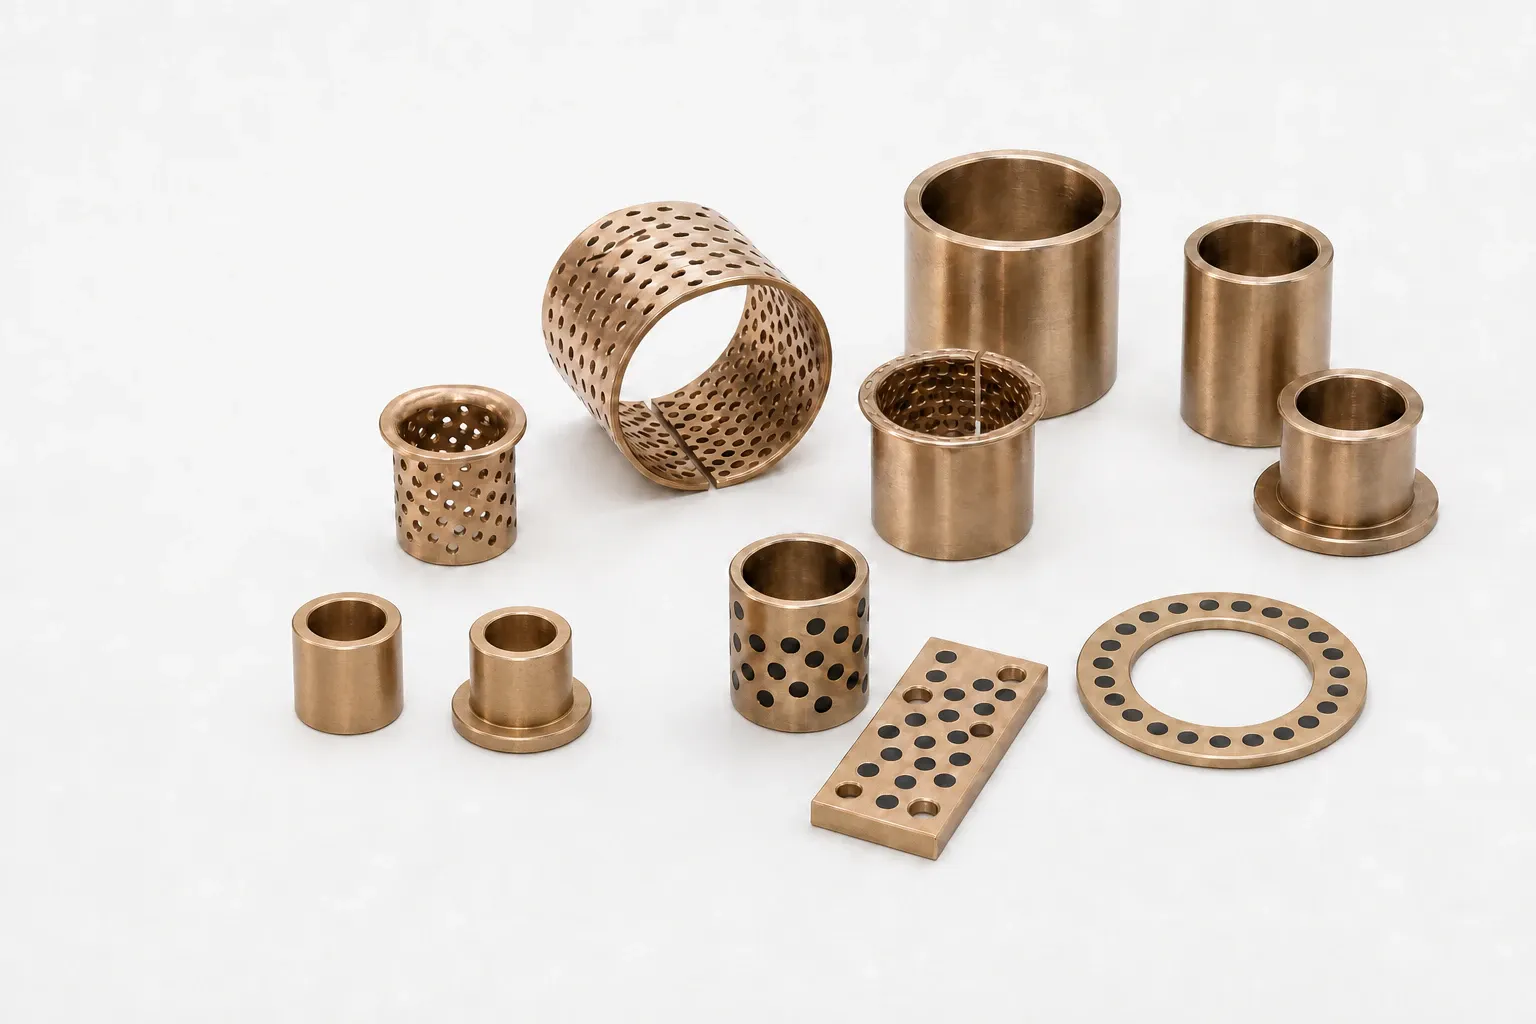
Bauformen und Legierungen
Eine Bauart, drei Standardbauformen und vier Legierungsgruppen. Maßgeblich bleibt die Legierung auf der Zeichnung; die JBM-Nummer kennzeichnet die Produktlinie für die Bestellung.
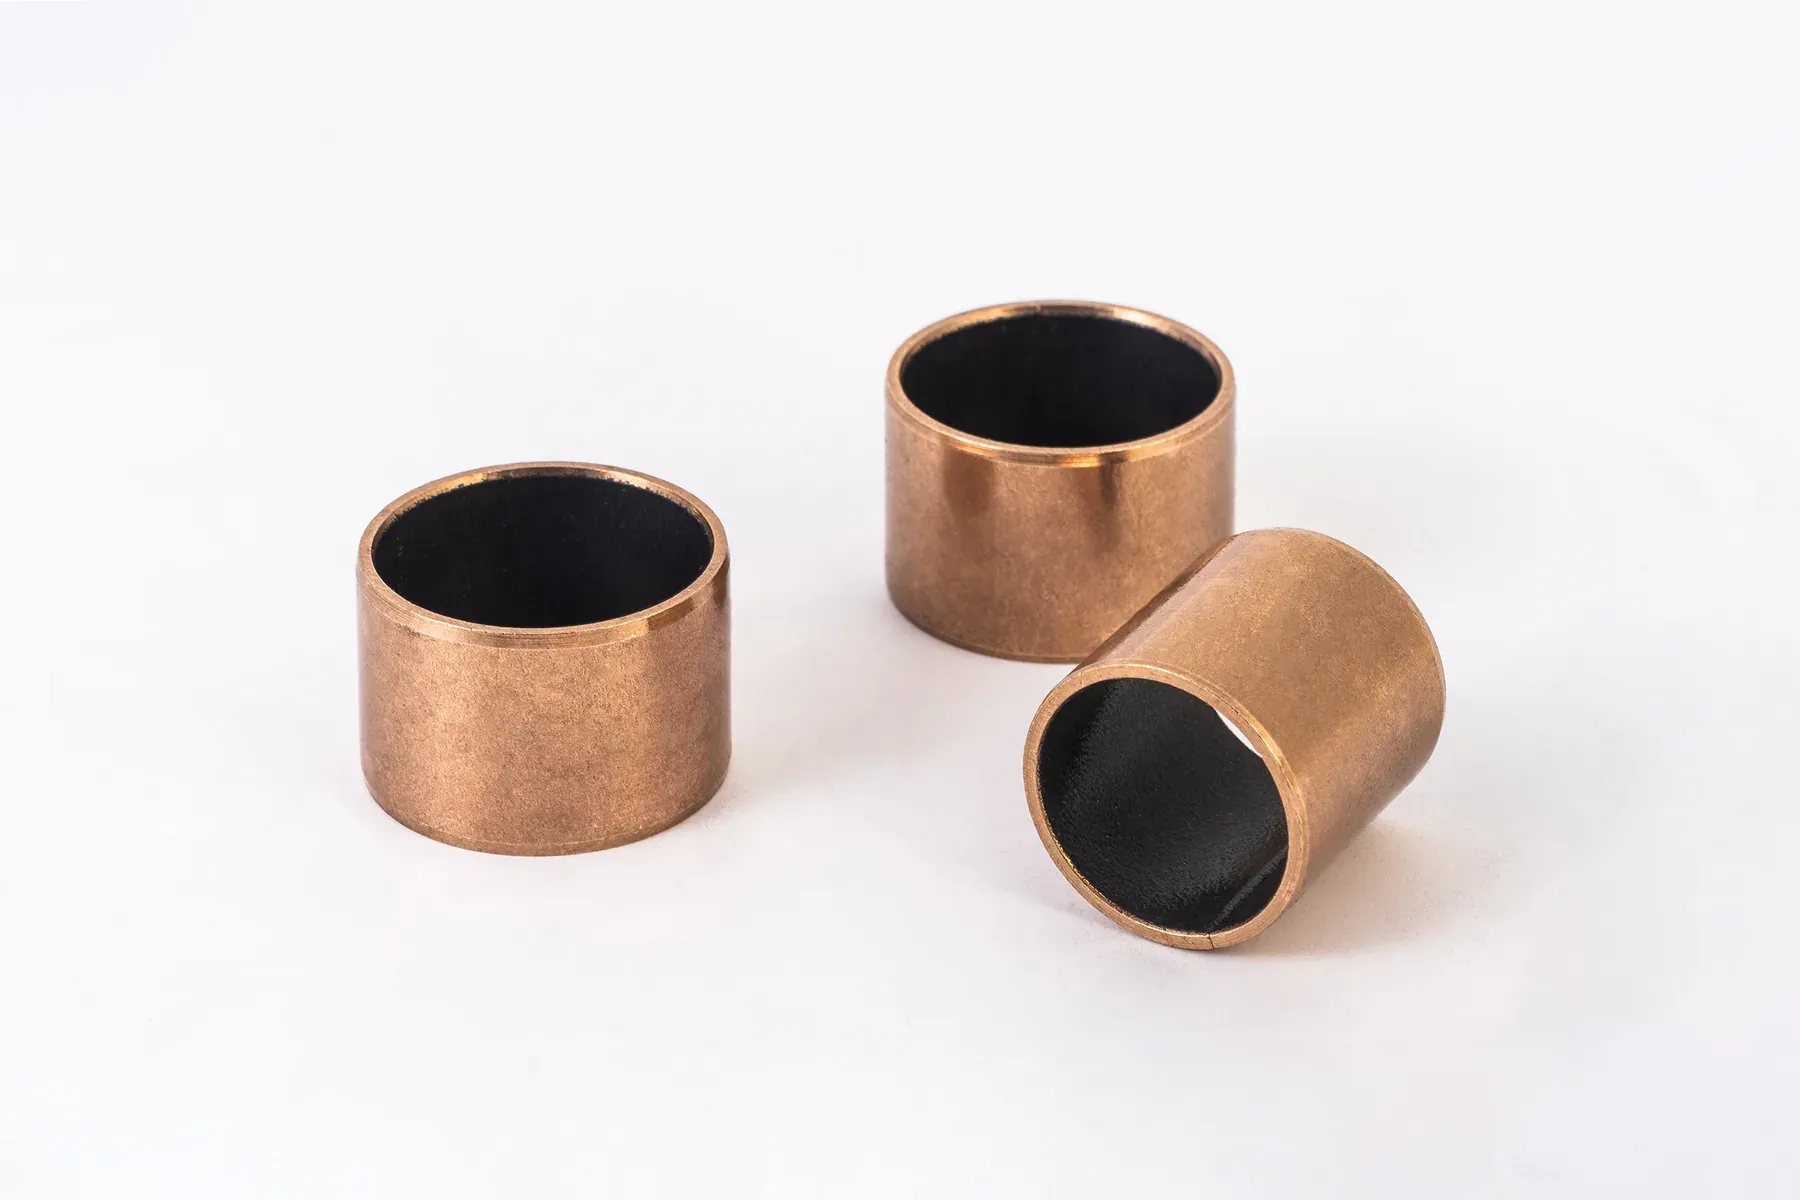
Zylinderbuchsen (ISO 4379 Form C)
46 Bohrungen Ø 6–200 mm, jede in dünner, mittlerer und dicker Wand mit Standardlängen. Glatte Bohrung oder mit Schmierbohrung und Nuten.
Form CBundbuchsen (ISO 4379 Form F)
Dieselben Bohrungen mit gedrehtem Bund zur axialen Fixierung und für leichte Axiallasten; Bunddurchmesser d11.
Form F
Anlaufscheiben
Gedrehte Bronzescheiben für die Axiallast, glatt oder genutet.
AxialNach Zeichnung
Ø 3–1000 mm, Zollmaße, geteilt, gestuft, genutet oder mit Sonderdetails – in jeder der Legierungen.
SonderanfertigungJBM-600 · bleihaltige Zinnbronze
C93200 / SAE 660, 65–75 HB: die universelle Lagerbronze, tolerant gegenüber ungehärteten Wellen und Schmierpausen.
Standard
JBM-620 / 630 · harte Legierungen
Aluminiumbronze C95400 und Manganbronze C86300 für extreme Lasten bei niedriger Geschwindigkeit auf gehärteter Welle.
Schwerlast
Gegossen, massiv, gedreht: was die Begriffe bedeuten
Gegossen beschreibt das Vormaterial: Lagerbronze wird zu Stangen oder Rohren vergossen – der einzige praktikable Weg, diese Legierungen in Lagerquerschnitten herzustellen. Massiv beschreibt die Wand: durchgehend Bronze, anders als bei einer Bimetall- oder Verbundbuchse, deren Bronze nur eine Schicht auf einem Stahlrücken ist. Gedreht beschreibt die Fertigung: Das Vormaterial wird auf CNC-Drehmaschinen nach Zeichnung gedreht, ausgebohrt und plangedreht, anschließend gebohrt und genutet, wo Schmierdetails gefordert sind. Jede Gussbronzebuchse auf dieser Website ist alles drei zugleich.
Für den Konstrukteur bedeutet das Freiheit. Hinter einer gedrehten Buchse steht kein Werkzeug; Bohrung, Außendurchmesser, Länge, Bund, Fasen, Schmierbohrungen und Nuten sind Programmparameter, keine Katalogpositionen. Zwischen Zeichnung und Teil steht nichts – deshalb ist Gussbronze die erste Wahl für Reparaturen, Prototypen, große Durchmesser und jedes zeichnungsgebundene Teil, und deshalb geht das Muster einer neuen Abmessung in drei bis fünf Tagen auf die Reise.
Welche Bronze: die Serie JBM-600
Die zweite Ziffer der JBM-600-Nummer steht für die Legierungsgruppe. C93200 / SAE 660 (JBM-600) ist der Standard: sieben Prozent Zinn für die Verschleißfestigkeit, sieben Prozent Blei für Anpassungsfähigkeit und Notlaufeigenschaften, dazu eine Härte von 65–75 HB, die auf einer ungehärteten Stahlwelle läuft. Eine Stufe höher greifen Sie nur, wenn die Beanspruchung es verlangt: bleifreie Zinnbronzen (JBM-610) für Bleifreiheit und höhere Last bei guter Schmierung, Aluminiumbronzen (JBM-620) und Manganbronze C86300 (JBM-630) für extreme Lasten bei sehr niedriger Geschwindigkeit auf gehärteter Welle.
| JBM-Serie | Legierungen | Härte HB | Welle | Wahl bei |
|---|---|---|---|---|
| JBM-600 | C93200 / SAE 660 (Standard); C93700, C93800 | 65–75 | Stahl, ungehärtet zulässig | Allgemeiner Einsatz, Fett oder Öl; Schmutz und unterbrochene Schmierung (bleireichere Sorten) |
| JBM-610 | C90500 / SAE 62, CuSn12 | 75–95 | Stahl, vorzugsweise gehärtet | Geforderte Bleifreiheit; höhere Last bei zuverlässiger Schmierung |
| JBM-620 | Aluminiumbronze C95400, C95500 | 160–180 | Gehärtet | Hohe Last, niedrige Geschwindigkeit, Stöße, Meerwasser und Hitze |
| JBM-630 | Manganbronze C86300 / SAE 430B | 225 | Gehärtet, zwingend | Extreme Last bei sehr niedriger Geschwindigkeit; Kran- und Pressendrehpunkte |
Härtewerte sind typische Gusswerte aus den Legierungsnormen. Die Betriebsgrenzen unten sind für gefettetes C93200 bestätigt; die harten Legierungen tragen bei niedrigerer Geschwindigkeit eine höhere spezifische Belastung und werden je Anwendung angeboten. Legierungsdaten: Werkstoffseiten C93200 und C86300.
Betriebsgrenzen, gefettet
Die Grenzwerte gelten für eine fett- oder ölgeschmierte Gussbronzebuchse auf einer Stahlwelle im Mischreibungsgebiet – so laufen fast alle. Es sind Einzelgrenzen, kein gemeinsamer Betriebspunkt: Eine Buchse bei 25 N/mm² läuft nicht zugleich mit 0,5 m/s bei 250 °C. Prüfen Sie die spezifische Belastung p = F ÷ (d × L) gegen den Wert für die bewegte Welle und die Gleitgeschwindigkeit v = π × d × n gegen 0,5 m/s; der pv-Rechner erledigt beides.
| Kenngröße | Wert | Bedingung |
|---|---|---|
| Spezifische Belastung, Welle bewegt | 25 N/mm² | Gefettet, Stahlwelle |
| Spezifische Belastung, ruhend | 45 N/mm² | Gefettet |
| Gleitgeschwindigkeit | 0,5 m/s | Gefettet; höher bei vollständigem Ölfilm, auf Anfrage |
| Reibwert | 0,08–0,15 | Gefettet |
| Temperatur | −40 … +250 °C | Fettsorte passend wählen |
| Gehäusebohrung | H7 | Außendurchmesser der Buchse s6 / r6 nach ISO 4379 |
| Welle | e7–e8 | e7 allgemeiner Einsatz; e8 bei Hitze, Schiefstellung und Schmutz |
Vom Hersteller bestätigte Betriebsgrenzen für gefettete Gussbronzebuchsen (Stand 07.08.2026). Hydrodynamische und legierungsspezifische Kennwerte auf Anfrage.
Schmierbohrungen und Schmiernuten
Gussbronze bringt keinen eigenen Schmierstoff mit; das Blei im C93200 überbrückt eine kurze Lücke, kein versäumtes Schmierintervall. Fett oder Öl erreicht die Bohrung über eine radiale Bohrung unter dem Schmiernippel und wird durch in die Bohrung eingearbeitete Nuten verteilt: gerade Längsnuten für schwenkende Bolzen, eine Umfangsnut für die Ölversorgung einer rotierenden Welle, Achter- oder Spiralnuten, um Fett über die ganze Lauffläche zu bringen. Die glatte Bohrung mit einer einzelnen Schmierbohrung passt für die meisten gefetteten Bolzen; ein Nutbild geben Sie vor, wo Bewegung oder Nachschmierintervall es verlangen.
Wo die Lagerstelle überhaupt nicht nachgeschmiert werden kann, ist Gussbronze die falsche Wahl: Nehmen Sie Bronze mit Graphiteinlagen für schwere oder heiße Trockenlagerstellen, ölgetränkte Sinterbronze für gering belastete Stellen mit hoher Zyklenzahl oder ein PTFE-Verbundgleitlager.
Tragen Sie Lage der Schmierbohrung und Nutbild in die Zeichnung ein – oder schreiben Sie „glatte Bohrung“, damit nichts eingearbeitet wird.
Passungen, Einpressen und Laufspiel
Die Buchse wird mit ihrem Außendurchmesser s6 (bis Ø 120 mm) bzw. r6 in eine H7-Gehäusebohrung eingepresst. Beim Einpressen verengt sich die Bohrung etwa um das Übermaß; deshalb wird sie vor dem Einbau auf E6 gefertigt und liegt im Gehäuse bei etwa H8. Gegen eine e7-Welle ergibt das ein Laufspiel von etwa 0,1–0,3 % des Durchmessers – der Bereich, den gefettete Bronze braucht. Pressen Sie von der angefasten Seite mit einem abgesetzten Einpressdorn, nie auf die Bohrungskante; müssen mehrere Buchsen fluchten, bestellen Sie die Bohrung mit Aufmaß und reiben oder spindeln Sie sie nach dem Einpressen im Einbauzustand aus.
Welle: Stahl, geschliffen oder feingedreht. C93200 läuft auf einer ungehärteten Welle; Aluminiumbronzen und C86300 brauchen eine gehärtete Welle, die härter ist als die Buchse – sonst verschleißt die Welle statt des Lagers.
| Nenn-Ø (mm) | Übermaß s6 in H7 (µm) | Spiel, ≈ H8-Bohrung gegen e7-Welle (µm) |
|---|---|---|
| Ø 30 | 14–48 | 40–94 |
| Ø 40 | 18–59 | 50–114 |
| Ø 80 | 29–78 | 60–136 |
Aus den Abmaßen nach ISO 286; die Maßtabelle berechnet dieselbe Passung für jede Standardabmessung. Für andere Toleranzklassen nutzen Sie den Presspassungsrechner.
Abmessungen
Die Reihe nach ISO 4379 umfasst 46 Bohrungen von Ø 6 bis Ø 200 mm, jede in drei Außendurchmessern (dünne, mittlere und dicke Wand) und zwei oder drei Längen, als Zylinderbuchse (Form C) und Bundbuchse (Form F): rund vierhundert Abmessungen, alle auftragsbezogen gefertigt und am schnellsten lieferbar. Außerhalb der Reihe wird alles von Ø 3 bis Ø 1000 mm, Zollmaße eingeschlossen, in derselben Lieferzeit nach Zeichnung gefertigt – dieselben Drehmaschinen bearbeiten beides. Bei Sonderabmessungen sollte die Wandstärke mindestens 0,08 × Bohrung + 1,5 mm betragen, damit die Buchse das Einpressen unbeschadet übersteht; der Buchsen-Abmessungsrechner liefert zu einer gegebenen Welle die Standardabmessungen und Passungen.
Was in die Anfrage gehört
Bohrung × Außendurchmesser × Länge oder die Zeichnung; die Legierung – oder Belastung, Geschwindigkeit, Temperatur und Schmierung, damit wir eine vorschlagen können; Schmierbohrung und Nutbild oder „glatte Bohrung“; Stückzahl jetzt und pro Jahr. Teilenummer: Serie + Bohrung-Außendurchmesser-Länge in Millimetern, z. B. JBM-600 40-50-40 für eine Zylinderbuchse aus C93200 mit Ø 40 × Ø 50 × 40 mm. Muster von Standard- und Sonderteilen sind kostenlos und werden in 3–5 Tagen versandt; eine Mindestbestellmenge gibt es nicht.
Wo Gussbronzebuchsen eingesetzt werden
Schwere, langsame, gefettete Drehpunkte – und alles, was nach Zeichnung gefertigt wird.

Baumaschinen
Drehpunkte an Ausleger, Stiel und Löffel, Kranrollen, Abstütz- und Lenkbolzen.
Pumpen und Armaturen
Wellenbuchsen, Verschleißringe und Spindelbuchsen in Wasser- und Prozesspumpen.
Landtechnik
Drehpunkte an Gestänge, Achsen und Anbaugeräten, die Schmutz und seltener Nachschmierung ausgesetzt sind.
Hydraulikzylinder
Stangenkopf- und Gabelkopfbuchsen an großen Zylindern, passend zur Augenbohrung bearbeitet.
Häufige Fragen
Was ist eine Gussbronzebuchse?
Ein Gleitlager mit massiver Wand, aus gegossener Lagerbronze-Stange oder -Rohr gedreht: kein Stahlrücken, keine Gleitschicht, durchgehend dieselbe Bronze. Standardlegierung ist C93200 / SAE 660. Die Buchse wird fett- oder ölgeschmiert und lässt sich in jeder Abmessung und Wandstärke fertigen.
Wie hoch darf eine Gussbronzebuchse belastet werden?
Gefettetes C93200: 25 N/mm² projizierte Lagerfläche (Bohrung × Länge) bei bewegter Welle, 45 N/mm² im Stillstand, bei bis zu 0,5 m/s Gleitgeschwindigkeit. Aluminiumbronze und C86300 tragen bei niedrigerer Geschwindigkeit auf gehärteter Welle mehr; diese Werte werden je Anwendung angeboten.
Muss die Welle gehärtet sein?
Nicht für C93200 / SAE 660, das mit 65–75 HB auf einer ungehärteten Stahlwelle läuft. Für die Aluminiumbronzen und Manganbronze C86300 muss die Welle gehärtet und härter als die Buchse sein.
Gussbronze oder gerollte Bronze?
Gussbronze für Einzelstücke, dicke Wände, große Durchmesser, nachbearbeitbare Bohrungen und Sonderlegierungen. Gerolltes CuSn8 für dünne Wände, Serienstückzahlen und 120 N/mm² statische Belastung in den Abmessungen nach ISO 3547. Der Vergleichsbeitrag stellt beide gegenüber.
Welche Abmessungen sind lieferbar?
Zylinder- und Bundbuchsen nach ISO 4379 Ø 6–200 mm als Standardreihe sowie jede Abmessung von Ø 3 bis Ø 1000 mm, metrisch oder in Zoll, in derselben Lieferzeit nach Zeichnung gefertigt. Muster werden in 3–5 Tagen versandt.
Was bedeutet JBM-600 im Angebot?
Die Seriennummer für gedrehte Buchsen aus Massivbronze; die zweite Ziffer steht für die Legierungsgruppe (600 bleihaltige Zinnbronze, 610 bleifreie Zinnbronze, 620 Aluminiumbronze, 630 hochfestes Sondermessing). Maßgeblich bleibt die Legierung auf Ihrer Zeichnung.
Senden Sie die Abmessung oder die Zeichnung.
Bohrung × Außendurchmesser × Länge, die Legierung, falls bekannt, Schmierbohrung und Nuten, falls gewünscht. Angebot innerhalb von 12 Stunden, kostenlose Muster in 3–5 Tagen, keine Mindestbestellmenge.
Reaktionszeit: 12 h · Kostenlose Muster · Keine Mindestbestellmenge