

Baggerbuchsen
Ein Bagger hat zwischen Auslegerfuß und Löffelzähnen ein Dutzend gefetteter Bolzengelenke – alle langsam, alle hoch belastet, alle im Schmutz. Die Buchsen darin sind Verschleißteile, und der richtige Werkstoff an jeder Position entscheidet, wie oft die Maschine in der Werkstatt steht.
- 250 N/mm²Gehärteter Stahl bei 0,1 m/s
- 58–62 HRCBohrungshärte JBM-ST
- 150 N/mm²Bimetall JBM-800, dynamisch
- 0,1–0,3 mmTypisches Laufspiel
Die Bolzengelenke eines Baggers laufen sehr langsam unter hoher, stoßartiger, abrasiver Belastung und werden periodisch abgeschmiert. Gehärtete Stahlbuchsen (JBM-ST, 58–62 HRC, 250 N/mm²) sind der Standard an Ausleger-, Stiel- und Löffelbolzen; Bimetall-Gleitlager passen zu den häufiger bewegten, besser geschmierten Positionen; Bronze mit Graphiteinlagen zu Gelenken, die nicht abgeschmiert werden können.
- Auslegerfuß, Ausleger–Stiel, Stiel–Löffel und Umlenkhebelbolzen: gehärtete Stahlbuchsen mit Schmiernuten, abgeschmiert über den Bolzen oder das Gehäuse
- Stangenkopf- und Gabelkopfbolzen der Zylinder: gehärteter Stahl oder Bimetall, je nach Belastung und Abschmierintervall
- Spezifische Belastung bis 250 N/mm² bei 0,1 m/s auf Stahl; 150 N/mm² dynamisch auf Bimetall JBM-800
- Bolzen: gehärteter, hartverchromter oder induktionsgehärteter Stahl ≥ 50 HRC, Ra ≤ 0,8 µm; Buchse und Bolzen sind eine aufeinander abgestimmte Paarung
- Ersatzbuchsen werden anhand gemessener Abmessungen auf das OE-Teil abgestimmt; das Verschleißmaß der alten Buchse ist nicht das Sollmaß
Buchsen für Baggerbolzen
Drei Werkstoffe decken die Maschine ab: gehärteter Stahl an den Grabgelenken, Bimetall an Zylinderaugen und leichteren Drehpunkten, Bronze mit Graphiteinlagen dort, wo niemand abschmiert.
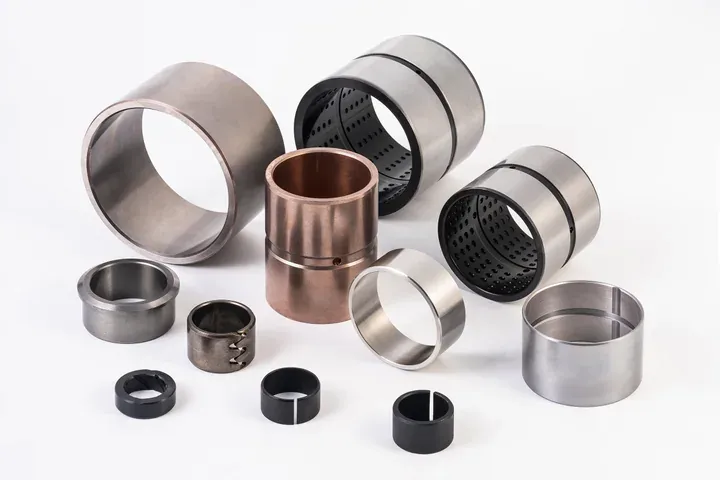
Gehärtete Stahlbuchsen
58–62 HRC, 250 N/mm²: Ausleger-, Stiel-, Löffel- und Umlenkhebelbolzen mit Schmiernuten und Schmierbohrungen.
JBM-ST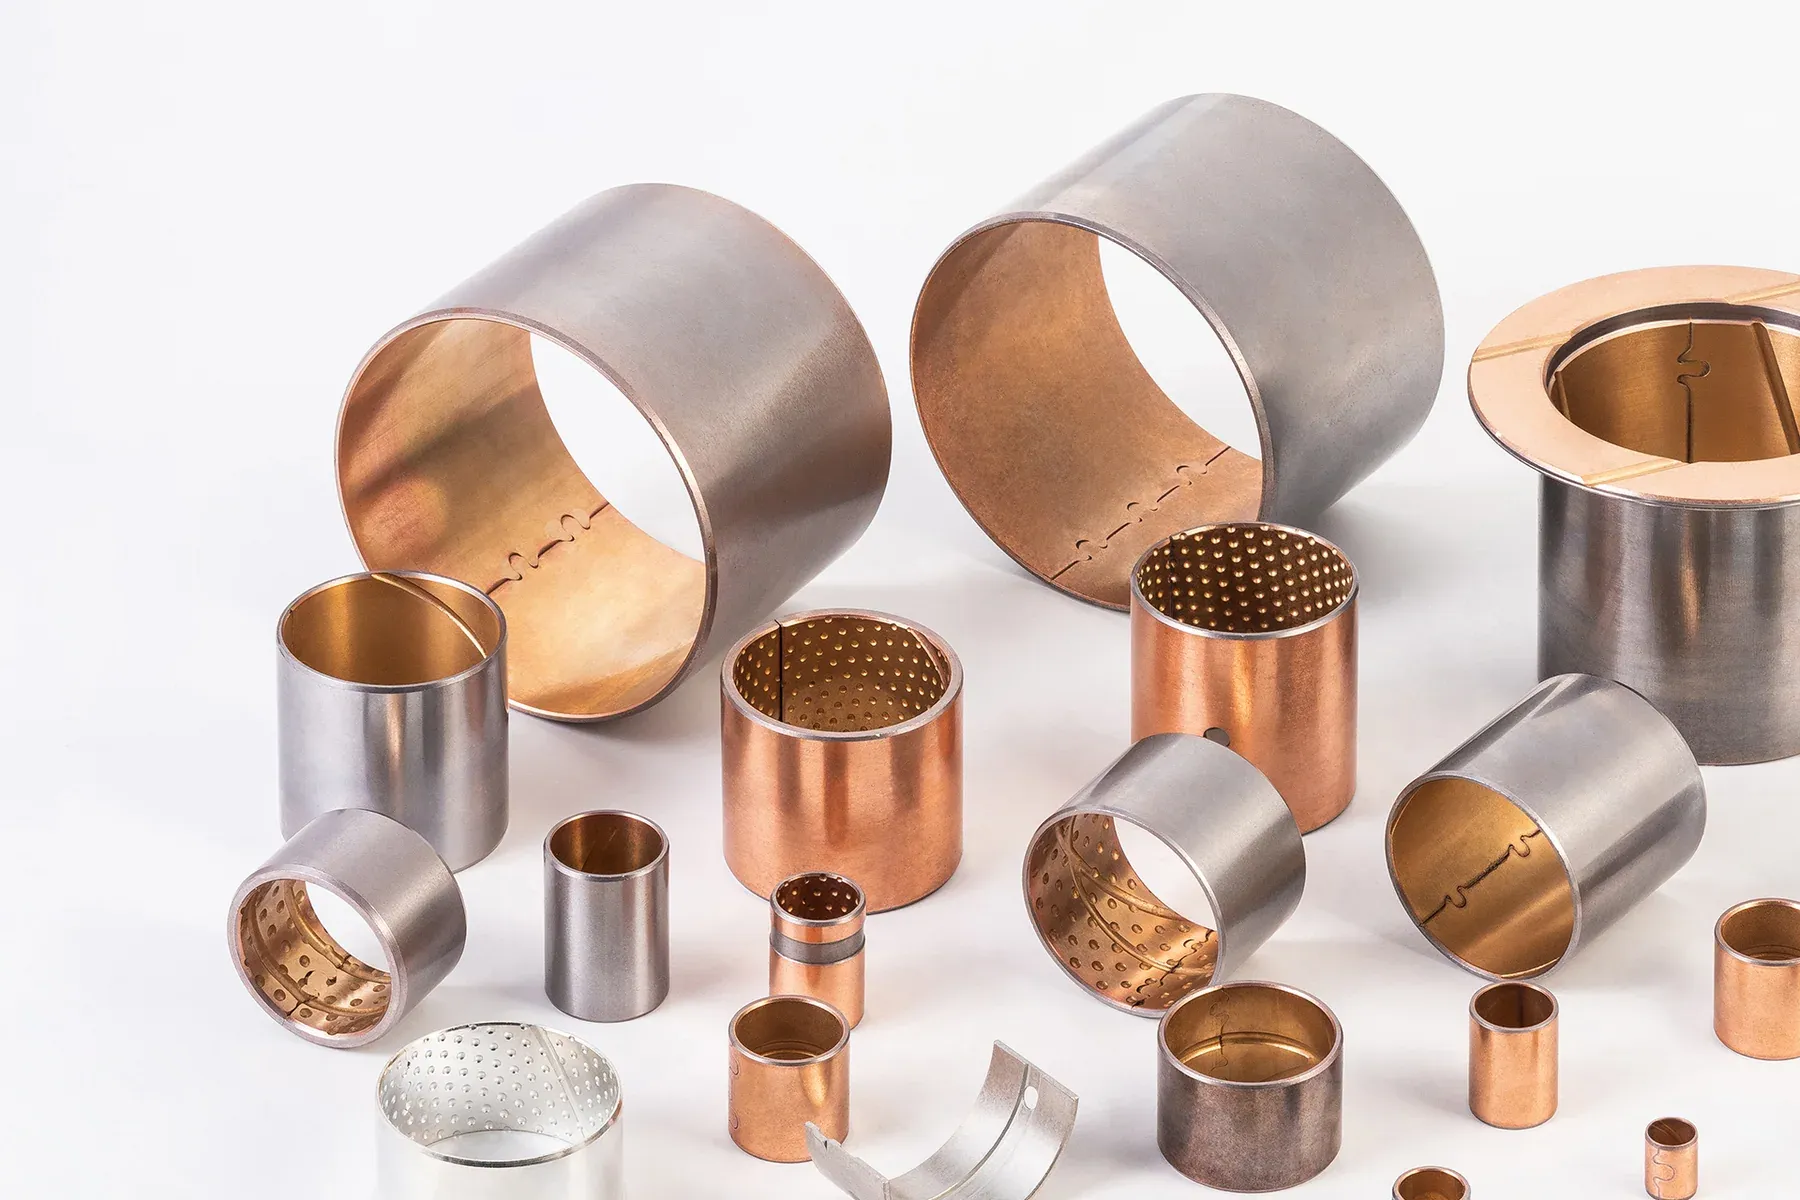
Bimetall-Gleitlager
Stahlrücken, Gleitschicht CuPb10Sn10: Stangenköpfe, Gabelköpfe und gut geschmierte Drehpunkte.
JBM-800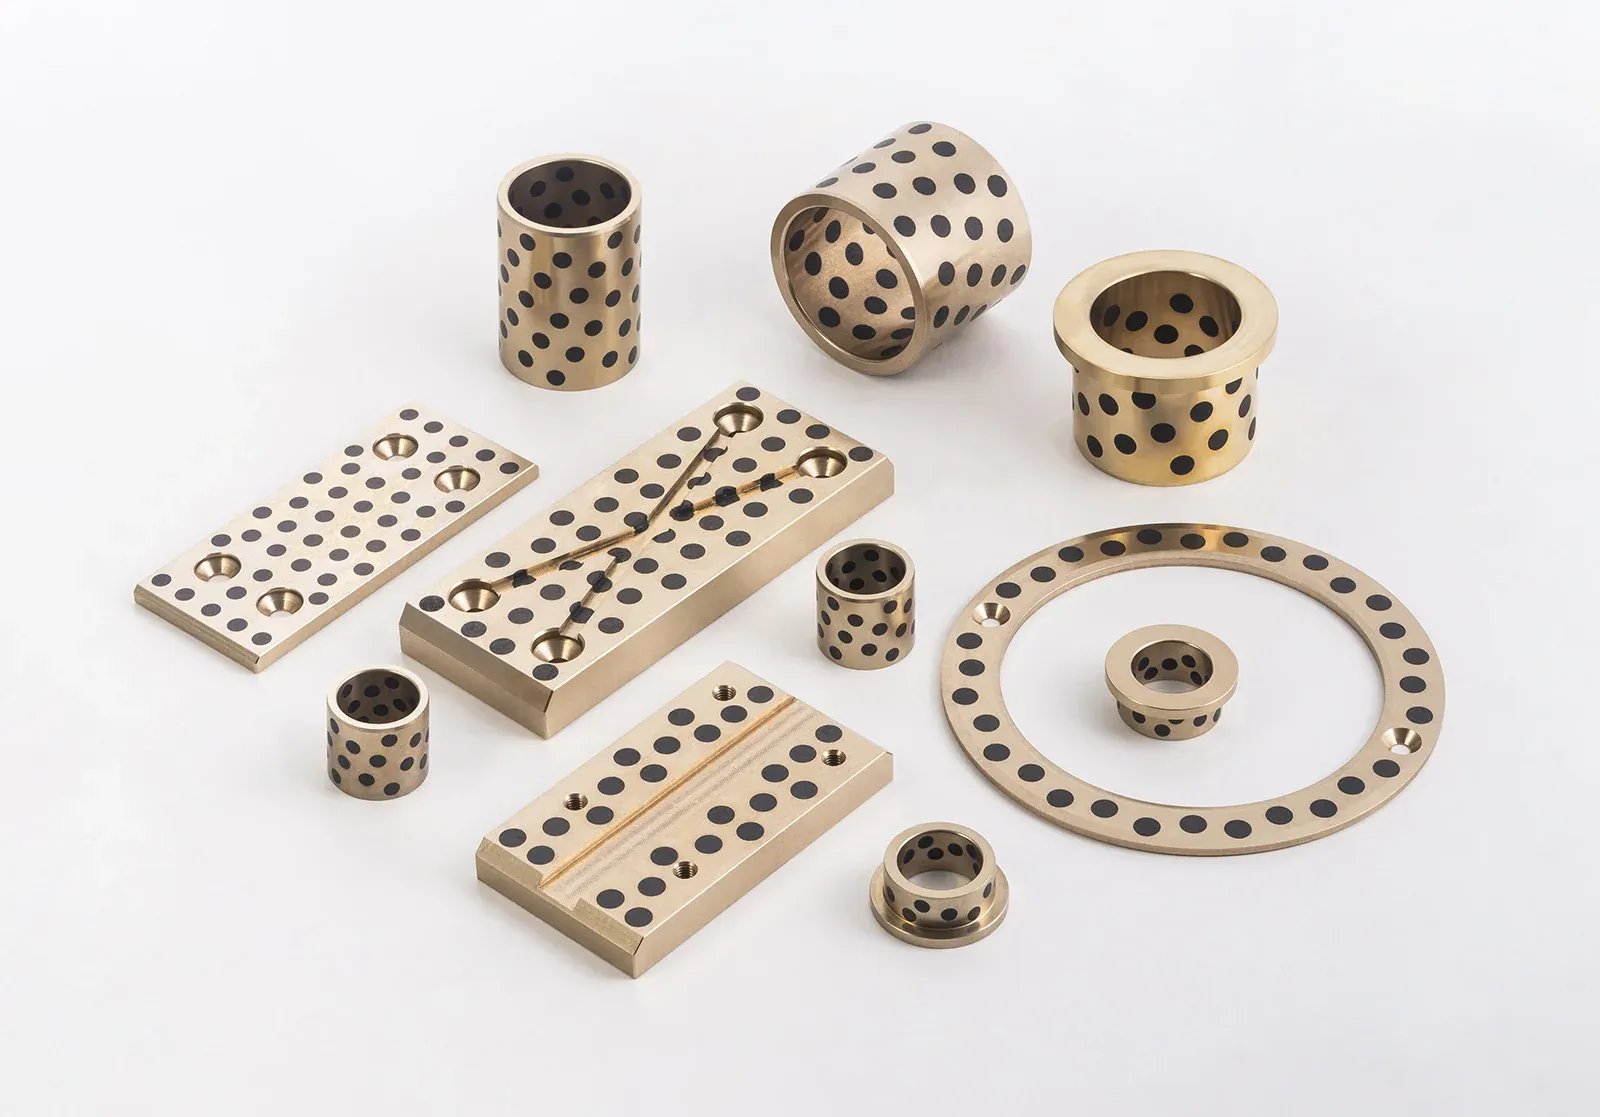
Bronzebuchsen mit Graphiteinlagen
Festschmierstoff-Einlagen für Schild-, Schnellwechsler- und Scharnierdrehpunkte, die nie abgeschmiert werden.
JBM-650
Die Gelenke und was sie aushalten müssen
Von der Maschine nach außen steigen die Lasten, und die Schmierung wird schlechter. Die Auslegerfußbolzen tragen das gesamte Vorderteil, bewegen sich aber nur wenige Male pro Minute durch einen kleinen Winkel; sie sind groß, gut geschmiert und halten lange. Die Bolzen Ausleger–Stiel und Stiel–Löffel bekommen die Grabkräfte direkt ab, mit Stößen, wenn der Löffel auf Fels trifft. Die Bolzen an Umlenkhebel und Koppelstange (H-Lenker) sind die kleinsten, am häufigsten bewegten und schmutzigsten Gelenke der Maschine und verschleißen zuerst. Stangenkopf- und Gabelkopfbolzen der Zylinder nehmen die volle Zylinderkraft auf und schwenken bei jedem Arbeitszyklus.
| Gelenk | Bewegung | Belastung | Schmierung | Übliche Buchse |
|---|---|---|---|---|
| Auslegerfuß | Kleiner Winkel, langsam | Sehr hoch, gleichmäßig | Gefettet, gut | Gehärteter Stahl |
| Ausleger–Stiel | Schwenkend | Hoch, Stöße | Gefettet | Gehärteter Stahl |
| Stiel–Löffel | Schwenkend | Hoch, Stöße | Gefettet, verschmutzt | Gehärteter Stahl |
| Umlenkhebel / Koppelstange (H-Lenker) | Schwenkend, häufig | Hoch, Stöße | Gefettet, stark verschmutzt | Gehärteter Stahl |
| Stangenkopf / Gabelkopf der Zylinder | Schwenkend bei jedem Zyklus | Volle Zylinderkraft | Gefettet | Gehärteter Stahl oder Bimetall |
| Schild-, Planier- und Anbaugeräte-Drehpunkte | Langsam, gelegentlich | Hoch | Selten gefettet | Bronze mit Graphiteinlagen oder Stahl |
Welcher Werkstoff wohin
Gehärtete Stahlbuchsen (JBM-ST) sind der Standard an den Grabgelenken. Aus Stahl 45, 40Cr, 20CrMo oder GCr15 auf 58–62 HRC wärmebehandelt, tragen sie bis 250 N/mm² bei 0,1 m/s und halten Stößen und eingedrücktem Sand besser stand als jede Bronze; sie brauchen Fett, zugeführt über radiale Bohrungen und verteilt über eingearbeitete Nuten. Betriebstemperatur −100 bis +350 °C.
Bimetall-Gleitlager (JBM-800, Stahlrücken mit Gleitschicht CuPb10Sn10) passen zu Positionen mit mehr Bewegung und zuverlässiger Abschmierung: 150 N/mm² dynamische Belastung, 3,5 m/s gefettet, und eine Gleitschicht, die sich dem Bolzen anpasst und kurze Schmierpausen verträgt. Sie sind leichter und günstiger als massiver Stahl und an Zylinderaugen und kleineren Drehpunkten verbreitet.
Bronze mit Graphiteinlagen (Serie 650, 50–100 N/mm² bei ≤ 0,5 m/s) ist für Drehpunkte gedacht, die niemand abschmiert: Schildneigung, Schnellwechsler, Kabinen- und Haubenscharniere. Gussbronze (C93200) kommt an den Grabgelenken selten zum Einsatz, weil sie die spezifische Belastung nicht trägt, bewährt sich aber an Drehkranz- und Fahrwerkspositionen mit guter Schmierung.
Bolzen und Buchse sind eine Paarung
Eine gehärtete Stahlbuchse auf einem weichen Bolzen zerstört den Bolzen; ein gehärteter Bolzen in einer weichen Buchse zerstört die Buchse. Der Bolzen besteht üblicherweise aus legiertem Stahl, induktionsgehärtet oder hartverchromt auf mindestens 50 HRC, geschliffen auf Ra 0,8 µm oder besser, mit dem Fettkanal durch den Bolzen oder durch das Gehäuse gebohrt. Geben Sie Werkstoff und Härte des Bolzens mit der Buchsenanfrage an; Bohrungshärte und Spiel der Buchse werden darauf abgestimmt.
Das Laufspiel an Baggerbolzen ist größer als an Werkzeugmaschinen, typisch 0,1–0,3 mm je nach Durchmesser, damit das Fett den belasteten Bogen erreicht und der Schmutz irgendwohin kann. Ein zu enger Sitz frisst, wenn sich der Ausleger in der Sonne erwärmt; ein zu loser schlägt das Gehäuse aus.
Schmiernuten und Schmierbohrungen
Das Fett gelangt über einen Schmiernippel am Gehäuse oder durch den hohlen Bolzen hinein, erreicht die Buchse über eine oder mehrere radiale Bohrungen und wird durch Nuten über die Bohrung verteilt: gerade, spiralförmig oder als Achternut. Die Bohrung muss bei der Montage mit der Zuführung im Gehäuse fluchten und außerhalb des am höchsten belasteten Bogens liegen; die Nuten müssen vor den Stirnflächen enden, damit das Fett nicht herausgefördert wird. Dichtungen oder Staublippen an beiden Enden halten den Sand draußen und das Fett drinnen.
Senden Sie die Zeichnung von Bolzen und Gehäuse sowie die Lage der Schmierstelle; wir legen Bohrungs- und Nutbild für das angebotene Teil aus.
Eine Ersatzbuchse richtig spezifizieren
Messen Sie die Gehäusebohrung, nicht die verschlissene Buchse: Der Außendurchmesser der Buchse wird für den Presssitz aus dem Gehäuse abgeleitet. Messen Sie den Bolzendurchmesser an einer nicht verschlissenen Stelle und geben Sie die gewünschte Verschleißzugabe an. Nennen Sie Länge, Fasen, Nutbild und Lage der Schmierbohrung, dazu die OE-Nummer, falls vorhanden. Wir bieten nach Ihrer Zeichnung oder Ihren gemessenen Abmessungen an (das Vermessen gebrauchter Teile bieten wir nicht an) sowie auf OE- und Aftermarket-Teilenummern, nachdem wir Abmessungen und Werkstoff verglichen haben; die Austauschbarkeit wird Teil für Teil bestätigt.
Gehäusebohrung und Bolzendurchmesser
Gemessen an nicht verschlissenen Flächen; nennen Sie Maschinentyp und Gelenk.
Länge und Merkmale
Länge, Fasen, Schmierbohrungen, Nuten, gegebenenfalls Bund.
Werkstoff
Gehärteter Stahl, Bimetall oder Graphitbronze – oder Sie beschreiben das Gelenk, und wir schlagen vor.
Stückzahl
Sätze pro Maschine, Flottengröße, Jahresbedarf. Muster sind kostenlos.
Häufige Fragen
Aus welchem Werkstoff bestehen Baggerbuchsen?
Überwiegend aus gehärtetem Stahl (58–62 HRC) an den Grabgelenken, aus Bimetall (Stahl-Bronze) an Zylinderaugen und leichteren Drehpunkten und aus Bronze mit Graphiteinlagen an Gelenken, die nie abgeschmiert werden. Massive Gussbronze bleibt gut geschmierten, geringer belasteten Positionen vorbehalten.
Wie oft müssen Baggerbolzen abgeschmiert werden?
Nach der Betriebsanleitung der Maschine: an Löffel- und Umlenkhebelbolzen typischerweise jede Schicht, an Auslegerbolzen täglich oder wöchentlich. Abschmieren, bis an den Dichtungen sauberes Fett austritt – meist versagt nicht die Buchse, sondern das Intervall.
Warum verschleißen die Buchsen am Umlenkhebel am schnellsten?
Sie sind die kleinsten Gelenke, die die Grabkraft übertragen, sie bewegen sich am häufigsten und sitzen im Schmutz. Gehärtete Stahlbuchsen, ein gehärteter Bolzen, Dichtungen und häufiges Abschmieren sind die Gegenmaßnahmen.
Liefern Sie Buchsen für einen bestimmten Baggertyp?
Ja, nach OE-Teilenummer oder gemessenen Abmessungen. Wir vergleichen Abmessungen und Werkstoff und bestätigen die Austauschbarkeit für jedes Teil, bevor wir anbieten.
Fertigen Sie auch die Bolzen?
Bushing MFG fertigt die Buchsen. Werkstoff und Härte des Bolzens werden mit uns abgestimmt, damit die Paarung passt; zur Bolzenspezifikation beraten wir gern.
Beschreiben Sie uns die Lagerstelle, nicht nur das Teil.
Bolzendurchmesser, Belastung, Bewegung, Schmierung und Umgebung: Unsere Ingenieure antworten innerhalb von 12 Stunden mit Werkstoff, Abmessung und Angebot. Kostenlose Muster, keine Mindestbestellmenge.
Reaktionszeit: 12 h · Kostenlose Muster · Keine Mindestbestellmenge