

Boccole per escavatori
Tra il piede del braccio e i denti della benna un escavatore conta una dozzina di perni ingrassati: tutti lenti, tutti molto caricati, tutti immersi nello sporco. Le boccole che li equipaggiano sono materiale di consumo, e il materiale giusto in ogni posizione decide quanto spesso la macchina finisce in officina.
- 250 N/mm²Acciaio temprato a 0,1 m/s
- 58–62 HRCDurezza del foro JBM-ST
- 150 N/mm²Bimetallo JBM-800, dinamico
- 0,1–0,3 mmGioco di funzionamento tipico
I perni di un escavatore lavorano a velocità bassissima, con carichi elevati e a urto, in ambiente abrasivo e con ingrassaggio periodico. Le boccole in acciaio temprato (JBM-ST, 58–62 HRC, 250 N/mm²) sono lo standard per i perni di braccio, avambraccio e benna; le boccole bimetalliche sono adatte alle posizioni più mosse e meglio lubrificate; il bronzo con inserti in grafite va negli snodi che non si possono ingrassare.
- Perni di piede braccio, braccio–avambraccio, avambraccio–benna e bielle: boccole cilindriche in acciaio temprato con cave di lubrificazione, ingrassate attraverso il perno o la sede
- Perni di occhio dello stelo e forcella dei cilindri: acciaio temprato o bimetallo, secondo carico e intervallo di ingrassaggio
- Carichi specifici fino a 250 N/mm² a 0,1 m/s sull’acciaio; 150 N/mm² dinamici sul bimetallo JBM-800
- Perno: acciaio temprato, cromato o temprato a induzione ≥ 50 HRC, Ra ≤ 0,8 µm; boccola e perno vanno scelti in coppia
- Le boccole di ricambio si definiscono sul pezzo OE a partire dalle dimensioni misurate: la boccola usurata non è un riferimento per la misura
Boccole per i perni degli escavatori
Tre materiali coprono tutta la macchina: acciaio temprato sugli snodi di scavo, bimetallo sugli occhi dei cilindri e sui perni meno caricati, bronzo con inserti in grafite dove nessuno ingrassa.
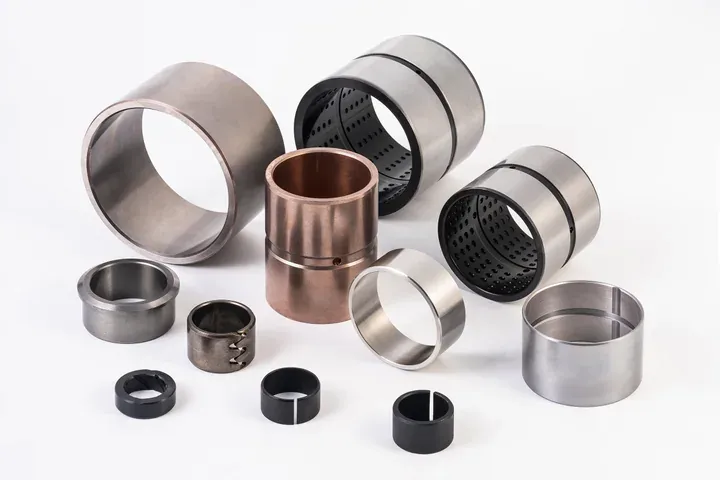
Boccole in acciaio temprato
58–62 HRC, 250 N/mm²: perni di braccio, avambraccio, benna e bielle con cave di lubrificazione e fori per il grasso.
JBM-ST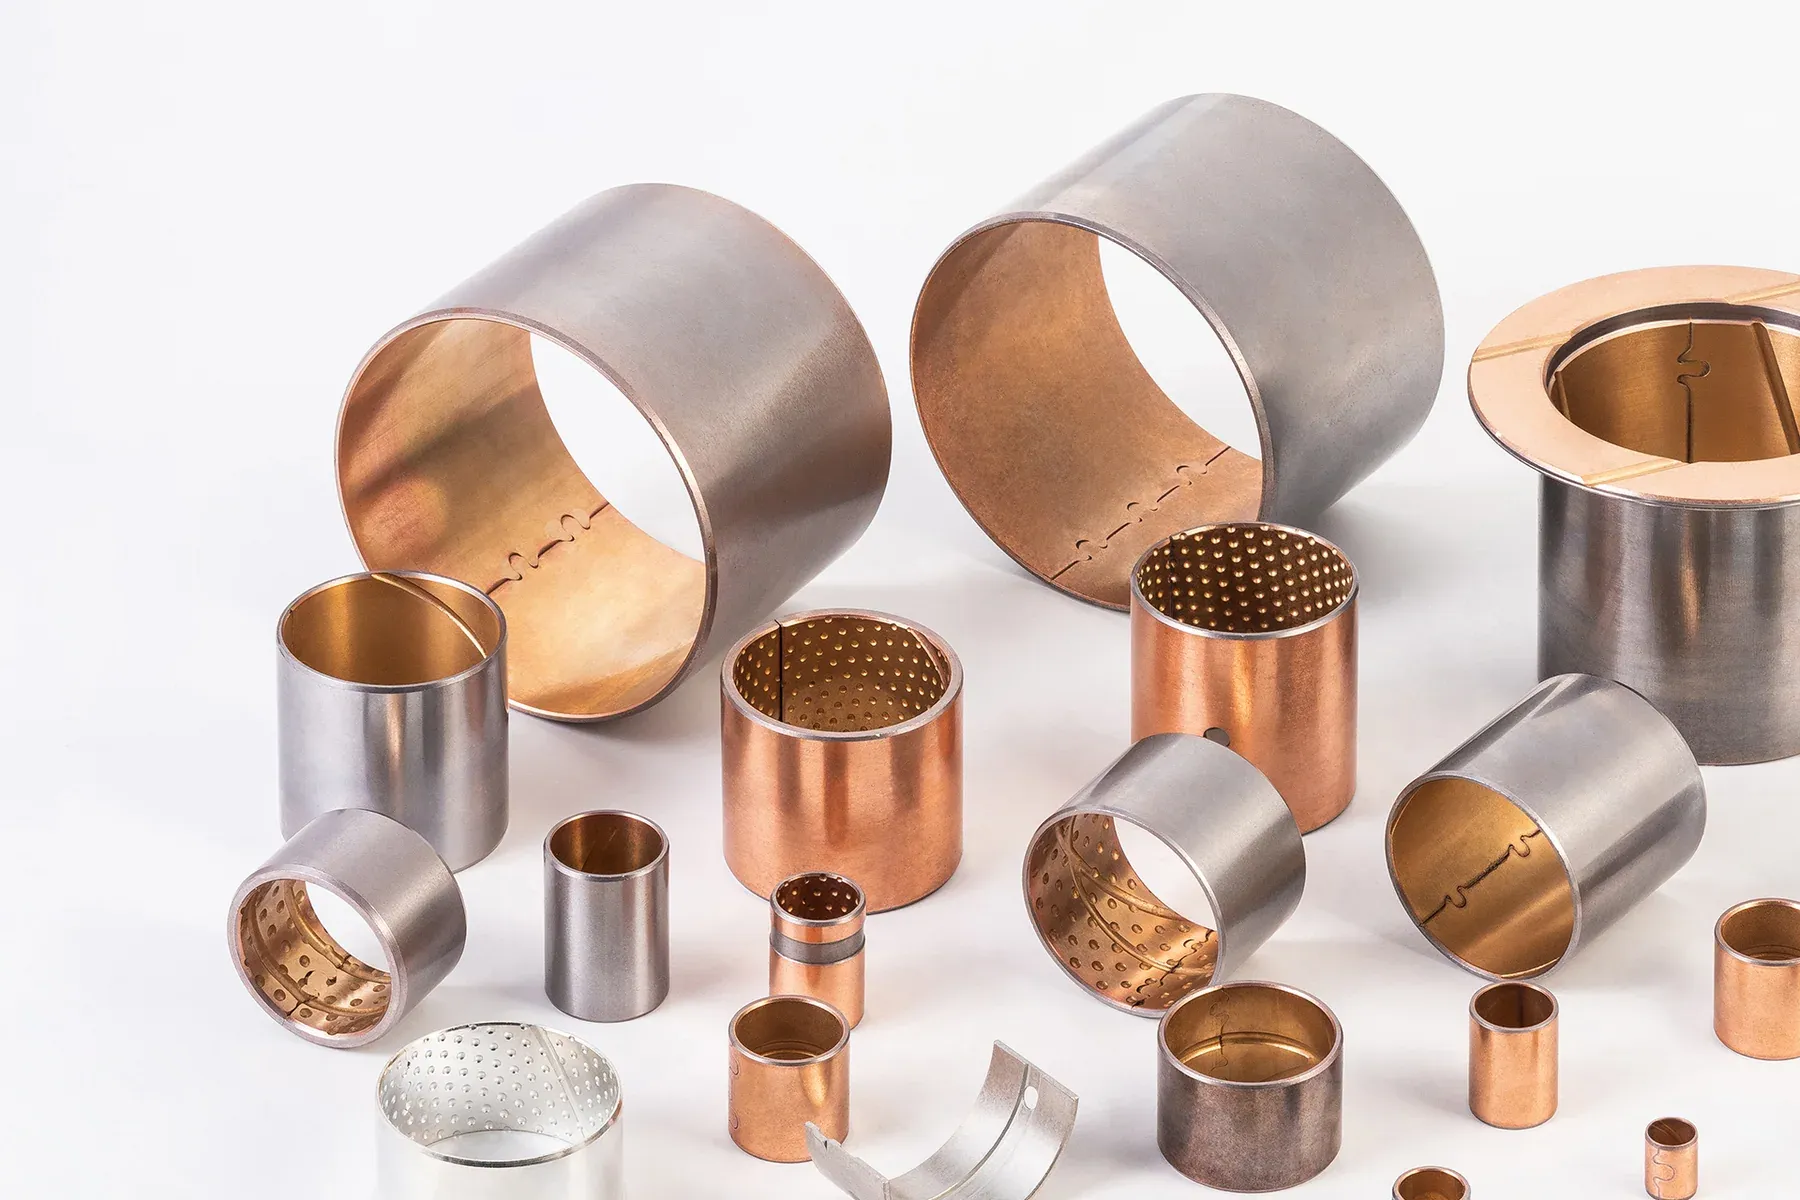
Boccole bimetalliche
Supporto in acciaio, strato in CuPb10Sn10: occhi dello stelo, forcelle e snodi ben ingrassati.
JBM-800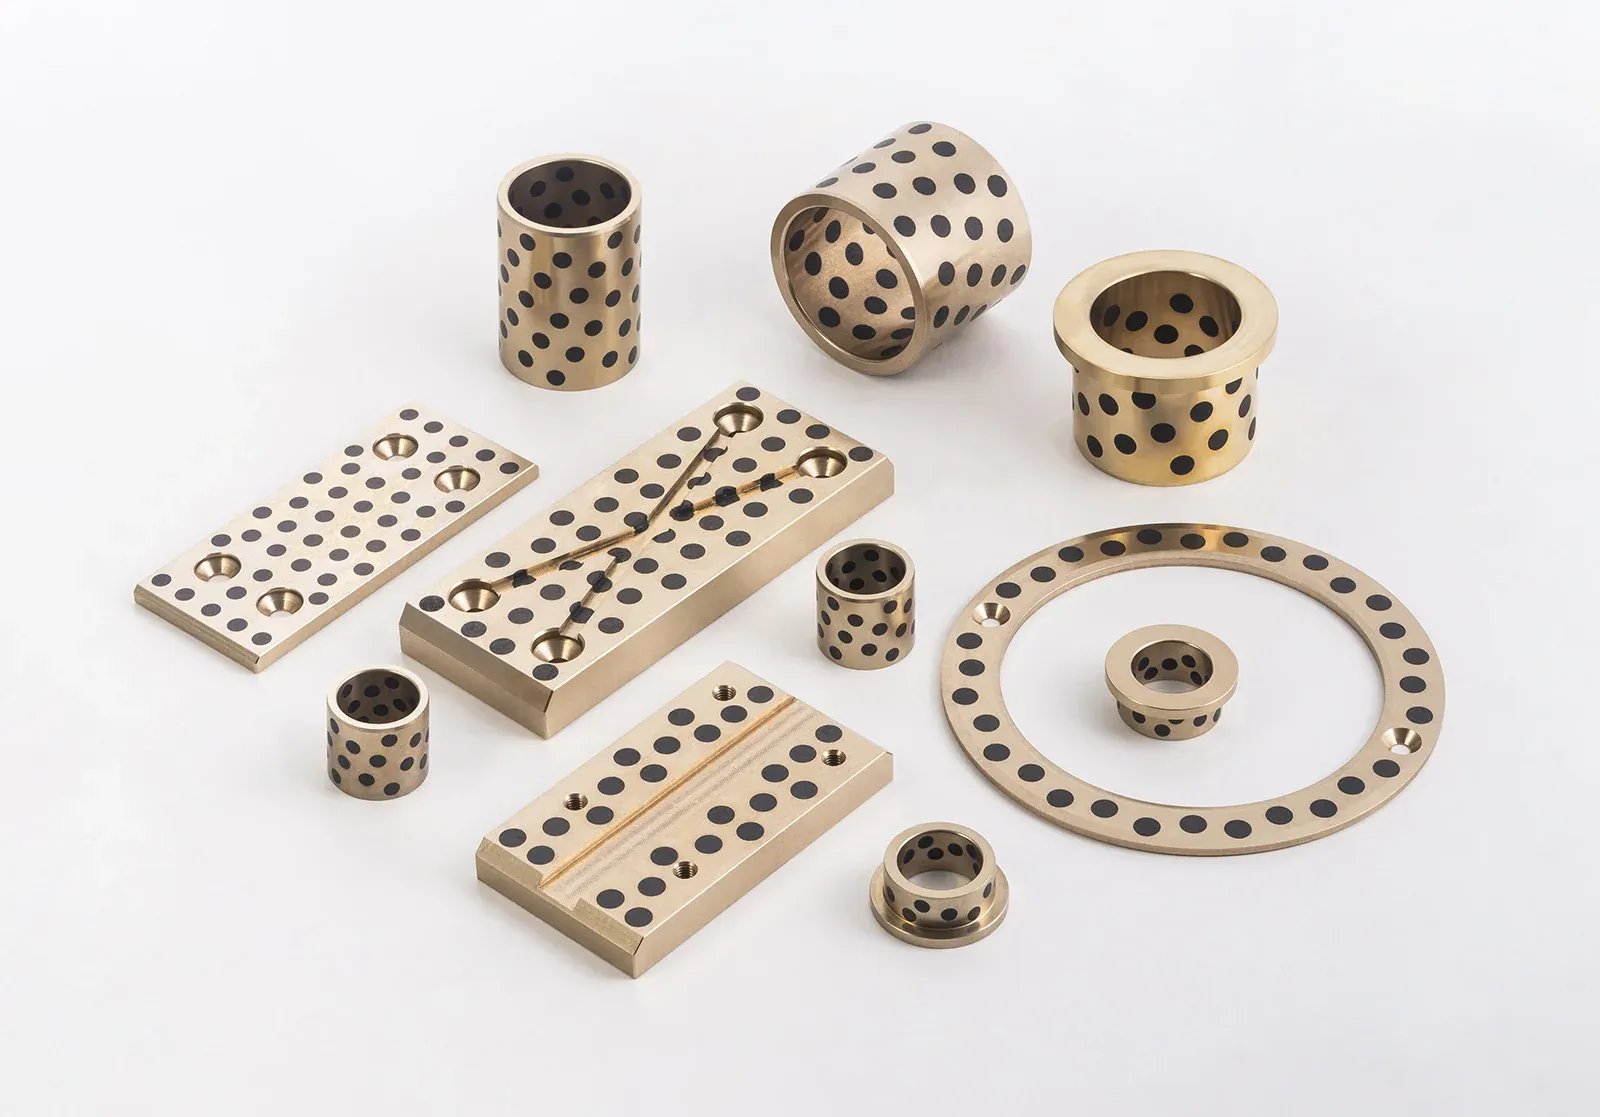
Boccole in bronzo con inserti in grafite
Inserti di lubrificante solido per gli snodi di lama, attacco rapido e cerniere che non vengono mai ingrassati.
JBM-650
Gli snodi e le sollecitazioni che vedono
Dalla macchina verso l’esterno i carichi crescono e la lubrificazione peggiora. I perni del piede braccio reggono tutto l’avantreno ma percorrono un arco ridotto poche volte al minuto: sono grandi, ben ingrassati e durano. I perni braccio–avambraccio e avambraccio–benna ricevono direttamente le forze di scavo, con urti ogni volta che la benna incontra la roccia. I perni delle bielle della benna e del bilanciere sono gli snodi più piccoli, più rapidi e più sporchi della macchina, e si usurano per primi. I perni dell’occhio dello stelo e della forcella dei cilindri sopportano l’intera forza del cilindro e oscillano a ogni ciclo.
| Snodo | Moto | Carico | Lubrificazione | Boccola tipica |
|---|---|---|---|---|
| Piede braccio | Arco ridotto, lento | Molto alto, costante | A grasso, buona | Acciaio temprato |
| Braccio–avambraccio | Oscillante | Alto, con urti | A grasso | Acciaio temprato |
| Avambraccio–benna | Oscillante | Alto, con urti | A grasso, sporca | Acciaio temprato |
| Bielle benna / bilanciere | Oscillante, frequente | Alto, con urti | A grasso, molto sporca | Acciaio temprato |
| Occhio stelo / forcella cilindro | Oscillante a ogni ciclo | Intera forza del cilindro | A grasso | Acciaio temprato o bimetallo |
| Snodi di lama, apripista e attrezzature | Lento, occasionale | Alto | Ingrassata di rado | Bronzo con inserti in grafite o acciaio |
Quale materiale in quale posizione
Le boccole in acciaio temprato (JBM-ST) sono la scelta di default sugli snodi di scavo. Trattate termicamente a 58–62 HRC in acciaio 45, 40Cr, 20CrMo o GCr15, reggono fino a 250 N/mm² a 0,1 m/s e sopportano urti e grana incastonata meglio di qualsiasi bronzo; hanno bisogno di grasso, alimentato da fori radiali e distribuito da cave lavorate. Temperatura di esercizio da −100 a +350 °C.
Le boccole bimetalliche (JBM-800, supporto in acciaio con strato in CuPb10Sn10) sono adatte alle posizioni con più movimento e ingrassaggio affidabile: 150 N/mm² di carico dinamico, 3,5 m/s a grasso e uno strato che si adatta al perno e tollera brevi mancanze di lubrificante. Sono più leggere ed economiche dell’acciaio pieno e si trovano comunemente sugli occhi dei cilindri e sugli snodi minori.
Il bronzo con inserti in grafite (serie 650, 50–100 N/mm² a ≤ 0,5 m/s) è per gli snodi che nessuno ingrassa: inclinazione della lama, attacchi rapidi, cerniere di cabina e cofano. Il bronzo fuso (C93200) si usa di rado sugli snodi di scavo perché non regge il carico specifico, ma trova posto sulla ralla di rotazione e sul sottocarro, dove la lubrificazione è buona.
Perno e boccola sono una coppia
Una boccola in acciaio temprato su un perno tenero distrugge il perno; un perno temprato in una boccola tenera distrugge la boccola. Il perno è di norma in acciaio legato, temprato a induzione o cromato a spessore a 50 HRC o più, rettificato a Ra 0,8 µm o meglio, con il passaggio del grasso forato nel perno stesso o nella sede. Indicate materiale e durezza del perno insieme alla richiesta della boccola: durezza del foro e gioco della boccola si scelgono in funzione del perno.
Il gioco di funzionamento sui perni degli escavatori è maggiore che sulle macchine utensili, in genere 0,1–0,3 mm secondo il diametro, perché il grasso deve raggiungere l’arco caricato e lo sporco deve avere dove andare. Un accoppiamento troppo stretto grippa quando il braccio si scalda al sole; uno troppo lasco martella la sede.
Cave di lubrificazione e fori per il grasso
Il grasso entra da un ingrassatore sulla sede o attraverso il perno cavo, raggiunge la boccola da uno o più fori radiali e viene distribuito nel foro dalle cave: dritte, elicoidali o a otto. Il foro deve coincidere con l’alimentazione della sede al montaggio e stare lontano dall’arco più caricato; le cave devono fermarsi prima delle facce terminali, così il grasso non viene pompato fuori. Guarnizioni o labbri parapolvere alle due estremità tengono fuori lo sporco e dentro il grasso.
Inviateci il disegno di perno e sede con la posizione dell’ingrassatore: definiamo noi lo schema di fori e cave per il pezzo quotato.
Come specificare una boccola di ricambio
Misurate il foro della sede, non la boccola usurata: il diametro esterno della boccola si ricava dalla sede per il montaggio con interferenza. Misurate il diametro del perno su un tratto non usurato e indicate il margine di usura che desiderate. Fornite lunghezza della boccola, smussi, schema delle cave e posizione del foro, con il codice OE se lo avete. Quotiamo dal vostro disegno o dalle vostre dimensioni misurate (la misurazione di pezzi usati non è un servizio che offriamo) e su codici OE e aftermarket dopo aver confrontato dimensioni e materiale; l’intercambiabilità viene confermata pezzo per pezzo.
Foro della sede e diametro del perno
Misurati su superfici non usurate; indicate modello della macchina e snodo.
Lunghezza e particolari
Lunghezza, smussi, fori d’olio, cave, eventuale flangia.
Materiale
Acciaio temprato, bimetallo o bronzo-grafite; oppure descrivete lo snodo e lasciate proporre a noi.
Quantità
Set per macchina, dimensione della flotta, fabbisogno annuo. I campioni sono gratuiti.
Domande frequenti
Di che materiale sono fatte le boccole per escavatori?
Per lo più acciaio temprato (58–62 HRC) sugli snodi di scavo, bimetallo acciaio-bronzo sugli occhi dei cilindri e sugli snodi meno caricati, bronzo con inserti in grafite sugli snodi che non vengono mai ingrassati. Il bronzo fuso massiccio resta limitato alle posizioni ben lubrificate e meno caricate.
Ogni quanto vanno ingrassati i perni di un escavatore?
Seguite il manuale della macchina: in genere a ogni turno sui perni di benna e bielle, ogni giorno o ogni settimana sui perni del braccio. Ingrassate finché dalle guarnizioni non esce grasso pulito; di solito a cedere è l’intervallo, non la boccola.
Perché le boccole delle bielle della benna si usurano per prime?
Sono gli snodi più piccoli che trasmettono la forza di scavo, sono quelli che si muovono di più e lavorano immersi nello sporco. Boccole in acciaio temprato, perno temprato, guarnizioni e ingrassaggio frequente sono le contromisure.
Fornite boccole per un modello specifico di escavatore?
Sì, a partire dal codice OE o dalle dimensioni misurate. Confrontiamo dimensioni e materiale e confermiamo l’intercambiabilità di ogni pezzo prima di quotare.
Producete anche i perni?
Bushing MFG produce le boccole. Materiale e durezza del perno vengono definiti insieme a noi perché i due pezzi lavorino bene in coppia, e possiamo consigliarvi sulla specifica del perno.
Inviateci lo snodo, non solo il pezzo.
Diametro del perno, carico, tipo di moto, lubrificazione e ambiente: i nostri tecnici rispondono entro 12 ore con materiale, misura e preventivo. Campioni gratuiti, nessun minimo d’ordine.
Risposta al preventivo: 12 h · Campioni gratuiti · Nessun minimo d’ordine