

Ekskavatör burçları
Bir ekskavatörde bom ayağından kova dişlerine kadar bir düzine gresli pim mafsalı vardır: hepsi yavaş, hepsi ağır yüklü, hepsi kir içinde. Bu mafsallardaki burçlar sarf malzemesidir; her noktaya doğru malzemenin seçilmesi, makinenin ne sıklıkla atölyeye gireceğini belirler.
- 250 N/mm²0,1 m/s hızda sertleştirilmiş çelik
- 58–62 HRCJBM-ST iç çap sertliği
- 150 N/mm²Bimetal JBM-800, dinamik
- 0,1–0,3 mmTipik çalışma boşluğu
Ekskavatör pim mafsalları çok düşük hızda, yüksek ve darbeli yük altında, aşındırıcı ortamda ve periyodik greslemeyle çalışır. Bom, arm ve kova pimlerinde standart çözüm sertleştirilmiş çelik burçlardır (JBM-ST, 58–62 HRC, 250 N/mm²); daha sık hareket eden ve daha iyi yağlanan noktalara bimetal burçlar, greslenemeyen mafsallara grafit tıkalı bronz uygundur.
- Bom ayağı, bom–arm, arm–kova ve bağlantı (link) pimleri: yağ kanallı sertleştirilmiş çelik kovanlar; pim içinden veya yuvadan greslenir
- Silindir mil gözü ve çatal pimleri: yüke ve gresleme aralığına göre sertleştirilmiş çelik veya bimetal
- Özgül yük: çelikte 0,1 m/s hızda 250 N/mm²’ye kadar; bimetal JBM-800’de dinamik 150 N/mm²
- Pim: sertleştirilmiş, sert krom kaplı veya indüksiyonla sertleştirilmiş çelik, ≥ 50 HRC, Ra ≤ 0,8 µm; burç ile pim birbirine uyumlu bir çifttir
- Yedek burçlar ölçülen boyutlar üzerinden OE parçaya göre eşleştirilir; aşınmış eski burç ölçü referansı olamaz
Ekskavatör pimleri için burçlar
Makinenin tamamını üç malzeme karşılar: kazı mafsallarında sertleştirilmiş çelik, silindir gözlerinde ve hafif mafsallarda bimetal, kimsenin greslemediği yerlerde grafit tıkalı bronz.
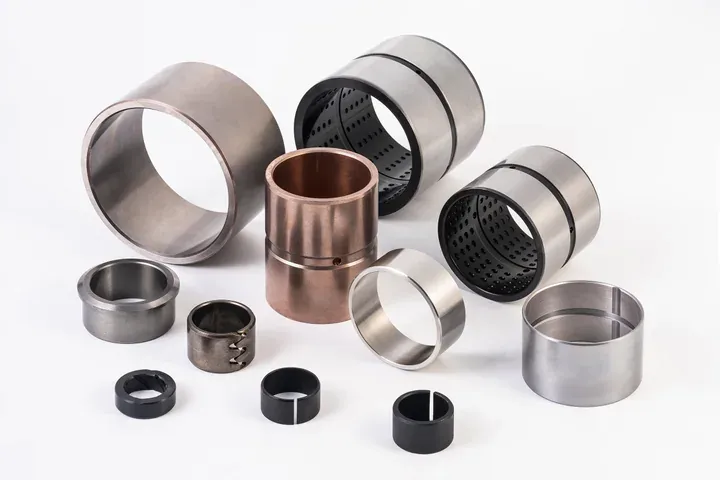
Sertleştirilmiş çelik burçlar
58–62 HRC, 250 N/mm²: yağ kanallı ve gres delikli bom, arm, kova ve bağlantı pimleri.
JBM-ST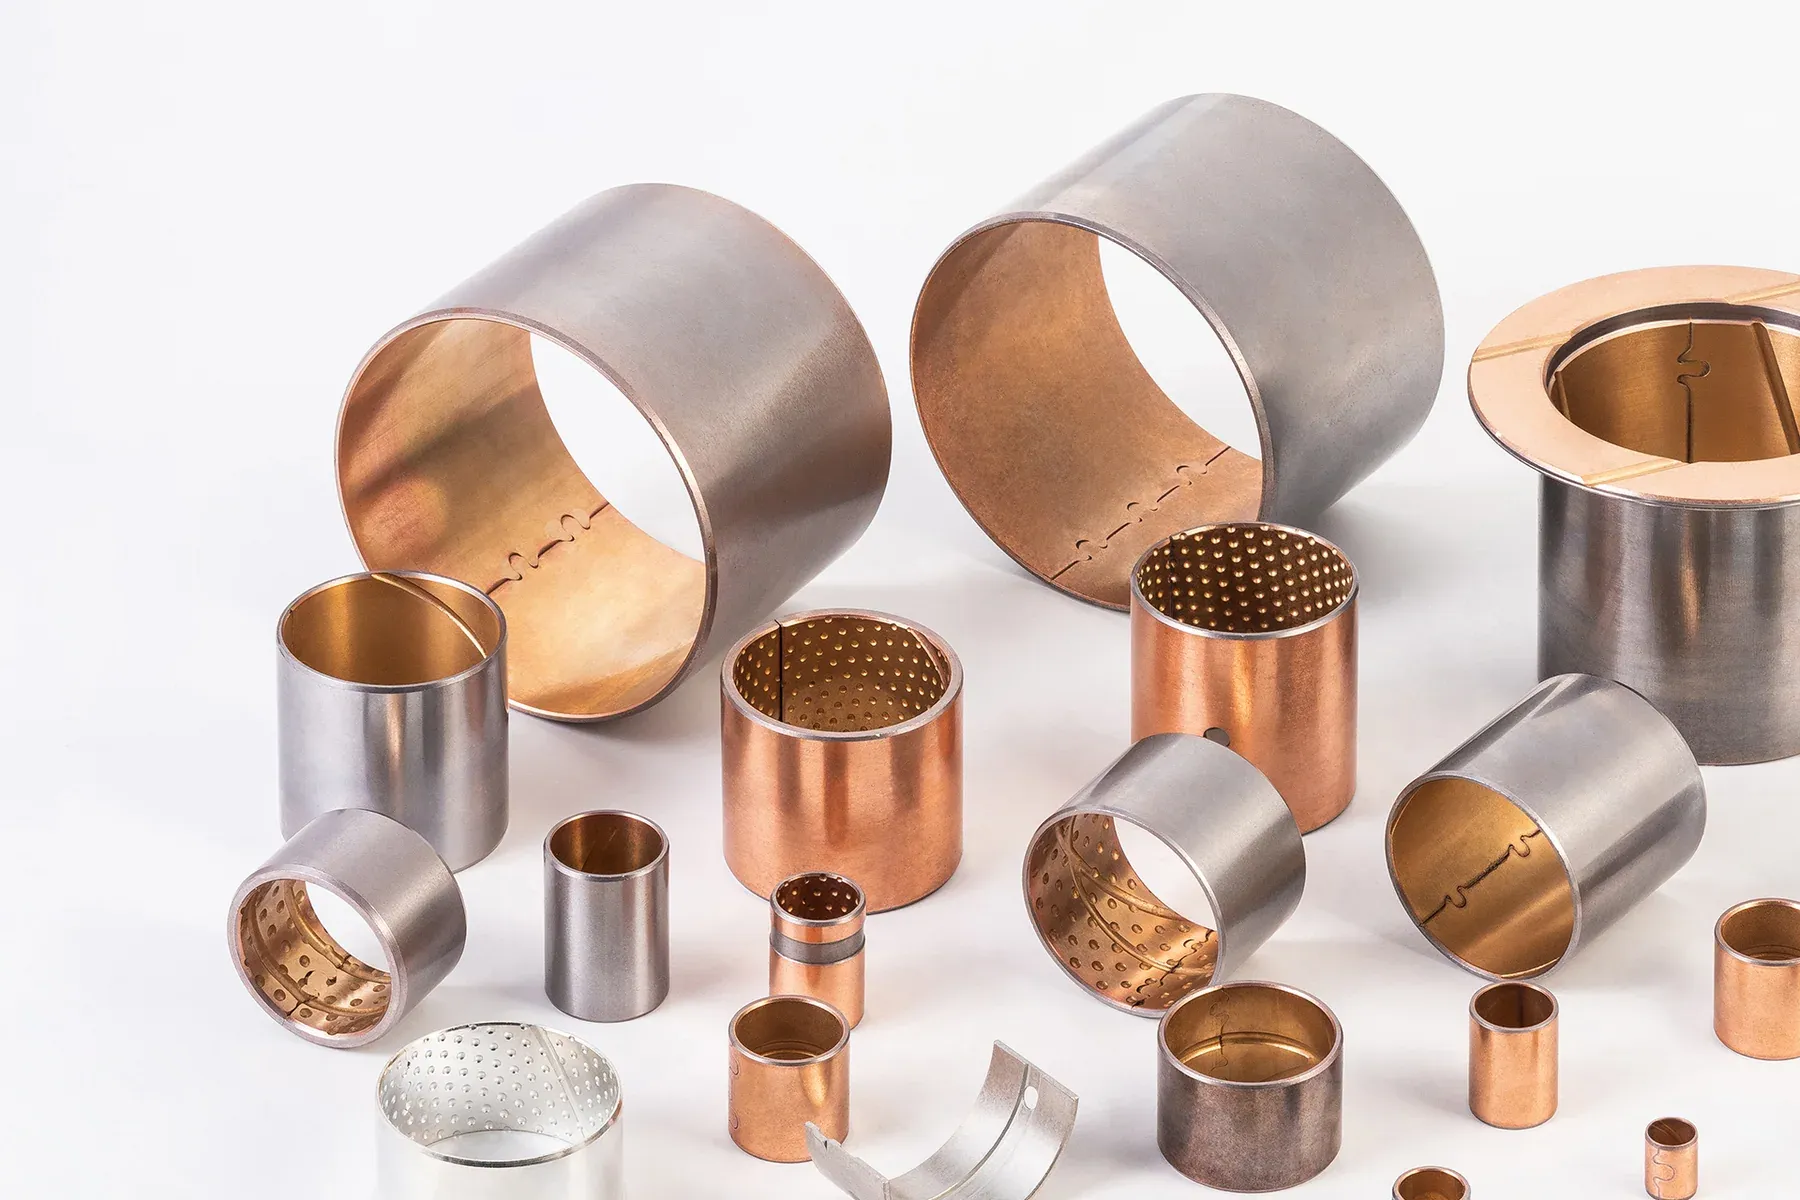
Bimetal burçlar
Çelik sırt, CuPb10Sn10 kayma tabakası: silindir mil gözleri, çatallar ve iyi greslenen mafsallar.
JBM-800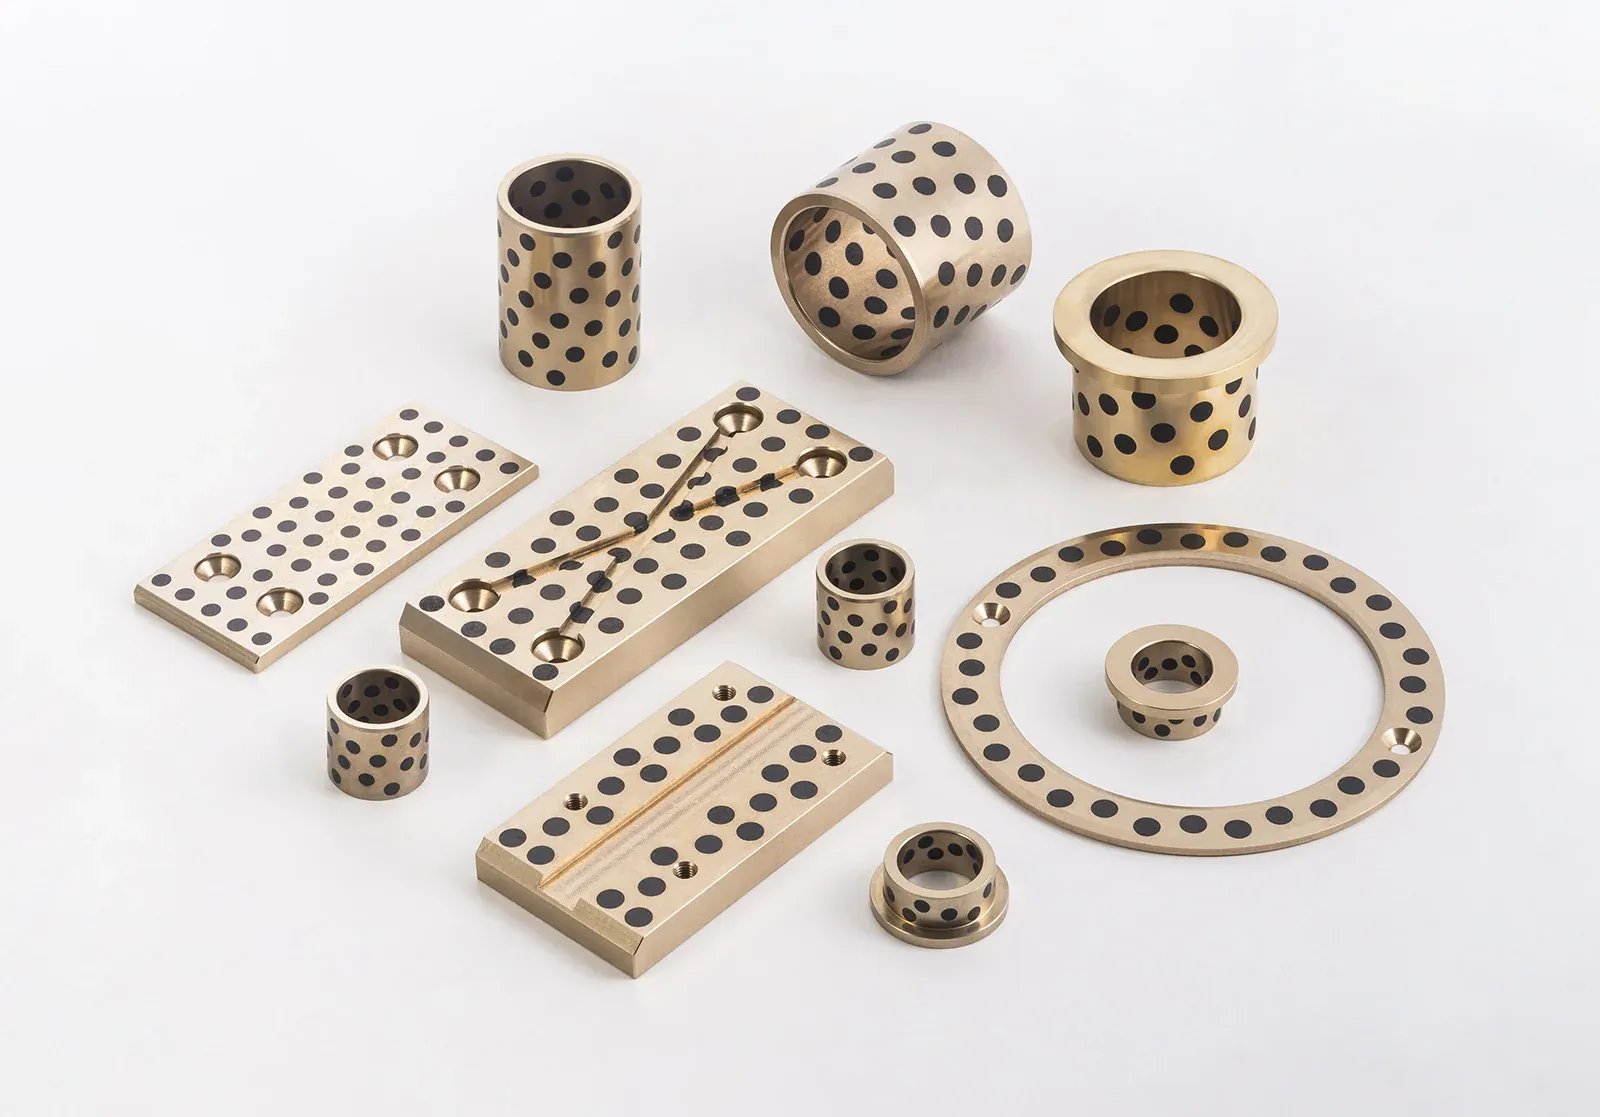
Grafitli bronz burçlar
Hiç greslenmeyen bıçak, kuplör ve menteşe mafsalları için katı yağlayıcı tıkaçlı bronz.
JBM-650
Mafsallar ve maruz kaldıkları koşullar
Makineden dışarıya doğru gidildikçe yükler artar, yağlama kötüleşir. Bom ayağı pimleri ön grubun tamamını taşır, ama dakikada birkaç kez küçük bir yay boyunca hareket eder; büyüktür, iyi greslenir ve uzun ömürlüdür. Bom–arm ve arm–kova pimleri kazı kuvvetlerini doğrudan alır; kova kayaya çarptığında buna darbe eklenir. Kova bağlantı (link) ve H-link pimleri makinenin en küçük, en hızlı ve en kirli mafsallarıdır; ilk aşınan onlardır. Silindir mil gözü ve çatal pimleri ise silindir kuvvetinin tamamını taşır ve her çevrimde salınır.
| Mafsal | Hareket | Yük | Yağlama | Tipik burç |
|---|---|---|---|---|
| Bom ayağı | Küçük yay, yavaş | Çok yüksek, sabit | Gresli, iyi | Sertleştirilmiş çelik |
| Bom–arm | Salınım | Yüksek, darbeli | Gresli | Sertleştirilmiş çelik |
| Arm–kova | Salınım | Yüksek, darbeli | Gresli, kirli | Sertleştirilmiş çelik |
| Kova linkleri / H-link | Salınım, sık | Yüksek, darbeli | Gresli, çok kirli | Sertleştirilmiş çelik |
| Silindir mil gözü / çatal | Her çevrimde salınım | Tam silindir kuvveti | Gresli | Sertleştirilmiş çelik veya bimetal |
| Bıçak, dozer ve ataşman mafsalları | Yavaş, seyrek | Yüksek | Nadiren gresli | Grafit tıkalı bronz veya çelik |
Hangi malzeme nereye
Kazı mafsallarında varsayılan çözüm sertleştirilmiş çelik burçlardır (JBM-ST). Grade 45, 40Cr, 20CrMo veya GCr15 çeliğinden 58–62 HRC’ye ısıl işlem görürler; 0,1 m/s hızda 250 N/mm²’ye kadar yük taşır, darbeye ve gömülen kum tanelerine her bronzdan daha iyi dayanırlar. Gres isterler: radyal deliklerden beslenir, işlenmiş kanallarla iç çapa yayılır. Çalışma sıcaklığı −100 ile +350 °C arasındadır.
Bimetal burçlar (JBM-800, çelik sırt üzerine CuPb10Sn10 kayma tabakası) daha fazla hareket eden ve düzenli greslenen noktalara uygundur: dinamik 150 N/mm², gresli 3,5 m/s ve pime uyum sağlayan, kısa süreli yağsız kalmayı tolere eden bir kayma tabakası. Masif çelikten daha hafif ve daha ekonomiktir; silindir gözlerinde ve küçük mafsallarda yaygındır.
Grafit tıkalı bronz (650 serisi, ≤ 0,5 m/s hızda 50–100 N/mm²) kimsenin greslemediği mafsallar içindir: bıçak tilt mafsalları, ataşman kuplörleri, kabin ve kaput menteşeleri. Döküm bronz (C93200) özgül yükü taşıyamadığı için kazı mafsallarında nadiren kullanılır; ancak iyi yağlanan döner tabla ve yürüyüş takımı noktalarında iş görür.
Pim ile burç bir çifttir
Yumuşak pim üzerindeki sertleştirilmiş çelik burç pimi bitirir; yumuşak burç içindeki sertleştirilmiş pim burcu bitirir. Pim normalde alaşımlı çeliktir: indüksiyonla sertleştirilir ya da 50 HRC ve üzerine sert krom kaplanır, Ra 0,8 µm veya daha iyi taşlanır; gres kanalı pimin içinden ya da yuvadan delinir. Pim malzemesini ve sertliğini burç talebiyle birlikte belirtin; burcun iç çap sertliği ve boşluğu buna göre seçilir.
Ekskavatör pimlerinde çalışma boşluğu takım tezgahlarındakinden geniştir, çapa göre tipik olarak 0,1–0,3 mm; böylece gres yük altındaki yaya ulaşır ve kirin gidecek bir yeri olur. Fazla sıkı geçme, bom güneşte ısındığında sarar; fazla gevşek geçme ise yuvayı döver.
Gres kanalları ve delikleri
Gres yuvadaki gresörlükten veya içi boş pimden girer, bir ya da daha fazla radyal delikten burca ulaşır ve kanallarla iç çapa yayılır: düz, helisel veya sekiz şeklinde. Delik montajda yuvadaki besleme noktasıyla aynı hizada olmalı ve en ağır yüklü yaydan uzakta durmalıdır; kanallar gresin dışarı pompalanmaması için alın yüzeylerine ulaşmadan bitmelidir. Her iki uçtaki keçeler veya toz dudakları kumu dışarıda, gresi içeride tutar.
Pim–yuva çizimini ve gres besleme noktasının konumunu gönderin; teklif verilen parça için delik ve kanal düzenini biz çıkarırız.
Yedek burç nasıl belirtilir
Aşınmış burcu değil, yuva deliğini ölçün: burcun dış çapı sıkı geçme için yuvaya göre belirlenir. Pim çapını aşınmamış bir kesitten ölçün ve istediğiniz aşınma payını bildirin. Burç boyunu, pahları, kanal desenini ve delik konumunu, varsa OE numarasıyla birlikte verin. Teklifi çiziminize veya ölçtüğünüz boyutlara göre veririz (kullanılmış parçanın ölçülmesi sunduğumuz bir hizmet değildir); OE ve yenileme pazarı parça numaralarına ise ölçü ve malzeme karşılaştırmasından sonra teklif verilir. Değiştirilebilirlik parça bazında teyit edilir.
Yuva deliği ve pim çapı
Aşınmamış yüzeylerden ölçülmüş; makine modelini ve mafsalı belirtin.
Boy ve detaylar
Boy, pahlar, yağ delikleri, kanallar, varsa flanş.
Malzeme
Sertleştirilmiş çelik, bimetal veya grafitli bronz; ya da mafsalı bildirin, öneriyi biz yapalım.
Adet
Makine başına set, filo büyüklüğü, yıllık adet. Numune ücretsizdir.
Sık sorulan sorular
Ekskavatör burçları hangi malzemeden yapılır?
Kazı mafsallarında çoğunlukla sertleştirilmiş çelik (58–62 HRC), silindir gözlerinde ve hafif mafsallarda çelik–bronz bimetal, hiç greslenmeyen mafsallarda grafit tıkalı bronz. Masif döküm bronz, iyi yağlanan ve daha düşük yüklü noktalarla sınırlıdır.
Ekskavatör pimleri ne sıklıkla greslenmeli?
Makine kitapçığına uyun: kova ve bağlantı pimlerinde tipik olarak her vardiyada, bom pimlerinde günlük veya haftalık. Keçelerden temiz gres çıkana kadar basın; genellikle yetmeyen burç değil, gresleme aralığıdır.
Kova bağlantı (link) burçları neden en hızlı aşınır?
Kazı kuvvetini taşıyan en küçük mafsallardır, en çok hareket ederler ve kirin içinde dururlar. Karşı tedbirler sertleştirilmiş çelik burç, sertleştirilmiş pim, keçe ve sık greslemedir.
Belirli bir ekskavatör modeli için burç tedarik edebilir misiniz?
Evet; OE parça numarasından veya ölçülen boyutlardan. Teklif öncesinde ölçüleri ve malzemeyi karşılaştırır, her parça için değiştirilebilirliği teyit ederiz.
Pimleri de üretiyor musunuz?
Bushing MFG burçları üretir. Pim malzemesi ve sertliği, çiftin uyumlu olması için bizimle birlikte belirlenir; pim spesifikasyonu konusunda yol gösterebiliriz.
Yalnızca parçayı değil, mafsalı gönderin.
Pim çapı, yük, hareket, yağlama ve ortam: mühendislerimiz 12 saat içinde malzeme, ölçü ve fiyat teklifiyle yanıt verir. Ücretsiz numune, minimum sipariş adedi yok.
Teklif süresi: 12 h · Ücretsiz numune · Minimum sipariş adedi yok