

Tuleje do koparek
Między stopą wysięgnika a zębami łyżki koparka ma kilkanaście smarowanych przegubów sworzniowych – wszystkie pracujące powoli, wszystkie silnie obciążone, wszystkie w błocie i pyle. Pracujące w nich tuleje są częściami eksploatacyjnymi, a właściwy materiał w każdym miejscu decyduje o tym, jak często maszyna stoi w warsztacie.
- 250 N/mm²Stal hartowana przy 0,1 m/s
- 58–62 HRCTwardość otworu JBM-ST
- 150 N/mm²Bimetal JBM-800, dynamicznie
- 0,1–0,3 mmTypowy luz roboczy
Przeguby sworzniowe koparki pracują z bardzo małą prędkością, pod dużym obciążeniem udarowym, w środowisku ściernym i przy okresowym smarowaniu. Tuleje ze stali hartowanej (JBM-ST, 58–62 HRC, 250 N/mm²) są standardem na sworzniach wysięgnika, ramienia i łyżki; tuleje bimetalowe pasują do pozycji o częstszym ruchu i lepszym smarowaniu; brąz z wkładkami grafitowymi – do przegubów, których nie da się dosmarowywać.
- Sworznie stopy wysięgnika, połączeń wysięgnik–ramię i ramię–łyżka oraz cięgien: tuleje ze stali hartowanej z rowkami smarowymi, smarowane przez sworzeń lub przez obudowę
- Sworznie ucha tłoczyska i widełek cylindrów: stal hartowana lub bimetal, zależnie od obciążenia i częstości smarowania
- Nacisk jednostkowy do 250 N/mm² przy 0,1 m/s na stali; 150 N/mm² dynamicznie na bimetalu JBM-800
- Sworzeń: stal hartowana, chromowana lub hartowana indukcyjnie, ≥ 50 HRC, Ra ≤ 0,8 µm; tuleja i sworzeń tworzą dobraną parę
- Tuleje zamienne dobieramy do części OE na podstawie zmierzonych wymiarów; zużyta stara tuleja nie jest wymiarem odniesienia
Tuleje do sworzni koparek
Trzy materiały wystarczają na całą maszynę: stal hartowana na przeguby układu roboczego, bimetal na ucha cylindrów i lżejsze przeguby, brąz z wkładkami grafitowymi tam, gdzie nikt nie smaruje.
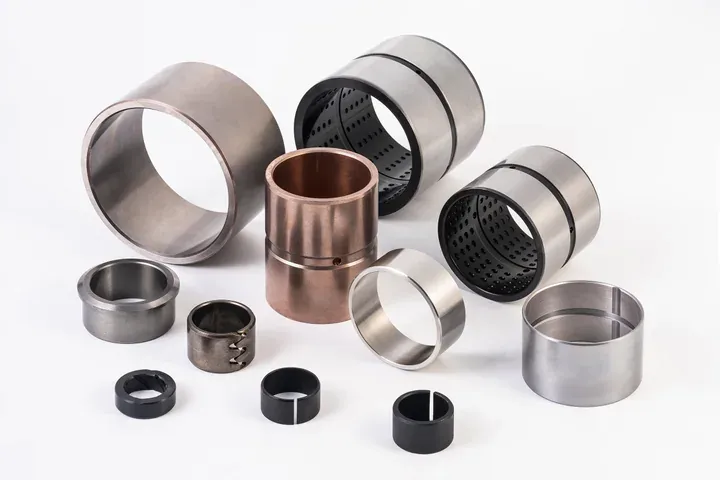
Tuleje ze stali hartowanej
58–62 HRC, 250 N/mm²: sworznie wysięgnika, ramienia, łyżki i cięgien, z rowkami i otworami smarowymi.
JBM-ST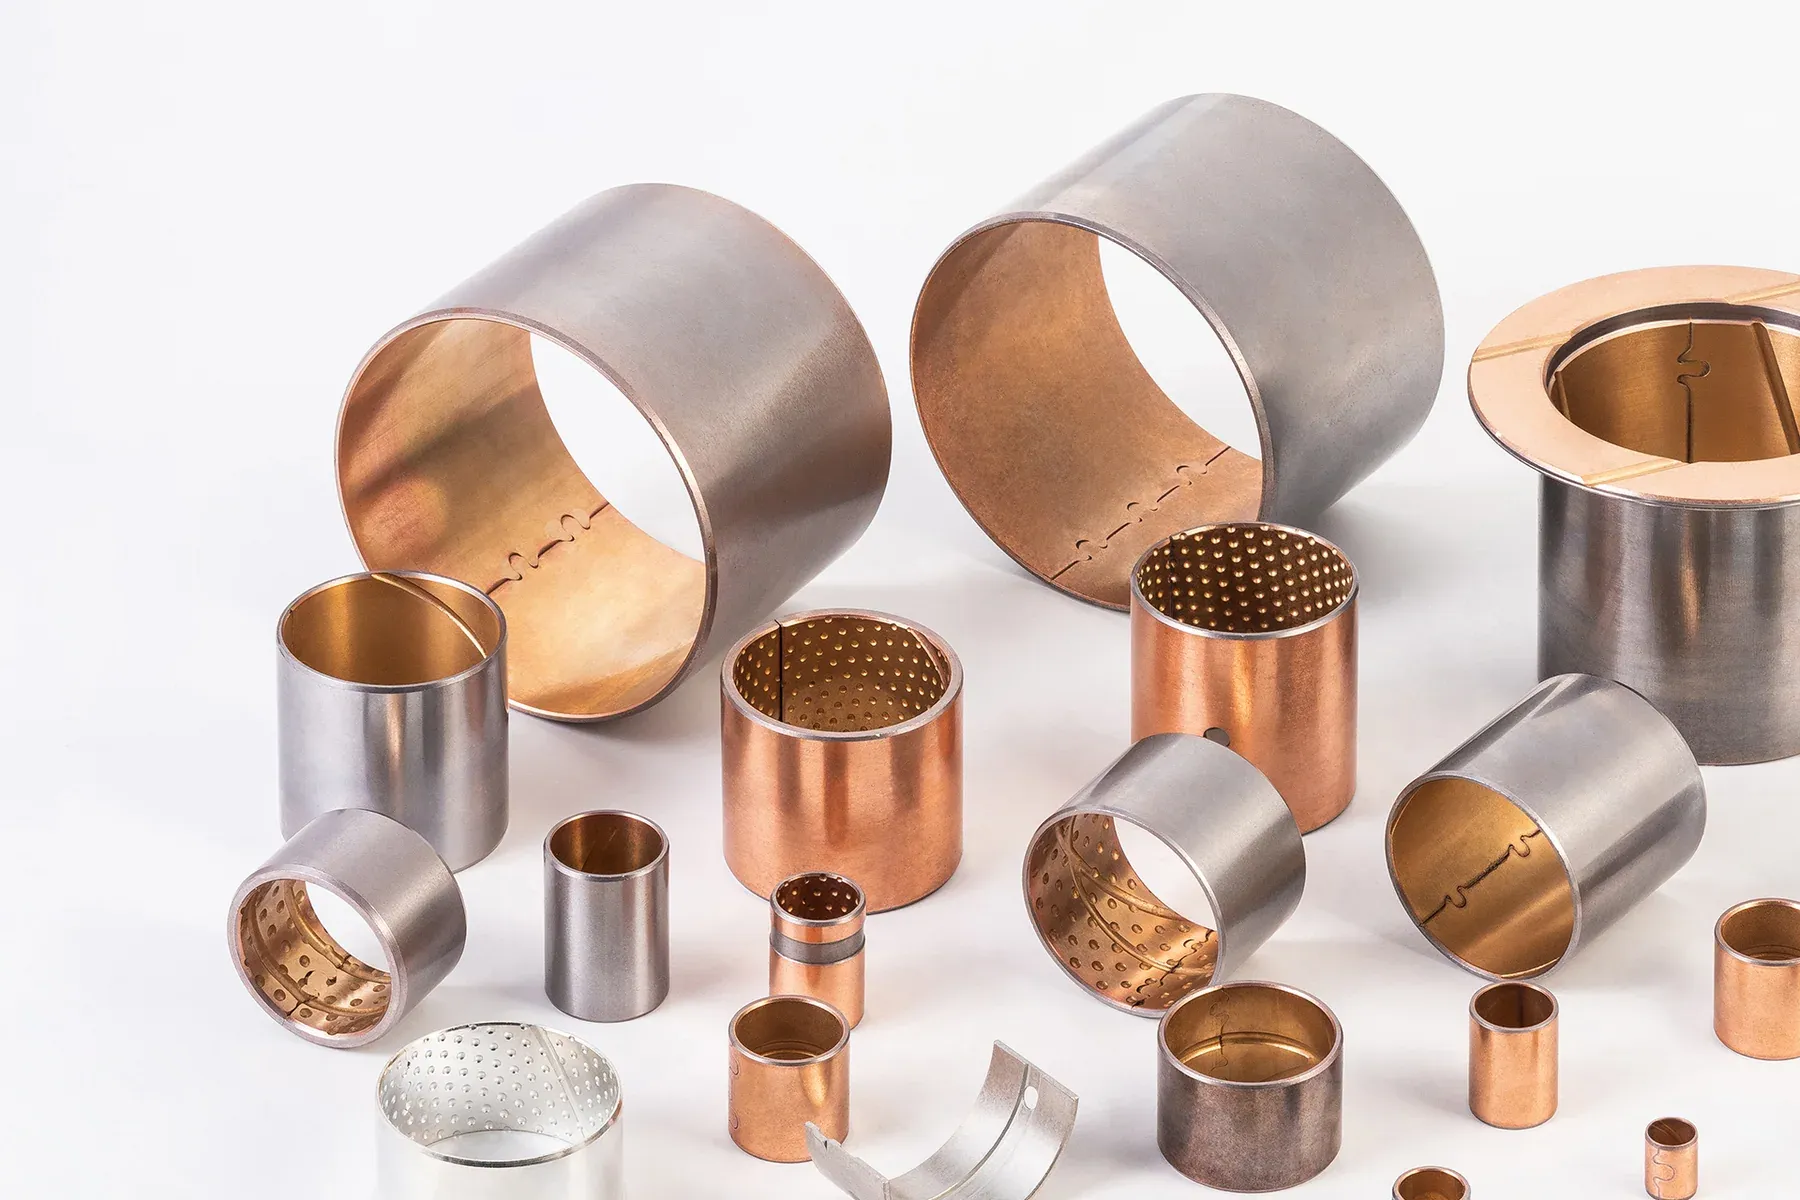
Tuleje bimetalowe
Stalowy korpus, warstwa CuPb10Sn10: ucha tłoczysk, widełki cylindrów i dobrze smarowane przeguby.
JBM-800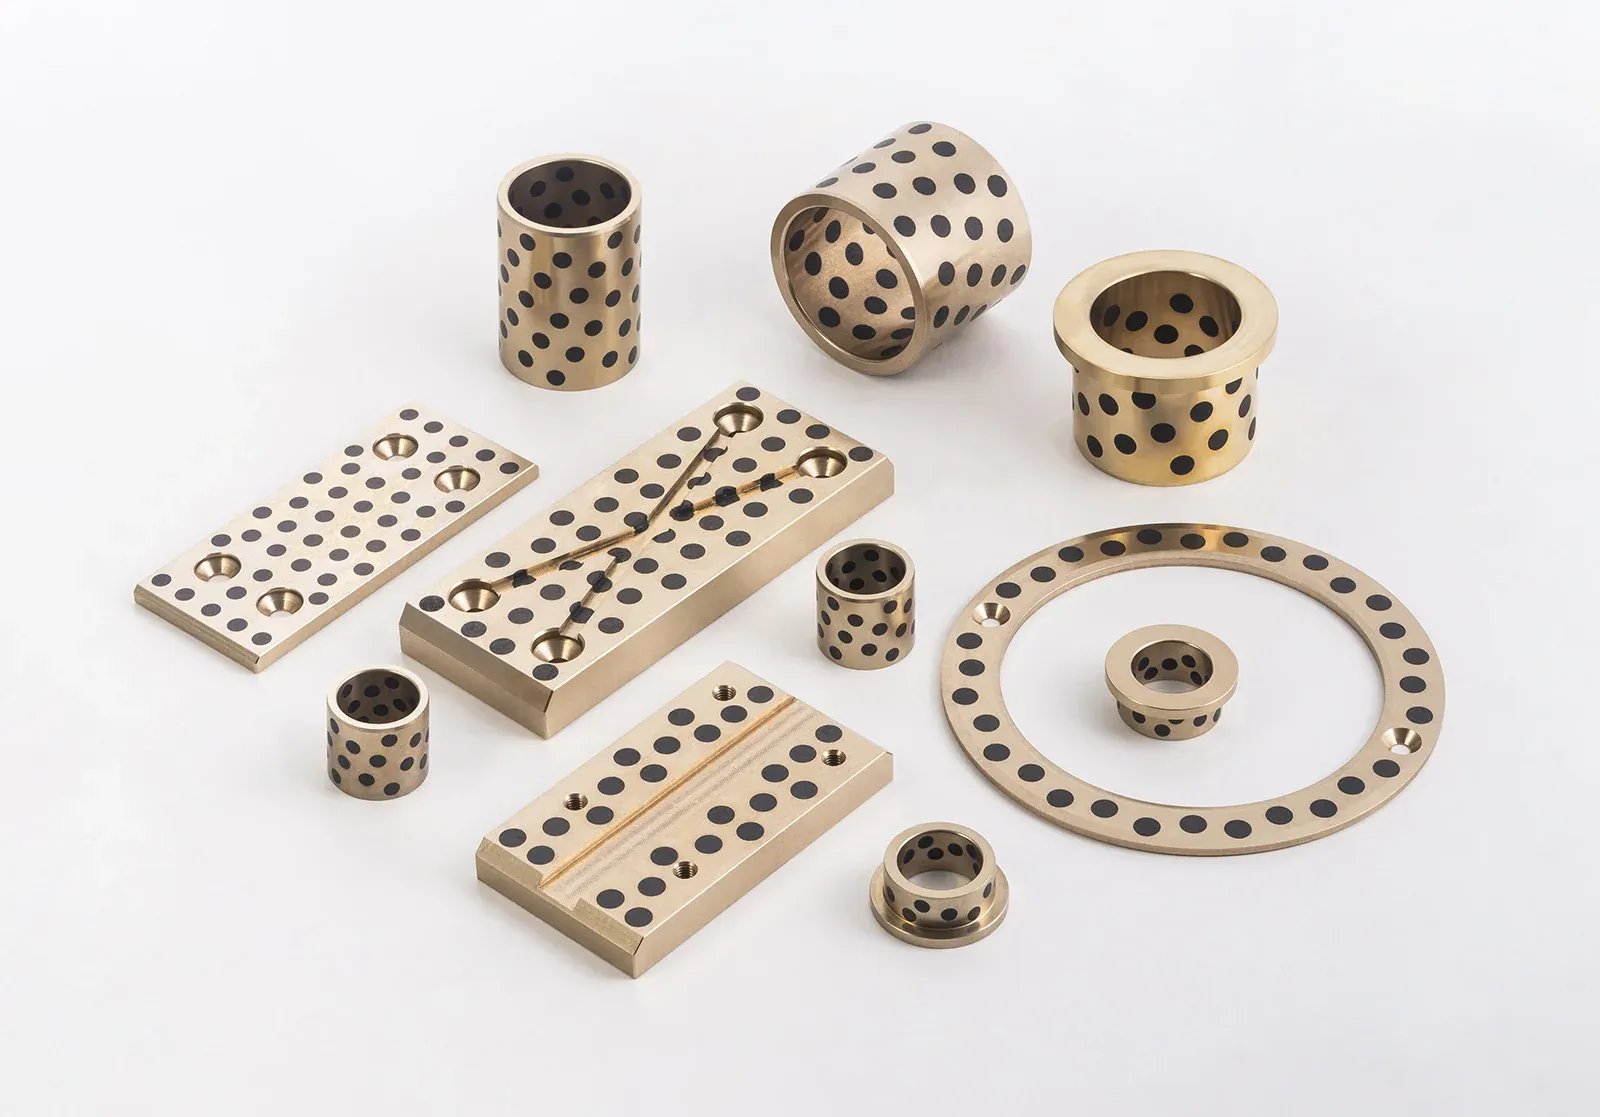
Tuleje brązowe z grafitem
Wkładki ze smaru stałego do przegubów lemiesza, szybkozłącza i zawiasów, których nikt nigdy nie smaruje.
JBM-650
Węzły koparki i ich warunki pracy
Im dalej od nadwozia, tym większe obciążenia i gorsze smarowanie. Sworznie stopy wysięgnika niosą cały układ roboczy, ale wykonują niewielki ruch wahadłowy kilka razy na minutę – są duże, dobrze smarowane i pracują długo. Sworznie połączeń wysięgnik–ramię i ramię–łyżka przyjmują siły kopania bezpośrednio, z udarami, gdy łyżka trafia w skałę. Sworznie cięgien łyżki i łącznika H to najmniejsze, najszybciej pracujące i najbardziej zabrudzone węzły maszyny – zużywają się pierwsze. Sworznie ucha tłoczyska i widełek cylindrów przenoszą pełną siłę cylindra i pracują ruchem wahadłowym w każdym cyklu.
| Węzeł | Ruch | Obciążenie | Smarowanie | Typowa tuleja |
|---|---|---|---|---|
| Stopa wysięgnika | Mały kąt wahań, wolno | Bardzo duże, ustalone | Smar, dobre | Stal hartowana |
| Wysięgnik–ramię | Wahadłowy | Duże, udarowe | Smar | Stal hartowana |
| Ramię–łyżka | Wahadłowy | Duże, udarowe | Smar, zabrudzenie | Stal hartowana |
| Cięgna łyżki / łącznik H | Wahadłowy, częsty | Duże, udarowe | Smar, silne zabrudzenie | Stal hartowana |
| Ucho tłoczyska / widełki cylindra | Wahadłowy w każdym cyklu | Pełna siła cylindra | Smar | Stal hartowana lub bimetal |
| Przeguby lemiesza, spycharki i osprzętu | Wolny, sporadyczny | Duże | Rzadko smarowane | Brąz z wkładkami grafitowymi lub stal |
Który materiał w którym miejscu
Tuleje ze stali hartowanej (JBM-ST) są rozwiązaniem domyślnym na przegubach układu roboczego. Hartowane do 58–62 HRC, ze stali 45, 40Cr, 20CrMo lub GCr15, przenoszą do 250 N/mm² przy 0,1 m/s i znoszą udary oraz wbity w powierzchnię piasek lepiej niż jakikolwiek brąz; wymagają smaru, podawanego przez otwory promieniowe i rozprowadzanego obrobionymi rowkami. Temperatura pracy od −100 do +350 °C.
Tuleje bimetalowe (JBM-800, stalowy korpus z warstwą CuPb10Sn10) pasują do pozycji o większym ruchu i pewnym smarowaniu: 150 N/mm² obciążenia dynamicznego, 3,5 m/s ze smarem oraz warstwa ślizgowa, która dopasowuje się do sworznia i toleruje krótkie przerwy w smarowaniu. Są lżejsze i tańsze od litej stali; powszechnie stosuje się je w uchach cylindrów i mniejszych przegubach.
Brąz z wkładkami grafitowymi (seria 650, 50–100 N/mm² przy ≤ 0,5 m/s) jest przeznaczony do przegubów, których nikt nie smaruje: przechył lemiesza, szybkozłącza osprzętu, zawiasy kabiny i pokrywy silnika. Brąz odlewany (C93200) rzadko trafia na przeguby układu roboczego, bo nie przenosi takiego nacisku jednostkowego, ale sprawdza się przy wieńcu obrotu i w podwoziu, gdzie smarowanie jest dobre.
Sworzeń i tuleja tworzą parę
Tuleja ze stali hartowanej na miękkim sworzniu niszczy sworzeń; hartowany sworzeń w miękkiej tulei niszczy tuleję. Sworzeń wykonuje się zwykle ze stali stopowej, hartowanej indukcyjnie lub chromowanej technicznie do co najmniej 50 HRC, szlifowanej do Ra 0,8 µm lub lepiej, z kanałem smarowym wywierconym w sworzniu albo w obudowie. Materiał i twardość sworznia prosimy podać razem z zapytaniem o tuleję – twardość otworu tulei i luz dobieramy właśnie do niego.
Luz roboczy na sworzniach koparek jest większy niż w obrabiarkach, typowo 0,1–0,3 mm zależnie od średnicy, tak aby smar docierał do obciążonego łuku, a zanieczyszczenia miały gdzie uchodzić. Zbyt ciasne pasowanie zaciera się, gdy wysięgnik nagrzewa się na słońcu; zbyt luźne wybija obudowę.
Rowki smarowe i otwory smarowe
Smar wchodzi przez smarowniczkę na obudowie albo przez drążony sworzeń, dociera do tulei jednym lub kilkoma otworami promieniowymi i jest rozprowadzany po otworze rowkami: prostymi, spiralnymi lub w kształcie ósemki. Otwór musi przy montażu pokrywać się z kanałem zasilającym w obudowie i leżeć poza najbardziej obciążonym łukiem; rowki muszą kończyć się przed powierzchniami czołowymi, aby smar nie był wypompowywany. Uszczelnienia lub wargi przeciwpyłowe na obu końcach zatrzymują piasek na zewnątrz, a smar w środku.
Prosimy przesłać rysunek sworznia i obudowy oraz położenie punktu smarowania – układ otworów i rowków rozplanujemy dla wycenianej części.
Jak wyspecyfikować tuleję zamienną
Mierzy się otwór obudowy, a nie zużytą tuleję: średnica zewnętrzna tulei wynika z otworu obudowy i pasowania wtłaczanego. Średnicę sworznia mierzy się na niezużytym odcinku i podaje oczekiwany naddatek na zużycie. Do tego długość tulei, fazy, układ rowków i położenie otworu, a jeśli jest znany – numer OE. Ofertę przygotowujemy na podstawie rysunku lub zmierzonych wymiarów (pomiaru zużytych części nie oferujemy) oraz według numerów OE i zamienników po porównaniu wymiarów i materiału; zamienność potwierdzamy dla każdej części osobno.
Otwór obudowy i średnica sworznia
Zmierzone na niezużytych powierzchniach; prosimy podać model maszyny i węzeł.
Długość i cechy
Długość, fazy, otwory smarowe, rowki, kołnierz, jeśli występuje.
Materiał
Stal hartowana, bimetal lub brąz grafitowy; można też opisać węzeł, a my zaproponujemy materiał.
Ilość
Komplety na maszynę, liczebność floty, ilość roczna. Próbki są bezpłatne.
Najczęściej zadawane pytania
Z czego wykonane są tuleje do koparek?
Głównie ze stali hartowanej (58–62 HRC) na przegubach układu roboczego, z bimetalu stal–brąz w uchach cylindrów i lżejszych przegubach oraz z brązu z wkładkami grafitowymi w węzłach, których nigdy się nie smaruje. Lity brąz odlewany ogranicza się do dobrze smarowanych pozycji o mniejszym obciążeniu.
Jak często smarować sworznie koparki?
Zgodnie z instrukcją maszyny: zwykle co zmianę na sworzniach łyżki i cięgien, codziennie lub co tydzień na sworzniach wysięgnika. Smarować, aż przy uszczelnieniach pokaże się czysty smar; zawodzi zwykle nie tuleja, lecz pilnowanie terminów smarowania.
Dlaczego tuleje cięgien łyżki zużywają się najszybciej?
To najmniejsze węzły przenoszące siłę kopania, wykonują najwięcej ruchu i siedzą w ziemi. Środki zaradcze: tuleje ze stali hartowanej, hartowany sworzeń, uszczelnienia i częste smarowanie.
Czy dostarczają Państwo tuleje do konkretnego modelu koparki?
Tak, na podstawie numeru części OE lub zmierzonych wymiarów. Porównujemy wymiary i materiał i przed złożeniem oferty potwierdzamy zamienność każdej części.
Czy produkują Państwo także sworznie?
Bushing MFG produkuje tuleje. Materiał i twardość sworznia uzgadniamy z Państwem tak, aby para była dobrana, i doradzamy przy specyfikacji sworznia.
Prosimy opisać cały węzeł, nie tylko część.
Średnica sworznia, obciążenie, rodzaj ruchu, smarowanie i otoczenie – nasi inżynierowie odpowiadają w ciągu 12 godzin propozycją materiału, wymiaru i ofertą. Bezpłatne próbki, bez minimum zamówienia.
Odpowiedź na zapytanie: 12 h · Bezpłatne próbki · Bez minimum zamówienia