
Podkładki oporowe
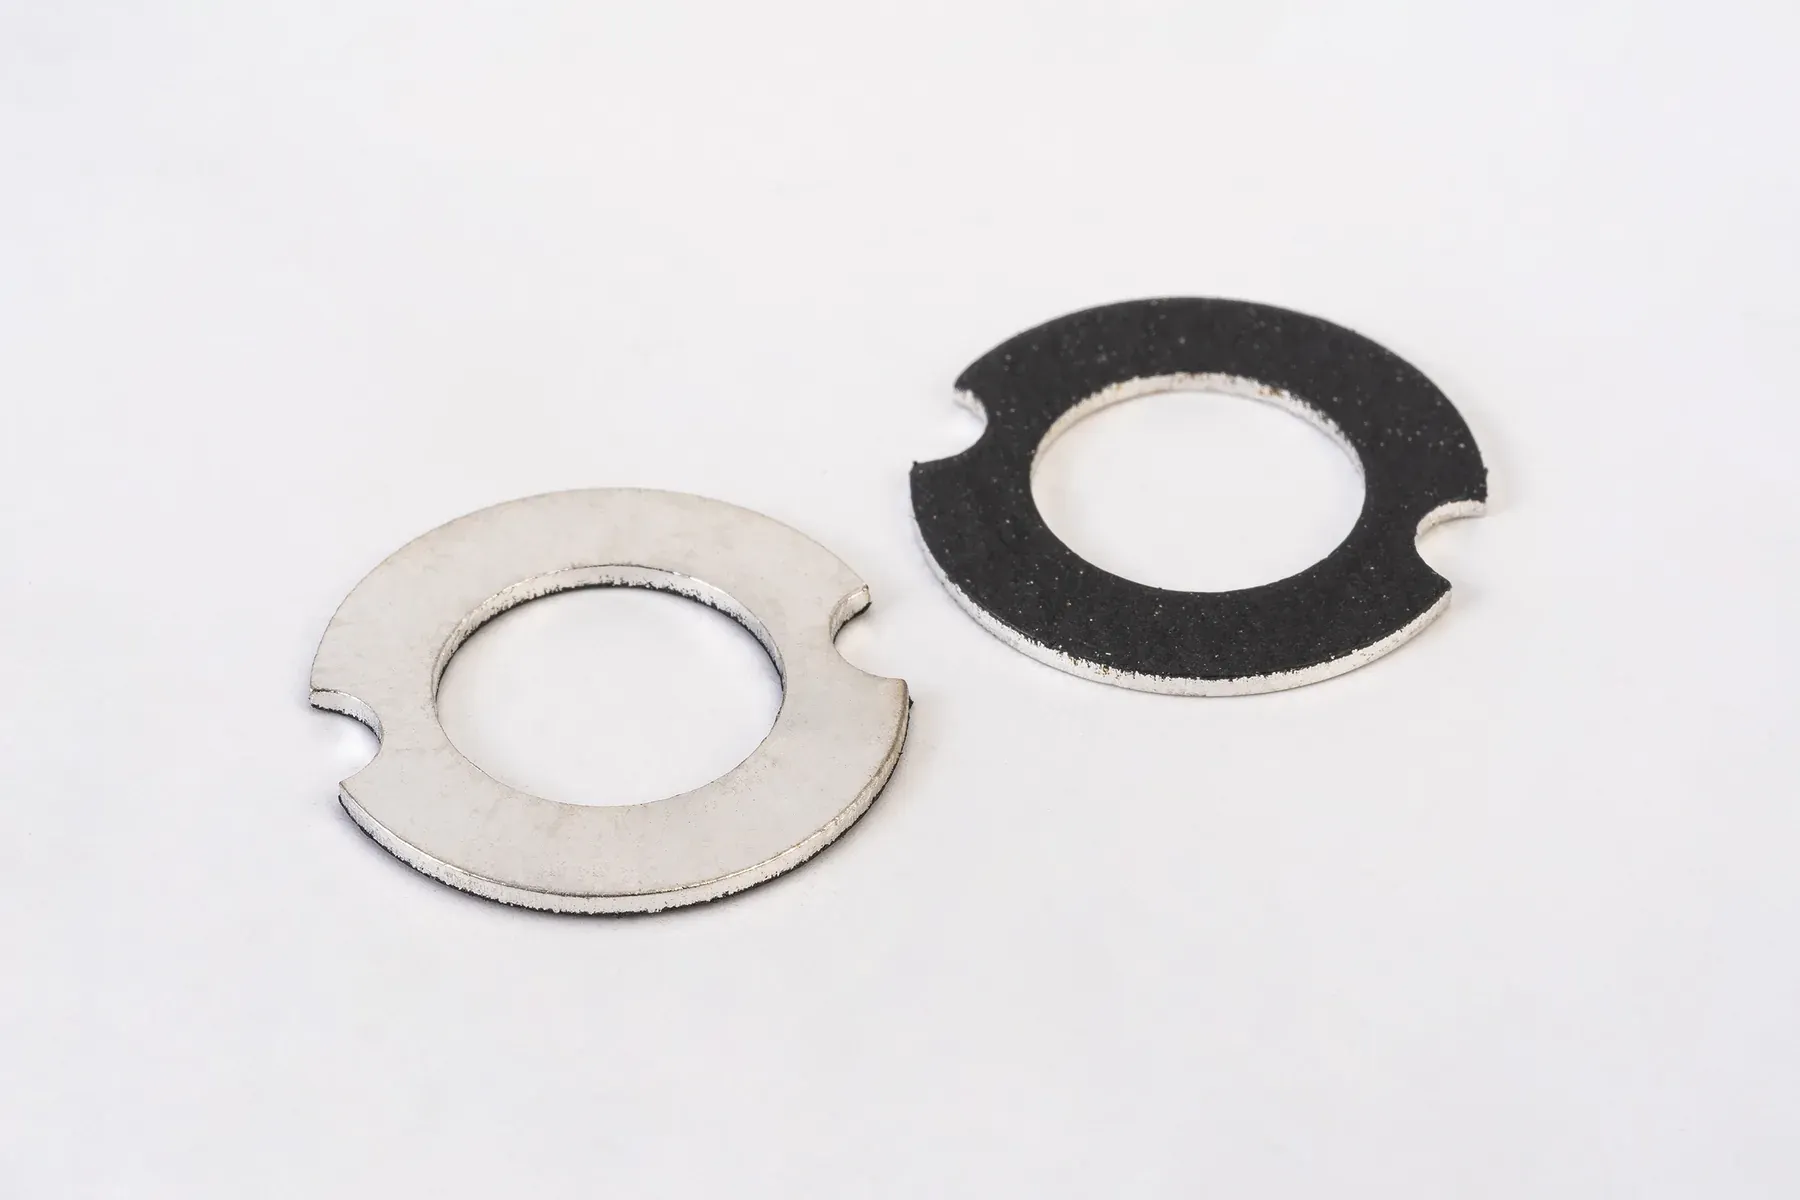
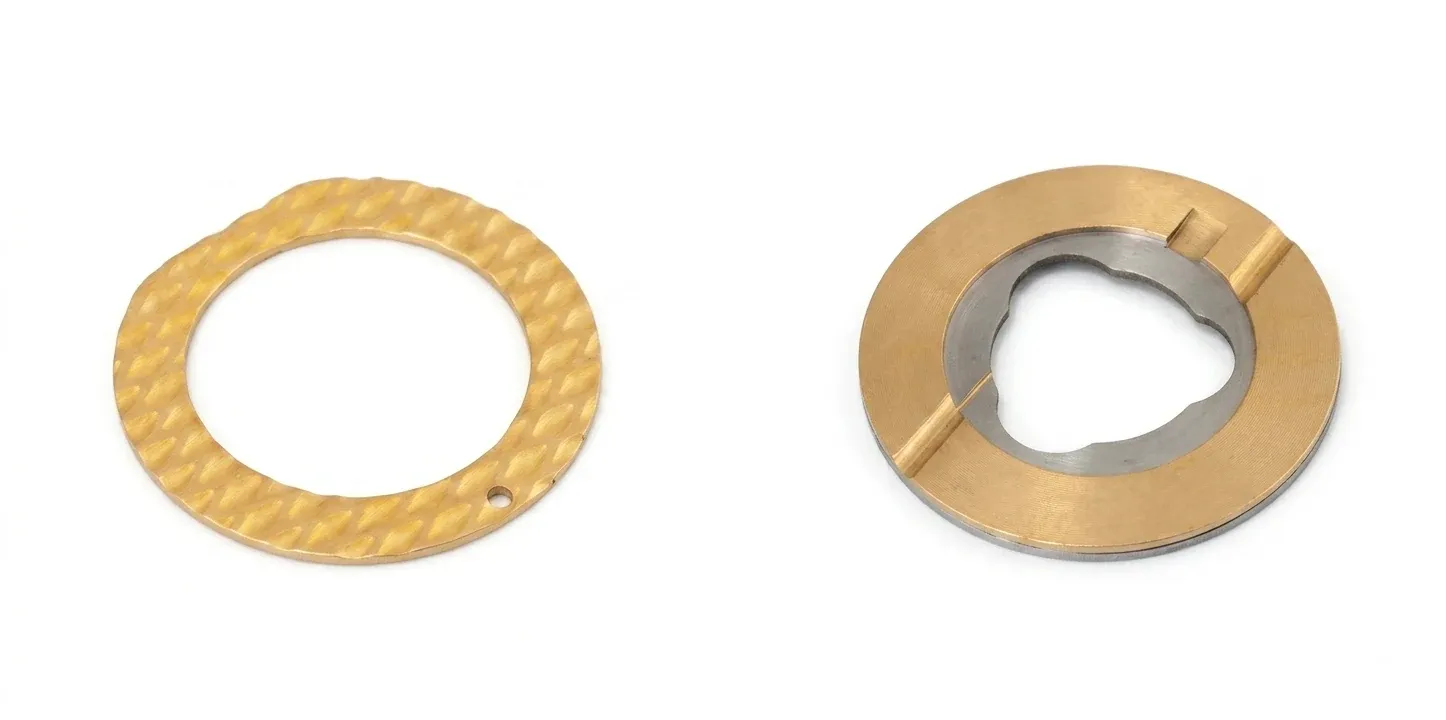
Podkładka oporowa to płaskie łożysko ślizgowe: pierścień, który przenosi obciążenie osiowe wału na czoło obudowy, gdy wał się obraca lub wykonuje ruch wahadłowy. Bushing MFG wykonuje je w każdym materiale łożyskowym, z którego produkuje tuleje – gładkie albo z rowkami, otworami smarowymi, zaczepami i otworami na śruby, od małych podkładek wykrawanych po duże pierścienie obrabiane skrawaniem.
- 6Materiałów
- 250 N/mm²Obciążenie statyczne, kompozyt
- Ø3–1000 mmZakres obrabianego brązu
- 12 hOferta
Podkładki oporowe przenoszą obciążenie osiowe na płaskiej powierzchni ślizgowej; tuleja cylindryczna przenosi obciążenie promieniowe na powierzchni walcowej. Zwykle pracują razem: tuleja ustala wał promieniowo, a podkładka przyjmuje nacisk boczny. Podkładkę oporową specyfikuje się przez średnicę wewnętrzną × zewnętrzną × grubość oraz rowki, zaczepy i otwory.
- Brąz odlewany C93200 i inne stopy: obrabiane, smarowane smarem lub olejem, 45 N/mm² statycznie
- Brąz zwijany CuSn8: wykrawane z taśmy z kieszeniami smarowymi, 120 N/mm² statycznie
- Bimetal (JBM-800): stalowy korpus z warstwą spiekanego brązu do smarowanych olejem powierzchni oporowych skrzyń biegów i silników
- Kompozyt PTFE (JBM-10WC) i kompozyt POM (JBM-20WC): bezobsługowe, 250 N/mm² statycznie
- Brąz z wkładkami grafitowymi: wkładki w powierzchni ślizgowej, do suchych, gorących lub mokrych stołów obrotowych i zawiasów, wał 10–120 mm standardowo

Podkładki oporowe według materiału
Materiał powierzchni ślizgowej dobiera się według tej samej logiki co tuleję obok niej: smarowany brąz i bimetal do obciążenia, typy kompozytowe i grafitowe do pracy bez obsługi.
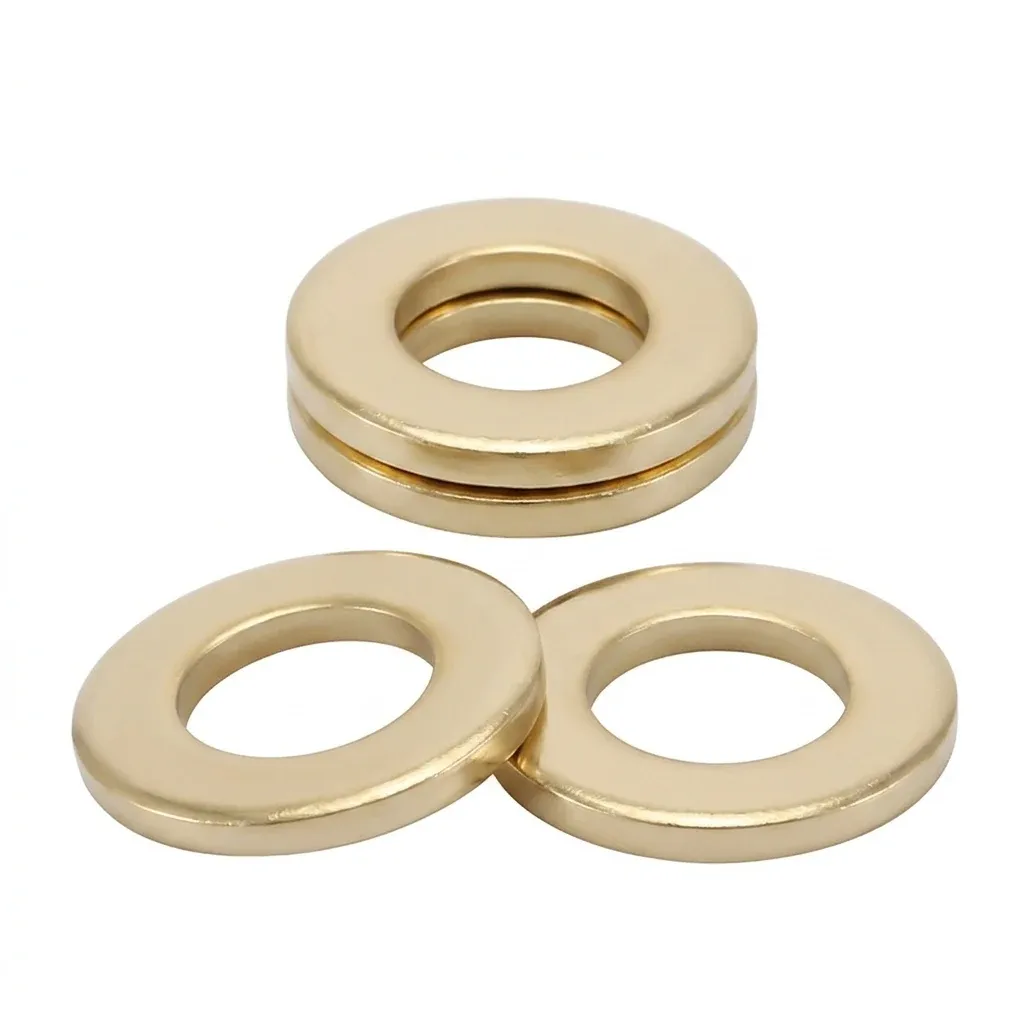
Brąz odlewany
Obrabiane z pręta lub płyty w dowolnym wymiarze; rowki i otwory smarowe według rysunku. Smarowane smarem lub olejem.
Dowolny wymiar
Brąz zwijany
Wykrawane z taśmy CuSn8 z kieszeniami smarowymi; ekonomiczne w serii.
SeriaBimetal
Stalowy korpus, warstwa CuPb10Sn10; smarowane olejem powierzchnie oporowe skrzyń biegów, mechanizmów różnicowych i pomp.
OlejKompozyt PTFE
Praca na sucho, od −195 do +280 °C, 250 N/mm² statycznie; często z zaczepami zabezpieczającymi przed obrotem.
Na sucho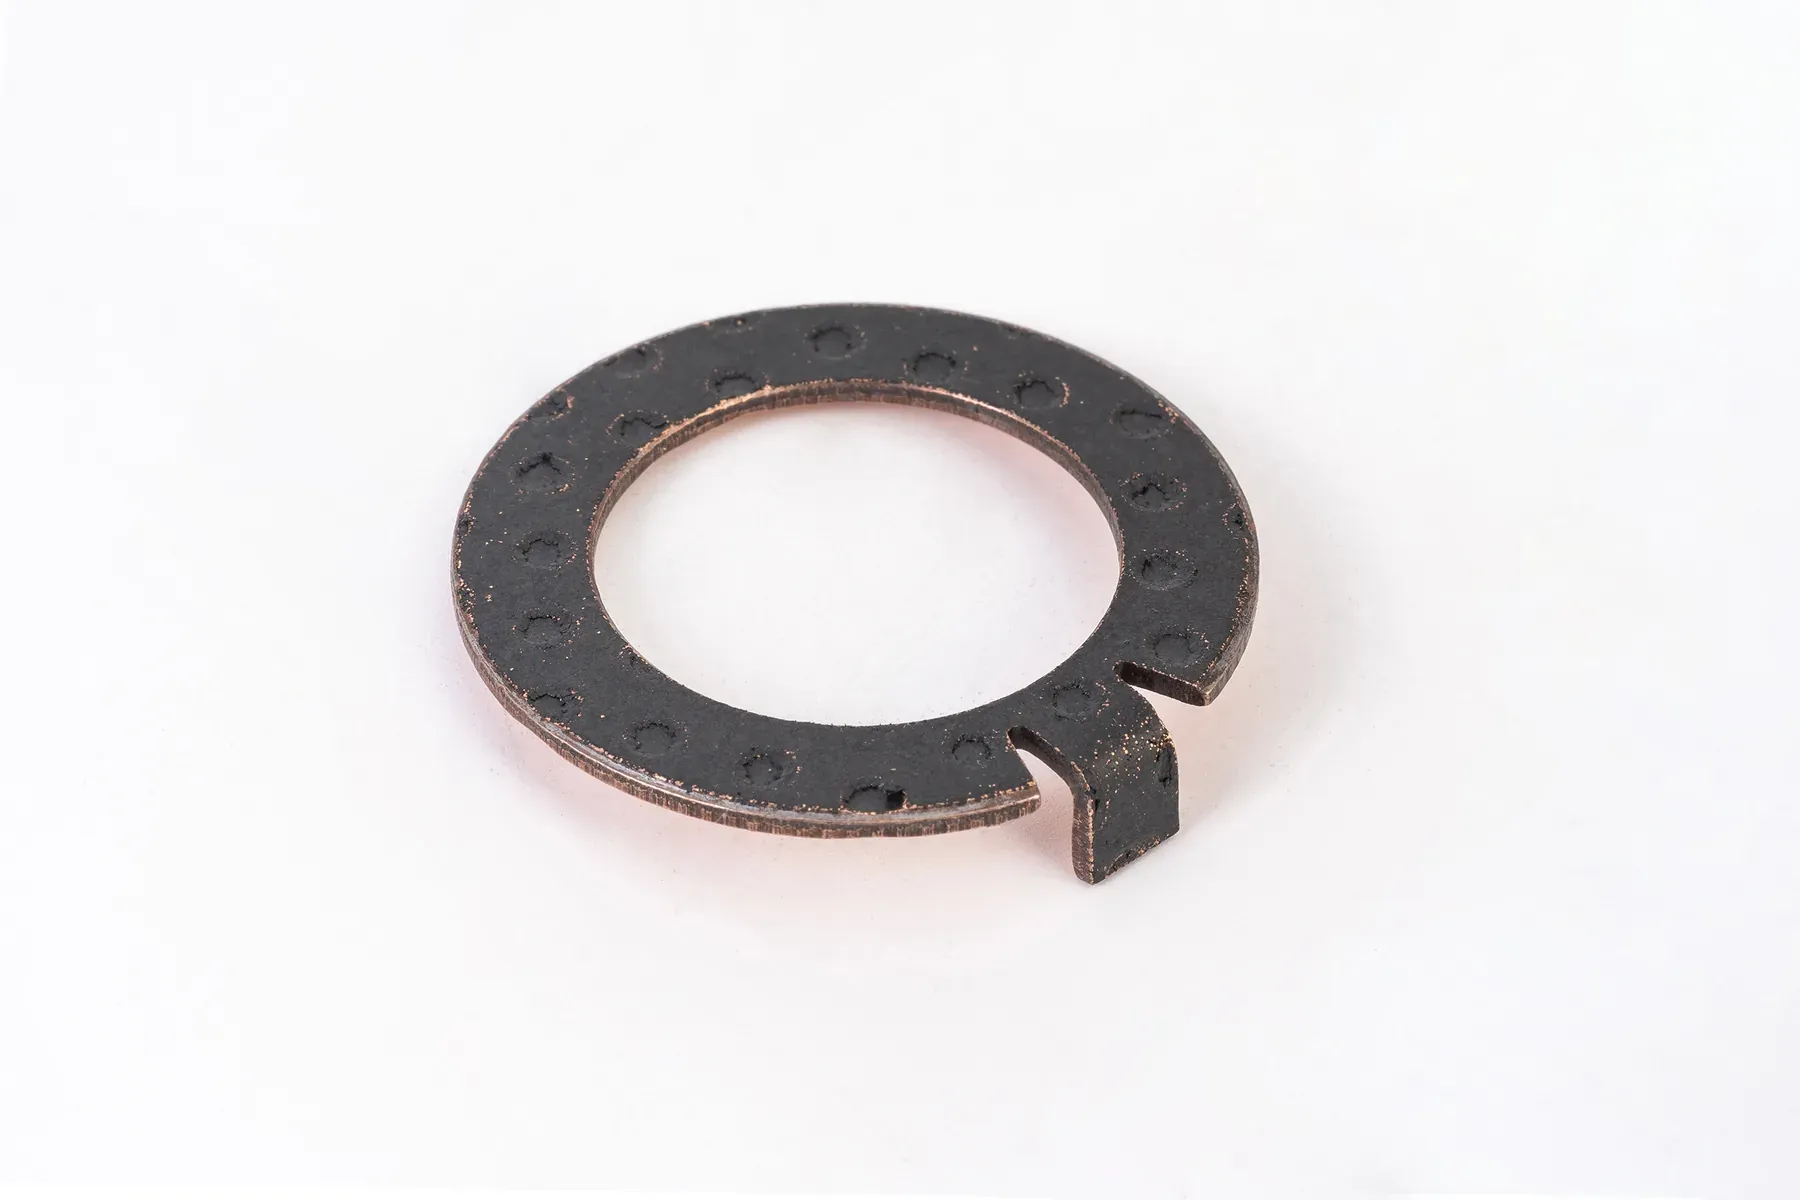
Kompozyt POM
Smarowane przy montażu; wyższe pV i odporność na obciążenie krawędziowe poniżej 130 °C.
Smarowane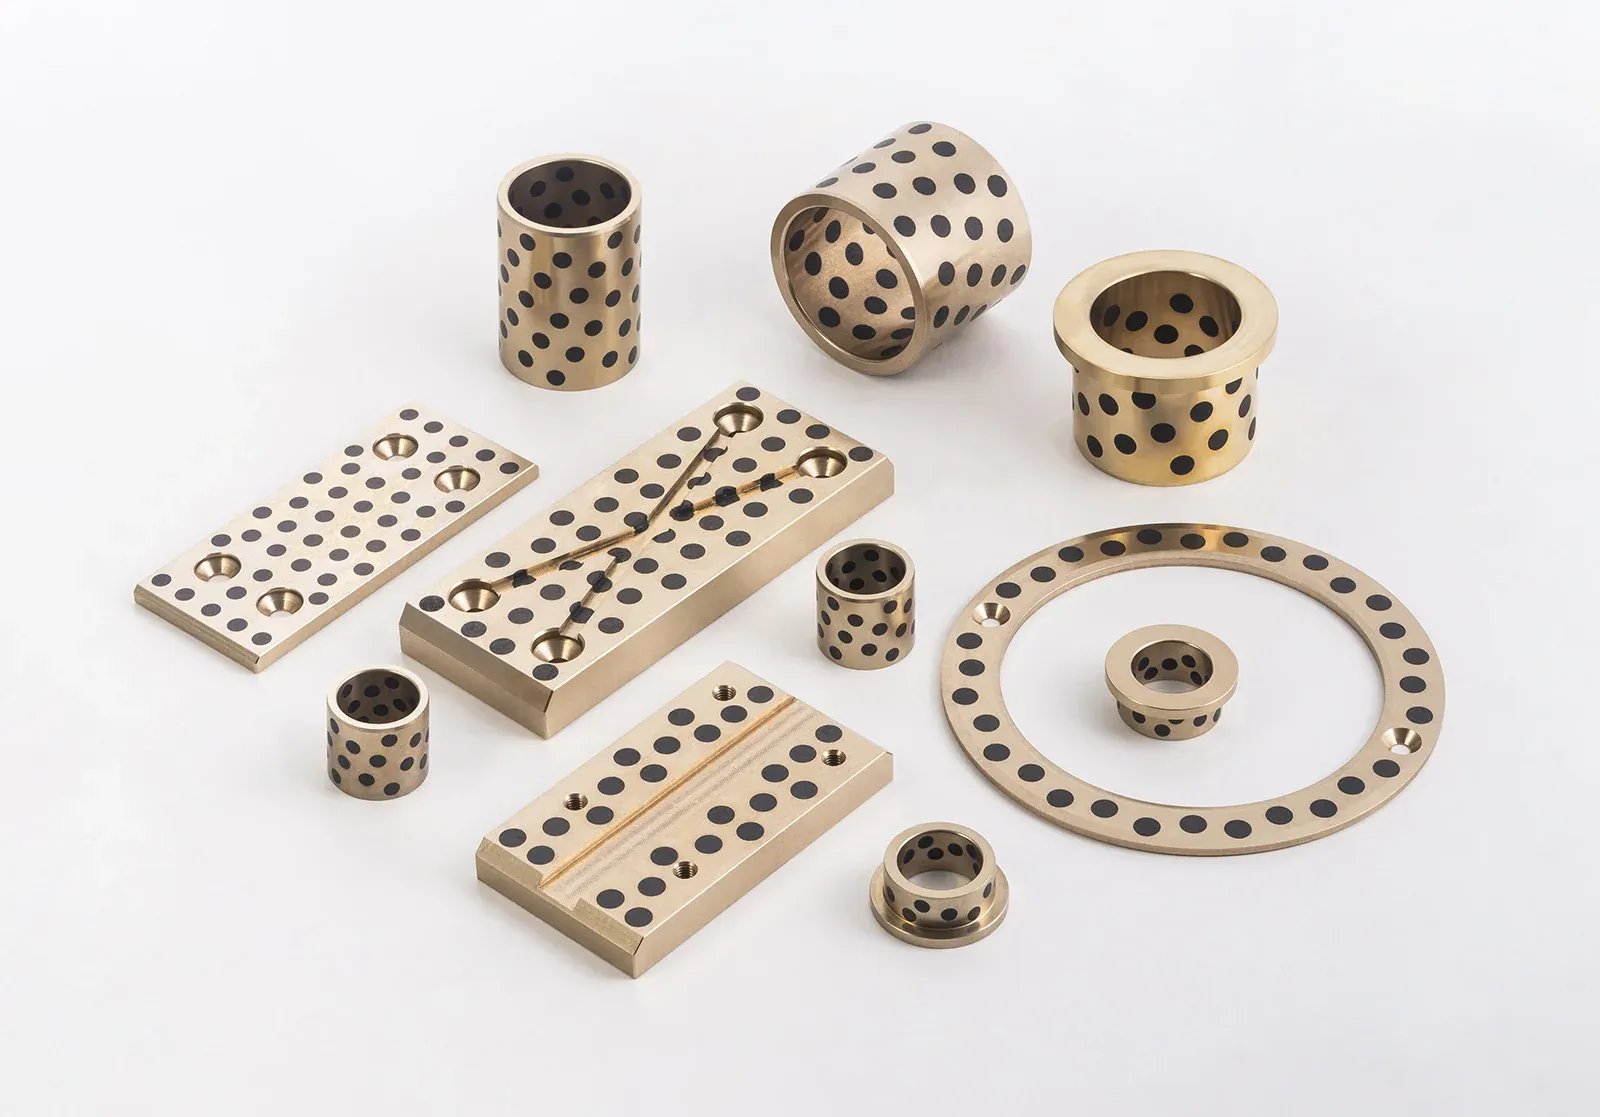
Brąz z wkładkami grafitowymi
Wkładki ze smaru stałego w powierzchni ślizgowej; stoły obrotowe, zawiasy wrót, obrotnice.
Na sucho · gorąco
Dobór wymiarów podkładki oporowej
Nacisk jednostkowy to siła osiowa podzielona przez powierzchnię pierścieniową czoła, π/4 × (D² − d²) pomniejszoną o rowki; porównuje się go z dopuszczalnym obciążeniem statycznym lub dynamicznym materiału: 45 N/mm² smarowany brąz odlewany, 120 N/mm² zwijany CuSn8, 150 N/mm² dynamicznie bimetal w oleju, 250 N/mm² statycznie kompozyt. Prędkość ślizgania przyjmuje się na średnicy średniej, a iloczyn pV na tej średnicy sprawdza się względem granicy materiału tak samo jak dla tulei.
Inaczej niż tuleja, podkładka nie ma geometrii klina, która budowałaby film olejowy, o ile nie jest rowkowana lub skośna, dlatego większość podkładek pracuje w smarowaniu granicznym i dobiera się je według niższych wartości dla tarcia granicznego. Rowki promieniowe na czole prowadzą smar do wewnątrz i na zewnątrz; podkładka z kilkoma rowkami przenosi mniejsze obciążenie na jednostkę powierzchni, ale pracuje chłodniej.
| Materiał | Obciążenie statyczne | Prędkość | Temperatura | Smarowanie |
|---|---|---|---|---|
| Brąz odlewany C93200 | 45 N/mm² (25 w ruchu) | 0,5 m/s ze smarem | −40 do +250 °C | Smar lub olej |
| Zwijany CuSn8 | 120 N/mm² (40 dynamicznie) | 2 m/s ze smarowaniem | −100 do +200 °C | Smar w kieszeniach |
| Bimetal CuPb10Sn10 | 150 N/mm² dynamicznie | 3,5 m/s smar · 8 m/s olej | Do 250 °C w oleju | Smar lub olej |
| Kompozyt PTFE | 250 N/mm² (60 w ruchu obrotowym) | 2 m/s na sucho | −195 do +280 °C | Brak |
| Kompozyt POM | 250 N/mm² (140 dynamicznie) | 2,5 m/s z olejem | −40 do +130 °C | Smar przy montażu |
| Brąz z wkładkami grafitowymi | 50–100 N/mm² | 0,5 m/s na sucho | −40 do +400 °C | Wkładki |
Wartości publikowane; osobne granice, nie jeden punkt pracy.
Rowki, zaczepy, otwory i ustalenie
Podkładka nie może obracać się razem z wałem, inaczej zużywa obudowę zamiast kołnierza wału. Podkładki obrabiane ustala się kołkiem lub otworami na śruby; wykrawane podkładki kompozytowe i bimetalowe – jednym lub dwoma odgiętymi zaczepami wchodzącymi w rowek obudowy; duże podkładki z wkładkami grafitowymi – otworami z pogłębieniem na okręgu podziałowym. Rowki smarowe są promieniowe, spiralne lub w kształcie ósemki, zasilane z otworu smarowego w obudowie albo z otworu tulei sąsiadującej z podkładką. Krawędź wewnętrzną należy sfazować lub zaokrąglić, aby nie zdzierała zaokrąglenia wału.
Wymiary
Obrabiane podkładki z brązu i z wkładkami grafitowymi wykonujemy według rysunku od Ø3 do Ø1000 mm średnicy zewnętrznej; grubość od około 1,5 mm wzwyż, z tolerancją grubości dobraną do luzu osiowego zespołu. Wykrawane podkładki z brązu zwijanego, bimetalu oraz kompozytu PTFE i POM odpowiadają serii podkładek ISO 3547 i formom katalogowym JBM (10WC, 20WC), a według rysunku powstają tam, gdzie wielkość serii uzasadnia oprzyrządowanie.
Prosimy podać wymagany luz osiowy w zespole; na jego podstawie ustalamy tolerancję grubości.
Co warto podać w zapytaniu
Średnica wewnętrzna × zewnętrzna × grubość z tolerancją grubości, obciążenie osiowe i czy działa ciągle, czy sporadycznie, prędkość obrotowa, smarowanie, sposób ustalenia (zaczepy, otwory, kołek), materiał lub warunki pracy oraz ilość. Próbki są bezpłatne; minimum zamówienia nie obowiązuje.
Gdzie pracują podkładki oporowe
Obok niemal każdej tulei, na którą działa obciążenie boczne.
Najczęściej zadawane pytania
Co to jest podkładka oporowa?
Płaski pierścień z materiału łożyskowego, który przenosi obciążenie osiowe obracającego się lub wahającego wału na czoło obudowy. To osiowy odpowiednik tulei cylindrycznej, zwykle stosowany obok niej.
Jak dobrać wymiary podkładki oporowej?
Siłę osiową dzieli się przez powierzchnię pierścieniową czoła (bez rowków) i porównuje z dopuszczalnym obciążeniem materiału; sprawdza się prędkość ślizgania na średnicy średniej i iloczyn pV. Przyjmuje się wartości dla smarowania granicznego, chyba że podkładka jest zasilana olejem i rowkowana.
Podkładka oporowa z brązu czy z kompozytu?
Brąz lub bimetal, gdy powierzchnia jest smarowana smarem lub olejem, a obciążenie jest duże; kompozyt PTFE lub POM, gdy obsługa nie jest możliwa; brąz z wkładkami grafitowymi do powierzchni wolnych, gorących, mokrych lub bardzo silnie obciążonych.
Jak zabezpiecza się podkładkę oporową przed obracaniem?
Zaczepami wchodzącymi w rowek obudowy (typy wykrawane), kołkiem ustalającym lub otworami na śruby (typy obrabiane). Obracająca się podkładka zużywa obudowę.
Czy wykonują Państwo podkładki oporowe według rysunku?
Tak, w każdym z sześciu materiałów; obrabiane z brązu i brązu grafitowego od Ø3 do Ø1000 mm, typy wykrawane tam, gdzie wielkość serii uzasadnia oprzyrządowanie.
Prosimy o obciążenie osiowe i wymiary gabarytowe podkładki.
Potwierdzamy materiał, rowki i sposób ustalenia oraz przygotowujemy ofertę w ciągu 12 godzin. Próbki są bezpłatne, minimum zamówienia nie obowiązuje.
Odpowiedź na zapytanie: 12 h · Bezpłatne próbki · Bez minimum zamówienia