
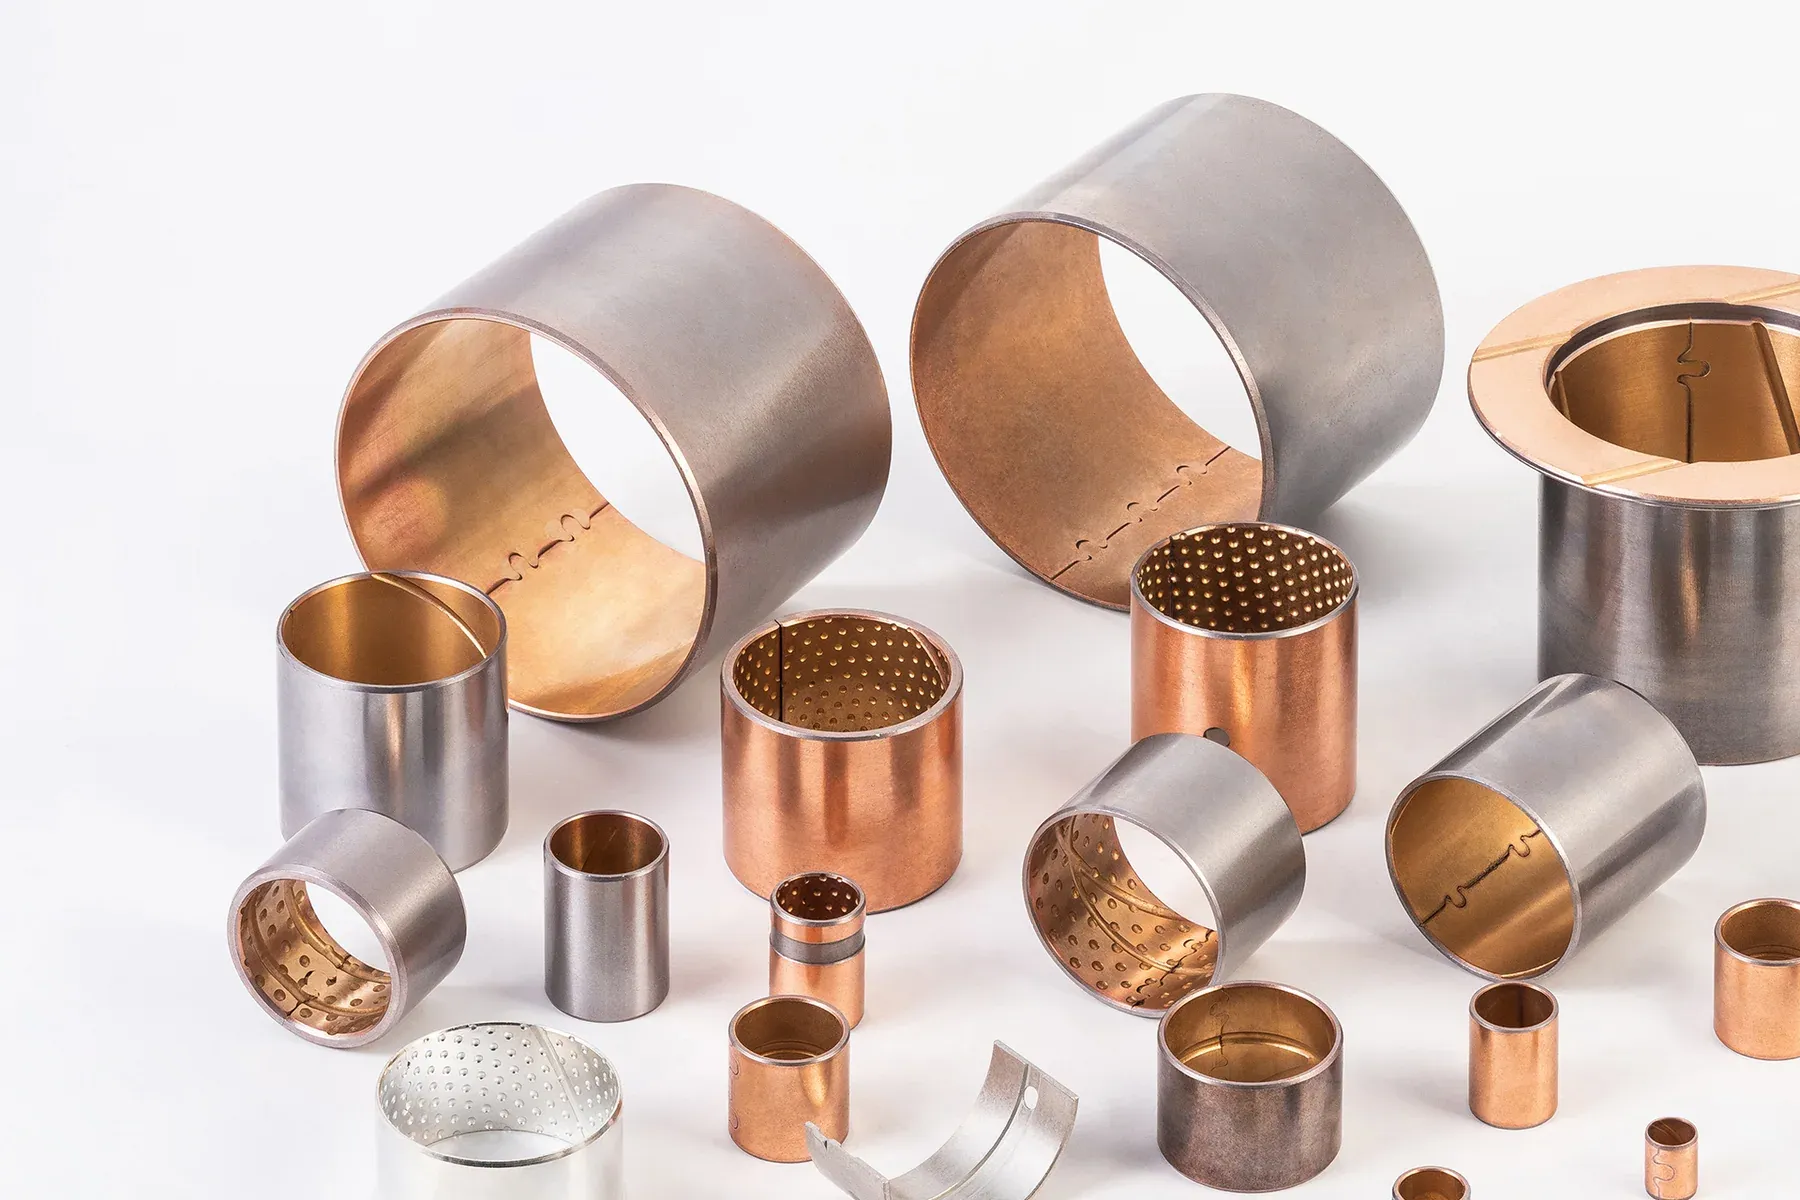
Tuleje bimetalowe
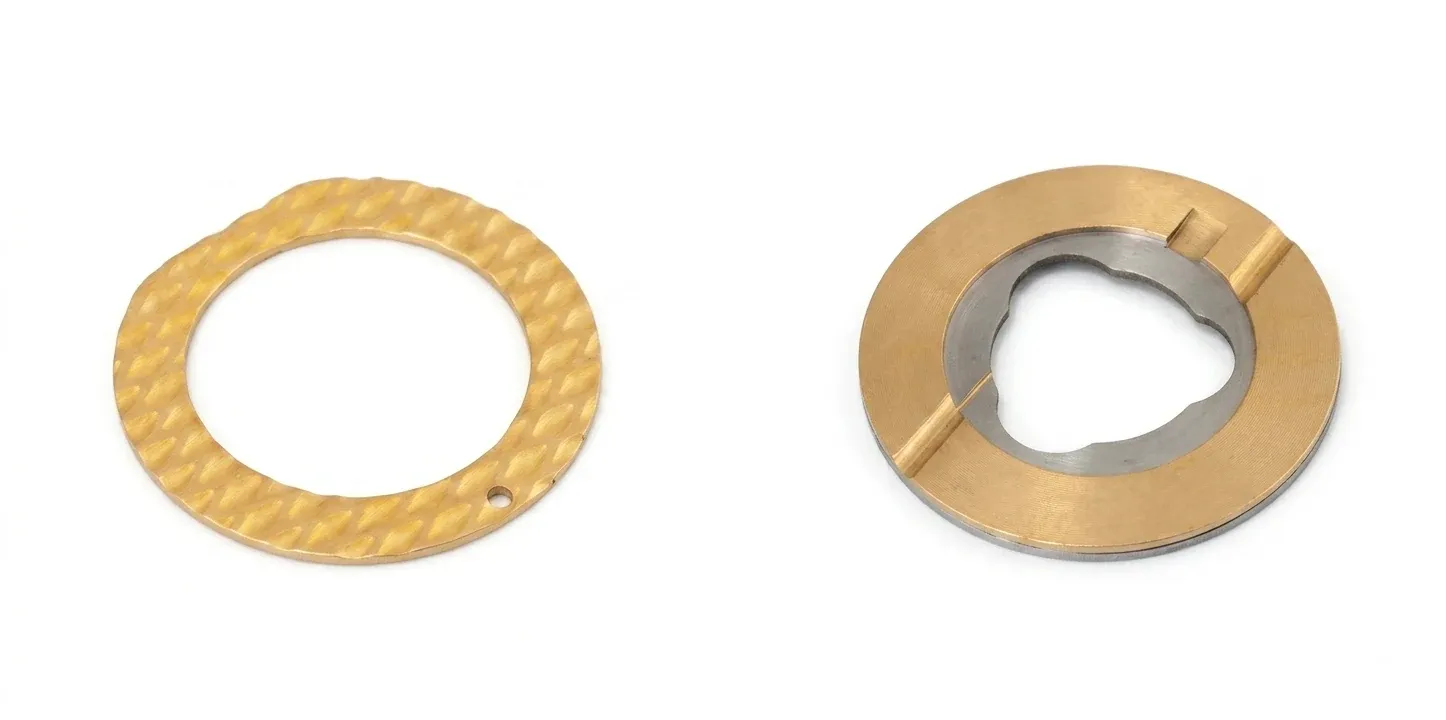
Korpus ze stali niskowęglowej z naspiekaną warstwą łożyskową ze stopu miedzi lub aluminium z cyną, zwijany w tuleje i formowany w podkładki oporowe. Stal zapewnia wytrzymałość i pasowanie wtłaczane, cienka warstwa ślizgowa – powierzchnię łożyskową. Smarowane smarem lub olejem tuleje bimetalowe przenoszą większe obciążenie przy większej prędkości niż jakakolwiek tuleja z litego brązu o tych samych wymiarach.
- 150 N/mm²Obciążenie dynamiczne, JBM-800
- 3,5 m/sZe smarem
- 8 m/sSmarowanie olejem
- 10–150 mmStandardowe średnice wałów
Tuleja bimetalowa to dwuwarstwowe łożysko ślizgowe: na taśmę stalową naspieka się i walcuje stop łożyskowy, a następnie taśmę wykrawa, zwija i kalibruje. Warstwę ślizgową stanowi cienka warstwa brązu ołowiowego, brązu cynowego lub stopu aluminium z cyną; resztę grubości ścianki tworzy stalowy korpus. Bushing MFG spieka i walcuje taśmę we własnym zakładzie.
- Warstwa JBM-800 CuPb10Sn10: 80–120 HB, obciążenie dynamiczne 150 N/mm²; gatunek uniwersalny (w zapytaniach także jako SAE 792/797, JF-800)
- JBM-810 CuPb24Sn4 (miękka, odporna na zatarcie), JBM-820 CuPb6Sn6Zn3, JBM-830 CuSn10, JBM-840 CuSn6.5P, JBM-850 AlSn20Cu
- Smar: 2,5–3,5 m/s, pV 2,8 N/mm²·m/s, do 150 °C · Olej: 5–15 m/s, pV 10 N/mm²·m/s, do 250 °C
- Otwór gładki, z kieszeniami smarowymi lub rowkami smarowymi; styk prosty lub zazębiony
- Standardowe tuleje zwijane na wały 10–150 mm; tuleje kołnierzowe, podkładki oporowe i wymiary według rysunku
Sześć warstw ślizgowych
Stalowy korpus jest wspólny dla całej serii; warstwę ślizgową dobiera się do obciążenia, prędkości, wykończenia wału i zanieczyszczeń w oleju.
JBM-800 · CuPb10Sn10
Twarda, odporna na zmęczenie i korozję. Standard do silników, skrzyń biegów, cylindrów i przegubów.
150 N/mm²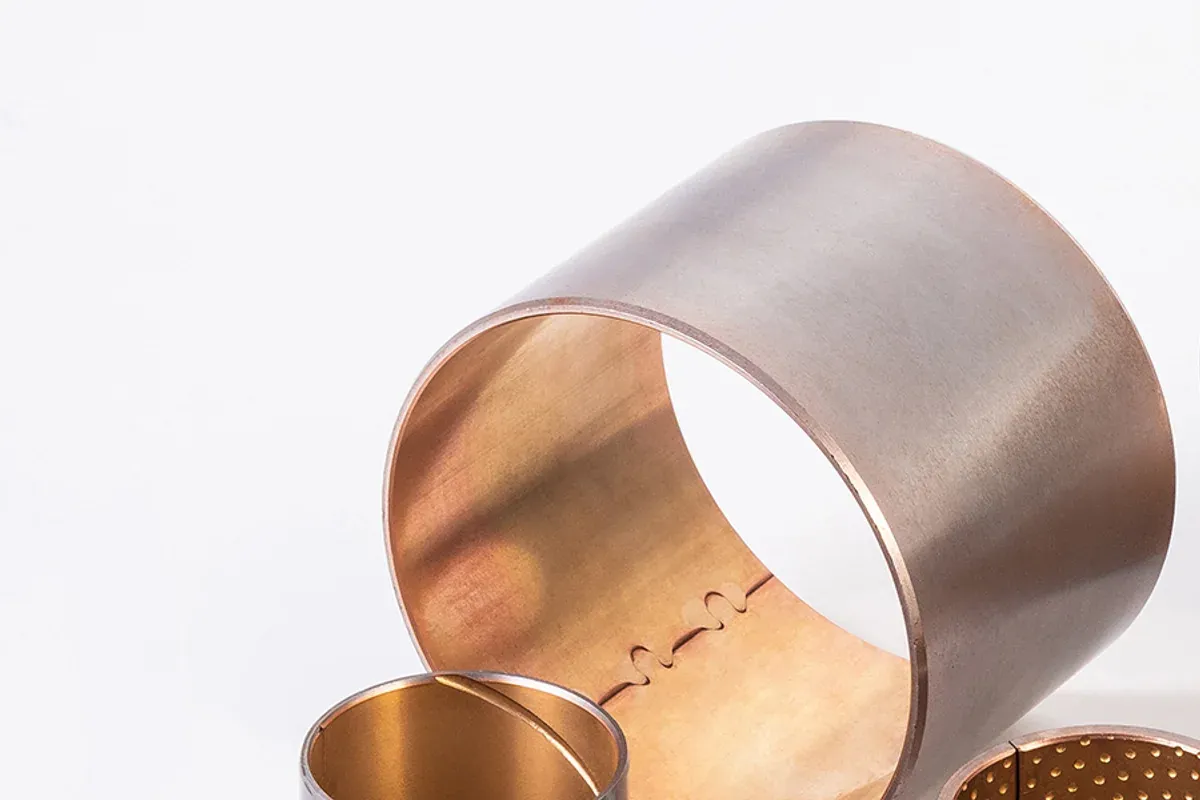
JBM-810 · CuPb24Sn4
Miękka warstwa wysokoołowiowa: najlepsza odporność na zatarcie i zdolność zagłębiania zanieczyszczeń, 10 m/s w oleju.
Odporna na zatarcieJBM-820 · CuPb6Sn6Zn3
Średnio twardy brąz ołowiowy do ogólnych zastosowań przemysłowych.
130 N/mm²JBM-830 · CuSn10
Bezołowiowa warstwa z brązu cynowego do programów z ograniczeniami materiałowymi.
Brąz cynowyJBM-840 · CuSn6.5P
Warstwa z brązu fosforowego do umiarkowanych obciążeń smarowanych olejem.
Brąz fosforowyJBM-850 · AlSn20Cu
Warstwa aluminiowo-cynowa do najwyższych prędkości: 15 m/s w oleju przy 100 N/mm².
15 m/s
Stalowy korpus, spiekana warstwa ślizgowa
Podstawą taśmy jest stal niskowęglowa. Nasypany na nią proszek stopu łożyskowego jest spiekany, dogęszczany walcowaniem i spiekany ponownie, dzięki czemu warstwa ślizgowa jest związana z podłożem metalurgicznie, a zarazem na tyle porowata, że zatrzymuje olej. Następnie taśmę wykrawa się, zwija w tuleję ze stykiem prostym lub zazębionym, kalibruje na średnicy zewnętrznej i – w razie potrzeby – wytłacza w niej kieszenie smarowe albo obrabia rowki i otwory smarowe. Bushing MFG spieka i walcuje taśmę bimetalową we własnym zakładzie, zamiast kupować gotową.
W porównaniu z tuleją z litego brązu o tej samej ściance tuleja bimetalowa ma sztywniejszy i wytrzymalszy korpus, który utrzymuje wcisk w obudowach aluminiowych i stalowych, cieńszą warstwę ślizgową szybciej odprowadzającą ciepło do obudowy oraz niższy koszt materiału. W porównaniu z tuleją kompozytową PTFE przenosi przy smarowaniu wyższy iloczyn pV i znosi znacznie wyższe temperatury, ale wymaga smarowania.
Stopy warstwy ślizgowej i wartości graniczne
Poniższe wartości katalogowe podano osobno dla każdej warstwy ślizgowej i każdego rodzaju smarowania. Maksymalna temperatura dla całej serii wynosi 150 °C przy smarze i 250 °C przy oleju. Obciążenie, prędkość, pV i temperatura to odrębne wartości graniczne, nie jeden punkt pracy.
| Model | Warstwa ślizgowa | Twardość | Maks. obciążenie dynamiczne | Smar: prędkość / pV | Olej: prędkość / pV | Wał |
|---|---|---|---|---|---|---|
| JBM-800 | CuPb10Sn10 | 80–120 HB | 150 N/mm² | 3,5 m/s / 2,8 | 8 m/s / 10 | ≥ 53 HRC, Ra 0,32–0,63 |
| JBM-810 | CuPb24Sn4 | 45–70 HB | 130 N/mm² | 2,5 m/s / 2,8 | 10 m/s / 10 | ≥ 45 HRC, Ra 0,32–0,63 |
| JBM-820 | CuPb6Sn6Zn3 | 70–100 HB | 130 N/mm² | 2,5 m/s / 2,8 | 5 m/s / 10 | ≥ 53 HRC, Ra 0,16–0,63 |
| JBM-830 | CuSn10 | 70–100 HB | 130 N/mm² | 2,5 m/s / 2,8 | 5 m/s / 10 | ≥ 53 HRC, Ra 0,32–0,63 |
| JBM-840 | CuSn6,5P | 70–100 HB | 130 N/mm² | — / 2,8 | 5 m/s / 10 | ≥ 53 HRC, Ra 0,16–0,63 |
| JBM-850 | AlSn20Cu | 30–40 HB | 100 N/mm² | — | 15 m/s / 8 | Ra 0,16–0,63 |
pV w N/mm²·m/s. Współczynnik tarcia 0,05–0,15 ze smarem, 0,04–0,12 z olejem. Przewodność cieplna 60 W/(m·K) (JBM-850: 47). Wartości z katalogu JBM; status bezołowiowy JBM-830/840/850 wymaga aktualnej deklaracji materiałowej.
Smarowanie i ukształtowanie powierzchni
Tuleje bimetalowe są łożyskami smarowanymi. Przy smarze granice wynoszą 2,5–3,5 m/s i pV 2,8 N/mm²·m/s; przy doprowadzeniu oleju rosną do 5–15 m/s i pV 10. Powierzchnię ślizgową dostarczamy gładką do węzłów zasilanych olejem, z wytłaczanymi kieszeniami smarowymi do smaru albo z obrobionymi rowkami i otworami promieniowymi tam, gdzie obudowa podaje środek smarny do otworu w jednym punkcie. W każdym przypadku otwór należy nasmarować przy montażu.
Wał i obudowa
Warstwa ślizgowa jest na tyle twarda (80–120 HB dla JBM-800), że wymaga wału hartowanego: ≥ 53 HRC dla brązów cynowych i ołowiowych, ≥ 45 HRC dla miękkiej warstwy JBM-810, szlifowanego do Ra 0,32–0,63 µm. Obudowa w klasie H7; średnicę zewnętrzną tulei kalibruje się pod wcisk, a otwór osiąga średnicę roboczą po wtłoczeniu, więc nie obrabia się go już później. Styk zazębiony umieszcza się poza łukiem obciążenia.
Wymiary
Standardowe tuleje zwijane obejmują średnice wałów od 10 do 150 mm w grubościach ścianki wynikających z taśmy; tuleje kołnierzowe i podkładki oporowe formuje się z tej samej taśmy. Niestandardowe średnice, długości, ścianki i tolerancje wykonujemy według rysunku, a odpowiedniki numerów części SAE 792/797 lub JF-800 sprawdzamy wymiar po wymiarze przed przygotowaniem oferty.
Tabela wymiarów tulei bimetalowych zestawia serię standardową według średnicy wału.
Co warto podać w zapytaniu
Pięć informacji pozwala nam przygotować ofertę w ciągu 12 godzin.
Wymiary
Średnica wału, otwór obudowy, długość – albo rysunek lub numer OE.
Obciążenie, prędkość i rodzaj ruchu
Siła promieniowa, obroty lub ruch wahadłowy, cykl pracy.
Smarowanie i temperatura
Smar czy olej, zasilanie wymuszone czy rozbryzgowe, temperatura pracy.
Warstwa ślizgowa
JBM-800, o ile nie określono inaczej; ewentualny wymóg bezołowiowości.
Ilość
Próbka, partia i ilość roczna. Próbki są bezpłatne; minimum zamówienia nie obowiązuje.
Gdzie pracują tuleje bimetalowe
Smarowane węzły o większej prędkości lub obciążeniu, niż wytrzyma lity brąz: silniki, skrzynie biegów, cylindry i przeguby maszyn mobilnych.

Najczęściej zadawane pytania
Co to jest tuleja bimetalowa?
Łożysko ślizgowe na podłożu stalowym ze spiekaną warstwą ze stopu miedzi lub aluminium z cyną, zwijane z taśmy. Stal przenosi obciążenie i utrzymuje wcisk; warstwa ślizgowa tworzy powierzchnię łożyskową. Wymaga smarowania smarem lub olejem.
Tuleja bimetalowa czy z litego brązu?
Bimetal – przy większym obciążeniu, większej prędkości, cienkich ściankach i obudowach aluminiowych, gdy smarowanie jest zapewnione. Lity brąz odlewany – do dużych lub nietypowych wymiarów, otworów przewidzianych do ponownej obróbki oraz tam, gdzie potrzebna jest gruba ścianka z naddatkiem na zużycie.
Z jaką prędkością może pracować tuleja bimetalowa?
3,5 m/s ze smarem i 8 m/s w oleju dla JBM-800; do 10 m/s dla JBM-810 i 15 m/s dla aluminiowo-cynowej JBM-850 w oleju, w granicach pV.
Czy otwór trzeba obrabiać po wtłoczeniu?
Nie. Tuleja jest skalibrowana tak, że otwór osiąga średnicę roboczą po wtłoczeniu w obudowę H7. Obróbka przecięłaby cienką warstwę ślizgową.
Czy tuleje SAE 792 / JF-800 to to samo co JBM-800?
JBM-800 ma tę samą konstrukcję CuPb10Sn10 na stali i te oznaczenia funkcjonują w zapytaniach i na rysunkach. Zamienność wymiarową sprawdzamy dla każdej części na podstawie rysunku, nigdy nie zakładamy jej po samej nazwie.
Czy dostępne są bezołowiowe tuleje bimetalowe?
Warstwy JBM-830 (CuSn10) i JBM-840 (CuSn6.5P) nie zawierają celowo dodanego ołowiu, a JBM-850 to stop aluminium z cyną. Formalny status bezołowiowy konkretnej części potwierdzamy deklaracją materiałową na życzenie.
Prosimy o dane wału, prędkość i sposób smarowania.
Nasi inżynierowie potwierdzają warstwę ślizgową i ukształtowanie powierzchni oraz przygotowują ofertę w ciągu 12 godzin. Próbki są bezpłatne, minimum zamówienia nie obowiązuje.
Odpowiedź na zapytanie: 12 h · Bezpłatne próbki · Bez minimum zamówienia