
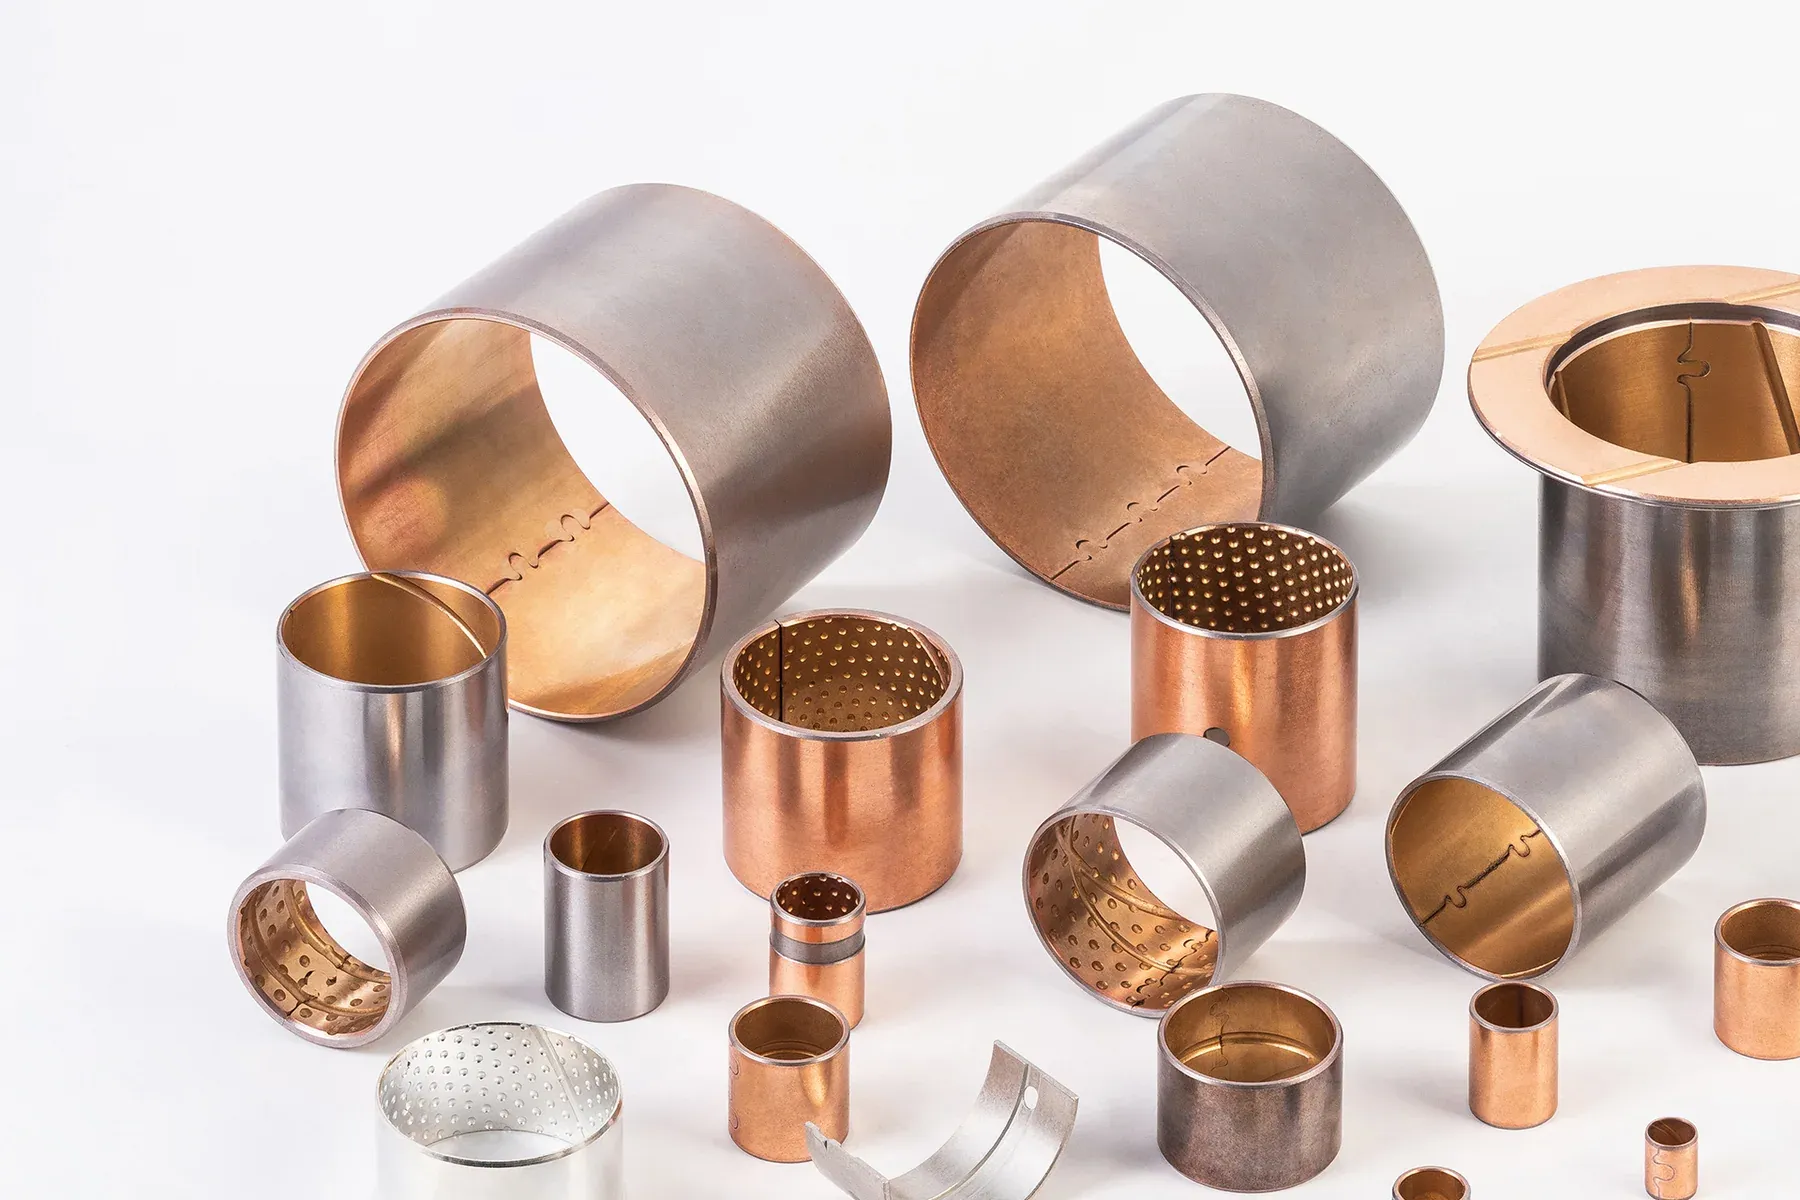
바이메탈 부싱
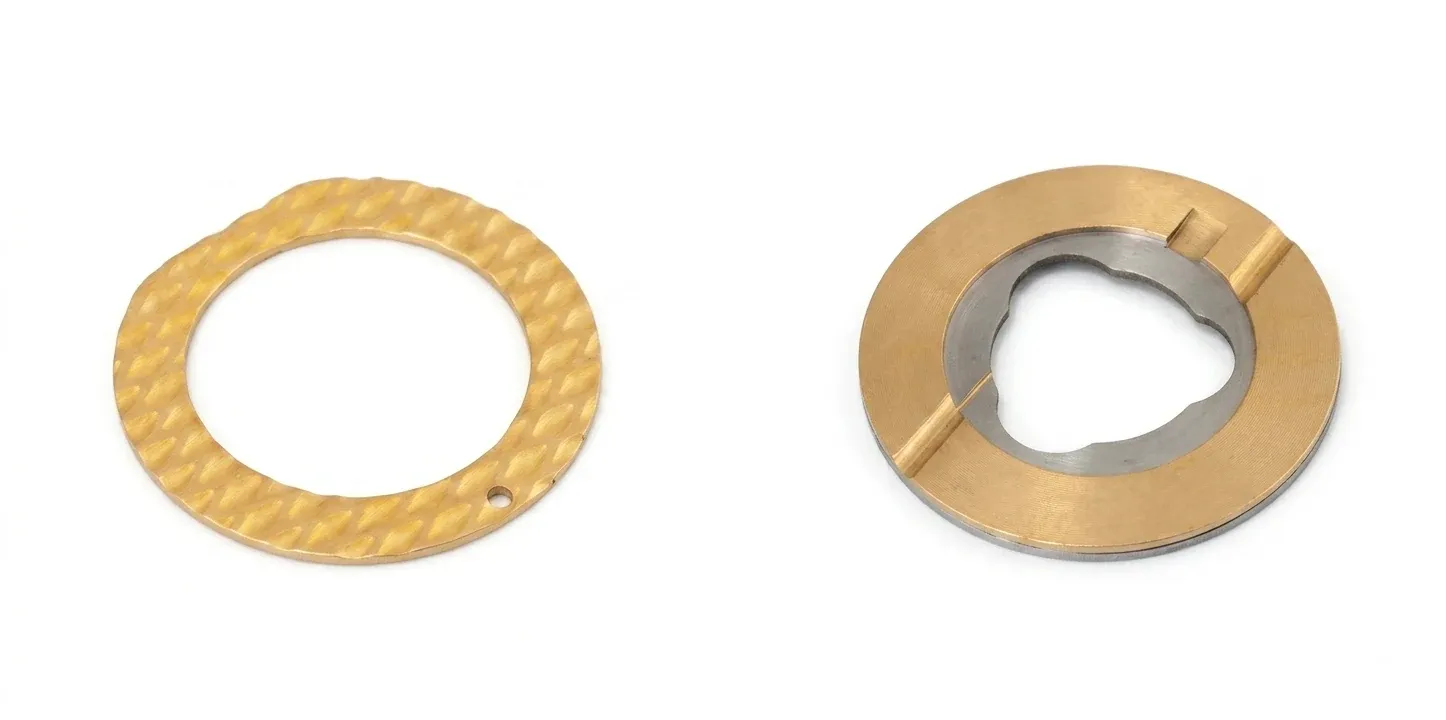
저탄소강 백메탈 위에 구리 합금 또는 알루미늄–주석 베어링층을 소결한 스트립을 말아 부싱으로, 눌러 스러스트 와셔로 성형한 제품입니다. 강이 강도와 압입을, 얇은 라이닝이 미끄럼면을 담당합니다. 그리스 또는 오일로 윤활하면 같은 치수의 어떤 솔리드 청동 슬리브보다 더 큰 하중을 더 빠른 속도에서 받습니다.
- 150 N/mm²동하중, JBM-800
- 3.5 m/s그리스 윤활 시
- 8 m/s오일 윤활 시
- 10–150 mm표준 샤프트 범위
바이메탈 부싱은 두 층으로 이루어진 미끄럼 베어링입니다. 강 백킹 스트립 위에 베어링 합금을 소결·압연한 뒤 블랭킹, 권취, 사이징하여 만듭니다. 라이닝은 납 청동, 주석 청동 또는 알루미늄–주석의 얇은 층이고, 벽의 나머지는 강 백메탈입니다. Bushing MFG는 이 스트립을 자체 공장에서 소결·압연합니다.
- JBM-800 CuPb10Sn10 라이닝: 80–120 HB, 동하중 150 N/mm². 범용 등급(문의 시 SAE 792/797, JF-800으로 부르셔도 됩니다)
- JBM-810 CuPb24Sn4(연질, 내소착성), JBM-820 CuPb6Sn6Zn3, JBM-830 CuSn10, JBM-840 CuSn6.5P, JBM-850 AlSn20Cu
- 그리스 윤활: 2.5~3.5 m/s, PV 2.8 N/mm²·m/s, 최고 150 °C · 오일 윤활: 5~15 m/s, PV 10 N/mm²·m/s, 최고 250 °C
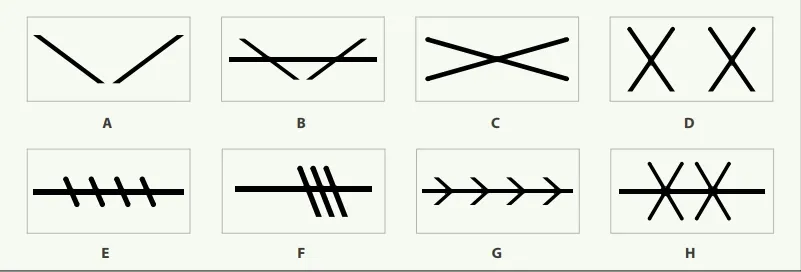
- 플레인 내경, 윤활 포켓 또는 오일 그루브; 직선형 또는 맞물림형 이음부
- 표준 권취 부싱 샤프트 10~150 mm; 플랜지 부싱, 스러스트 와셔, 그 밖의 규격은 도면 기준
라이닝 6종
강 백메탈은 전 시리즈 공통이고, 라이닝은 하중, 속도, 샤프트 표면 상태, 오일 속 이물질에 따라 고릅니다.
JBM-800 · CuPb10Sn10
경질, 내피로·내식성. 엔진, 변속기, 실린더, 피벗의 기본 선택입니다.
150 N/mm²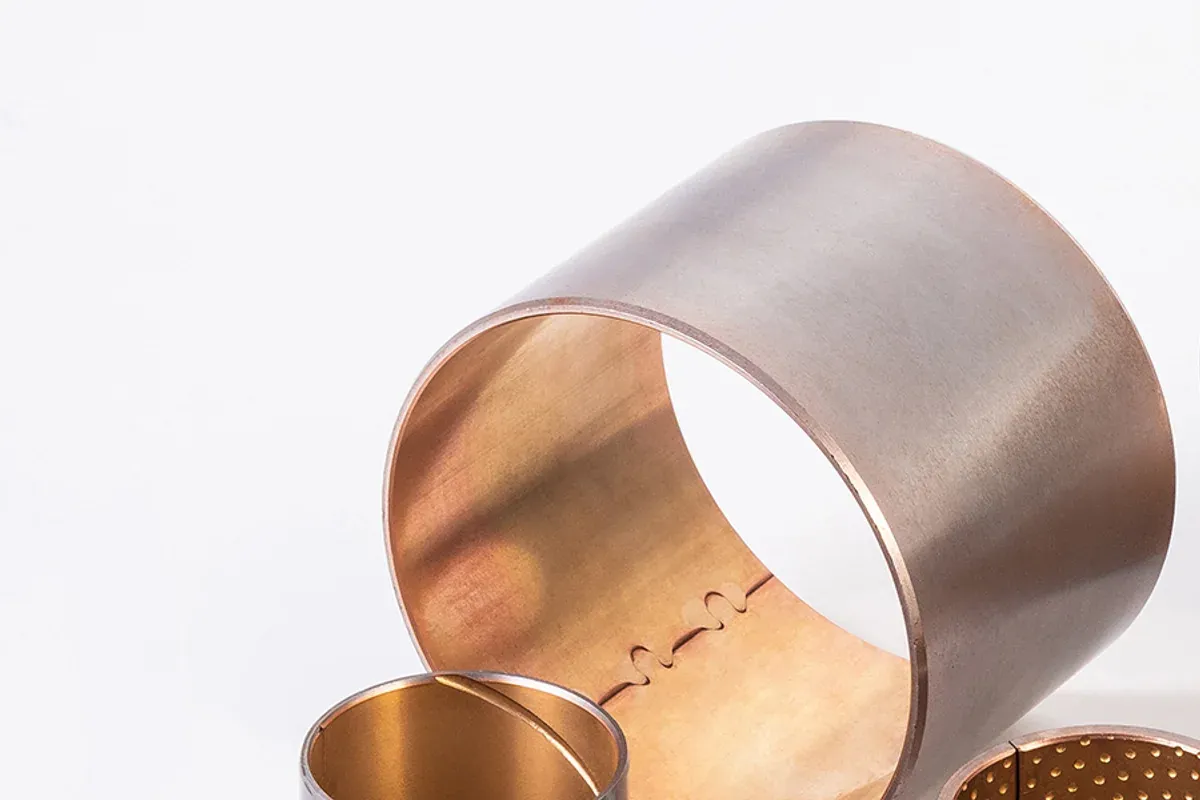
JBM-810 · CuPb24Sn4
납이 많은 연질 라이닝. 내소착성과 이물질 매입성이 가장 좋고, 오일 윤활 시 10 m/s.
내소착JBM-820 · CuPb6Sn6Zn3
일반 산업용 중경도 납 청동 라이닝.
130 N/mm²JBM-830 · CuSn10
납을 넣지 않은 주석 청동 라이닝. 소재 규제가 있는 프로그램용.
주석 청동JBM-840 · CuSn6.5P
오일 윤활 중하중용 인청동 라이닝.
인청동JBM-850 · AlSn20Cu
최고 속도용 알루미늄–주석 라이닝. 오일 윤활 시 15 m/s, 100 N/mm².
15 m/s
강 백메탈과 소결 라이닝
스트립의 출발은 저탄소강입니다. 그 위에 베어링 합금 분말을 뿌려 소결하고, 압연으로 밀도를 높인 뒤 다시 소결합니다. 이렇게 하면 라이닝이 강에 금속학적으로 결합되면서도 오일을 머금을 만큼의 기공을 갖습니다. 스트립은 블랭킹 후 직선형 또는 맞물림형 이음부로 말아 부싱을 만들고, 외경을 사이징하며, 필요하면 윤활 포켓을 엠보싱하거나 오일 그루브와 홀을 가공합니다. Bushing MFG는 완성 스트립을 사 오지 않고 바이메탈 스트립을 자체 공장에서 소결·압연합니다.
같은 벽 두께의 솔리드 청동 슬리브와 비교하면, 바이메탈 부싱은 백메탈이 더 단단하고 강해서 알루미늄·강 하우징에서 압입 상태를 유지하고, 라이닝이 얇아 열을 하우징으로 더 빨리 전달하며, 소재비가 낮습니다. PTFE 복합 부싱과 비교하면 윤활 조건에서 더 높은 PV 값을 견디고 훨씬 높은 온도를 허용하지만, 반드시 윤활해야 합니다.
라이닝 합금과 한계값
아래 카탈로그 값은 라이닝별, 윤활 조건별 값입니다. 최고 온도는 전 시리즈 공통으로 그리스 윤활 150 °C, 오일 윤활 250 °C입니다. 하중, 속도, PV 값, 온도는 각각 별개의 한계이며 하나의 운전점이 아닙니다.
| 모델 | 라이닝 | 경도 | 최대 동하중 | 그리스: 속도 / PV | 오일: 속도 / PV | 샤프트 |
|---|---|---|---|---|---|---|
| JBM-800 | CuPb10Sn10 | 80–120 HB | 150 N/mm² | 3.5 m/s / 2.8 | 8 m/s / 10 | ≥ 53 HRC, Ra 0.32–0.63 |
| JBM-810 | CuPb24Sn4 | 45–70 HB | 130 N/mm² | 2.5 m/s / 2.8 | 10 m/s / 10 | ≥ 45 HRC, Ra 0.32–0.63 |
| JBM-820 | CuPb6Sn6Zn3 | 70–100 HB | 130 N/mm² | 2.5 m/s / 2.8 | 5 m/s / 10 | ≥ 53 HRC, Ra 0.16–0.63 |
| JBM-830 | CuSn10 | 70–100 HB | 130 N/mm² | 2.5 m/s / 2.8 | 5 m/s / 10 | ≥ 53 HRC, Ra 0.32–0.63 |
| JBM-840 | CuSn6.5P | 70–100 HB | 130 N/mm² | — / 2.8 | 5 m/s / 10 | ≥ 53 HRC, Ra 0.16–0.63 |
| JBM-850 | AlSn20Cu | 30–40 HB | 100 N/mm² | — | 15 m/s / 8 | Ra 0.16–0.63 |
PV 단위는 N/mm²·m/s. 마찰 계수는 그리스 윤활 0.05~0.15, 오일 윤활 0.04~0.12. 열전도율 60 W/(m·K)(JBM-850은 47). JBM 카탈로그 값이며, JBM-830/840/850의 무연 여부는 최신 소재 선언서로 확인해야 합니다.
윤활과 미끄럼면 패턴
바이메탈 부싱은 윤활이 필요한 베어링입니다. 그리스 윤활에서는 2.5~3.5 m/s, PV 2.8 N/mm²·m/s가 한계이고, 오일이 공급되면 5~15 m/s, PV 10까지 올라갑니다. 미끄럼면은 오일이 공급되는 위치에는 플레인으로, 그리스 윤활에는 윤활 포켓을 엠보싱하여, 하우징이 한 점에서 급유하는 곳에는 그루브와 반경 방향 홀을 가공하여 공급합니다. 어느 경우에도 조립 시 내경에 그리스를 바르십시오.
샤프트와 하우징
라이닝이 단단하기 때문에(JBM-800 80~120 HB) 샤프트는 열처리해야 합니다. 주석 청동과 납 청동 라이닝에는 53 HRC 이상, 연질 JBM-810에는 45 HRC 이상이며, Ra 0.32~0.63 µm로 연삭합니다. 하우징은 H7입니다. 부싱 외경은 압입에 맞게 사이징되어 있고 내경은 압입 후 운전 치수에 도달하므로, 압입 후 내경을 가공하지 않습니다. 맞물림형 이음부는 하중을 받는 호에서 벗어난 위치에 둡니다.
규격
표준 권취 부싱은 스트립 두께 범위 안에서 샤프트 직경 10~150 mm를 다루며, 플랜지 부싱과 스러스트 와셔도 같은 스트립으로 성형합니다. 비표준 직경, 길이, 벽 두께, 공차는 도면 기준으로 제작하고, SAE 792/797 또는 JF-800 품번과의 호환은 견적 전에 치수 하나하나를 대조하여 확인합니다.
바이메탈 부싱 규격표에 표준 시리즈가 샤프트 직경순으로 정리되어 있습니다.
문의 시 적을 항목
아래 다섯 가지가 있으면 12시간 이내에 견적할 수 있습니다.
치수
샤프트 직경, 하우징 내경, 길이, 또는 도면이나 OE 번호.
하중, 속도, 운동
반경 하중, 회전수(rpm) 또는 요동 조건, 듀티 사이클.
윤활과 온도
그리스 또는 오일, 강제 급유 또는 비산 급유, 운전 온도.
라이닝
별도 지정이 없으면 JBM-800. 무연 요구가 있으면 명시.
수량
샘플, 로트, 연간 수량. 샘플은 무료이며 최소 주문 수량이 없습니다.
바이메탈 부싱이 쓰이는 곳
솔리드 청동이 감당하지 못하는 속도나 하중의 윤활 위치: 엔진, 변속기, 실린더, 이동식 기계의 피벗.

자주 묻는 질문
바이메탈 부싱이란 무엇입니까?
소결한 구리 합금 또는 알루미늄–주석 라이닝을 강 백메탈에 접합한 스트립을 말아 만든 스틸 백킹 미끄럼 베어링입니다. 강이 하중을 받고 압입을 유지하며, 라이닝이 미끄럼면이 됩니다. 그리스 또는 오일 윤활이 반드시 필요합니다.
바이메탈 부싱과 솔리드 청동 부싱 중 어느 쪽을 골라야 합니까?
윤활이 확보된다면 더 높은 하중과 속도, 얇은 벽, 알루미늄 하우징에는 바이메탈입니다. 대구경·비표준 규격, 재보링이 가능한 내경, 마모 여유를 위한 두꺼운 벽이 필요하면 솔리드 주조 청동입니다.
바이메탈 부싱의 허용 속도는 얼마입니까?
JBM-800은 그리스 윤활 3.5 m/s, 오일 윤활 8 m/s입니다. JBM-810은 오일 윤활 시 10 m/s, 알루미늄–주석 JBM-850은 15 m/s까지이며, 모두 PV 한계 안에서입니다.
압입 후 내경을 가공해야 합니까?
아닙니다. H7 하우징에 압입하면 내경이 운전 치수에 도달하도록 사이징되어 있습니다. 가공하면 얇은 라이닝이 잘려 나갑니다.
SAE 792 / JF-800 부싱은 JBM-800과 같은 제품입니까?
JBM-800은 같은 강 백메탈 위 CuPb10Sn10 구조이며, 이 명칭들은 문의와 도면에서 통용됩니다. 치수 호환성은 명칭이 아니라 도면으로 부품별로 확인합니다.
무연 바이메탈 부싱이 있습니까?
JBM-830(CuSn10)과 JBM-840(CuSn6.5P) 라이닝은 납을 의도적으로 넣지 않으며, JBM-850은 알루미늄–주석입니다. 특정 부품의 규제상 무연 여부는 요청 시 소재 선언서로 확인해 드립니다.