

Tuleje brązowe
Łożyska ślizgowe obrabiane z brązu łożyskowego do smarowanych, obciążonych przegubów i prowadnic: standardowo ciągle odlewany C93200 / SAE 660 (JBM-600), brązy cynowe i aluminiowe do cięższej pracy oraz konstrukcje spiekane, z wkładkami grafitowymi i zwijane tam, gdzie nie da się dosmarowywać. Tuleje cylindryczne, tuleje kołnierzowe i podkładki oporowe, Ø3–1000 mm, według ISO 4379 albo według rysunku.
- 45 N/mm²Obciążenie statyczne, smarowane
- 0,5 m/sPrędkość ślizgania, smarowane
- −40 – 250 °CTemperatura pracy
- Ø3–1000 mmZakres obróbki
Tuleja brązowa to tuleja cylindryczna, tuleja kołnierzowa albo podkładka z miedzi z cyną, która przenosi stalowy wał na smarowanej powierzchni ślizgowej. Brąz cynowy zagłębia zanieczyszczenia, znosi krótkie przerwy w smarowaniu i nie zgrzewa się ze stalą – dlatego pozostaje materiałem odniesienia dla wolnych, silnie obciążonych łożysk ślizgowych.
- Obrabiane lite stopy miedzi to seria JBM-600: JBM-600 C93200 / SAE 660 (standard), JBM-610 brąz cynowy, JBM-620 brąz aluminiowy, JBM-630 C86300 mosiądz wysokowytrzymałościowy, JBM-640 mosiądz automatowy
- Brąz odlewany smarowany: 25 N/mm² w ruchu, 45 N/mm² statycznie, 0,5 m/s, od −40 do +250 °C
- Konstrukcje: brąz odlewany obrabiany, brąz spiekany nasycony olejem, brąz z wkładkami grafitowymi, tuleja zwijana z taśmy
- Tuleje cylindryczne, tuleje kołnierzowe, podkładki oporowe i płyty ślizgowe; seria ISO 4379 oraz wymiary według rysunku
- Zakres obróbki Ø3–1000 mm; otwory smarowe, rowki i nawierty kołnierza wyceniane w ofercie

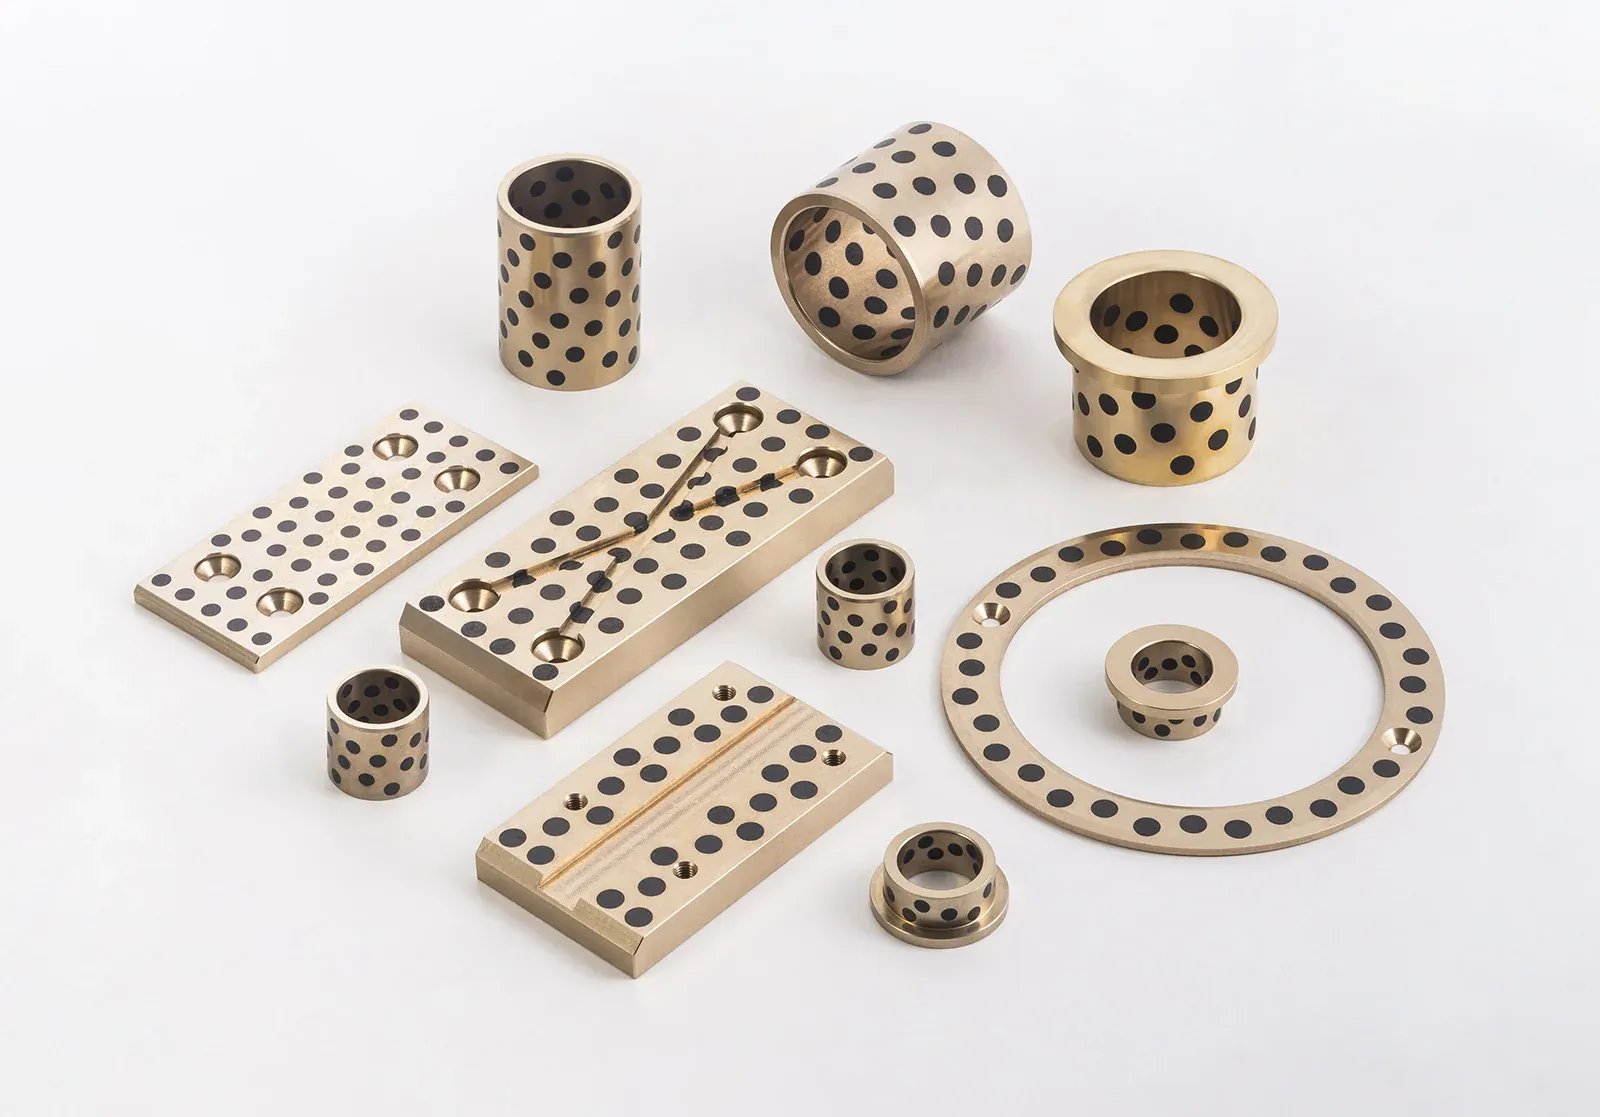

Cztery konstrukcje z brązu
Stop decyduje, jakie obciążenie przeniesie powierzchnia; konstrukcja – jak będzie smarowana. Najpierw wybiera się konstrukcję według reżimu smarowania, potem stop według obciążenia.
Brąz odlewany obrabiany
Seria JBM-600. Toczony z pręta ciągle odlewanego; dowolny wymiar, stop i układ rowków. Smar lub olej.
JBM-600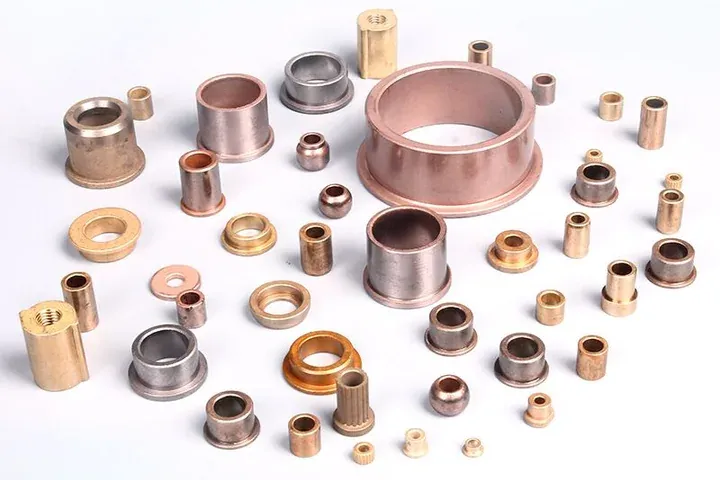
Brąz spiekany
JBM-700. Prasowany i spiekany proszek, pory wypełnione olejem. Małe, lekko obciążone, samosmarujące.
JBM-700Brąz z wkładkami grafitowymi
JBM-650. Brąz odlewany ze smarem stałym w otworach – do pracy na sucho lub w wysokiej temperaturze.
JBM-650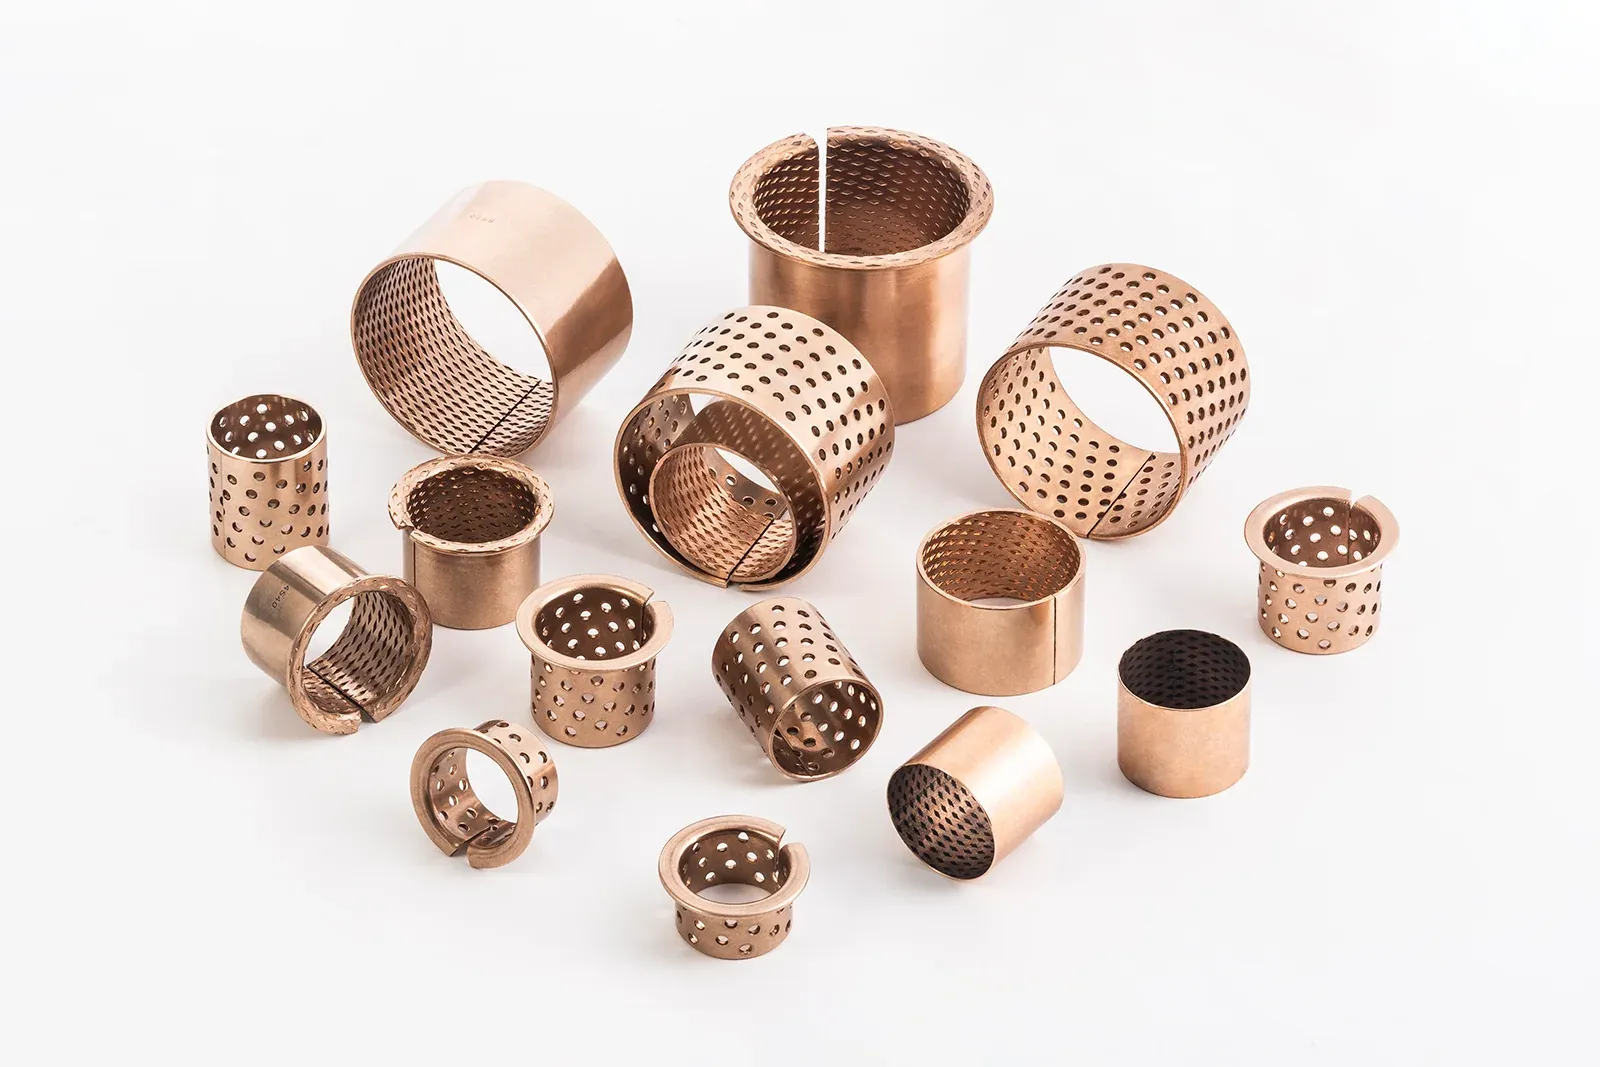
Tuleje zwijane z brązu
JBM-090 / 092. Zwijane z taśmy CuSn8 z kieszeniami smarowymi lub otworami; cienkościenne i ekonomiczne w serii.
JBM-090
Stopy brązu łożyskowego
Tuleję brązową specyfikuje się numerem stopu, a nie słowem „brąz”. C93200 / SAE 660 to gatunek uniwersalny: 7 % cyny na odporność na zużycie, 7 % ołowiu na dopasowanie i smarowanie awaryjne, obrabialność 70. Wysoko-ołowiowy C93700 znosi brud i przerywane smarowanie; C90500 i pozostałe bezołowiowe brązy cynowe przenoszą większe obciążenie i sprawdzają się tam, gdzie ołów jest niedopuszczalny; brąz aluminiowy C95400 oraz mosiądz wysokowytrzymałościowy C86300 – do bardzo dużych, wolnych obciążeń na hartowanym wale.
Obrabiane lite tuleje ze stopów miedzi noszą numer serii JBM-600; druga cyfra oznacza grupę stopu, a na rysunku specyfikacją pozostaje numer stopu. Wartości poniżej to opublikowane minima normy i typowe wartości w stanie odlewanym (ASTM B505 / EN 1982). Są to właściwości materiału, nie granice łożyska; te podajemy w kolejnej tabeli.
| Seria JBM | Stop | EN / SAE | Skład nominalny | Twardość HB | Wytrzymałość (typ.) | Zastosowanie |
|---|---|---|---|---|---|---|
| JBM-600 | C93200 | CuSn7Zn4Pb7-C · SAE 660 | Cu 83 · Sn 7 · Pb 7 · Zn 3 | 65–75 | 240 N/mm² | Tuleje uniwersalne, smar lub olej |
| JBM-600 | C93700 | CuSn10Pb10-C · SAE 64 | Cu 80 · Sn 10 · Pb 10 | 60–70 | 240 N/mm² | Słabe lub przerywane smarowanie, brud, udary |
| JBM-610 | C90500 | SAE 62 (gunmetal) | Cu 88 · Sn 10 · Zn 2 | 75–85 | 310 N/mm² | Wyższe obciążenie, dobre smarowanie; bez ołowiu |
| JBM-620 | C95400 | CuAl10Fe2-C | Cu 85 · Al 11 · Fe 4 | 160–180 | 585 N/mm² | Duże obciążenie, mała prędkość, hartowany wał, woda morska |
| JBM-630 | C86300 | CuZn25Al5Mn4Fe3-C · SAE 430B | Cu 63 · Zn 25 · Al 6 · Mn 3 · Fe 3 | 225 | 758 N/mm² | Ekstremalne obciążenie, bardzo mała prędkość |
| JBM-640 | C36000 | CuZn39Pb3 · CW614N | Cu 61,5 · Zn 35,5 · Pb 3 | 80–130 | 340–500 N/mm² | Lekkie prowadnice, tulejki dystansowe, podkładki |
Wartości nominalne z norm stopów. JBM-600 obejmuje brązy cynowo-ołowiowe (C93200 standardowo; C93700, C93800 na życzenie), JBM-610 bezołowiowe brązy cynowe (C90500, CuSn12-C), JBM-620 brązy aluminiowe (C95400, C95500). Numer części: seria + średnica wewn.-zewn.-długość w mm, np. JBM-600 40-50-40.
Obrabiana, spiekana, z grafitem czy zwijana
Brąz odlewany obrabiany to rozwiązanie domyślne: pręt ciągle odlewany toczy się, wytacza i rowkuje na wymiar, więc dostępna jest dowolna średnica, ścianka, stop i cecha smarowania, a ścianka jest litym metalem, który można w eksploatacji powtórnie wytoczyć. Wymaga smaru lub oleju, podawanego otworami i rozprowadzanego rowkami w otworze.
Tuleje z brązu spiekanego prasuje się z proszku i nasyca olejem pod próżnią; olej wychodzi na powierzchnię, gdy łożysko się nagrzewa. Nadają się do małych, lekko obciążonych, wysokoobrotowych węzłów w silnikach, sprzęcie AGD i maszynach biurowych, których nikt nie będzie smarował. Brąz z wkładkami grafitowymi zachowuje wytrzymałość brązu odlewanego, a w łuku obciążenia dodaje smar stały – do pracy na sucho, w wysokiej temperaturze i w myciu. Tuleje zwijane z brązu formuje się z taśmy CuSn8 z kieszeniami diamentowymi lub otworami przelotowymi; cienka ścianka oszczędza miejsce i koszt w serii, przy niższym obciążeniu niż odlew lity.
| Konstrukcja | Seria JBM | Smarowanie | Typowy wymiar | Wytrzymałość | Gdzie wygrywa |
|---|---|---|---|---|---|
| Brąz odlewany obrabiany | JBM-600 – 640 | Smar lub olej, otwór rowkowany | Ø3–1000 mm | Najwyższa; lita ścianka, ponowna obróbka | Ciężkie, wolne przeguby; dowolny rysunek |
| Brąz spiekany | JBM-700 | Olej w porach, bezobsługowo | Małe otwory, według rysunku | Mała – średnia | Małe silniki, AGD, wysoka liczba cykli |
| Brąz z wkładkami grafitowymi | JBM-650 | Smar stały, na sucho lub ze smarem | Ø8–160 mm standardowo | Wysoka | Sucho, ciepło, mycie, bez dosmarowywania |
| Tuleja zwijana (taśma CuSn8) | JBM-090 / 092 | Smar w kieszeniach diamentowych lub otworach | Ø10–300 mm, ścianka 1–2,5 mm | Wysoka statycznie (120 N/mm²), 40 N/mm² dynamicznie | Cienka ścianka, produkcja seryjna |
Granice pracy
Poniższe wartości dotyczą smarowanych olejem lub smarem tulei z brązu odlewanego na wale stalowym w smarowaniu granicznym – tak pracuje niemal każda tuleja brązowa. Obciążenie, prędkość i temperatura to osobne granice, nie jeden punkt pracy; iloczyn pV wiąże je ze sobą i sprawdzamy go przy każdym zapytaniu. Granice gatunkowe i oceny hydrodynamiczne (pełny film olejowy) podajemy na życzenie.
| Parametr | Jednostka | Brąz odlewany, smarowany |
|---|---|---|
| Obciążenie jednostkowe, w ruchu | N/mm² | 25 |
| Obciążenie jednostkowe, spoczynek | N/mm² | 45 |
| Prędkość ślizgania | m/s | 0,5 |
| Współczynnik tarcia, smarowany | — | 0,08–0,15 |
| Temperatura pracy | °C | −40 do +250 |
| Pasowania obudowy / wału | ISO | H7 / e7–e8 |
| Twardość wału | HB | ≥ 150–200 (stopy miękkie) · ≥ 300 hartowany (C95400, C86300) |
Ogólne granice potwierdzone przez producenta dla smarowanych tulei z brązu odlewanego; nie są osiągalne jednocześnie.
Rowki, otwory smarowe i pasowania
Tuleja brązowa jest tak dobra, jak smar, który dociera do łuku obciążenia. Promieniowy otwór smarowy ustawiony względem punktu smarowania w obudowie oraz układ rowków (prosty, spiralny lub w kształcie ósemki) rozprowadzający smar po otworze obrabiamy przy wycenie; rowki kończą się przed czołami, żeby smaru nie wypompowywać.
ISO 4379 ustala pasowania: średnica zewnętrzna s6 (r6 powyżej Ø120) do wcisku w obudowę H7, otwór E6 przed wtłoczeniem, który po wcisku zamyka się mniej więcej do H8, oraz wał e7 do pracy ogólnej. Dla Ø40 daje to luz roboczy 0,05–0,11 mm, rosnący z wymiarem. Do precyzyjnych przegubów w oleju warto podać wał g7; szerszy luz – przy brudnym smarze i gorących obudowach.
Zalecane pasowanie konkretnego wymiaru: tabela tolerancji w zestawieniu wymiarów tulei brązowych albo kalkulator wcisku.
Wymiary
Standardowe tuleje metryczne cylindryczne i kołnierzowe odpowiadają ISO 4379 (dawniej DIN 1850): otwór Ø6–200 mm, trzy grubości ścianki na otwór, długości 6–250 mm. Poza serią brąz obrabiamy od Ø3 do Ø1000 mm w dowolnej ściance, jaką pozwala pręt – metrycznie lub calowo – w tym tuleje kołnierzowe, stopniowane i rowkowane, podkładki oporowe i płyty ślizgowe. Każdy wymiar powstaje na zamówienie; minimum ilościowe nie obowiązuje, próbki są bezpłatne.
Co warto podać w zapytaniu
Pięć informacji wystarczy, abyśmy w 12 godzin przygotowali ofertę i obrobili próbkę bez drugiej rundy pytań.
Wymiary
Średnica wewnętrzna × średnica zewnętrzna × długość, kołnierz jeśli jest, z tolerancjami albo rysunek.
Stop
C93200, o ile nie określono inaczej; albo obciążenie, prędkość i smarowanie – dobierzemy stop.
Wał i obudowa
Średnica, tolerancja i twardość wału; otwór obudowy i materiał. Pasowania ustawiamy względem nich.
Smarowanie
Smar, olej, na sucho; położenie otworu smarowego i układ rowków albo punkt podawania w obudowie.
Ilość i program
Próbka, partia i ilość roczna. Próbki są bezpłatne; minimum zamówienia nie ma.
Gdzie pracują tuleje brązowe
Smarowane olejem lub smarem przeguby i prowadnice przy małej i średniej prędkości – od maszyn rolniczych po cylindry hydrauliczne i obrabiarki.
Maszyny rolnicze
Sworznie układów zawieszenia, przeguby hederów i ślimaki w brudzie i pogodzie.
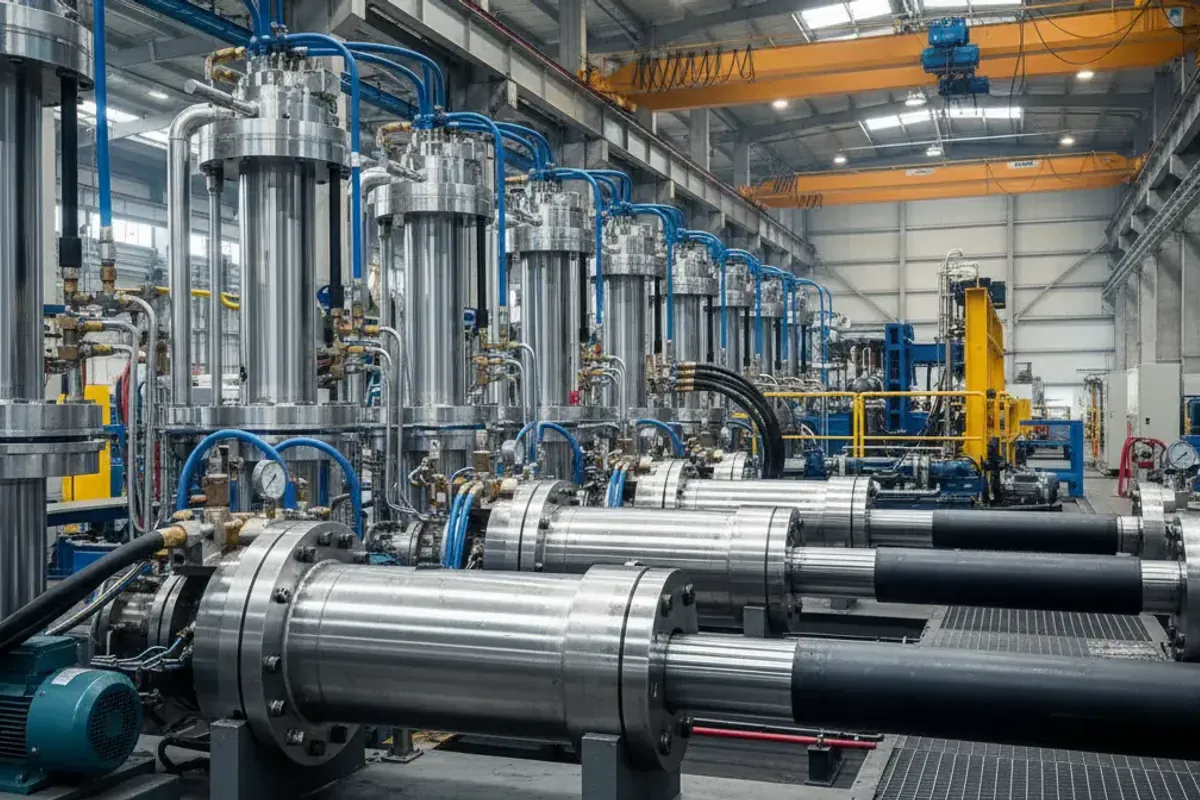
Cylindry hydrauliczne
Tuleje ucha tłoczyska i widełek, łożyska dławicy i pierścienie prowadzące tłoka.

Maszyny budowlane
Wolne, silnie obciążone węzły ładowarek, żurawi i wiertnic.
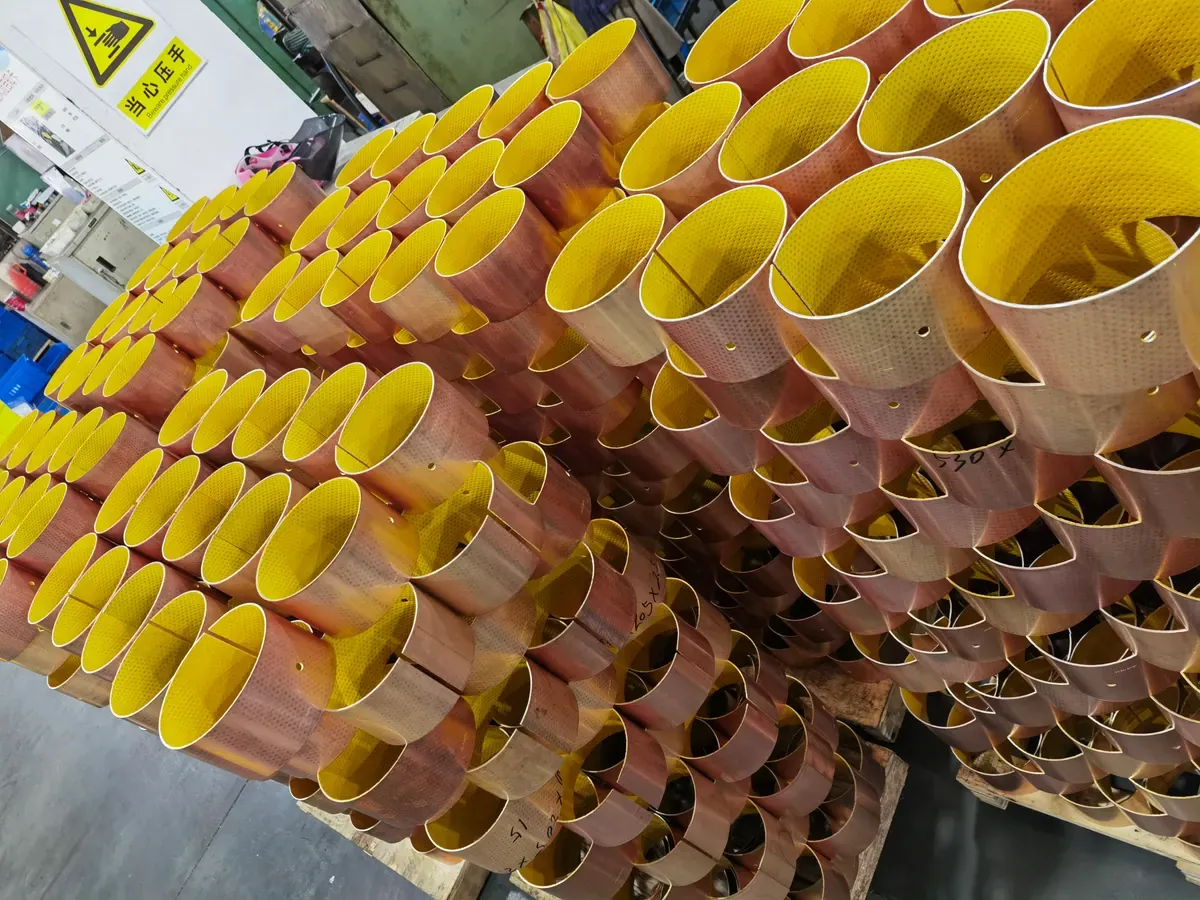
Tuleje na rysunek
Duże średnice, stopy specjalne, formy stopniowane i kołnierzowe.
Najczęściej zadawane pytania
Jaki brąz jest najlepszy na tuleje?
C93200 / SAE 660 do pracy ogólnej ze smarem lub olejem. C93700 przy brudnym lub przerywanym smarowaniu, C90500 albo inny bezołowiowy brąz cynowy przy wyższym obciążeniu lub wymogu bez ołowiu, a C95400 (brąz aluminiowy) lub C86300 przy bardzo dużych, wolnych obciążeniach na hartowanym wale.
Jakie obciążenie przeniesie tuleja brązowa?
Smarowane tuleje z brązu odlewanego oceniamy na 25 N/mm² powierzchni rzutu (otwór × długość) w ruchu i 45 N/mm² w spoczynku, do 0,5 m/s. Brąz aluminiowy i C86300 przenoszą więcej przy niższej prędkości; konkretne liczby podajemy w ofercie.
Czy tuleje brązowe wymagają smarowania?
Obrabiany brąz odlewany – tak: smar lub olej przez otwór i rowki. Jeśli węzła nie da się dosmarowywać, stosujemy brąz spiekany nasycony olejem do lekkiej pracy, brąz z wkładkami grafitowymi do ciężkiej lub gorącej, albo tuleję kompozytową PTFE.
Tuleja mosiężna czy brązowa?
Brąz na każdą obciążoną powierzchnię ślizgową. Mosiądz jest tańszy i szybciej się obrabia, ale szybko zużywa się na stali i odcynkowuje w wodzie, więc zostaje na lekkie prowadnice i tulejki dystansowe. Porównanie stopów: mosiądz czy brąz.
Jakie wymiary mogą Państwo wykonać?
Ø3–1000 mm otworu w brązie odlewanym, metrycznie lub calowo, według ISO 4379 albo rysunku. Brąz z grafitem standardowo Ø8–160 mm, tuleje zwijane Ø10–300 mm. Wymiary powstają na zamówienie, próbki są bezpłatne, minimum ilościowe nie obowiązuje.
Czy dostępne są bezołowiowe tuleje brązowe?
Tak. C90500, CuSn12-C i CuSn10-C to bezołowiowe brązy cynowe, a brąz aluminiowy C95400 jest z natury bez ołowiu. Przenoszą większe obciążenie niż C93200, ale gorzej znoszą słabe smarowanie.
Prosimy o wymiar, stop i dane wału.
Inżynierowie potwierdzają stop, pasowania i układ rowków oraz przygotowują ofertę w ciągu 12 godzin. Próbki są bezpłatne, minimum zamówienia nie obowiązuje.
Odpowiedź na zapytanie: 12 h · Bezpłatne próbki · Bez minimum zamówienia