
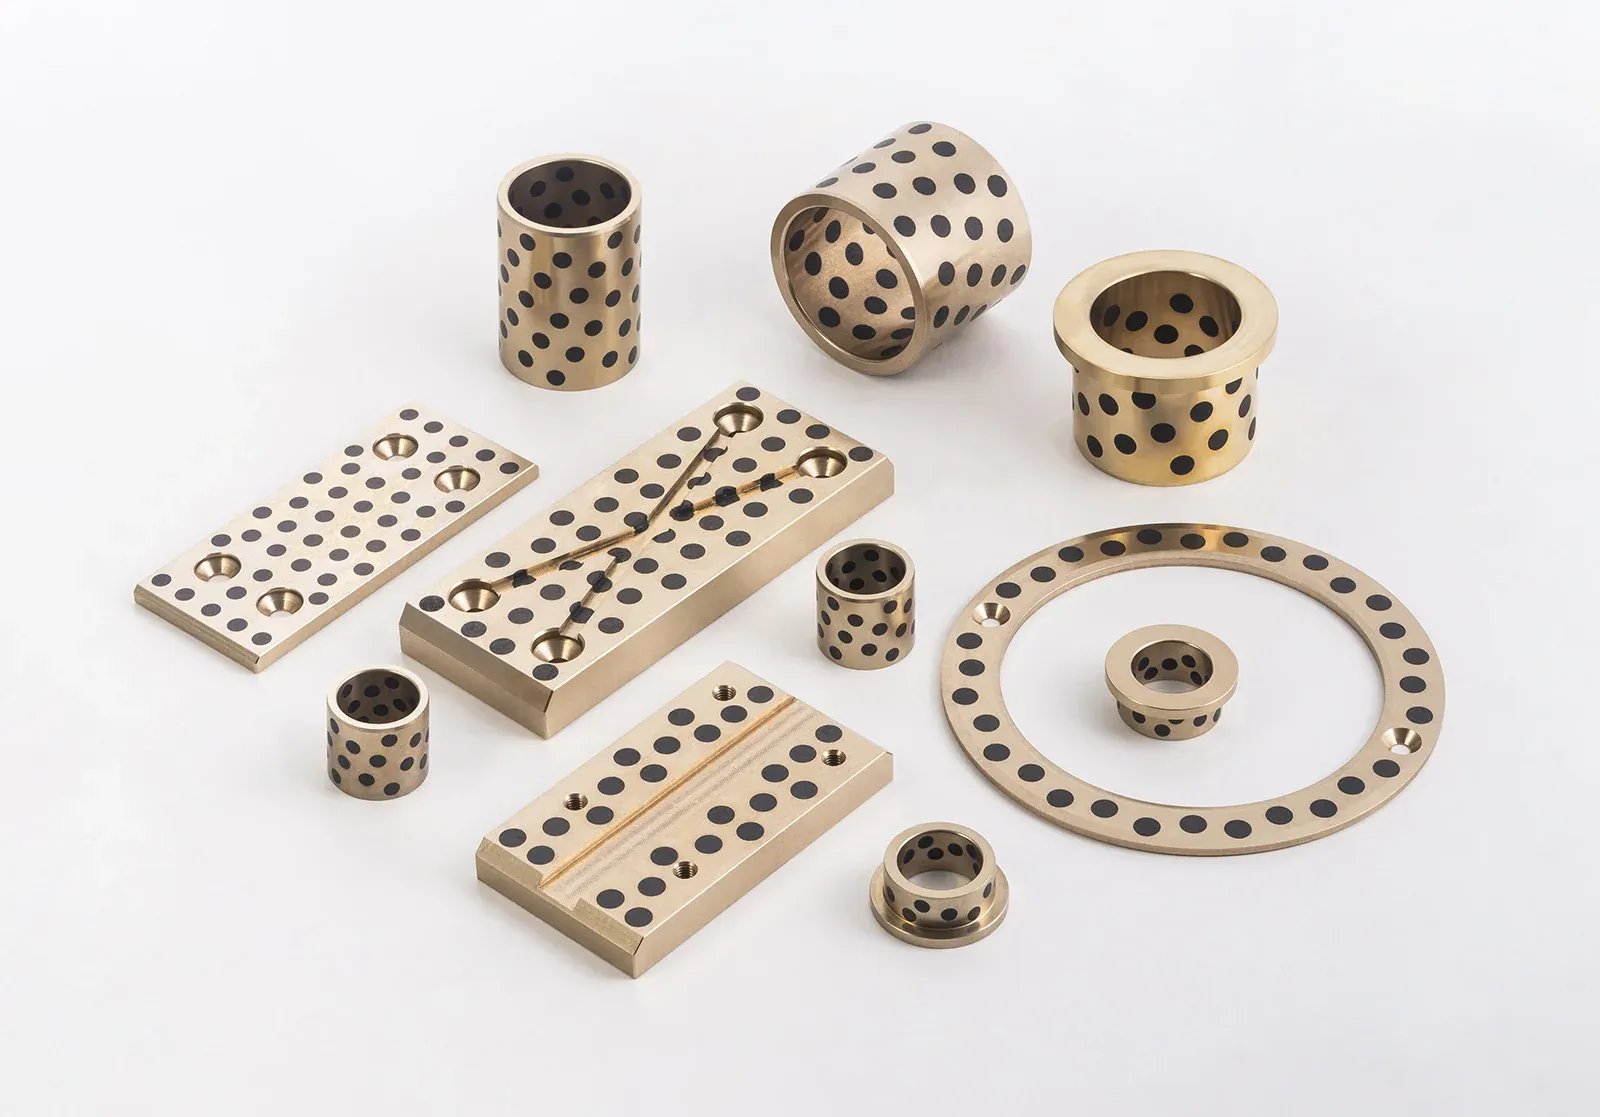
Tuleje brązowe z grafitem
Korpus z brązu odlewanego przenosi obciążenie, a wkładki z grafitu lub PTFE + MoS₂ wprasowane przez ściankę smarują wał. Do przegubów, których nie da się smarować, które pracują w wysokiej temperaturze, pod wodą albo poruszają się wolno pod dużym obciążeniem. Tuleje cylindryczne Ø8–160 mm standardowo, tuleje kołnierzowe, podkładki oporowe i płyty ślizgowe oraz części według rysunku.
- Ø8–160 mmStandardowe wymiary cylindryczne
- 50–100 N/mm²Obciążenie maksymalne według gatunku
- 0,5 m/sNa sucho, gatunek 650
- +400 °CGatunki z brązu aluminiowego / cynowego
Tuleja brązowa z grafitem (nazywana też tuleją z wkładkami grafitowymi, bezsmarową lub tuleją ze smarem stałym) to obrabiana tuleja z brązu odlewanego, w której ściance wywiercono mijankowo otwory wypełnione smarem stałym. W eksploatacji wał rozprowadza materiał wkładek w film pokrywający brąz; gdzie film się zetrze, kolejne przejście nad wkładką go odnawia. Tuleja nie potrzebuje oleju, smaru ani obsługi.
- Seria JBM-650. Metale bazowe: mosiądz wysokowytrzymałościowy CuZn25Al5Mn4 (gatunki 650, 650S5, 650W1, 650W3), brąz aluminiowy CuAl10Ni5Fe5 (650S2), brąz cynowy CuSn12 (650S3), brąz ołowiowy CuSn5Pb5Zn5 (650S1)
- Wkładki: na bazie grafitu (maszyny ogólne, do 400 °C) lub PTFE + MoS₂ (smarowanie wodą i wodą morską, do 300 °C)
- Gatunek 650: 50 N/mm², 0,5 m/s na sucho / 1,0 m/s ze smarowaniem, od −40 do +250 °C; 650W3 do 100 N/mm² przy 0,1 m/s
- Gatunki z brązu aluminiowego i cynowego: 50 N/mm², 2,5 m/s ze smarowaniem, od −40 do +400 °C
- Standardowa seria cylindryczna Ø8–160 mm (otwór F7, średnica zewnętrzna m6 do obudowy H7); kołnierzowe Ø10–120 mm
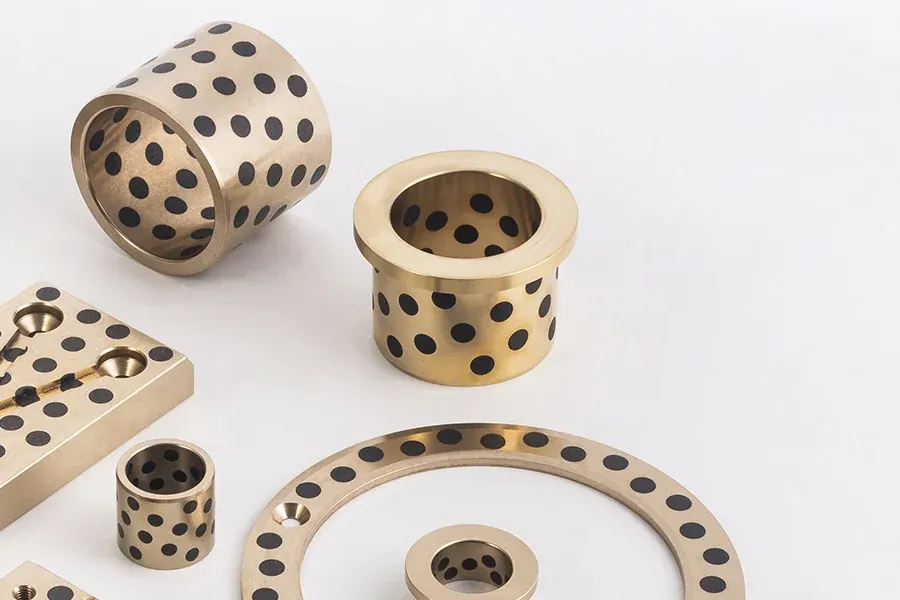
Formy
Wszystkie cztery formy wykorzystują te same metale bazowe i wkładki. Wkładki umieszcza się w każdej powierzchni ślizgowej, także na czołach kołnierzy i powierzchniach oporowych.
Tuleje cylindryczne
Seria standardowa otworów Ø8–160 mm; czopy zamknięć śluz, rolki maszyn odlewniczych, sworznie przegubów, prowadnice kolumn i słupów prowadzących.
Ø8–160 mmTuleje kołnierzowe
Otwór Ø10–120 mm z kołnierzem ustalającym, który przenosi obciążenie osiowe lub przyjmuje śruby mocujące; prowadnice kolumn form i płyt wypychaczy, przeguby żurawi.
Ø10–120 mm
Podkładki oporowe
Wał 10–120 mm, wkładki w powierzchni ślizgowej, otwory na śruby gładkie lub z pogłębieniem; zawiasy wrót, stoły obrotowe, obrotnice.
Osiowe
Płyty ślizgowe
Płyty płaskie i łukowe z wkładkami, z pogłębieniami pod mocowanie; prowadnice, ślizgi i wykładziny według rysunku.
Według rysunku
Kiedy tuleja brązowa z grafitem jest właściwym wyborem
Pięć warunków pokonuje smarowany brąz, spiekany brąz nasycony olejem i tuleje z warstwą polimerową; w każdym z nich wkładka ze smaru stałego pracuje dalej, bo nie potrzebuje filmu olejowego ani wizyty serwisu.
Brak dostępu do dosmarowywania
Zawiasy wrót, segmenty maszyn odlewniczych, formy pracujące na trzy zmiany: do smarowniczki nikt nie dociera. Wkładki przechowują zapas smaru w ściance przez cały okres eksploatacji tulei.
Wysoka temperatura
Powyżej około 150 °C smar utlenia się i wycieka. Wkładki grafitowe w korpusie z CuZn25Al5Mn4 pracują do 250 °C; w gatunkach z brązu aluminiowego i cynowego do 400 °C.
Woda
Woda wypłukuje smar ze zwykłej tulei brązowej. Film grafitowy lub PTFE + MoS₂ zostaje na wale; z wałem ze stali nierdzewnej lub chromowanym twardo para pracuje pod wodą przez lata.
Duże obciążenie przy bardzo małej prędkości
Poniżej 0,5 m/s film hydrodynamiczny nie może się utworzyć, więc tuleja smarowana i tak pracuje w tarciu granicznym. Odlewany korpus przenosi od 50 N/mm² (gatunek 650) do 100 N/mm² (650W3), a smarowanie zapewnia film z wkładek.
Ścierne zabrudzenia
Smar wyłapuje cząstki i wciera je w wał. Sucha powierzchnia smarowana wkładkami nic nie zatrzymuje, a stop bazowy o twardości ≥ 210 HB opiera się wbijaniu cząstek.
Niewłaściwy wybór: ciągły ruch obrotowy szybszy niż 0,5 m/s na sucho lub 1 m/s ze smarem (gatunek 650) wytwarza więcej ciepła, niż wkładki są w stanie odprowadzić. Do szybkich, lekko obciążonych wałów tuleja kompozytowa PTFE lub bimetalowa pracuje chłodniej i kosztuje mniej.
Gatunki metalu bazowego
Metal bazowy przenosi obciążenie i wyznacza granicę temperatury; wkładka odpowiada za smarowanie. Standardem jest gatunek 650 (mosiądz wysokowytrzymałościowy CuZn25Al5Mn4, ≥ 210 HB): wytrzymały, twardy i ekonomiczny. Jego odmiany po obróbce cieplnej, 650S5 i 650W3, przenoszą 75–100 N/mm² przy mniejszej prędkości. Brąz aluminiowy CuAl10Ni5Fe5 (650S2) i brąz cynowy CuSn12 (650S3) pracują do 400 °C i do 2,5 m/s ze smarowaniem; brąz ołowiowy CuSn5Pb5Zn5 (650S1) jest najmiększy i najmniej wymagający wobec wykończenia wału.
| Gatunek | Metal bazowy | Twardość HB | Obciążenie maks. | Prędkość na sucho / ze smarem | pV na sucho / ze smarem | Temperatura |
|---|---|---|---|---|---|---|
| 650 | CuZn25Al5Mn4 | ≥ 210 | 50 N/mm² | 0,5 / 1,0 m/s | 1,65 / 3,25 N/mm²·m/s | −40 do +250 °C |
| 650S5 | CuZn25Al5Mn4 (utwardzony) | ≥ 240 | 75 N/mm² | 0,1 / 0,25 m/s | 1,65 / 3,25 | −40 do +250 °C |
| 650W1 | CuZn25Al5Mn4 | ≥ 210 | 75 N/mm² | 0,5 / 1,0 m/s | 1,65 / 3,25 | −40 do +250 °C |
| 650W3 | CuZn25Al5Mn4 | ≥ 235 | 100 N/mm² | 0,1 / 0,25 m/s | 1,65 / 3,25 | −40 do +250 °C |
| 650S1 | CuSn5Pb5Zn5 | ≥ 60 | 50 N/mm² | 0,5 / 2,5 m/s | 1,0 / 1,65 | −40 do +400 °C |
| 650S2 | CuAl10Ni5Fe5 | ≥ 200 | 50 N/mm² | 0,5 / 2,5 m/s | 1,0 / 1,65 | −40 do +400 °C |
| 650S3 | CuSn12 | ≥ 85 | 50 N/mm² | 0,5 / 2,5 m/s | 1,0 / 1,65 | −40 do +400 °C |
Wartości odniesienia serii 650 zalecane przez dostawcę materiału wkładek; każda wartość jest osobną granicą, nie jednoczesnym punktem pracy. Dobór należy potwierdzić względem rzeczywistego obciążenia, rodzaju ruchu, powierzchni współpracującej i otoczenia.
Smary stałe
Dwie receptury wkładek pokrywają niemal wszystkie przypadki. Wkładka na bazie grafitu (SL1) ma niski współczynnik tarcia, jest odporna chemicznie i pracuje do 400 °C; to wybór domyślny do maszyn ogólnych pracujących w powietrzu. Wkładka PTFE + MoS₂ (SL4) ma jeszcze niższe tarcie i jest przeznaczona do smarowania wodą, do 300 °C: statki, turbiny wodne, zamknięcia i pompy, w których tuleja pracuje na mokro.
Wkładki wprasowuje się z wciskiem i przechodzą one przez całą grubość ścianki, więc zapas smaru jest proporcjonalny do ścianki, a nie do cienkiej powłoki. Układ mijankowy rozplanowano tak, aby każdy tor wału przecinał wkładkę przy każdym obrocie lub skoku.
Wał i obudowa
Wał jest powierzchnią współpracującą twardego stopu bazowego (≥ 210 HB dla gatunku 650) i musi być od niego twardszy: stal hartowana lub utwardzana powierzchniowo albo warstwa chromu twardego, szlifowana lub dokładnie toczona do Ra 1,6 µm lub lepiej. Wał niehartowany zostaje pokaleczony przez mosiądz i traci film grafitowy; wał chropowaty stale zdziera film. W wodzie należy stosować wał ze stali nierdzewnej lub warstwę chromu twardego o grubości co najmniej 30 µm; gdy wału nie da się hartować, stosuje się miększe gatunki z brązu cynowego 650S1 lub 650S3.
Standardowa seria cylindryczna jest wykończona w otworze w F7, a na średnicy zewnętrznej w m6 do obudowy H7. Łożysko pracuje na sucho od pierwszego ruchu, ale cienka warstwa smaru lub oleju przy montażu skraca docieranie, podczas którego wkładki budują film na wale; potem tuleja pracuje na sucho w podanych wyżej granicach.
Wymiary
Standardowa seria cylindryczna obejmuje otwory Ø8–160 mm w około 220 wymiarach, tuleje kołnierzowe Ø10–120 mm i podkładki oporowe do wałów 10–120 mm. Większe średnice, płyty ślizgowe, segmenty łukowe i każda forma specjalna są obrabiane według rysunku; układ wkładek rozplanowujemy dla każdej części osobno.
Co warto podać w zapytaniu
Sześć informacji pozwala nam zaproponować gatunek i wkładkę oraz przygotować ofertę w ciągu 12 godzin.
Wymiary
Średnica wewnętrzna × zewnętrzna × długość, kołnierz albo rysunek; dla podkładek i płyt – powierzchnia ślizgowa i otwory mocujące.
Obciążenie i ruch
Siła promieniowa i osiowa, ruch obrotowy, wahadłowy lub posuwisty, prędkość albo liczba cykli na minutę.
Otoczenie
Temperatura, woda lub woda morska, chemikalia, pył.
Wał
Materiał, twardość, wykończenie i powłoka.
Preferowany gatunek
650, o ile nie określono inaczej; albo warunki pracy – dobierzemy sami.
Ilość
Próbka, partia i ilość roczna. Próbki są bezpłatne; bez minimum zamówienia.
Gdzie pracują tuleje brązowe z grafitem
Wolne, ciężkie, gorące, mokre lub niedostępne przeguby.

Najczęściej zadawane pytania
Co to jest tuleja brązowa z grafitem?
Tuleja z brązu odlewanego z otworami wywierconymi mijankowo przez ściankę i wypełnionymi smarem stałym: grafitem lub PTFE + MoS₂. Brąz przenosi obciążenie; wkładki smarują wał przez cały okres eksploatacji części, bez oleju i smaru.
Jak szybko może pracować tuleja grafitowa?
Gatunek 650: 0,5 m/s na sucho, 1,0 m/s ze smarowaniem. Gatunki z brązu aluminiowego i cynowego osiągają 2,5 m/s ze smarowaniem. Powyżej tych prędkości wytwarzane ciepło przewyższa to, co wkładki są w stanie odprowadzić; wtedy lepsza jest tuleja kompozytowa PTFE lub bimetalowa.
Jakie obciążenie przenosi?
50 N/mm² powierzchni rzutu dla gatunku 650 oraz gatunków z brązu aluminiowego i cynowego; 75 N/mm² dla 650S5 i 650W1; 100 N/mm² dla 650W3 przy 0,1 m/s. Obciążenie, prędkość i temperatura są osobnymi granicami.
Czy tuleje grafitowe mogą pracować pod wodą?
Tak, z wkładką PTFE + MoS₂ i wałem ze stali nierdzewnej lub chromowanym twardo. Woda nie zmywa filmu z wkładek tak, jak zmywa smar – dlatego stosuje się je w zamknięciach śluz, turbinach i na statkach.
Tuleja grafitowa czy spiekany brąz nasycony olejem?
Spiekany brąz do małych, lekko obciążonych, szybkich łożysk (silniki, sprzęt AGD), gdzie wystarcza olej w porach. Brąz odlewany z wkładkami grafitowymi do dużych obciążeń, wysokiej temperatury, wody lub bardzo wolnego ruchu, gdzie część spiekana zostałaby zgnieciona lub pracowała na sucho.
Czy jest zamienna z tulejami OILES 500 lub JDB?
Seria 650 pokrywa te same warunki pracy, a standardowe serie wymiarowe się pokrywają, ale zamienność potwierdzamy dla każdej części osobno na podstawie rysunku, nigdy nie zakładamy jej z nazwy serii. Wystarczy przesłać numer części lub zmierzone wymiary – sprawdzimy metal bazowy, wkładkę, pasowania i wymiar.
Prosimy o obciążenie, prędkość i warunki otoczenia.
Nasi inżynierowie potwierdzają metal bazowy i recepturę wkładek oraz przygotowują ofertę w ciągu 12 godzin. Próbki są bezpłatne, minimum zamówienia nie obowiązuje.
Odpowiedź na zapytanie: 12 h · Bezpłatne próbki · Bez minimum zamówienia