
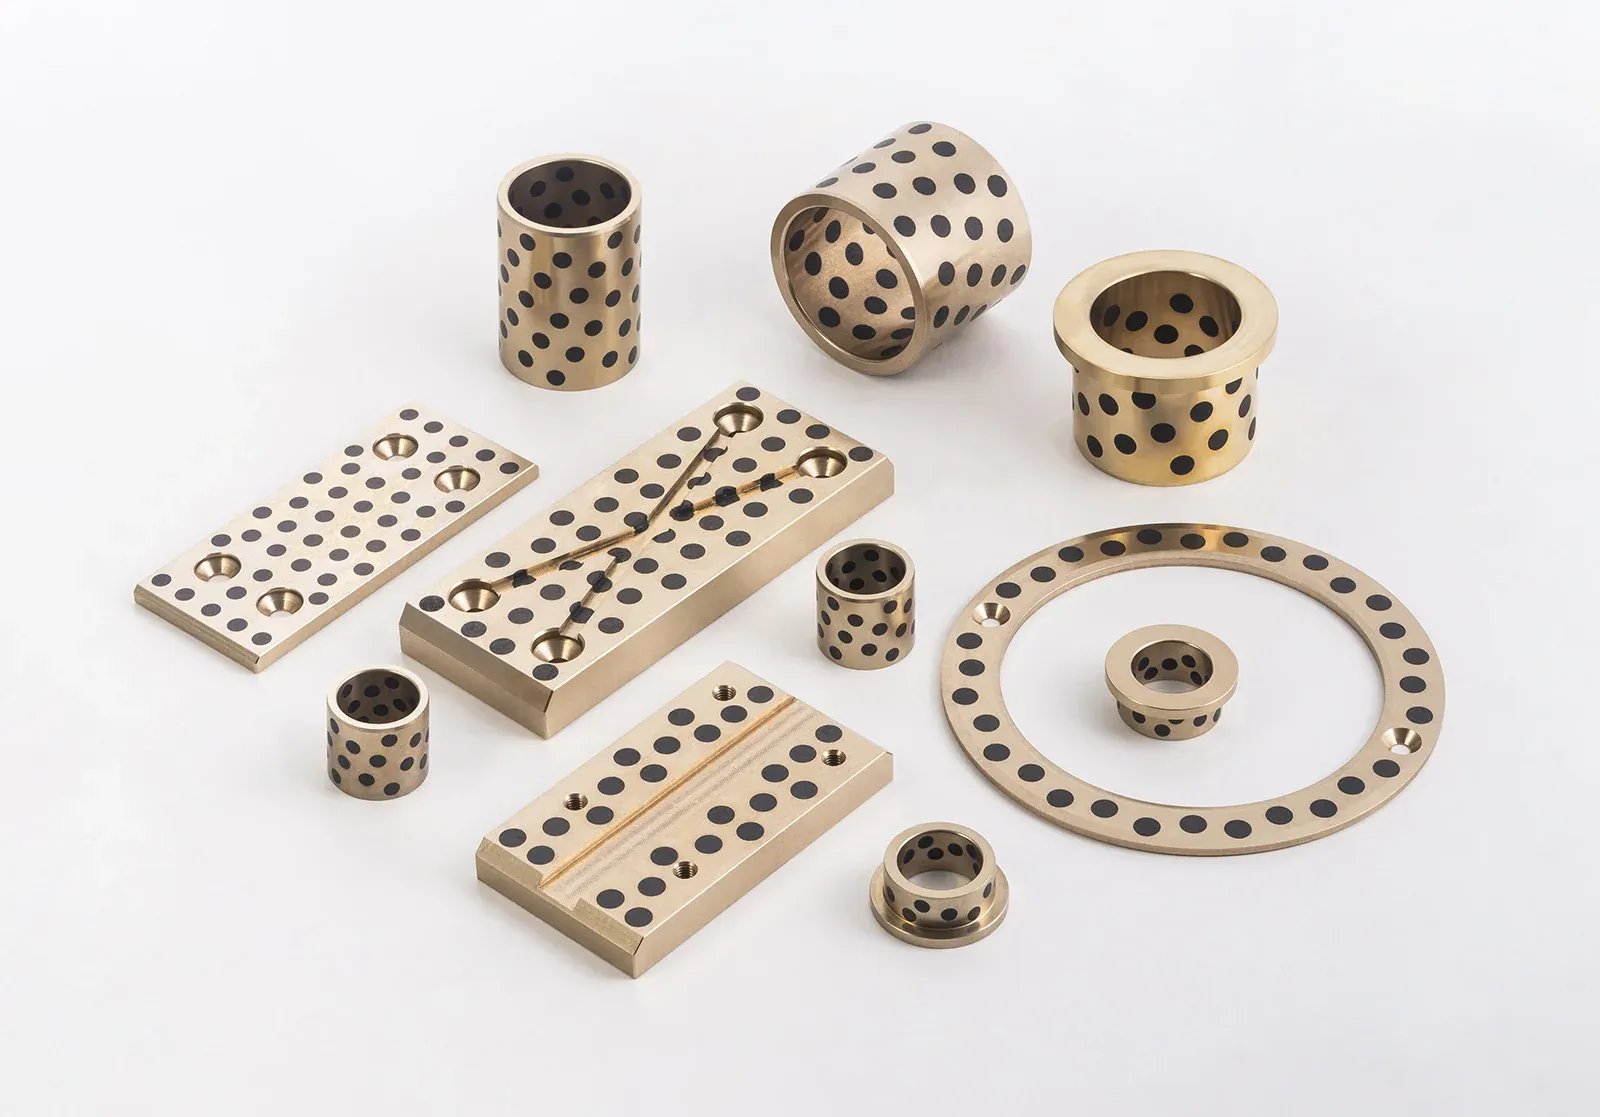
Bagues en bronze graphite
Un corps en bronze coulé porte la charge ; des plots de graphite ou de PTFE + MoS₂ traversant la paroi lubrifient l’arbre. Pour les articulations qu’on ne peut pas graisser, qui chauffent, qui travaillent sous l’eau ou qui bougent lentement sous forte charge. Bagues cylindriques Ø 8–160 mm en standard, bagues à collerette, rondelles de butée et plaques d’usure, ainsi que des pièces d’après votre plan.
- Ø 8–160 mmDimensions cylindriques standard
- 50–100 N/mm²Charge maximale selon la nuance
- 0,5 m/sÀ sec, nuance 650
- +400 °CNuances bronze d’aluminium / à l’étain
Une bague en bronze graphite (dite aussi bague à plots de graphite, bague sans huile ou bague à lubrifiant solide) est une bague en bronze coulé usiné dont la paroi est percée d’un réseau de trous en quinconce remplis de lubrifiant solide. En service, l’arbre étale la matière des plots en un film sur le bronze ; là où le film s’use, le passage suivant sur un plot le renouvelle. La bague n’a besoin ni d’huile, ni de graisse, ni d’entretien.
- Série JBM-650. Métaux de base : laiton haute résistance CuZn25Al5Mn4 (nuances 650, 650S5, 650W1, 650W3), bronze d’aluminium CuAl10Ni5Fe5 (650S2), bronze à l’étain CuSn12 (650S3), bronze au plomb CuSn5Pb5Zn5 (650S1)
- Plots : à base de graphite (mécanique générale, jusqu’à 400 °C) ou PTFE + MoS₂ (lubrification à l’eau et à l’eau de mer, jusqu’à 300 °C)
- Nuance 650 : 50 N/mm², 0,5 m/s à sec / 1,0 m/s lubrifiée, −40 à +250 °C ; 650W3 jusqu’à 100 N/mm² à 0,1 m/s
- Nuances en bronze d’aluminium et à l’étain : 50 N/mm², 2,5 m/s lubrifiées, −40 à +400 °C
- Série cylindrique standard Ø 8–160 mm (alésage F7, diamètre extérieur m6 pour un logement H7) ; à collerette Ø 10–120 mm
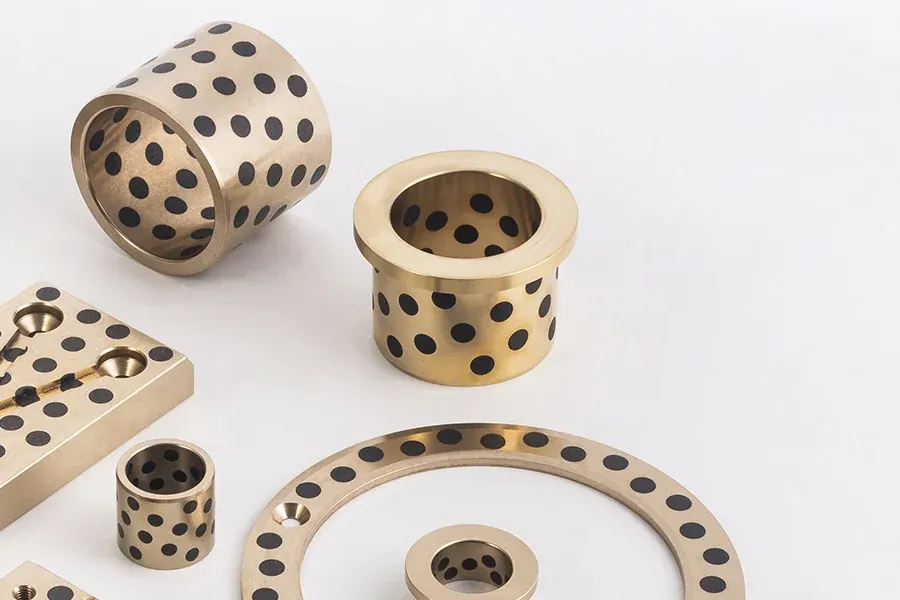
Formes
Les quatre formes utilisent les mêmes métaux de base et les mêmes plots. Des plots sont disposés sur chaque face de glissement, y compris les faces de collerette et les surfaces de butée.
Bagues cylindriques
Série standard d’alésages Ø 8–160 mm ; tourillons de vannes, rouleaux de machines de coulée, axes de pivot, guides de tirants et de colonnes.
Ø 8–160 mmBagues à collerette
Alésage Ø 10–120 mm avec une collerette de positionnement qui reprend la charge axiale ou reçoit des vis de fixation ; guides de colonnes de moules et de plaques d’éjection, pivots de grues.
Ø 10–120 mm
Rondelles de butée
Arbres de 10 à 120 mm, plots dans la face de glissement, trous de boulon lisses ou lamés ; charnières de vannes, tables tournantes, plateaux pivotants.
Axiale
Plaques d’usure
Plaques planes et cintrées à plots, lamées pour la fixation ; glissières, guides et chemises sur plan.
Sur plan
Quand la bague en bronze graphite est le bon choix
Cinq situations mettent en échec le bronze graissé, le bronze fritté imprégné d’huile et les bagues à revêtement polymère ; dans chacune d’elles, le plot de lubrifiant solide continue de fonctionner parce qu’il n’a besoin ni de film d’huile ni de visite d’entretien.
Pas d’accès pour le regraissage
Charnières de vannes, segments de machines de coulée, moules qui tournent en trois-huit : personne n’atteint le graisseur. Les plots conservent la réserve de lubrifiant dans la paroi pour toute la vie de la bague.
Chaleur
Au-dessus de 150 °C environ, la graisse s’oxyde et s’écoule. Les plots de graphite dans un corps CuZn25Al5Mn4 travaillent jusqu’à 250 °C ; dans les nuances en bronze d’aluminium et à l’étain, jusqu’à 400 °C.
Eau
L’eau chasse la graisse d’une bague en bronze ordinaire. Un film de graphite ou de PTFE + MoS₂ reste sur l’arbre ; avec un arbre inox ou chromé dur, le couple fonctionne immergé pendant des années.
Forte charge à très faible vitesse
En dessous de 0,5 m/s, aucun film hydrodynamique ne peut se former : une bague lubrifiée travaille de toute façon en frottement limite. Le corps coulé porte de 50 N/mm² (nuance 650) à 100 N/mm² (650W3), le film issu des plots assurant la lubrification.
Poussières abrasives
La graisse piège les particules et les meule contre l’arbre. Une surface sèche lubrifiée par plots ne retient rien, et un alliage de base à HB ≥ 210 résiste à l’incrustation.
Ce n’est pas le bon choix pour une rotation continue au-delà de 0,5 m/s à sec ou 1 m/s graissée (nuance 650) : la chaleur produite dépasse ce que les plots peuvent évacuer. Pour les arbres rapides et peu chargés, une bague composite PTFE ou bimétal tourne plus froid et coûte moins cher.
Nuances de métal de base
Le métal de base porte la charge et fixe la limite de température ; le plot assure la lubrification. La nuance 650 (laiton haute résistance CuZn25Al5Mn4, HB ≥ 210) est le standard : résistante, dure et économique. Ses variantes traitées thermiquement 650S5 et 650W3 portent 75–100 N/mm² à vitesse plus faible. Le bronze d’aluminium CuAl10Ni5Fe5 (650S2) et le bronze à l’étain CuSn12 (650S3) vont jusqu’à 400 °C et jusqu’à 2,5 m/s avec lubrification ; le bronze au plomb CuSn5Pb5Zn5 (650S1) est le plus tendre et le plus tolérant envers l’état de surface de l’arbre.
| Nuance | Métal de base | Dureté HB | Charge max. | Vitesse à sec / lubrifiée | PV à sec / lubrifiée | Température |
|---|---|---|---|---|---|---|
| 650 | CuZn25Al5Mn4 | ≥ 210 | 50 N/mm² | 0,5 / 1,0 m/s | 1,65 / 3,25 N/mm²·m/s | −40 à +250 °C |
| 650S5 | CuZn25Al5Mn4 (trempé) | ≥ 240 | 75 N/mm² | 0,1 / 0,25 m/s | 1,65 / 3,25 | −40 à +250 °C |
| 650W1 | CuZn25Al5Mn4 | ≥ 210 | 75 N/mm² | 0,5 / 1,0 m/s | 1,65 / 3,25 | −40 à +250 °C |
| 650W3 | CuZn25Al5Mn4 | ≥ 235 | 100 N/mm² | 0,1 / 0,25 m/s | 1,65 / 3,25 | −40 à +250 °C |
| 650S1 | CuSn5Pb5Zn5 | ≥ 60 | 50 N/mm² | 0,5 / 2,5 m/s | 1,0 / 1,65 | −40 à +400 °C |
| 650S2 | CuAl10Ni5Fe5 | ≥ 200 | 50 N/mm² | 0,5 / 2,5 m/s | 1,0 / 1,65 | −40 à +400 °C |
| 650S3 | CuSn12 | ≥ 85 | 50 N/mm² | 0,5 / 2,5 m/s | 1,0 / 1,65 | −40 à +400 °C |
Limites de référence de la série 650 recommandées par le fournisseur de la matière des plots ; chaque valeur est une limite distincte, pas un point de fonctionnement simultané. Confirmez la sélection d’après la charge, le mouvement, la contre-face et l’environnement réels.
Lubrifiants solides
Deux formulations de plots couvrent presque tous les cas. Le plot à base de graphite (SL1) a un faible frottement, résiste aux agressions chimiques et travaille jusqu’à 400 °C ; c’est le choix par défaut de la mécanique générale à l’air libre. Le plot PTFE + MoS₂ (SL4) frotte encore moins et est formulé pour la lubrification à l’eau, jusqu’à 300 °C : navires, turbines hydrauliques, vannes et pompes où la bague travaille mouillée.
Les plots sont emmanchés avec serrage et traversent toute l’épaisseur de la paroi : la réserve de lubrifiant est proportionnelle à la paroi, et non à un mince revêtement. Le réseau en quinconce est disposé de sorte que chaque piste de l’arbre croise un plot à chaque tour ou à chaque course.
Arbre et logement
L’arbre est la contre-face d’un alliage de base dur (HB ≥ 210 pour la nuance 650) et doit être plus dur que lui : acier trempé ou trempé superficiellement, ou couche de chrome dur, rectifié ou tourné fin à Ra 1,6 µm ou mieux. Un arbre non trempé se marque au contact du laiton et perd le film de graphite ; un arbre rugueux ne cesse de racler le film. Dans l’eau, utilisez un arbre inox ou une couche de chrome dur d’au moins 30 µm ; si l’arbre ne peut pas être trempé, passez aux nuances plus tendres en bronze à l’étain 650S1 ou 650S3.
La série cylindrique standard est finie en F7 à l’alésage et en m6 au diamètre extérieur pour un logement H7. Le palier travaille à sec dès le premier mouvement, mais une fine couche de graisse ou d’huile au montage raccourcit le rodage pendant lequel les plots constituent leur film sur l’arbre ; ensuite, il tourne à sec dans les limites ci-dessus.
Dimensions
La série cylindrique standard couvre les alésages de Ø 8 à Ø 160 mm en 220 dimensions environ, les bagues à collerette Ø 10–120 mm et les rondelles de butée pour arbres de 10 à 120 mm. Les diamètres supérieurs, les plaques d’usure, les segments cintrés et toute forme spéciale sont usinés sur plan ; le réseau de plots est étudié pour chaque pièce.
Ce qu’il faut indiquer dans la demande
Six éléments nous permettent de proposer la nuance et le plot, et de chiffrer sous 12 heures.
Dimensions
Alésage × diamètre extérieur × longueur, collerette, ou le plan ; pour les rondelles et les plaques, la face de glissement et les trous de fixation.
Charge et mouvement
Efforts radial et axial, rotation, oscillation ou translation, vitesse ou cycles par minute.
Environnement
Température, eau ou eau de mer, produits chimiques, poussière.
Arbre
Matière, dureté, état de surface et revêtement.
Nuance souhaitée
650 sauf indication contraire ; ou décrivez le service et laissez-nous choisir.
Quantité
Échantillon, lot et quantité annuelle. Les échantillons sont gratuits ; sans minimum de commande.
Où l’on monte des bagues en bronze graphite
Articulations lentes, lourdes, chaudes, mouillées ou inaccessibles.

Engins de chantier
Pivots de grues et de treuils, charnières de vannes et de portes d’écluse, vannes de barrage et de décharge.
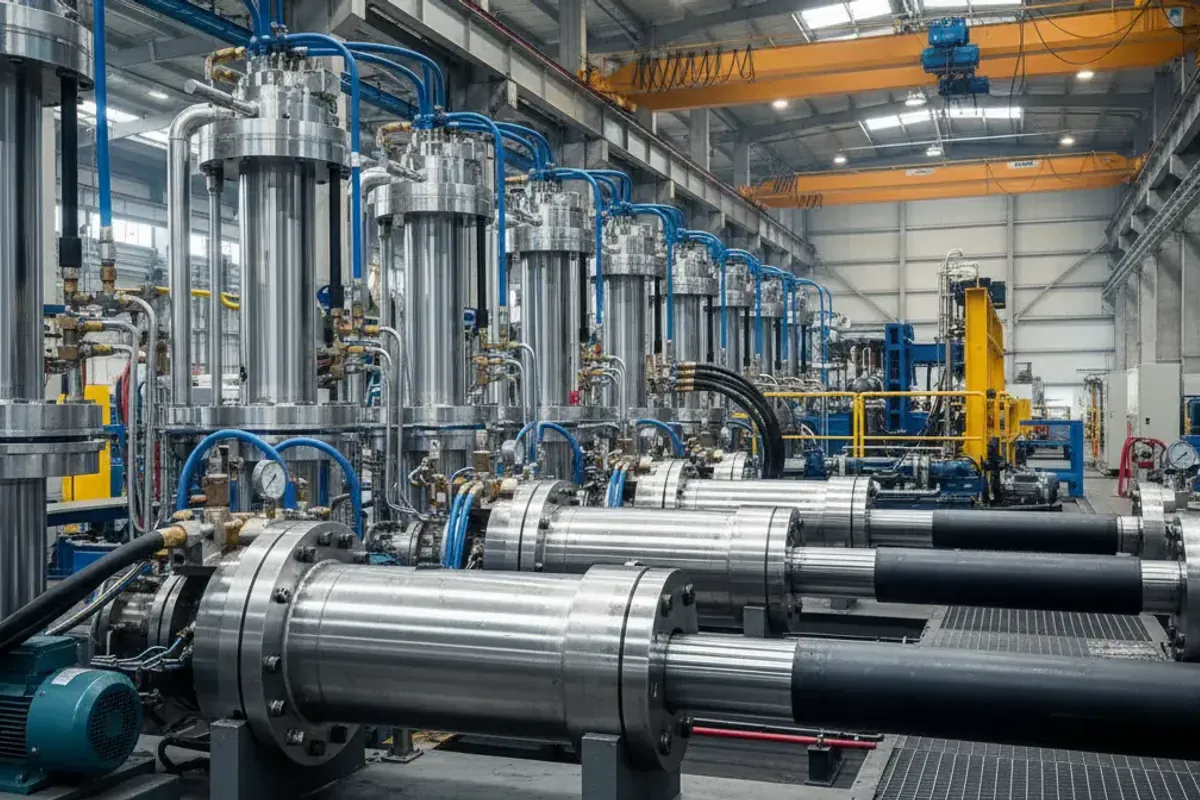
Vérins hydrauliques
Bagues de chape et de tourillon sur les vérins qui ne peuvent pas être graissés.
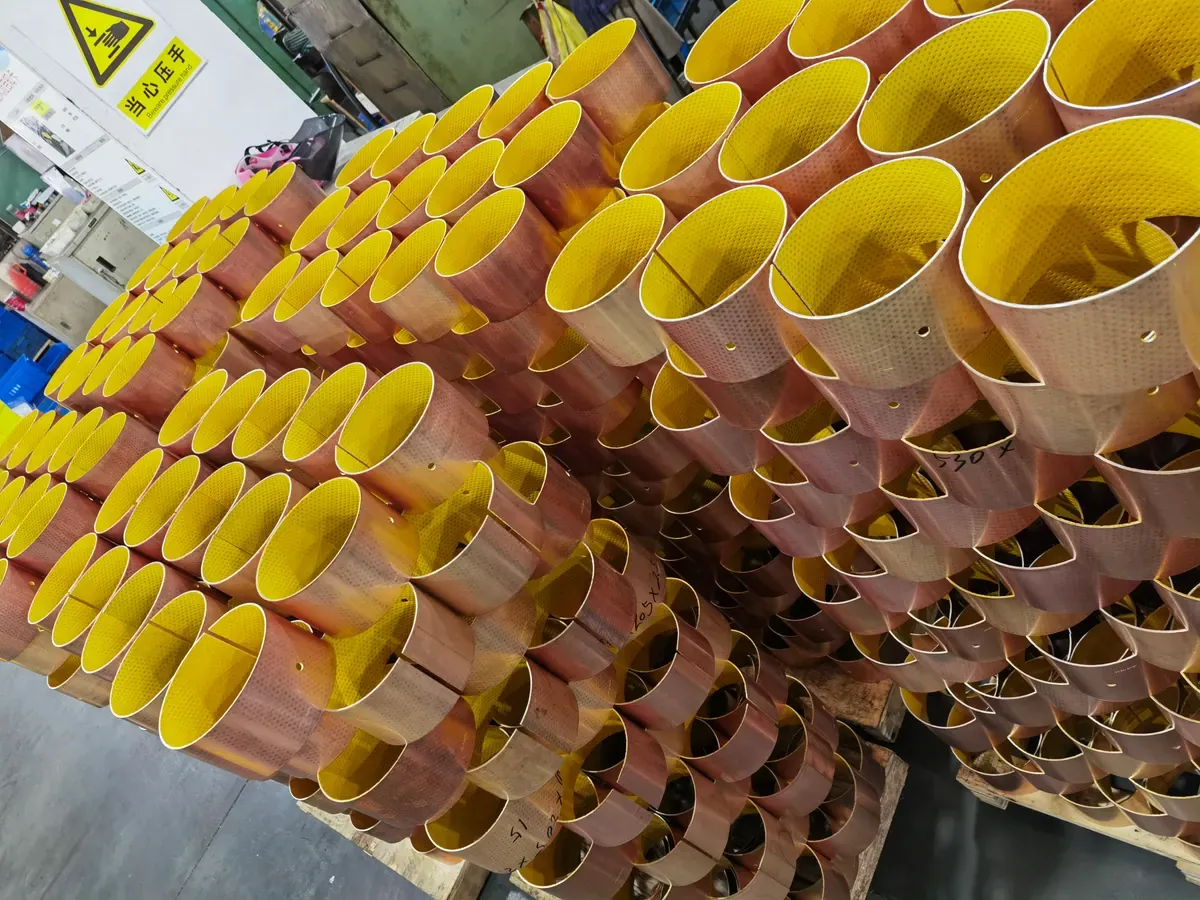
Pièces sur plan
Segments de machines de coulée, guides de moules, plaques d’usure et chemises cintrées sur plan.
Questions fréquentes
Qu’est-ce qu’une bague en bronze graphite ?
Une bague en bronze coulé dont la paroi est percée de trous en quinconce remplis de lubrifiant solide, graphite ou PTFE + MoS₂. Le bronze porte la charge ; les plots lubrifient l’arbre pendant toute la vie de la pièce, sans huile ni graisse.
À quelle vitesse une bague graphite peut-elle tourner ?
Nuance 650 : 0,5 m/s à sec, 1,0 m/s avec lubrification. Les nuances en bronze d’aluminium et à l’étain atteignent 2,5 m/s lubrifiées. Au-delà, la chaleur produite dépasse ce que les plots peuvent évacuer ; passez alors à une bague composite PTFE ou bimétal.
Quelle charge peut-elle porter ?
50 N/mm² de surface projetée pour la nuance 650 et les nuances en bronze d’aluminium et à l’étain ; 75 N/mm² pour les 650S5 et 650W1 ; 100 N/mm² pour la 650W3 à 0,1 m/s. Charge, vitesse et température sont des limites distinctes.
Les bagues graphite peuvent-elles fonctionner sous l’eau ?
Oui, avec le plot PTFE + MoS₂ et un arbre inox ou chromé dur. L’eau n’emporte pas le film des plots comme elle emporte la graisse ; c’est pourquoi on les trouve dans les vannes, les turbines et les navires.
Bague graphite ou bronze fritté imprégné d’huile ?
Le bronze fritté pour les petits paliers légers et rapides (moteurs, électroménager) où l’huile des pores suffit. Le bronze coulé à plots de graphite pour la forte charge, la haute température, l’eau ou le mouvement très lent, là où la pièce frittée serait écrasée ou tournerait à sec.
Est-elle interchangeable avec les bagues OILES 500 ou JDB ?
La série 650 couvre le même service et les séries dimensionnelles standard se recoupent, mais l’interchangeabilité se confirme pièce par pièce sur le plan, jamais d’après le nom de la série. Envoyez la référence ou les cotes relevées : nous vérifions le métal de base, le plot, les ajustements et la dimension.
Envoyez la charge, la vitesse et l’environnement.
Nos ingénieurs confirment le métal de base et la formulation des plots, et chiffrent sous 12 heures. Les échantillons sont gratuits et il n’y a pas de minimum de commande.
Réponse au devis : 12 h · Échantillons gratuits · Sans minimum de commande