
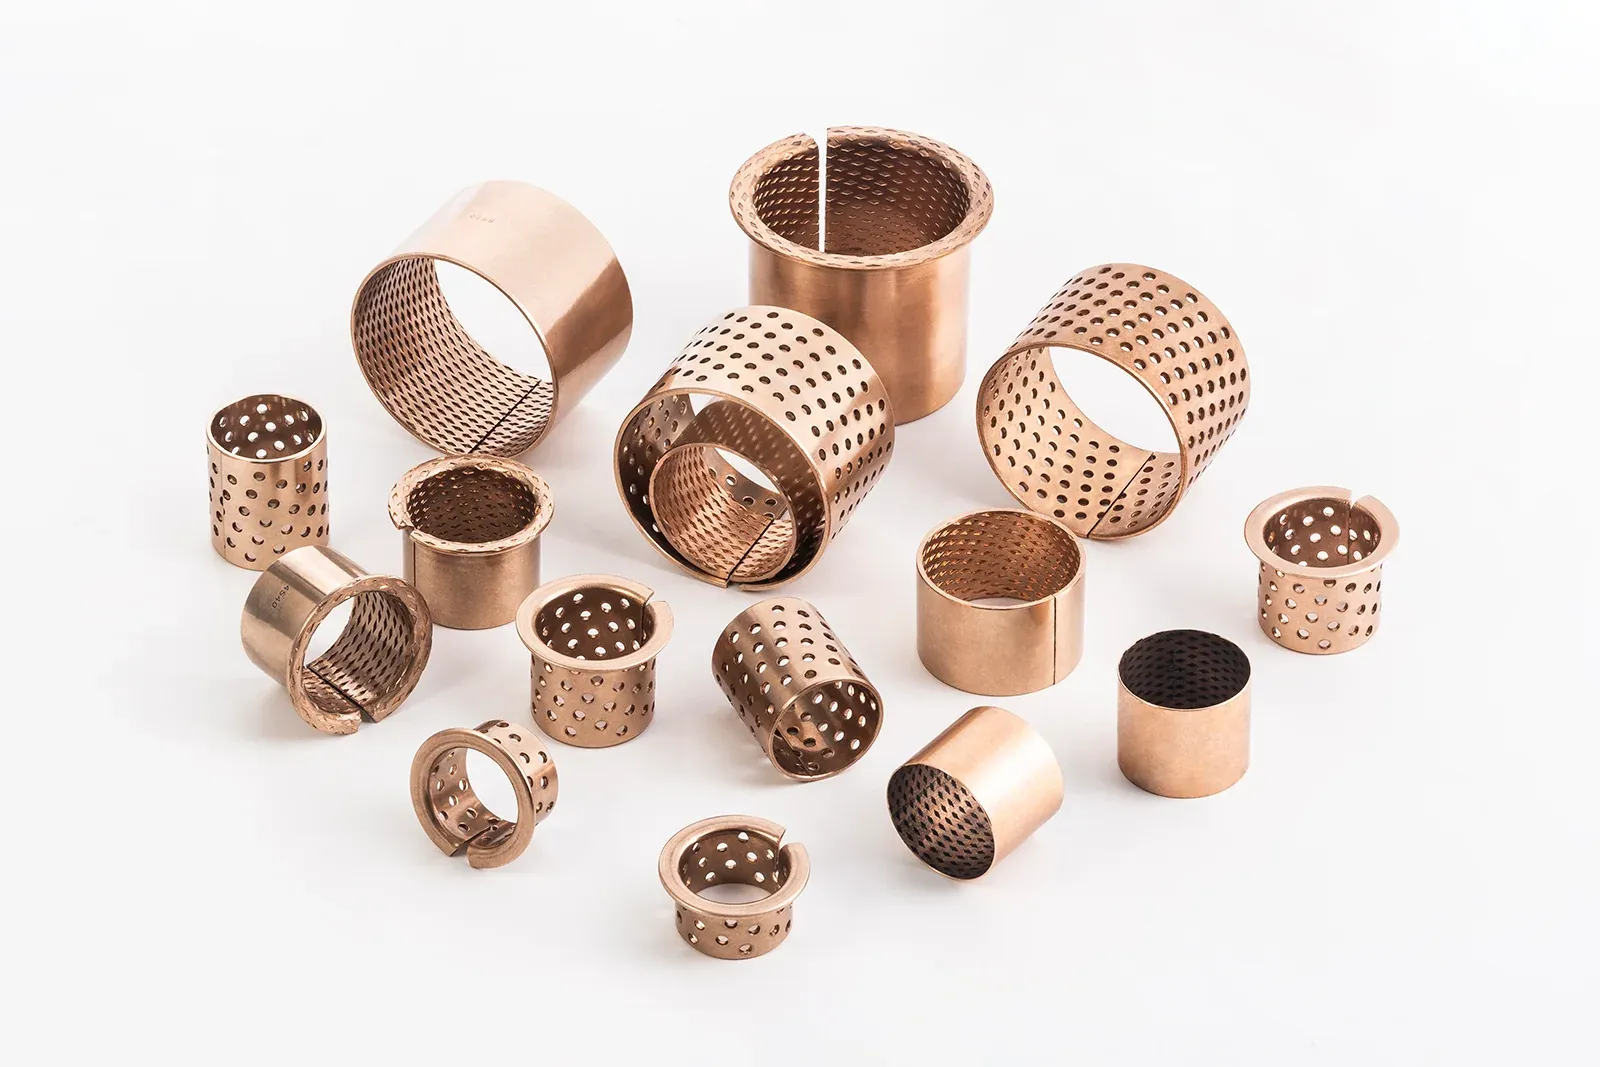
Bagues enroulées en bronze
Bagues à paroi mince enroulées dans une bande de bronze CuSn8 formée à froid, avec des poches de lubrifiant en losange ou des trous traversants dans la surface de glissement. L’écrouissage durcit la bande (110–150 HB) : une paroi de 1 à 2,5 mm porte ce que porterait une bague coulée de plusieurs millimètres, pour une fraction du bronze et du prix. C’est le palier d’articulation standard des machines agricoles, des engins de chantier, des remorques et des appareils de levage.
- 120 N/mm²Charge statique
- 40 N/mm²Charge dynamique
- 1–2,5 mmÉpaisseur de paroi
- Ø 10–300 mmPlage d’alésages standard
Une bague enroulée en bronze (ou bague roulée) est un palier lisse en bronze massif obtenu non pas par usinage d’une barre, mais par découpe d’une bande CuSn8, estampage ou perforation de réservoirs de lubrifiant, roulage en manchon à joint droit et calibrage. Elle est graissée au montage ; les poches ou les trous retiennent la graisse et la libèrent au fil des mouvements de l’articulation.
- Matière : bande homogène en bronze à l’étain CuSn8, formée à froid à 110–150 HB
- JBM-090 : poches de lubrifiant en losange · JBM-092 : trous traversants pour la graisse venant du logement
- JBM-090 : 120 N/mm² en statique, 40 N/mm² en dynamique, 2 m/s lubrifiée, facteur PV 2,8 N/mm²·m/s, −100 à +200 °C, frottement 0,08–0,25
- Paroi 1–2,5 mm ; alésage Ø 10–300 mm dans la série dimensionnelle ISO 3547 / DIN 1494 ; formes à collerette et rondelles de butée
- Graissage initial au montage indispensable ; intervalle de regraissage fixé par le service
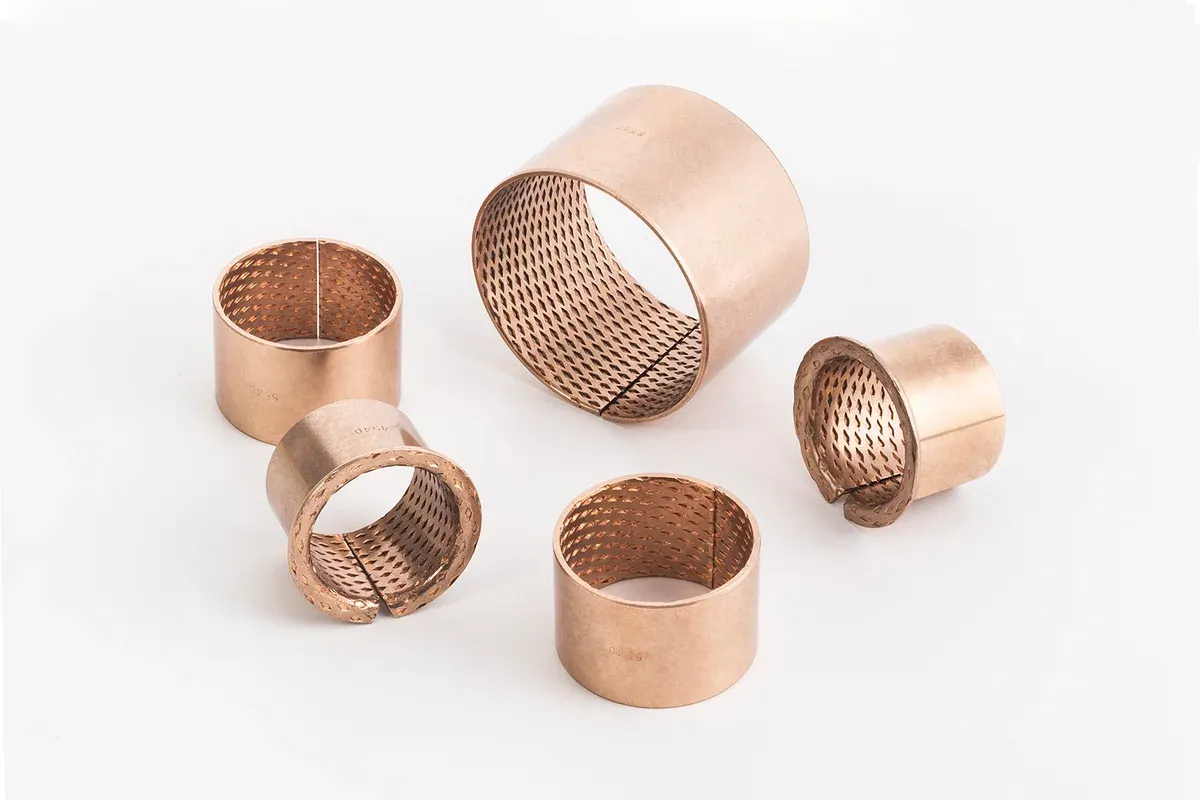
Deux surfaces de glissement, trois formes
Poches ou trous, puis bague cylindrique, bague à collerette ou rondelle.
JBM-090 · poches en losange
Les poches estampées servent de réservoirs de graisse et reconstituent le film au début de chaque mouvement. Le type d’usage général.
PochesJBM-092 · trous traversants
Bande perforée : la graisse amenée par le logement traverse la paroi jusqu’à l’alésage.
TrousBagues enroulées à collerette
Collerette formée pour le positionnement axial et une légère charge de butée, forme à collerette ISO 3547.
Collerette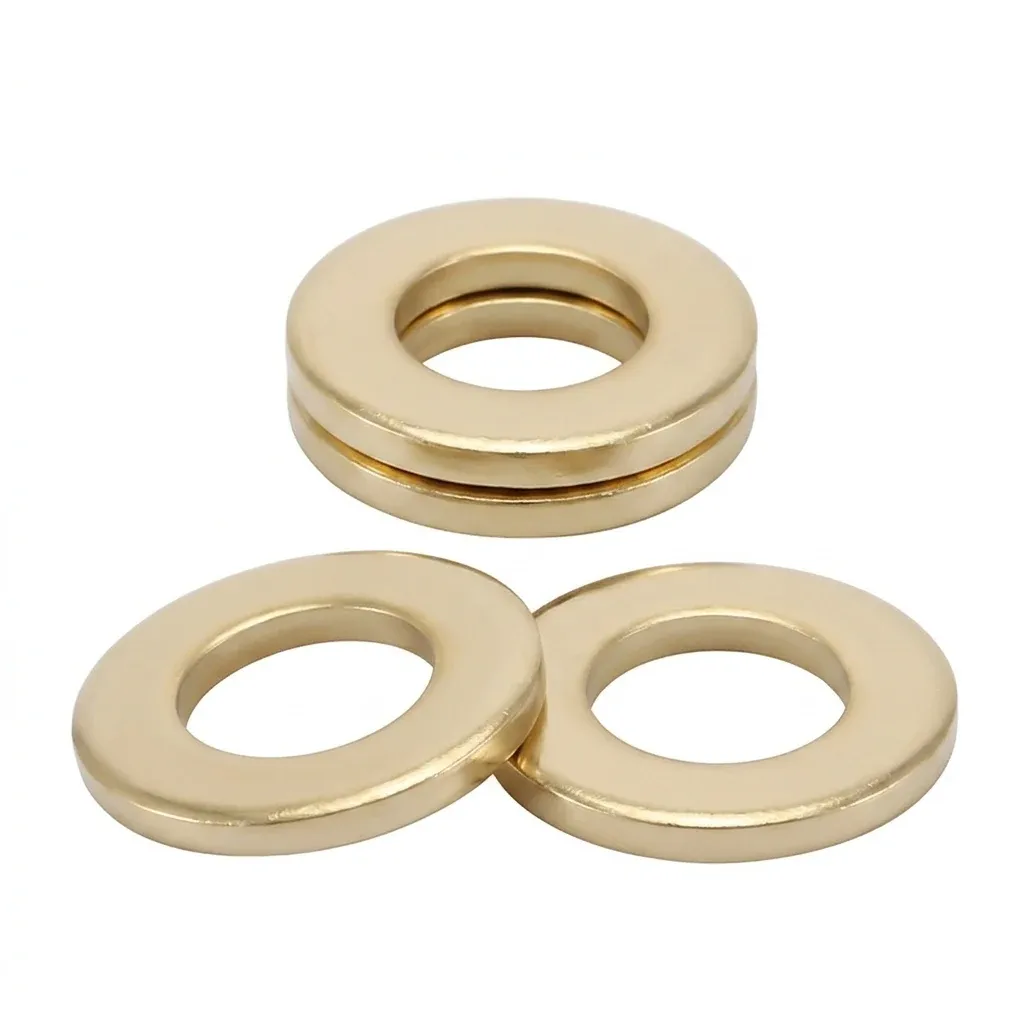
Rondelles de butée
Découpées dans la même bande à poches, pour la charge axiale.
Axiale
Pourquoi enroulée plutôt que coulée
Le formage à froid écrouit la bande CuSn8 jusqu’à 110–150 HB, soit à peu près le double de la dureté du C93200 coulé. Cette dureté permet à une paroi de 1 à 2,5 mm de porter 120 N/mm² en statique et 40 N/mm² en dynamique — davantage qu’une bague coulée épaisse — tout en consommant une fraction du bronze. La paroi mince économise aussi l’encombrement radial et le poids, et le procédé en bande produit à bas coût des dizaines de milliers de pièces identiques. En contrepartie, le choix de parois et de longueurs est plus restreint (il dépend de la bande et de l’outillage), le joint droit doit être orienté à l’opposé de la charge, et l’alésage tient sa cote du logement et non de l’usinage.
En service, la bague enroulée se comporte comme tout palier en bronze graissé : elle demande un arbre trempé, ou du moins propre et lisse, de la graisse au montage et un intervalle de regraissage adapté au service. Elle tolère bien la saleté et les chocs ; c’est pourquoi elle est le palier d’articulation standard des charrues, des chargeuses, des grues, des remorques et des œils de tige de vérins hydrauliques.
Poches ou trous
La JBM-090 porte des empreintes en losange estampées dans la surface de glissement. Remplies de graisse au montage, elles la libèrent au fur et à mesure du mouvement et reconstituent le film à chaque démarrage ; la bague tient un long intervalle entre deux graissages et peut s’employer là où il n’y a aucun point de graissage. La JBM-092 est percée de trous traversants : la graisse fournie par un graisseur monté sur le logement traverse la paroi jusqu’à l’alésage, de sorte que la bague se regraisse en service sans le moindre usinage de rainure. Choisissez la 090 pour les articulations étanches ou rarement entretenues, la 092 pour celles qui suivent un plan de graissage.
| Paramètre | JBM-090 (poches) | Enveloppe de la série (catalogue) |
|---|---|---|
| Matière | CuSn8 formé à froid, 110–150 HB | CuSn8 |
| Charge statique | 120 N/mm² | 120 N/mm² |
| Charge dynamique | 40 N/mm² | — |
| Vitesse de glissement | 2 m/s lubrifiée | 2,5 m/s |
| Facteur PV | 2,8 N/mm²·m/s | — |
| Température | −100 à +200 °C | −100 à +200 °C |
| Frottement | 0,08–0,25 | 0,05–0,25 |
| Lubrification | Graisse au montage, poches en réservoir | Graisse |
Limites de référence distinctes, pas un point de fonctionnement. Les données de la JBM-092 sont fournies avec son plan.
Ajustements et montage
La bague s’emmanche dans un logement H7 ; son diamètre extérieur est surcoté pour le montage serré et l’alésage se referme au jeu de fonctionnement après emmanchement, si bien qu’il n’est pas usiné ensuite. Orientez le joint droit à l’écart de l’arc chargé, emmanchez avec un mandrin étagé et guidez la bague par un chanfrein d’entrée. Graissez l’alésage et les poches au montage. Arbre : acier, trempé lorsque la charge et la saleté le justifient, rectifié ou tourné fin ; la bande, plus dure, pardonne moins un arbre rugueux que ne le fait le bronze coulé.
Dimensions
Les bagues cylindriques, bagues à collerette et rondelles de butée standard suivent la série dimensionnelle ISO 3547 / DIN 1494, de Ø 10 à Ø 300 mm d’alésage en parois de 1 à 2,5 mm. Les longueurs hors standard se coupent sur le même outillage ; un nouveau diamètre ou une nouvelle paroi est une question d’outillage et se chiffre avec un lot minimum. Pour des pièces unitaires ou des parois épaisses, la bague en bronze coulé usiné est la meilleure voie.
Le tableau des dimensions des bagues enroulées reprend la série ISO 3547 avec l’épaisseur de paroi, les ajustements et les chanfreins.
Ce qu’il faut indiquer dans la demande
Diamètre d’arbre, alésage du logement et longueur (ou la référence ISO 3547), poches ou trous, collerette le cas échéant, charge et mouvement, mode de graissage, quantité. Les échantillons sont gratuits ; il n’y a pas de minimum de commande.
Où l’on monte des bagues enroulées
Pivots graissés des machines mobiles et des équipements produits en série.
Questions fréquentes
Qu’est-ce qu’une bague enroulée en bronze ?
Un palier lisse roulé dans une bande de bronze CuSn8 formée à froid, à poches de lubrifiant ou à trous, au lieu d’être usiné dans une barre. Paroi mince, dureté élevée, graissage au montage.
Bague enroulée ou bronze coulé ?
La bague enroulée pour la série, les parois minces, 120 N/mm² en statique et un faible coût dans les dimensions standard. Le bronze coulé pour les pièces unitaires, les parois épaisses, les alésages réusinables, les grands diamètres et les alliages spéciaux.
Les bagues enroulées en bronze ont-elles besoin de graisse ?
Oui, au montage ; les poches la retiennent. La JBM-092 à trous traversants peut être regraissée depuis le logement. L’intervalle de regraissage dépend de la charge, du mouvement et de la saleté.
Sont-elles interchangeables avec d’autres bagues enroulées ISO 3547 / DIN 1494 ?
La série dimensionnelle est la même ; l’interchangeabilité d’une pièce donnée se confirme sur le plan, épaisseur de paroi et type de poches compris.
Quelle différence entre JBM-090 et JBM-092 ?
La JBM-090 porte des poches en losange estampées qui servent de réservoir de graisse ; la JBM-092 est percée de trous traversants pour que la graisse du logement atteigne l’alésage. Même bande, mêmes dimensions.
Envoyez l’arbre, le logement et le mode de graissage.
Nous confirmons poches ou trous, la cote et les ajustements, et chiffrons sous 12 heures. Les échantillons sont gratuits et il n’y a pas de minimum de commande.
Réponse au devis : 12 h · Échantillons gratuits · Sans minimum de commande