

Bagues pour pelles hydrauliques
Entre le pied de flèche et les dents du godet, une pelle hydraulique compte une douzaine d’articulations graissées, toutes lentes, toutes fortement chargées, toutes dans la terre. Les bagues qui les équipent sont des pièces d’usure, et le bon matériau à chaque position décide de la fréquence des passages à l’atelier.
- 250 N/mm²Acier trempé à 0,1 m/s
- 58–62 HRCDureté d’alésage JBM-ST
- 150 N/mm²Bimétal JBM-800, en dynamique
- 0,1–0,3 mmJeu de fonctionnement typique
Les articulations d’une pelle hydraulique travaillent à très faible vitesse, sous forte charge, avec des chocs, dans un milieu abrasif et avec un graissage périodique. Les bagues en acier trempé (JBM-ST, 58–62 HRC, 250 N/mm²) sont la référence des axes de flèche, de balancier et de godet ; les bagues bimétal conviennent aux positions qui bougent davantage et sont mieux lubrifiées ; le bronze à plots de graphite prend les articulations que l’on ne peut pas graisser.
- Pied de flèche, articulations flèche–balancier et balancier–godet, biellettes : bagues cylindriques en acier trempé à rainures de graissage, graissées par l’axe ou par le logement
- Axes d’œil de tige et de chape des vérins : acier trempé ou bimétal selon la charge et l’intervalle de graissage
- Pression spécifique jusqu’à 250 N/mm² à 0,1 m/s sur l’acier ; 150 N/mm² en dynamique sur le bimétal JBM-800
- Axe : acier trempé, chromé dur ou trempé par induction, ≥ 50 HRC, Ra ≤ 0,8 µm ; bague et axe forment un couple apparié
- Les bagues de remplacement sont définies d’après la pièce d’origine et des cotes relevées ; l’usure de l’ancienne bague n’est pas une cote
Bagues pour les axes de pelle hydraulique
Trois matériaux couvrent toute la machine : l’acier trempé sur les articulations de creusement, le bimétal sur les yeux de vérin et les pivots plus légers, le bronze à plots de graphite là où personne ne graisse.
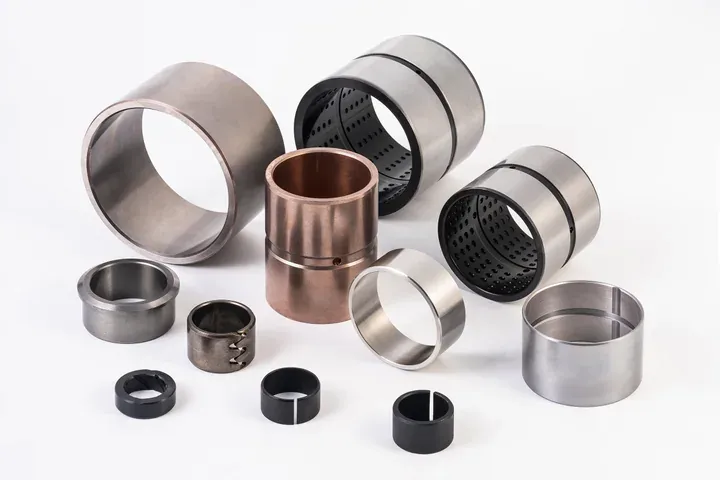
Bagues en acier trempé
58–62 HRC, 250 N/mm² : axes de flèche, de balancier, de godet et de biellette, avec rainures et trous de graissage.
JBM-ST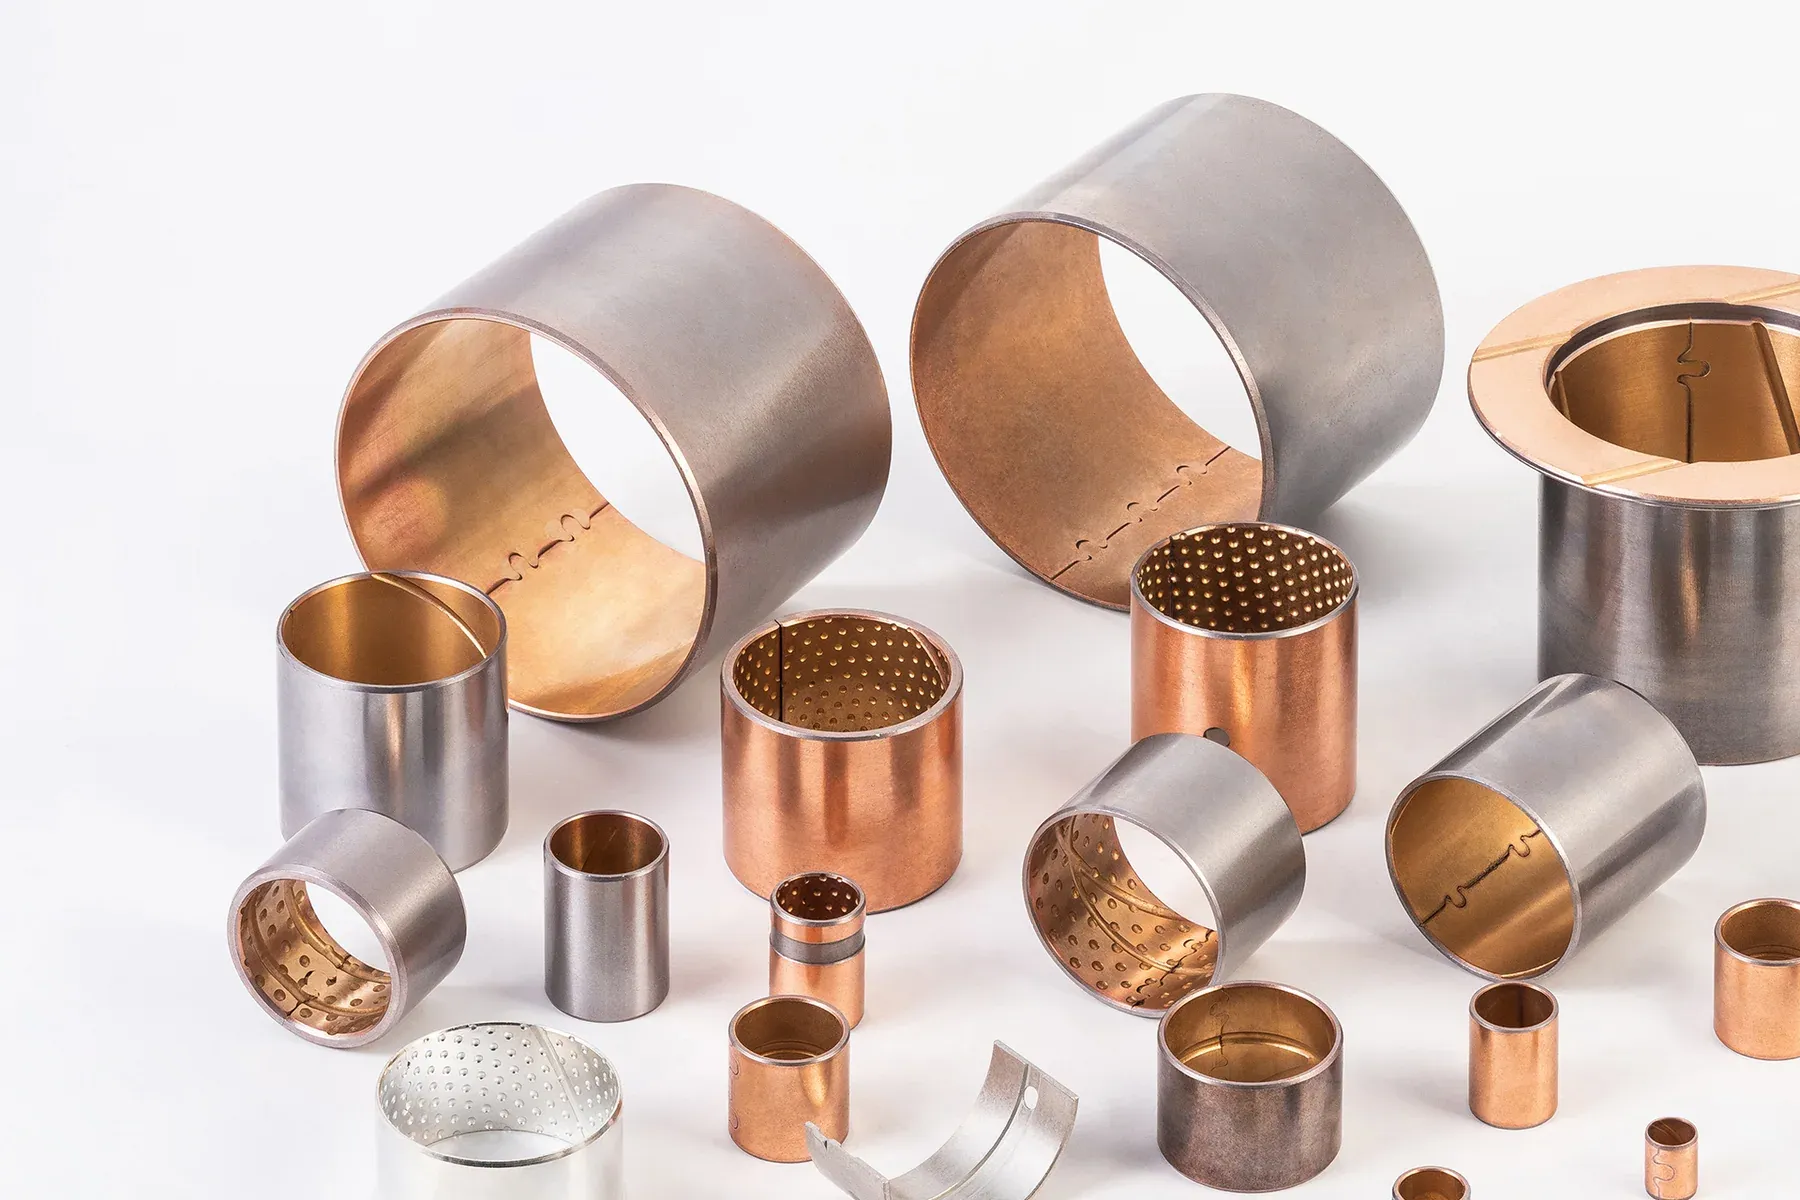
Bagues bimétal
Dos acier, couche CuPb10Sn10 : yeux de tige de vérin, chapes et pivots bien graissés.
JBM-800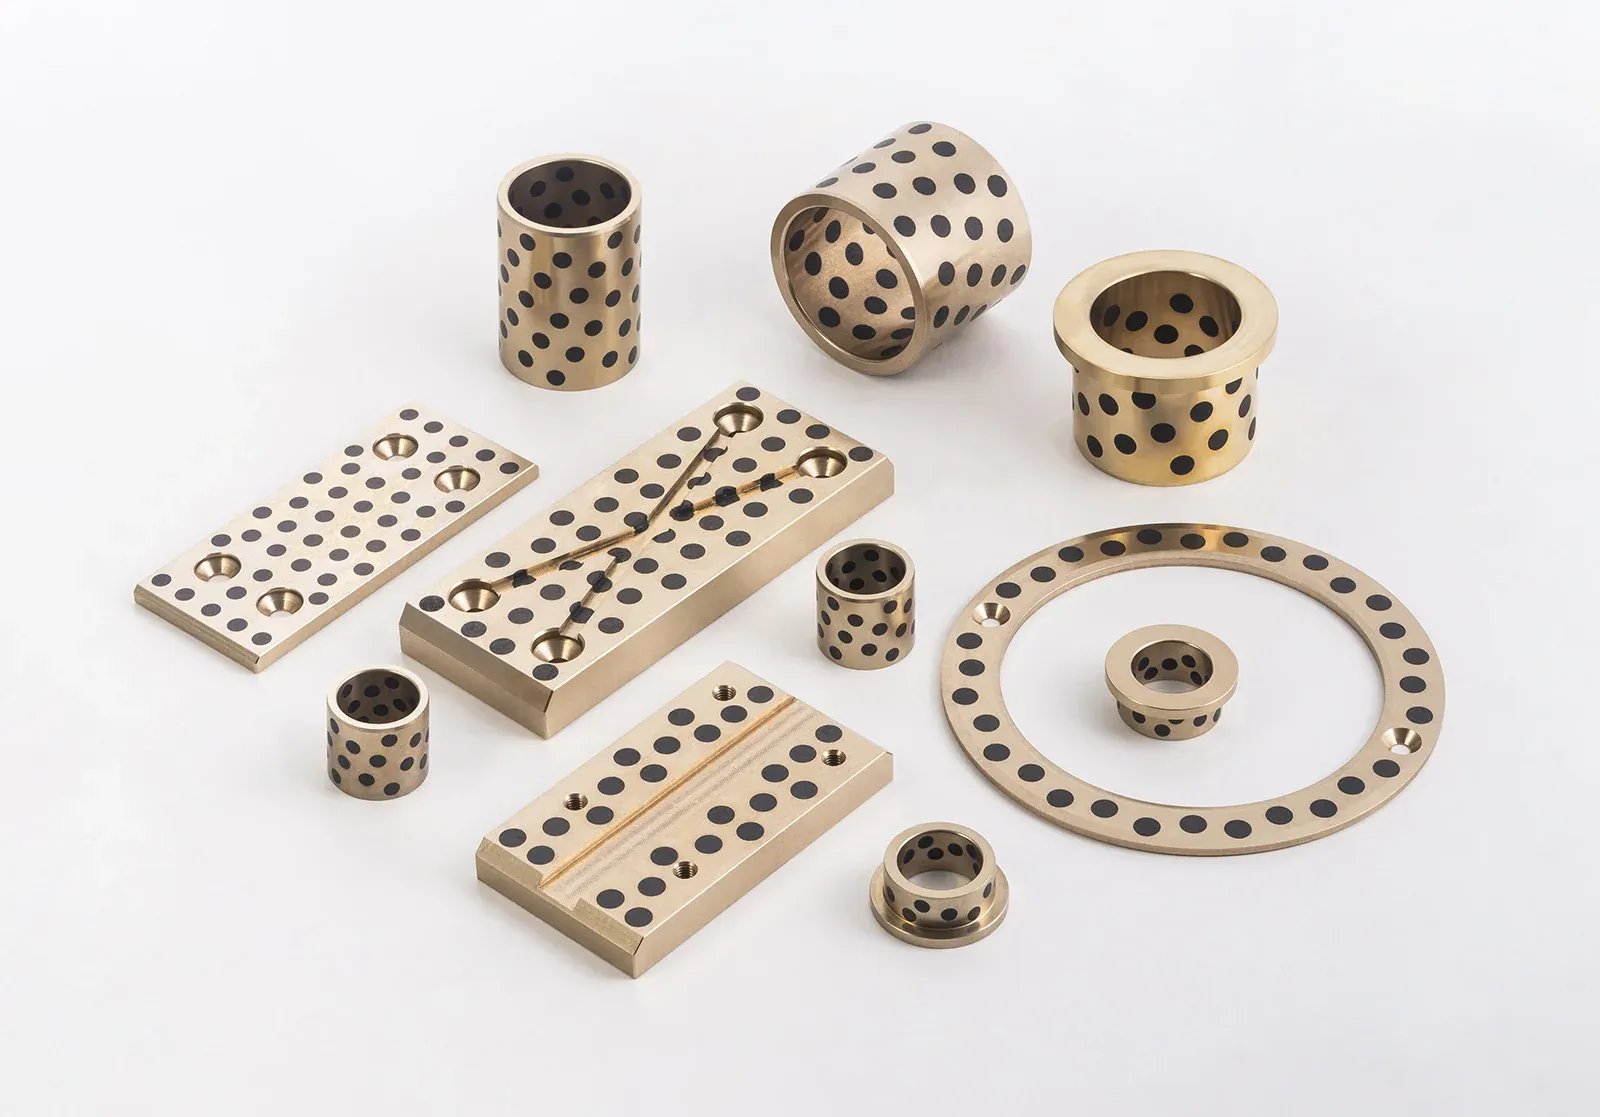
Bagues en bronze graphite
Plots de lubrifiant solide pour les pivots de lame, d’attache rapide et de charnière jamais graissés.
JBM-650
Les articulations et ce qu’elles subissent
Plus on s’éloigne du châssis, plus les charges augmentent et plus la lubrification se dégrade. Les axes de pied de flèche portent tout l’équipement avant, mais ne parcourent qu’un petit arc quelques fois par minute : ils sont gros, bien graissés et durent. Les axes flèche–balancier et balancier–godet reçoivent directement les efforts de creusement, avec des chocs lorsque le godet rencontre la roche. Les biellettes de godet et la bielle en H sont les articulations les plus petites, les plus rapides et les plus sales de la machine : ce sont elles qui s’usent en premier. Les axes d’œil de tige et de chape des vérins reprennent tout l’effort du vérin et oscillent à chaque cycle.
| Articulation | Mouvement | Charge | Lubrification | Bague habituelle |
|---|---|---|---|---|
| Pied de flèche | Petit arc, lent | Très élevée, régulière | Graissée, bonne | Acier trempé |
| Flèche–balancier | Oscillant | Élevée, chocs | Graissée | Acier trempé |
| Balancier–godet | Oscillant | Élevée, chocs | Graissée, sale | Acier trempé |
| Biellettes de godet / bielle en H | Oscillant, fréquent | Élevée, chocs | Graissée, très sale | Acier trempé |
| Œil de tige / chape de vérin | Oscillant à chaque cycle | Effort total du vérin | Graissée | Acier trempé ou bimétal |
| Pivots de lame, de bouteur et d’accessoires | Lent, occasionnel | Élevée | Rarement graissée | Bronze à plots de graphite ou acier |
Quel matériau à quelle position
Les bagues en acier trempé (JBM-ST) sont le choix par défaut des articulations de creusement. Traitées thermiquement à 58–62 HRC dans les nuances 45, 40Cr, 20CrMo ou GCr15, elles portent jusqu’à 250 N/mm² à 0,1 m/s et résistent aux chocs et aux grains incrustés mieux qu’aucun bronze ; elles exigent de la graisse, amenée par des trous radiaux et répartie par des rainures usinées. Température de service : −100 à +350 °C.
Les bagues bimétal (JBM-800, dos acier et couche CuPb10Sn10) conviennent aux positions qui bougent davantage et sont graissées avec régularité : 150 N/mm² en charge dynamique, 3,5 m/s graissées, et une couche qui épouse l’axe et tolère de brèves coupures de lubrification. Plus légères et moins chères que l’acier massif, on les trouve couramment sur les yeux de vérin et les pivots de plus petite taille.
Le bronze à plots de graphite (série 650, 50–100 N/mm² à ≤ 0,5 m/s) est destiné aux pivots que personne ne graisse : inclinaison de lame, attaches rapides d’accessoires, charnières de cabine et de capot. Le bronze coulé (C93200) est rare sur les articulations de creusement, dont il ne supporte pas la pression spécifique, mais il rend service sur la couronne d’orientation et le train de roulement dès que la lubrification est bonne.
L’axe et la bague forment un couple
Une bague en acier trempé sur un axe doux détruit l’axe ; un axe trempé dans une bague douce détruit la bague. L’axe est normalement en acier allié, trempé par induction ou chromé dur à 50 HRC au moins, rectifié à Ra 0,8 µm ou mieux, avec le canal de graissage percé dans l’axe lui-même ou dans le logement. Indiquez le matériau et la dureté de l’axe avec la demande de bague : la dureté d’alésage et le jeu de la bague se choisissent en fonction de lui.
Le jeu de fonctionnement des axes de pelle est plus grand que sur une machine-outil, typiquement 0,1 à 0,3 mm selon le diamètre, pour que la graisse atteigne l’arc chargé et que la terre ait où aller. Un ajustement trop serré grippe lorsque la flèche chauffe au soleil ; trop lâche, il martèle le logement.
Rainures et trous de graissage
La graisse entre par un graisseur sur le logement ou par l’axe creux, atteint la bague par un ou plusieurs trous radiaux et se répartit dans l’alésage grâce aux rainures : droites, hélicoïdales ou en huit. Le trou doit coïncider au montage avec l’arrivée du logement et se situer à l’écart de l’arc le plus chargé ; les rainures doivent s’arrêter avant les faces d’extrémité pour que la graisse ne soit pas chassée. Des joints ou des lèvres anti-poussière à chaque extrémité retiennent la graisse et tiennent la terre à l’écart.
Envoyez le plan de l’ensemble axe–logement et la position de l’arrivée de graisse : nous dessinons le motif de trous et de rainures de la pièce chiffrée.
Spécifier une bague de remplacement
Mesurez l’alésage du logement, pas la bague usée : le diamètre extérieur de la bague se déduit du logement pour obtenir le montage serré. Mesurez le diamètre de l’axe sur une portion non usée et indiquez la réserve d’usure souhaitée. Donnez la longueur de la bague, les chanfreins, le motif de rainures et la position du trou, avec la référence d’origine si vous l’avez. Nous chiffrons d’après votre plan ou vos cotes relevées (la mesure de pièces usagées n’est pas un service que nous proposons) ainsi que d’après les références d’origine et de rechange, après comparaison des dimensions et du matériau ; l’interchangeabilité est confirmée pièce par pièce.
Alésage du logement et diamètre d’axe
Mesurés sur des surfaces non usées ; indiquez le modèle de machine et l’articulation.
Longueur et particularités
Longueur, chanfreins, trous de graissage, rainures, collerette éventuelle.
Matériau
Acier trempé, bimétal ou bronze graphite ; ou décrivez l’articulation et laissez-nous proposer.
Quantité
Jeux par machine, taille du parc, volume annuel. Les échantillons sont gratuits.
Questions fréquentes
En quoi sont faites les bagues de pelle hydraulique ?
Principalement en acier trempé (58–62 HRC) sur les articulations de creusement, en bimétal acier-bronze sur les yeux de vérin et les pivots plus légers, et en bronze à plots de graphite sur les articulations jamais graissées. Le bronze coulé massif se limite aux positions bien lubrifiées et moins chargées.
À quelle fréquence graisser les axes d’une pelle ?
Suivez le manuel de la machine : en général à chaque poste pour les axes de godet et de biellette, chaque jour ou chaque semaine pour les axes de flèche. Graissez jusqu’à ce que de la graisse propre ressorte aux joints ; c’est l’intervalle, plus que la bague, qui fait généralement défaut.
Pourquoi les bagues de biellette de godet s’usent-elles le plus vite ?
Parce que ce sont les plus petites articulations à transmettre l’effort de creusement, celles qui bougent le plus et celles qui travaillent dans la terre. Bagues en acier trempé, axe trempé, joints et graissage fréquent sont les parades.
Pouvez-vous fournir des bagues pour un modèle de pelle précis ?
Oui, d’après la référence d’origine ou des cotes relevées. Nous comparons les dimensions et le matériau et confirmons l’interchangeabilité de chaque pièce avant de chiffrer.
Fabriquez-vous aussi les axes ?
Bushing MFG fabrique les bagues. Le matériau et la dureté de l’axe sont définis avec nous pour que le couple soit apparié, et nous pouvons vous conseiller sur la spécification de l’axe.
Décrivez-nous l’articulation, pas seulement la pièce.
Diamètre d’axe, charge, mouvement, lubrification et environnement : nos ingénieurs répondent sous 12 heures avec un matériau, une dimension et un devis. Échantillons gratuits, sans minimum de commande.
Réponse au devis : 12 h · Échantillons gratuits · Sans minimum de commande