

Bagues en bronze coulé
Paliers lisses à paroi massive, tournés et alésés dans un bronze antifriction coulé : C93200 / SAE 660 en standard, bronzes à l’étain sans plomb et bronzes d’aluminium pour les services plus sévères. Bagues cylindriques et à collerette selon ISO 4379 de Ø 6 à Ø 200 mm, et toute cote de Ø 3 à Ø 1 000 mm, avec trous et rainures de graissage, d’après votre plan. Graissées ou huilées, ce sont les bagues des pivots lents et lourds — et de tous les cas où c’est le plan, et non le catalogue, qui fixe la dimension.
- 25 / 45N/mm² en mouvement / à l’arrêt, graissé
- 0,5 m/sVitesse de glissement, graissé
- Ø 3–1 000mm, sur plan
- 3–5 joursÉchantillons gratuits
Une bague en bronze coulé est un palier lisse dont toute la paroi est en bronze antifriction, usinée à partir d’une barre ou d’un tube coulé jusqu’à l’alésage, au diamètre extérieur et à la longueur finis. Ni dos acier ni revêtement : la surface de glissement est le même métal de bout en bout. La bague peut donc être réalésée en service et réalisée dans n’importe quelle épaisseur de paroi ; en contrepartie, il faut lui amener de la graisse ou de l’huile jusqu’à l’alésage.
- JBM-600 : bronze à l’étain au plomb C93200 / SAE 660 en standard (C93700, C93800 sur demande) · JBM-610 : sans plomb C90500, CuSn12 · JBM-620 : bronze d’aluminium C95400, C95500 · JBM-630 : laiton haute résistance C86300
- Bronze coulé graissé : 25 N/mm² en mouvement, 45 N/mm² à l’arrêt, 0,5 m/s, frottement 0,08–0,15, −40 à +250 °C
- Ajustements : logement H7, arbre e7–e8 ; alésage E6 avant montage, diamètre extérieur s6 / r6 (ISO 4379)
- Dimensions : bagues cylindriques et à collerette ISO 4379 Ø 6–200 mm ; Ø 3–1 000 mm, métrique ou pouce, sur plan
- Usinage sur 25 tours CNC ; échantillons gratuits sous 3 à 5 jours ; sans minimum de commande

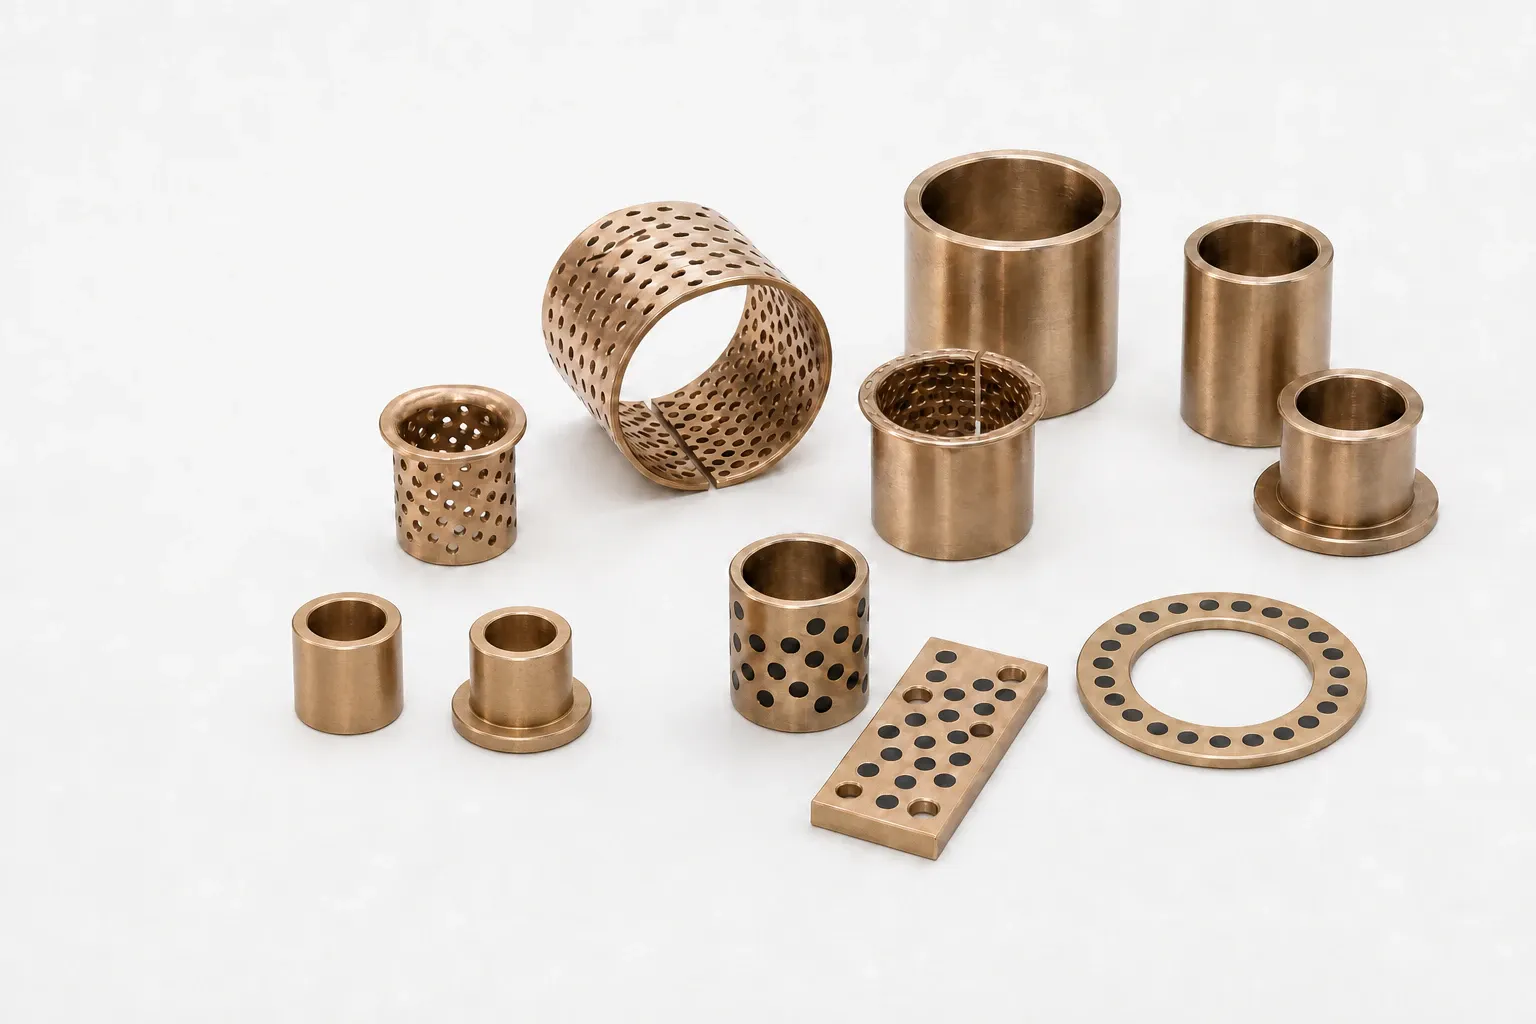
Formes et alliages
Une seule construction, trois formes standard et quatre groupes d’alliages. L’alliage inscrit au plan reste la spécification ; le numéro JBM identifie la gamme sur la commande.
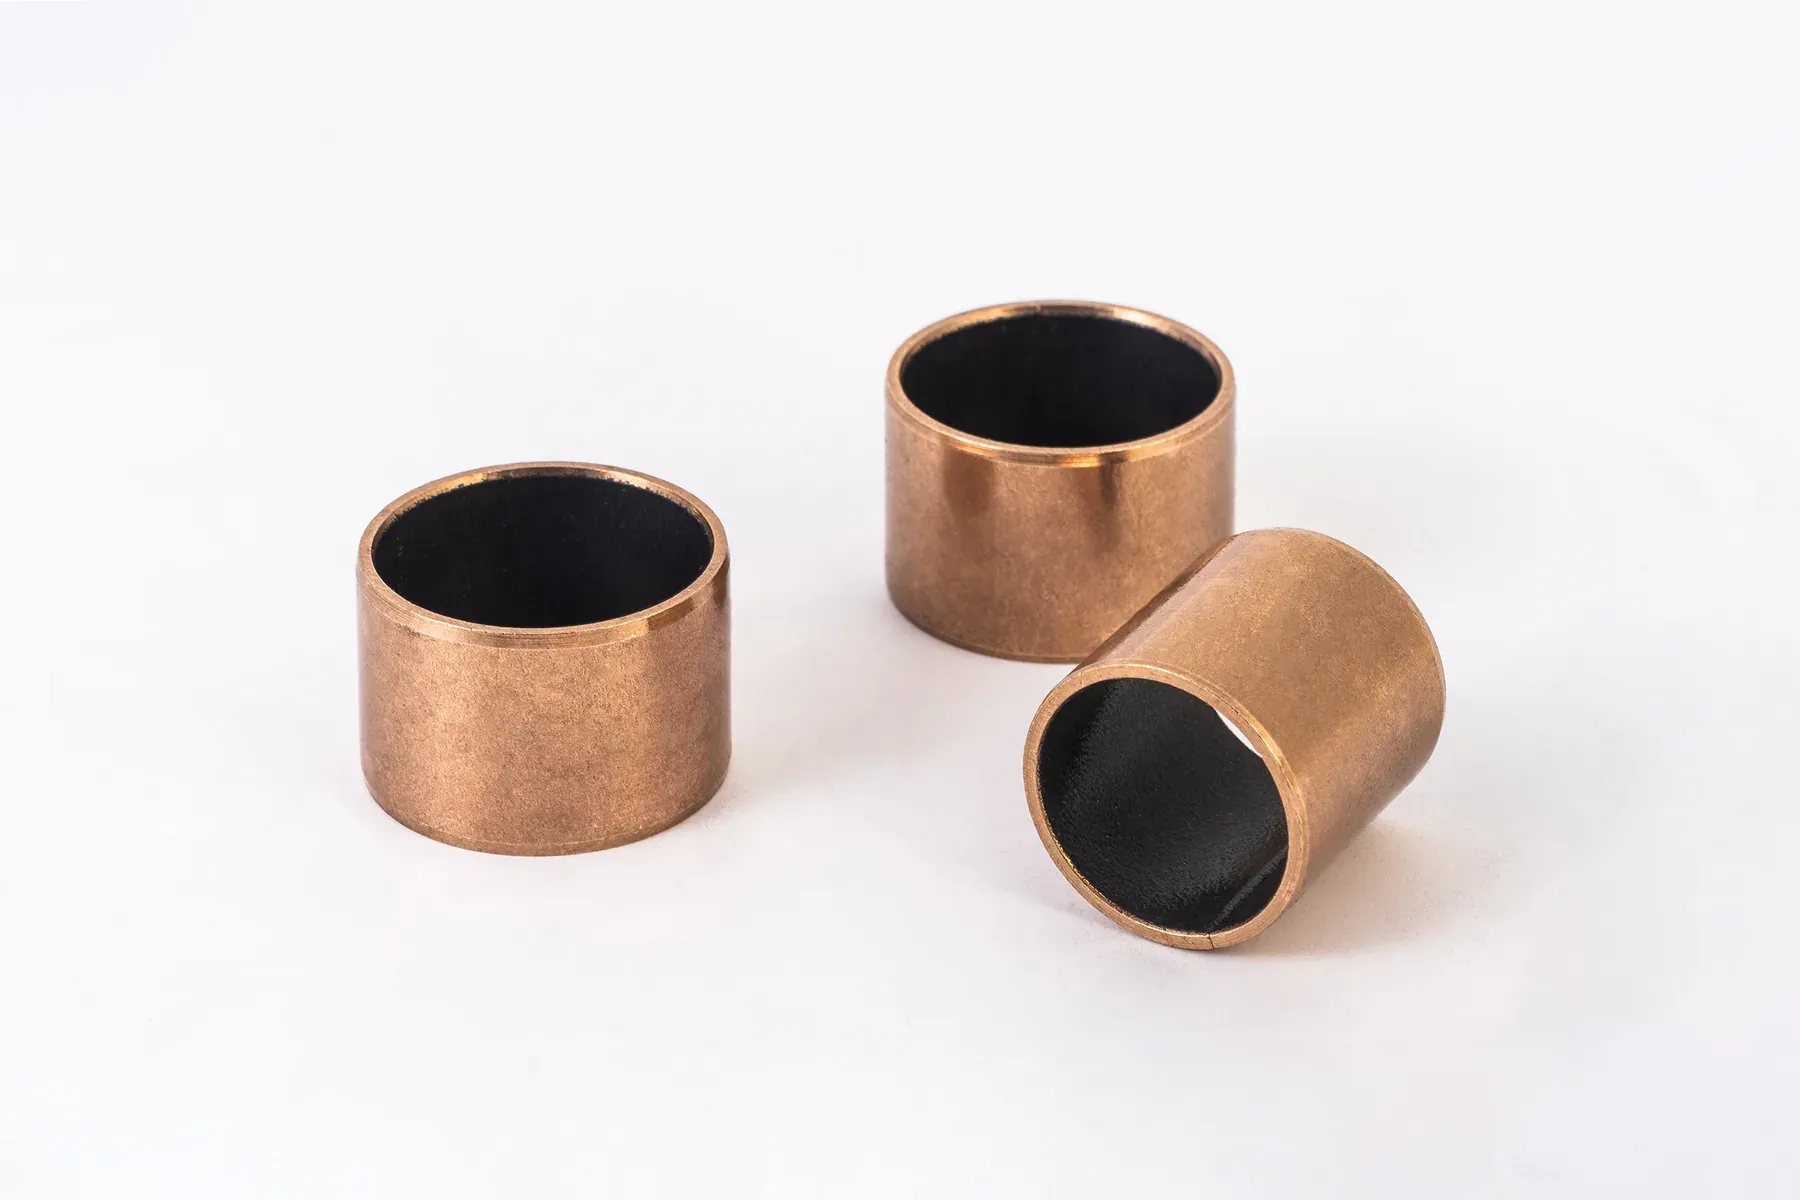
Bagues cylindriques (ISO 4379 type C)
46 alésages de Ø 6 à Ø 200 mm, chacun en paroi mince, moyenne et épaisse, avec les longueurs standard. Alésage lisse, ou avec trou et rainures de graissage.
Type CBagues à collerette (ISO 4379 type F)
Mêmes alésages, avec une collerette usinée pour le positionnement axial et une légère charge de butée ; diamètre de collerette en d11.
Type F
Rondelles de butée
Rondelles en bronze usiné pour la charge axiale, lisses ou rainurées.
AxialeSur plan
Ø 3–1 000 mm, cotes en pouces, bagues fendues, étagées, rainurées ou à particularités, dans chacun de nos alliages.
Sur mesureJBM-600 · bronze à l’étain au plomb
C93200 / SAE 660, 65–75 HB : le bronze antifriction d’usage général, tolérant envers les arbres non trempés et les oublis de graissage.
Standard
JBM-620 / 630 · alliages durs
Bronze d’aluminium C95400 et bronze au manganèse C86300 pour les charges extrêmes à faible vitesse, sur arbre trempé.
Service sévère
Coulé, massif, usiné : ce que recouvrent ces trois mots
« Coulé » qualifie la matière première : le bronze antifriction est coulé en barre ou en tube, seule façon pratique d’obtenir ces alliages dans des sections de palier. « Massif » qualifie la paroi : du bronze de bout en bout, à la différence d’une bague bimétal ou composite dont le bronze n’est qu’un revêtement sur un dos acier. « Usiné » qualifie la fabrication de la pièce finie : la barre est tournée, alésée et dressée sur tour CNC d’après le plan, puis percée et rainurée là où des dispositifs de graissage sont demandés. Toutes les bagues en bronze coulé de ce site réunissent les trois.
Pour le concepteur, la conséquence tient en un mot : liberté. Une bague usinée n’a pas d’outillage derrière elle ; l’alésage, le diamètre extérieur, la longueur, la collerette, les chanfreins, les trous et les rainures de graissage sont des réglages de programme, pas des positions de catalogue. Rien ne s’interpose entre le plan et la pièce. C’est pourquoi le bronze coulé est le choix par défaut pour les réparations, les prototypes, les grands diamètres et toute pièce propre à un plan — et pourquoi l’échantillon d’une nouvelle cote part sous trois à cinq jours.
Quel bronze choisir : la série JBM-600
Le second chiffre du numéro JBM-600 désigne le groupe d’alliage. Le C93200 / SAE 660 (JBM-600) est le standard : sept pour cent d’étain pour la résistance à l’usure, sept pour cent de plomb pour l’accommodation et le graissage de secours, et une dureté de 65–75 HB qui accepte un arbre en acier non trempé. Ne montez en gamme que si le service l’exige : bronzes à l’étain sans plomb (JBM-610) lorsque le plomb est proscrit ou pour une charge plus élevée avec une bonne lubrification, bronzes d’aluminium (JBM-620) et bronze au manganèse C86300 (JBM-630) pour les charges extrêmes à très faible vitesse, sur arbre trempé.
| Série JBM | Alliages | Dureté HB | Arbre | À choisir lorsque |
|---|---|---|---|---|
| JBM-600 | C93200 / SAE 660 (standard) ; C93700, C93800 | 65–75 | Acier, non trempé admis | Service général, graisse ou huile ; saleté et graissage intermittent (nuances plus riches en plomb) |
| JBM-610 | C90500 / SAE 62, CuSn12 | 75–95 | Acier, trempé de préférence | Exigence sans plomb ; charge plus élevée avec lubrification fiable |
| JBM-620 | Bronze d’aluminium C95400, C95500 | 160–180 | Trempé | Forte charge, faible vitesse, chocs, eau de mer et chaleur |
| JBM-630 | Bronze au manganèse C86300 / SAE 430B | 225 | Trempé, indispensable | Charge extrême à très faible vitesse ; pivots de grues et de presses |
Duretés typiques à l’état brut de coulée d’après les normes d’alliage. L’enveloppe de service ci-dessous est confirmée pour le C93200 graissé ; les alliages durs admettent une pression spécifique plus élevée à vitesse plus faible et sont chiffrés par application. Données d’alliage : pages matériaux C93200 et C86300.
Limites de service, bague graissée
Ces limites s’appliquent à une bague en bronze coulé graissée ou huilée, sur arbre en acier, en lubrification limite — le régime de presque toutes ces bagues. Ce sont des plafonds distincts, pas un point de fonctionnement : une bague chargée à 25 N/mm² ne tournera pas en même temps à 0,5 m/s et à 250 °C. Vérifiez la pression spécifique p = F ÷ (d × L) par rapport à la valeur en mouvement, et la vitesse de glissement v = π × d × n par rapport à 0,5 m/s ; le calculateur de facteur PV fait les deux.
| Paramètre | Valeur | Condition |
|---|---|---|
| Pression spécifique, arbre en mouvement | 25 N/mm² | Graissée, arbre en acier |
| Pression spécifique, à l’arrêt | 45 N/mm² | Graissée |
| Vitesse de glissement | 0,5 m/s | Graissée ; davantage avec un film d’huile complet, sur demande |
| Coefficient de frottement | 0,08–0,15 | Graissée |
| Température | −40 à +250 °C | Graisse adaptée à la température |
| Alésage du logement | H7 | Diamètre extérieur de la bague s6 / r6 selon ISO 4379 |
| Arbre | e7–e8 | e7 en service général ; e8 en cas de chaleur, de désalignement et de saleté |
Enveloppe confirmée par le fabricant pour les bagues en bronze coulé graissées (2026-08-07). Valeurs en régime hydrodynamique et par nuance sur demande.
Trous et rainures de graissage
Le bronze coulé n’a pas de lubrifiant propre ; le plomb du C93200 couvre une courte interruption, pas un graissage oublié. La graisse ou l’huile arrive dans l’alésage par un trou radial placé sous le graisseur et se répartit grâce à des rainures usinées dans l’alésage : rainures axiales droites pour les axes oscillants, rainure circonférentielle pour alimenter en huile un arbre en rotation, motifs en huit ou en hélice pour porter la graisse sur toute la surface de glissement. L’alésage lisse avec un seul trou de graissage convient à la plupart des axes graissés ; spécifiez un motif lorsque le mouvement ou l’intervalle de regraissage l’exige.
Lorsque l’articulation ne peut pas être regraissée du tout, le bronze coulé n’est pas le bon choix : préférez le bronze à plots de graphite pour un service à sec lourd ou chaud, le bronze fritté imprégné d’huile pour un service léger à cycles élevés, ou une bague composite PTFE.
Indiquez sur le plan la position du trou de graissage et le motif de rainure, ou écrivez « alésage lisse » pour qu’aucune particularité ne soit usinée.
Ajustements, emmanchement et jeu de fonctionnement
La bague est emmanchée dans un logement H7 sur son diamètre extérieur s6 (jusqu’à Ø 120 mm) ou r6. L’emmanchement referme l’alésage d’à peu près la valeur du serrage ; l’alésage est donc fini en E6 avant montage et se retrouve vers H8 une fois en place. Face à un arbre e7, on obtient un jeu de fonctionnement d’environ 0,1 à 0,3 % du diamètre, la plage qui convient au bronze graissé. Emmanchez par le côté chanfreiné avec un mandrin étagé, jamais en appuyant sur l’arête de l’alésage ; lorsque plusieurs bagues doivent être alignées, commandez l’alésage avec une surépaisseur de finition et alésez-le en place, à l’alésoir ou au tour, après emmanchement.
Arbre : acier, rectifié ou tourné fin. Le C93200 tourne sur un arbre non trempé ; les bronzes d’aluminium et le C86300 exigent un arbre trempé, plus dur que la bague, faute de quoi c’est l’arbre qui s’use à la place du palier.
| Ø nominal (mm) | Serrage, s6 dans H7 (µm) | Jeu, alésage ≈ H8 contre arbre e7 (µm) |
|---|---|---|
| Ø 30 | 14–48 | 40–94 |
| Ø 40 | 18–59 | 50–114 |
| Ø 80 | 29–78 | 60–136 |
D’après les écarts ISO 286 ; le tableau des dimensions calcule le même ajustement pour chaque cote standard. Pour d’autres classes de tolérance, utilisez le calculateur d’ajustement serré.
Dimensions
La série ISO 4379 compte 46 alésages de Ø 6 à Ø 200 mm, chacun en trois diamètres extérieurs (paroi mince, moyenne et épaisse) et deux ou trois longueurs, en bague cylindrique (type C) et en bague à collerette (type F) : environ quatre cents dimensions, toutes usinées à la commande et livrées au plus vite. Hors série, tout ce qui va de Ø 3 à Ø 1 000 mm, cotes en pouces comprises, est fabriqué sur plan dans le même délai, puisque les mêmes tours usinent les deux. Pour une cote hors standard, gardez une paroi d’au moins 0,08 × alésage + 1,5 mm afin que la bague supporte l’emmanchement ; le calculateur de dimensions de bague renvoie les cotes standard et les ajustements pour un arbre donné.
Ce qu’il faut indiquer dans la demande
Alésage × diamètre extérieur × longueur, ou le plan ; l’alliage, ou bien la charge, la vitesse, la température et la lubrification pour que nous en proposions un ; le trou de graissage et le motif de rainure, ou « alésage lisse » ; la quantité immédiate et la quantité annuelle. Référence : série + alésage-DE-longueur en millimètres, par exemple JBM-600 40-50-40 pour une bague cylindrique C93200 de Ø 40 × Ø 50 × 40 mm. Les échantillons sont gratuits pour les pièces standard comme pour les pièces sur plan et partent sous 3 à 5 jours ; il n’y a pas de minimum de commande.
Où l’on monte des bagues en bronze coulé
Pivots lourds, lents et graissés, et tout ce qui se fabrique d’après un plan.

Engins de chantier
Pivots de flèche, de balancier et de godet, réas de grue, axes de stabilisateurs et de direction.
Pompes et vannes
Bagues d’arbre, bagues d’usure et bagues de tige de vanne dans les pompes à eau et de process.
Machines agricoles
Pivots de timonerie, d’essieu et d’outils exposés à la terre et à un graissage épisodique.
Vérins hydrauliques
Bagues d’œil de tige et de chape des gros vérins, usinées à l’alésage de l’œil.
Questions fréquentes
Qu’est-ce qu’une bague en bronze coulé ?
Un palier lisse à paroi massive, usiné dans une barre ou un tube de bronze antifriction coulé : pas de dos acier, pas de revêtement, le même bronze de bout en bout. Le C93200 / SAE 660 est l’alliage standard. Elle se graisse ou s’huile et se fabrique dans toute cote et toute épaisseur de paroi.
Quelle charge une bague en bronze coulé peut-elle porter ?
En C93200 graissé : 25 N/mm² de surface projetée (alésage × longueur) avec l’arbre en mouvement, 45 N/mm² à l’arrêt, jusqu’à 0,5 m/s de vitesse de glissement. Le bronze d’aluminium et le C86300 portent davantage à plus faible vitesse sur arbre trempé ; ces valeurs sont chiffrées par application.
L’arbre doit-il être trempé ?
Pas pour le C93200 / SAE 660, qui, à 65–75 HB, tourne sur un arbre en acier non trempé. Pour les bronzes d’aluminium et le bronze au manganèse C86300, l’arbre doit être trempé et plus dur que la bague.
Bronze coulé ou bague enroulée ?
Le bronze coulé pour les pièces unitaires, les parois épaisses, les grands diamètres, les alésages réusinables et les alliages spéciaux. La bague enroulée en CuSn8 pour les parois minces, la série et 120 N/mm² de charge statique dans les dimensions ISO 3547. Le comparatif met les deux côte à côte.
Quelles dimensions sont disponibles ?
Bagues cylindriques et à collerette ISO 4379 de Ø 6 à Ø 200 mm en série standard, et toute cote de Ø 3 à Ø 1 000 mm, métrique ou pouce, usinée sur plan dans le même délai. Les échantillons partent sous 3 à 5 jours.
Que signifie JBM-600 sur un devis ?
C’est le numéro de série des bagues massives en bronze usiné ; le second chiffre désigne le groupe d’alliage (600 bronze à l’étain au plomb, 610 bronze à l’étain sans plomb, 620 bronze d’aluminium, 630 laiton haute résistance). L’alliage inscrit sur votre plan reste la spécification.
Envoyez la cote ou le plan.
Alésage × DE × longueur, l’alliage si vous le connaissez, trou et rainures de graissage si vous les souhaitez. Devis sous 12 heures ; échantillons gratuits sous 3 à 5 jours ; sans minimum de commande.
Réponse au devis : 12 h · Échantillons gratuits · Sans minimum de commande