

Литые бронзовые втулки
Подшипники скольжения со сплошной стенкой, выточенные и расточенные из литой подшипниковой бронзы: стандартно C93200 / SAE 660, для более тяжёлых условий — бессвинцовые оловянные и алюминиевые бронзы. Цилиндрические и фланцевые втулки по ISO 4379 от Ø6 до Ø200 мм и любой размер от Ø3 до Ø1000 мм со смазочными отверстиями и канавками по чертежу. Консистентная или масляная смазка; втулка для тяжёлых тихоходных шарниров и для всех случаев, когда размер задаёт чертёж, а не каталог.
- 25 / 45Н/мм² в движении / статически, со смазкой
- 0,5 м/сСкорость скольжения со смазкой
- Ø3–1000мм, изготовление по чертежу
- 3–5 днейБесплатные образцы
Литая бронзовая втулка — это подшипник скольжения, у которого вся стенка состоит из подшипниковой бронзы, а внутренний и наружный диаметр и длина получены механической обработкой литого прутка или трубы. Ни стальной основы, ни антифрикционного слоя нет: поверхность скольжения — тот же металл на всю толщину, поэтому втулку можно расточить при ремонте и изготовить с любой толщиной стенки, а смазку — консистентную или масляную — нужно подводить к отверстию.
- JBM-600: оловянно-свинцовая бронза C93200 / SAE 660 стандартно (C93700, C93800 по запросу) · JBM-610: бессвинцовые C90500, CuSn12 · JBM-620: алюминиевая бронза C95400, C95500 · JBM-630: высокопрочная латунь C86300
- Литая бронза со смазкой: 25 Н/мм² в движении, 45 Н/мм² статически, 0,5 м/с, коэффициент трения 0,08–0,15, от −40 до +250 °C
- Посадки: корпус H7, вал e7–e8; отверстие E6 до запрессовки, наружный диаметр s6 / r6 (ISO 4379)
- Размеры: цилиндрические и фланцевые втулки ISO 4379 Ø6–200 мм; Ø3–1000 мм, метрические и дюймовые, по чертежу
- Обработка на 25 токарных станках с ЧПУ; бесплатные образцы за 3–5 дней; без минимального заказа

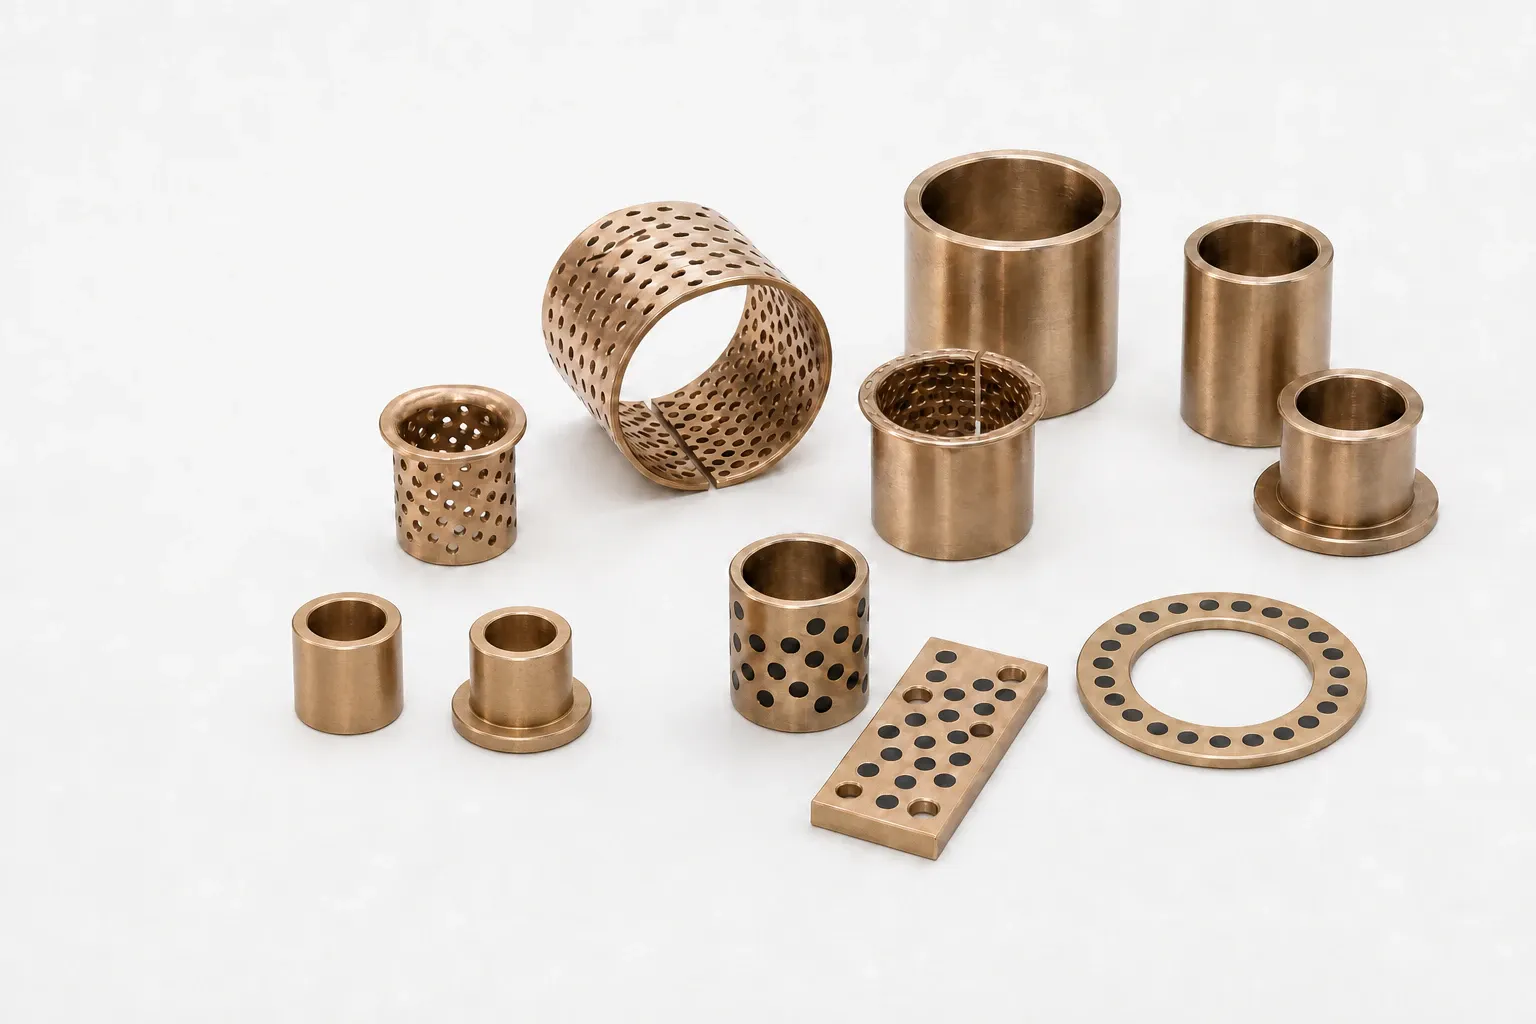
Формы и сплавы
Одна конструкция, три стандартные формы и четыре группы сплавов. Спецификацией остаётся сплав на чертеже; номер JBM обозначает линейку продукции в заказе.
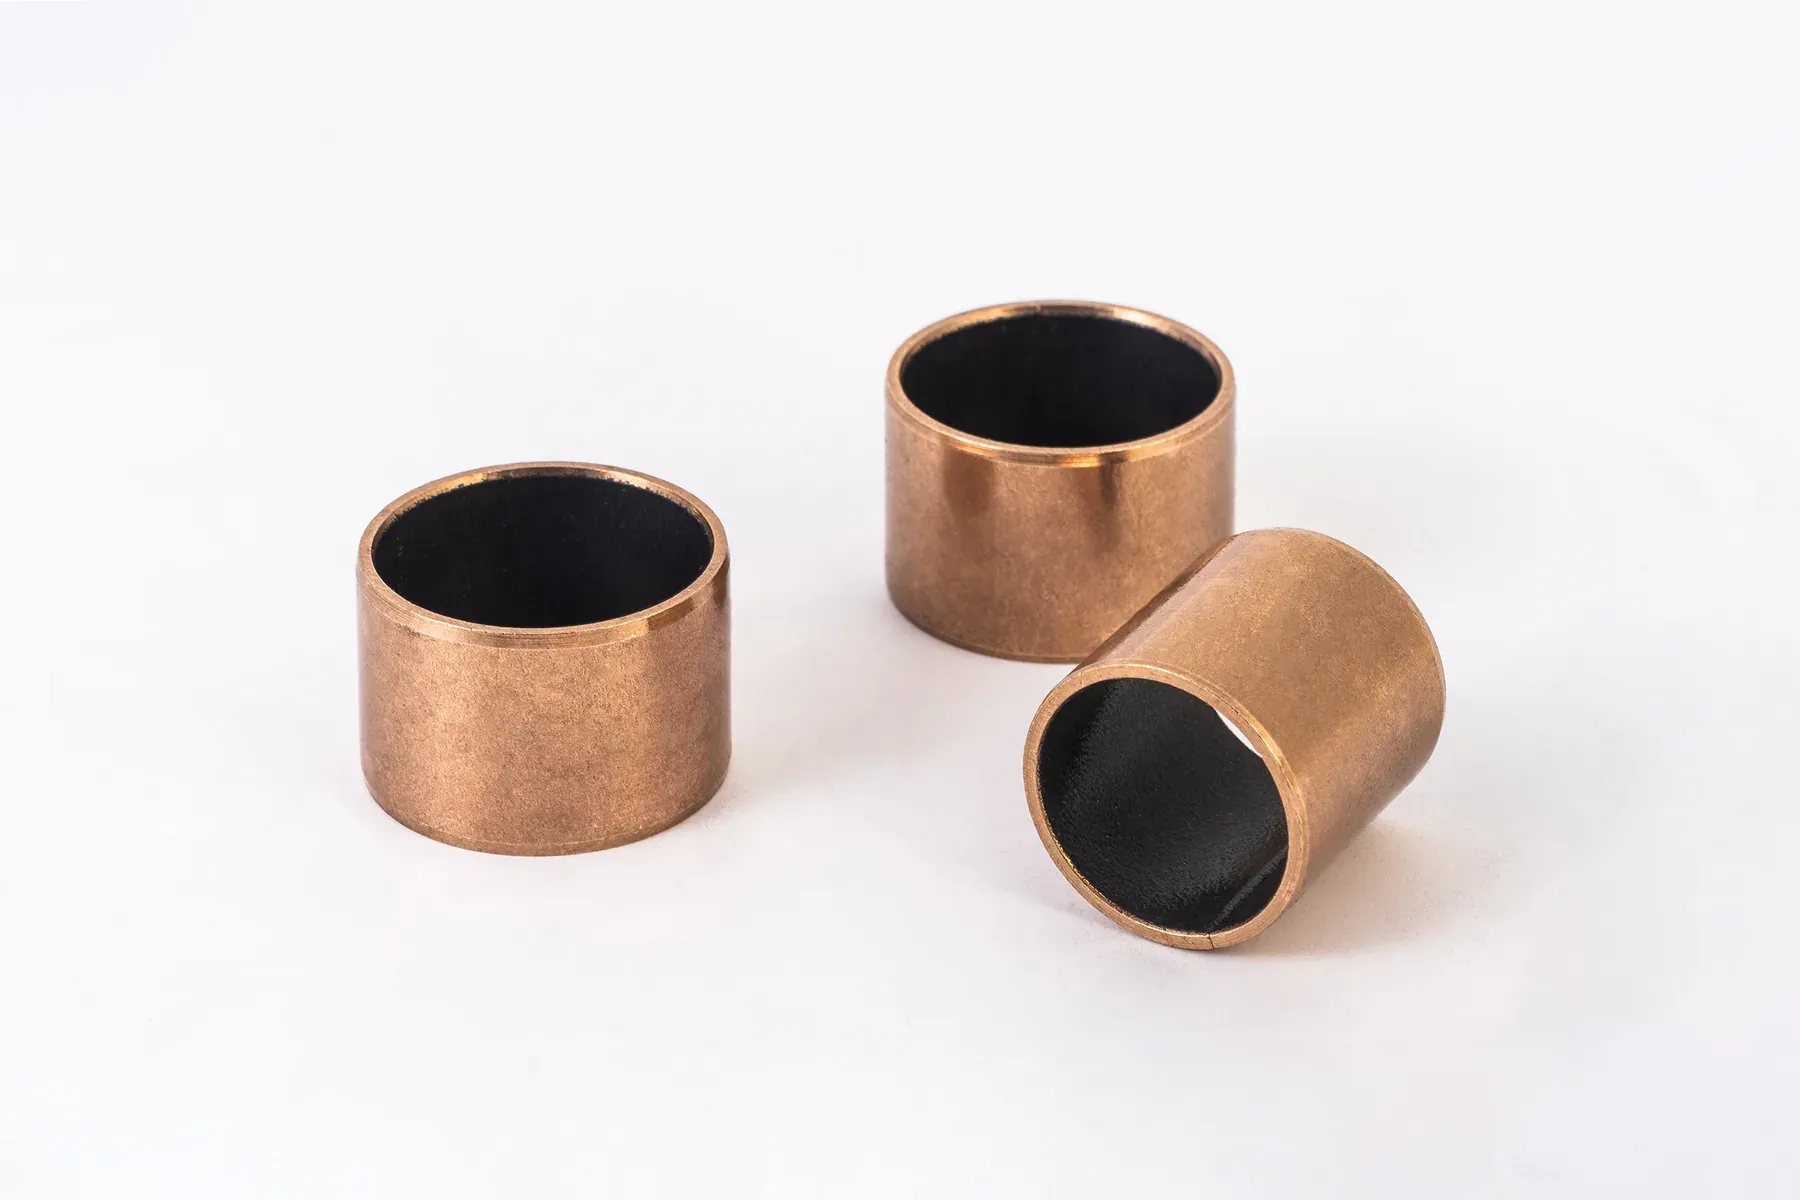
Цилиндрические втулки (ISO 4379, тип C)
46 внутренних диаметров Ø6–200 мм, каждый с тонкой, средней и толстой стенкой и стандартными длинами. Гладкое отверстие или со смазочным отверстием и канавками.
Тип CФланцевые втулки (ISO 4379, тип F)
Те же диаметры с обработанным фланцем для осевой фиксации и небольшой осевой нагрузки; диаметр фланца d11.
Тип F
Упорные шайбы
Бронзовые шайбы с механической обработкой для осевой нагрузки, гладкие или с канавками.
ОсеваяПо чертежу заказчика
Ø3–1000 мм, дюймовые размеры, разрезные, ступенчатые, с канавками и особыми элементами — из любого сплава серии.
НестандартJBM-600 · оловянно-свинцовая бронза
C93200 / SAE 660, 65–75 HB: универсальная подшипниковая бронза, терпимая к незакалённым валам и перебоям в смазке.
Стандарт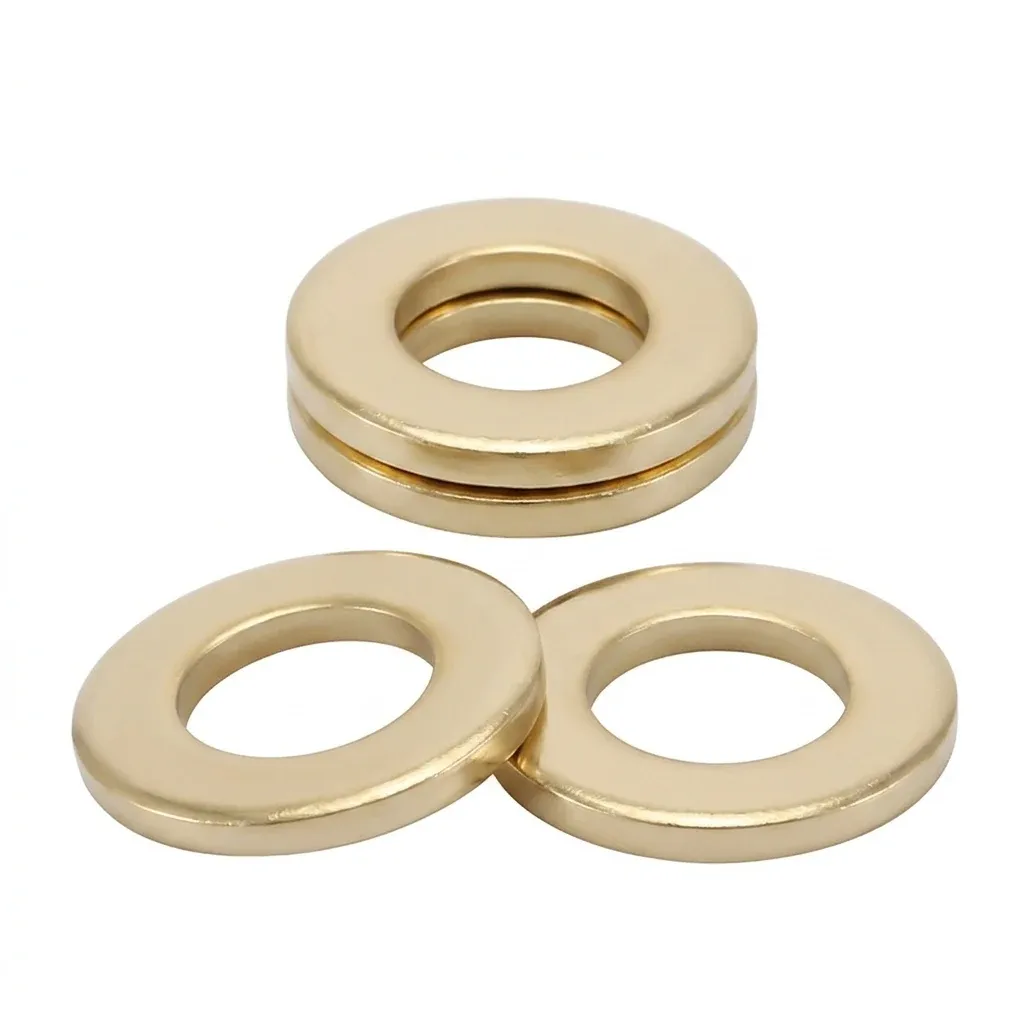
JBM-620 / 630 · твёрдые сплавы
Алюминиевая бронза C95400 и марганцевая бронза C86300 для экстремальных нагрузок при малой скорости в паре с закалённым валом.
Тяжёлый режим
Литая, цельная, обработанная: что стоит за словами
«Литая» относится к заготовке: подшипниковую бронзу отливают в пруток или трубу — это единственный практичный способ получить такие сплавы в подшипниковых сечениях. «Цельная» относится к стенке: бронза на всю толщину, в отличие от биметаллической или композитной втулки, где бронза — лишь слой на стальной основе. «Обработанная» относится к способу изготовления: заготовку точат, растачивают и подрезают по торцам на станках с ЧПУ по чертежу, затем сверлят и нарезают канавки, если предусмотрены элементы смазки. Каждая литая бронзовая втулка на этом сайте отвечает всем трём определениям.
Для конструктора это означает свободу. За обработанной втулкой не стоит никакой оснастки, поэтому внутренний и наружный диаметр, длина, фланец, фаски, смазочные отверстия и канавки — это параметры программы станка, а не позиции каталога. Между чертежом и деталью ничего нет — поэтому литая бронза остаётся первым выбором для ремонта, опытных образцов, больших диаметров и любых деталей по индивидуальному чертежу, а образец нового размера отгружается за 3–5 дней.
Какая бронза: серия JBM-600
Вторая цифра в номере JBM-600 обозначает группу сплава. Стандарт — C93200 / SAE 660 (JBM-600): семь процентов олова для износостойкости, семь процентов свинца для прирабатываемости и аварийной смазки, твёрдость 65–75 HB, позволяющая работать по незакалённому стальному валу. Переходите на другие сплавы, только когда этого требует режим: бессвинцовые оловянные бронзы (JBM-610) — при запрете свинца и повышенной нагрузке с хорошей смазкой, алюминиевые бронзы (JBM-620) и марганцевая бронза C86300 (JBM-630) — при экстремальной нагрузке на очень малой скорости в паре с закалённым валом.
| Серия JBM | Сплавы | Твёрдость HB | Вал | Когда выбирать |
|---|---|---|---|---|
| JBM-600 | C93200 / SAE 660 (стандарт); C93700, C93800 | 65–75 | Сталь, допускается незакалённая | Общие условия, консистентная или масляная смазка; грязь и нерегулярная смазка (марки с повышенным содержанием свинца) |
| JBM-610 | C90500 / SAE 62, CuSn12 | 75–95 | Сталь, желательно закалённая | Требование отсутствия свинца; повышенная нагрузка при надёжной смазке |
| JBM-620 | Алюминиевая бронза C95400, C95500 | 160–180 | Закалённый | Тяжёлая нагрузка, малая скорость, удары, морская вода и нагрев |
| JBM-630 | Марганцевая бронза C86300 / SAE 430B | 225 | Закалённый, обязательно | Экстремальная нагрузка при очень малой скорости; шарниры кранов и прессов |
Твёрдость — типичные значения в литом состоянии по стандартам на сплавы. Приведённые ниже рабочие пределы подтверждены для C93200 с консистентной смазкой; твёрдые сплавы несут большую удельную нагрузку при меньшей скорости и рассчитываются под конкретное применение. Данные по сплавам — на страницах материалов C93200 и C86300.
Предельные режимы работы со смазкой
Пределы относятся к литой бронзовой втулке с консистентной или масляной смазкой на стальном валу в режиме граничной смазки — так работают почти все такие втулки. Это отдельные пределы, а не одна рабочая точка: втулка при 25 Н/мм² не будет одновременно работать при 0,5 м/с и 250 °C. Сверьте удельную нагрузку p = F ÷ (d × L) со значением для движения, а скорость скольжения v = π × d × n — с 0,5 м/с; калькулятор pV делает и то и другое.
| Параметр | Значение | Условие |
|---|---|---|
| Удельная нагрузка, вал в движении | 25 Н/мм² | Со смазкой, стальной вал |
| Удельная нагрузка, статическая | 45 Н/мм² | Со смазкой |
| Скорость скольжения | 0,5 м/с | Со смазкой; выше при сплошной масляной плёнке, по запросу |
| Коэффициент трения | 0,08–0,15 | Со смазкой |
| Температура | от −40 до +250 °C | Марка смазки по режиму |
| Отверстие корпуса | H7 | Наружный диаметр втулки s6 / r6 по ISO 4379 |
| Вал | e7–e8 | e7 для общих условий; e8 при нагреве, перекосе и загрязнении |
Подтверждённые производителем пределы для литых бронзовых втулок с консистентной смазкой (2026-08-07). Гидродинамические характеристики и данные по отдельным маркам — по запросу.
Смазочные отверстия и канавки
У литой бронзы нет собственной смазки: свинец в C93200 перекрывает короткий перебой, а не пропущенный график обслуживания. Консистентная смазка или масло поступают в отверстие через радиальный канал под пресс-маслёнкой и разносятся канавками, выполненными в отверстии: прямые продольные канавки — для качающихся пальцев, кольцевая канавка — для подачи масла к вращающемуся валу, «восьмёрка» или спираль — для распределения смазки по всей рабочей поверхности. Для большинства пальцев с консистентной смазкой достаточно гладкого отверстия с одним смазочным каналом; схему канавок задавайте там, где этого требуют характер движения или интервал смазки.
Если пополнять смазку в узле невозможно вовсе, литая бронза — неверный выбор: для тяжёлых или горячих режимов без смазки берите бронзу с графитовыми вставками, для лёгких режимов с большим числом циклов — спечённую бронзу с пропиткой маслом, либо композит с PTFE.
Укажите на чертеже положение смазочного отверстия и схему канавок либо напишите «гладкое отверстие», чтобы элементы смазки не выполнялись.
Посадки, запрессовка и рабочий зазор
Втулка запрессовывается в корпус H7 по наружному диаметру s6 (до Ø120 мм) или r6. При запрессовке отверстие сжимается примерно на величину натяга, поэтому до установки оно выполняется по E6, а в корпусе приходит примерно к H8; в паре с валом e7 это даёт рабочий зазор около 0,1–0,3 % диаметра — именно тот диапазон, который нужен бронзе со смазкой. Запрессовывайте со стороны фаски ступенчатой оправкой и никогда не давите на кромку отверстия; если несколько втулок должны быть соосны, заказывайте отверстие с припуском и развёртывайте или растачивайте его по месту после запрессовки.
Вал — стальной, шлифованный или чисто точёный. C93200 работает по незакалённому валу; алюминиевым бронзам и C86300 нужен закалённый вал твёрже втулки, иначе изнашиваться будет вал, а не подшипник.
| Номинальный Ø (мм) | Натяг, s6 в H7 (мкм) | Зазор, отверстие ≈ H8 / вал e7 (мкм) |
|---|---|---|
| Ø30 | 14–48 | 40–94 |
| Ø40 | 18–59 | 50–114 |
| Ø80 | 29–78 | 60–136 |
По отклонениям ISO 286; таблица размеров рассчитывает ту же посадку для каждого стандартного размера. Для других классов допусков используйте калькулятор посадки с натягом.
Размеры
Ряд ISO 4379 включает 46 внутренних диаметров от Ø6 до Ø200 мм, каждый с тремя наружными диаметрами (тонкая, средняя и толстая стенка) и двумя-тремя длинами, в виде цилиндрических (тип C) и фланцевых (тип F) втулок — около четырёхсот размеров, все точатся под заказ и отгружаются быстрее всего. Вне ряда любой размер от Ø3 до Ø1000 мм, включая дюймовые, изготавливается по чертежу в те же сроки, потому что и то и другое режут одни и те же станки. Для нестандартного размера держите стенку не меньше 0,08 × внутренний диаметр + 1,5 мм, чтобы втулка выдержала запрессовку; калькулятор размеров втулок подбирает стандартные размеры и посадки под заданный вал.
Что указать в запросе
Внутренний диаметр × наружный диаметр × длина или чертёж; сплав либо нагрузка, скорость, температура и смазка, чтобы мы предложили его сами; смазочное отверстие и схема канавок либо «гладкое отверстие»; количество сейчас и в год. Обозначение детали: серия + внутренний диаметр-наружный диаметр-длина в миллиметрах, например JBM-600 40-50-40 для цилиндрической втулки из C93200 Ø40 × Ø50 × 40 мм. Образцы стандартных и нестандартных деталей бесплатны и отгружаются за 3–5 дней; минимального заказа нет.
Где применяются литые бронзовые втулки
Тяжёлые тихоходные шарниры со смазкой и всё, что изготавливается по чертежу.

Строительная и тяжёлая техника
Шарниры стрелы, рукояти и ковша, канатные блоки кранов, пальцы аутригеров и рулевого управления.
Насосы и арматура
Втулки валов, уплотнительные кольца и втулки штоков арматуры в водяных и технологических насосах.
Сельхозтехника
Шарниры навески, осей и орудий, работающие в грязи при редкой смазке.
Гидроцилиндры
Втулки проушин штока и вилок крупных цилиндров, обработанные по отверстию проушины.
Часто задаваемые вопросы
Что такое литая бронзовая втулка?
Подшипник скольжения со сплошной стенкой, обработанный из прутка или трубы литой подшипниковой бронзы: без стальной основы, без антифрикционного слоя, одна и та же бронза на всю толщину. Стандартный сплав — C93200 / SAE 660. Работает с консистентной или масляной смазкой и изготавливается любого размера с любой стенкой.
Какую нагрузку выдерживает литая бронзовая втулка?
C93200 со смазкой: 25 Н/мм² площади проекции (внутренний диаметр × длина) при движущемся вале, 45 Н/мм² в покое, при скорости скольжения до 0,5 м/с. Алюминиевая бронза и C86300 несут больше при меньшей скорости в паре с закалённым валом; эти характеристики рассчитываются под конкретное применение.
Нужно ли закаливать вал?
Для C93200 / SAE 660 — нет: при твёрдости 65–75 HB он работает по незакалённому стальному валу. Для алюминиевых бронз и марганцевой бронзы C86300 вал должен быть закалён и быть твёрже втулки.
Литая или свёртная бронзовая втулка?
Литая — для единичных деталей, толстых стенок, больших диаметров, отверстий под расточку и специальных сплавов. Свёртная из CuSn8 — для тонких стенок, серии и статической нагрузки 120 Н/мм² в размерах ISO 3547. Обе конструкции сопоставлены в отдельной статье.
Какие размеры доступны?
Стандартный ряд — цилиндрические и фланцевые втулки ISO 4379 Ø6–200 мм, а также любой размер от Ø3 до Ø1000 мм, метрический или дюймовый, по чертежу в те же сроки. Образцы отгружаются за 3–5 дней.
Что означает JBM-600 в коммерческом предложении?
Номер серии цельных бронзовых втулок с механической обработкой; вторая цифра — группа сплава (600 — оловянно-свинцовая бронза, 610 — бессвинцовая оловянная бронза, 620 — алюминиевая бронза, 630 — высокопрочная латунь). Спецификацией остаётся сплав на вашем чертеже.
Отправьте размер или чертёж.
Внутренний диаметр × наружный диаметр × длина, сплав, если он известен, смазочное отверстие и канавки, если они нужны. КП в течение 12 часов; бесплатные образцы за 3–5 дней; без минимального заказа.
Ответ на запрос: 12 h · Бесплатные образцы · Без минимального заказа