
Свёртные или цельные бронзовые втулки
Две бронзовые конструкции, которые одинаково выглядят в отверстии корпуса и по-разному ведут себя во всём остальном. Свёртная втулка свёрнута из тонкой холоднодеформированной ленты и имеет продольный стык; цельная отлита и обработана из плотной заготовки. Обе, как правило, работают на консистентной смазке или масле, но их стенки, посадки, допустимые нагрузки и смазочные элементы не взаимозаменяемы.
Главное различие свёртных и цельных бронзовых втулок — способ получения тела подшипника. Свёртная бронза (JBM-090 / 092) калибруется из ленты CuSn8, оставляя стык и стенку 1–2,5 мм; цельная бронза (серия JBM-600) отливается и обрабатывается из плотной заготовки, что даёт толстые стенки, любой сплав и элементы по чертежу.
- Свёртная CuSn8: 110–150 HB, 120 Н/мм² статически / 40 при движении, 2 м/с, стенка 1–2,5 мм, Ø10–300 мм
- Цельная C93200: 65–75 HB, 45 Н/мм² статически / 25 при движении со смазкой, 0,5 м/с (в масле больше), любая стенка, Ø3–1000 мм
- Свёртная: выдавленные ромбовидные карманы или сквозные отверстия; цельная: нарезанные канавки, отверстия и маслоканалы
- Цельную бронзу можно дорабатывать после запрессовки; свёртную — лишь слегка калибровать, где это допускает чертёж
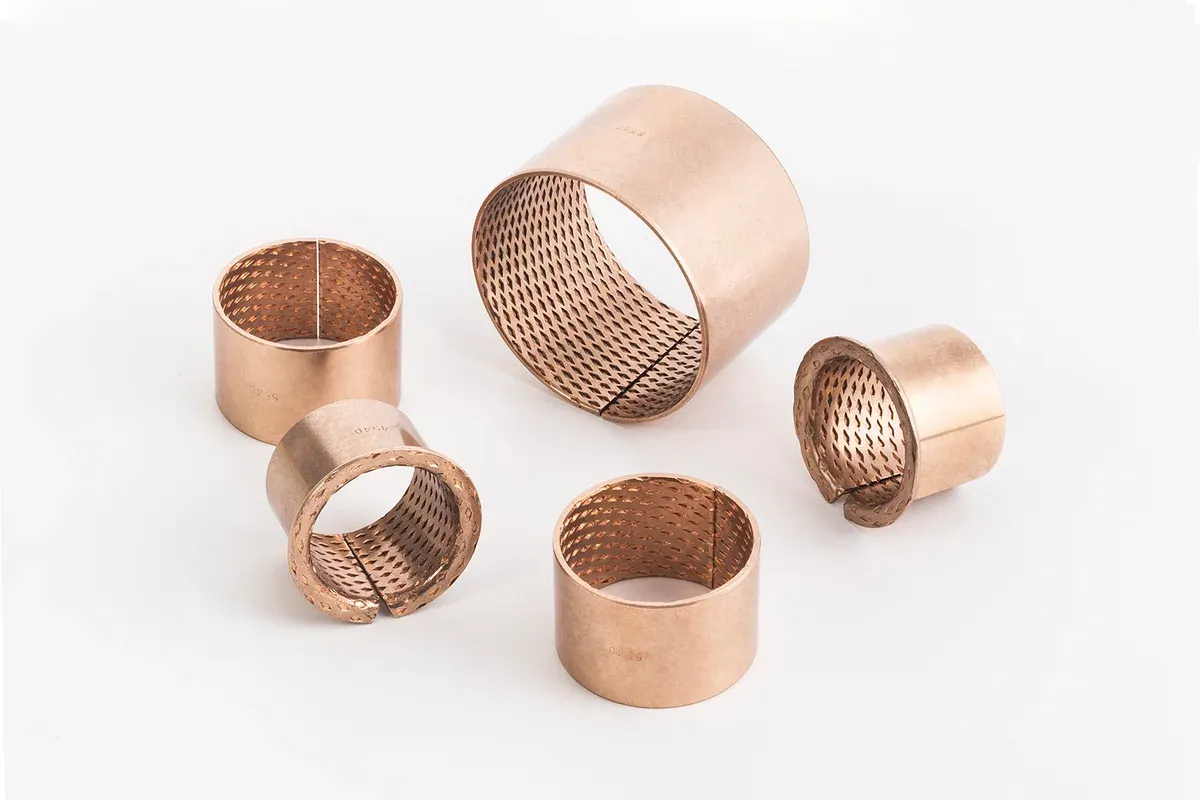
Что такое свёртная бронзовая втулка?
Свёртная бронзовая втулка формуется из калиброванной бронзовой ленты в тонкостенную цилиндрическую или фланцевую втулку. После свёртывания в стенке остаётся продольный стык. У JBM-090 в отверстие выдавлены ромбовидные смазочные карманы; у JBM-092 вместо них сквозные отверстия — другой путь подвода смазки. Холодная деформация упрочняет ленту CuSn8 до 110–150 HB, примерно вдвое твёрже литой C93200, — именно поэтому стенка 1–2,5 мм несёт 120 Н/мм² статически и 40 Н/мм² при движении. Свёртная бронза — конструкция из бронзовой ленты; это не биметаллическая втулка на стальной основе.
Что такое цельная бронзовая втулка?
Цельная бронзовая втулка обрабатывается из плотной литой бронзовой заготовки сразу в окончательную геометрию подшипника. Стенка, как правило, сплошная по всей окружности; уступы, фланцы, ступени, канавки, маслоканалы и фиксирующие элементы выполняются на станке, а стенка может быть настолько толстой, насколько позволяет корпус. «Цельная бронза» описывает конструкцию, а не сплав: стандарт — C93200 / SAE 660 (JBM-600), для повышенной нагрузки — CuSn10, алюминиевая и марганцевая бронза (от JBM-610 до JBM-640), и марку всё равно нужно указать на чертеже.
Сравнение свёртных и цельных бронзовых втулок
Способ изготовления меняет стенку, стык, твёрдость, допустимую нагрузку, смазочные элементы и доступную геометрию.
| Критерий выбора | Свёртная бронза (JBM-090 / 092) | Цельная бронза (серия JBM-600) |
|---|---|---|
| Исходный материал | Лента CuSn8, упрочнённая холодной деформацией до 110–150 HB | Плотная литая заготовка, C93200 твёрдостью 65–75 HB или более твёрдый сплав |
| Стык | Продольный стык | Сплошная стенка, если чертёж не предусматривает разрез |
| Стенка | 1,0–2,5 мм | Любая; ISO 4379 даёт три стенки на каждый диаметр, чертёж — любую другую |
| Нагрузка, статически / при движении | 120 / 40 Н/мм² | 45 / 25 Н/мм² со смазкой (C93200); больше у твёрдых сплавов или при сплошной масляной плёнке |
| Скорость | 2 м/с со смазкой | 0,5 м/с на консистентной смазке; в масле выше |
| Смазочные элементы | Выдавленные карманы (090) или сквозные отверстия (092) | Нарезанные канавки, отверстия и маслоканалы по схеме |
| Смазка | Консистентная при сборке (карманы) или подача через стенку (отверстия) | Консистентная смазка или масло извне |
| Посадки | Корпус H7, вал f7–f8, отверстие H9 после запрессовки | Корпус H7, наружный диаметр s6 / r6, отверстие E6 → H8, вал e7 |
| Размеры | Ø10–300 мм стандартно; фланцевые Ø25–300 | Ø3–1000 мм; ряд ISO 4379 Ø6–200 |
| Геометрия | Цилиндрические и фланцевые втулки | Любая точёная форма: фланцы, ступени, упорные поверхности, пластины |
| Риск при замене | Стенка, стык и отверстие после запрессовки отличаются от цельной детали | Сплав, зазор и путь подвода смазки отличаются от свёртной детали |
Для чего нужны карманы, сквозные отверстия и канавки?
Они хранят, распределяют или подводят консистентную смазку и масло по рабочей поверхности. Карманы JBM-090 удерживают смазку по всей бронзовой поверхности и отдают её при движении вала; сквозные отверстия JBM-092 соединяют отверстие втулки с источником смазки через корпус; рисунок здесь функциональный, а не декоративный. У цельной бронзы это нарезанные канавки, радиальные отверстия и маслоканалы, положение которых должно следовать реальному движению, подводу смазки и зоне нагрузки: канавкам место в ненагруженной части отверстия, потому что канавка в зоне нагрузки стравливает давление, которое держит вал.
Нужна ли смазка свёртным и цельным бронзовым втулкам?
Да. Обеим конструкциям нужна консистентная смазка или масло на поверхности скольжения. Свёртная бронза зависит от того, доходит ли смазка до её карманов или сквозных отверстий; цельная — от маслоканалов, канавок или внешнего подвода, заложенных в деталь и корпус. Ни одну из них нельзя считать втулкой для работы всухую: если в бронзовой линейке нужна работа без смазки, берите бронзу с графитовыми вставками (JBM-650) или спечённую бронзу с пропиткой маслом (JBM-700).
Когда выбирать свёртную бронзовую втулку?
Свёртную бронзу берите, когда шарниру нужны тонкая стенка, нагрузка выше, чем несёт литая бронза, и определённый рисунок карманов или сквозных отверстий: смазываемые шарниры сельхозтехники, строительных и подъёмно-транспортных машин, петли, рычажные механизмы и любой узел, где под стенку отведено 1–2,5 мм по радиусу, а вал закалён. Конструкцию со стыком нужно сводить целиком: совпадения отверстия недостаточно — сравните с существующей деталью наружный диаметр, толщину стенки, длину, фланец и зазор в установленном состоянии, а после запрессовки осмотрите стык, кромки, корпус, вал и отверстие.
Когда выбирать цельную бронзовую втулку?
Цельную бронзу берите, когда детали нужны сплошная стенка, конкретный сплав и обработанные элементы по чертежу: толстые стенки, большие диаметры, фланцы и ступени, упорные поверхности, отверстие под окончательную обработку после запрессовки или сплав, подобранный под закалённый или незакалённый вал, коррозию или температуру. Укажите сплав на чертеже («литая бронза» не определяет химический состав); выполните требуемые элементы; спроектируйте путь смазки под реальное движение и зону нагрузки; держите под контролем всю посадку, потому что корпус, вал, шероховатость, соосность и рабочий зазор — части одного конструкторского решения.
Можно ли обрабатывать свёртные бронзовые втулки после запрессовки?
Только там, где это допускают конкретное исполнение изделия и способ доводки. Последующая обработка меняет толщину стенки, зазор после запрессовки и смазочные элементы: резец, прошедший по карманам или сквозным отверстиям, уменьшает запас смазки и оставляет рваные кромки. Лёгкая калибровка — не то же самое, что свободная расточка цельной бронзовой втулки. Если после запрессовки в детали нужно получить окончательное отверстие или особую геометрию, цельная бронза — более понятный путь.
Может ли свёртная бронза заменить цельную?
Автоматически — нет. Стенка, стык, сплав, посадка, рисунок смазочных элементов и режим работы — каждый из них меняет решение. Заменяете свёртную втулку: сведите внутренний и наружный диаметр, длину, стенку, фланец, стык и рисунок карманов или отверстий, затем проверьте корпус, вал и смазку. Заменяете цельную втулку: сведите сплав, окончательную геометрию, канавки, положение маслоподвода и рабочий зазор; по цвету металла сплав не определяют. Сравнивайте готовые детали, а не разрозненные каталожные максимумы: нагрузки и скорости для свёртных и цельных изделий получены при разной твёрдости, разной смазке и в разных условиях испытаний.
Типичная удачная замена — с цельной на свёртную в серийном изделии, где помещается стенка 1–2,5 мм, вал закалён, а смазка закладывается при сборке: свёртная деталь в серии дешевле и несёт большую нагрузку. Обратный переход, со свёртной на цельную, выбирают, когда отверстие нужно доводить после запрессовки, стенка толстая, вал нельзя закалить или требуется другой сплав.
Часто задаваемые вопросы
Свёртные бронзовые втулки разрезные?
Да. Их формуют из ленты, поэтому в стенке есть продольный стык. В корпусе H7 стык смыкается; располагайте его вне зоны нагрузки.
Нужна ли свёртным бронзовым втулкам консистентная смазка?
Да. JBM-090 смазывают при сборке через карманы, JBM-092 — через отверстия; обеим в эксплуатации нужен внешний подвод консистентной смазки или масла.
В чём разница между литой и свёртной бронзой?
Свёртная бронза — тонкая твёрдая лента CuSn8, свёрнутая в подшипник со стыком и выдавленными карманами или отверстиями; литая, или цельная, бронза — плотная стенка, обработанная до окончательной геометрии из сплава, указанного на чертеже.
Что несёт больше — свёртная или цельная бронза?
Свёртная CuSn8 со 120 Н/мм² статически / 40 при движении несёт больше, чем литая C93200 со смазкой с её 45 / 25, потому что наклёпанная лента примерно вдвое твёрже. Более твёрдые литейные сплавы (алюминиевая или марганцевая бронза) сокращают разрыв ценой обрабатываемости.
Может ли свёртная бронза заменить цельную?
Автоматически — нет. Стенка, стык, посадка, зазор, рисунок смазочных элементов, сплав и режим работы — всё это меняет решение; сравнивайте деталь целиком.
Какую марку бронзы указать?
Ту, что закреплена за конкретным изделием: CuSn8 для свёртных, C93200 / SAE 660 (JBM-600) как стандарт для цельных, CuSn10, алюминиевая бронза или C86300 для повышенной нагрузки. Название конструкции и цвет поверхности сплав не определяют.
Не уверены в конструкции или сплаве — пришлите чертёж существующей детали.
Мы сравним стенку, стык, сплав, посадку и смазочные элементы и дадим КП на подходящую конструкцию. Образцы бесплатны; размеры вне таблиц изготавливаем по чертежу.