
Tuleje zwijane czy lite z brązu
Dwie konstrukcje z brązu, które w otworze wyglądają tak samo, a wszędzie indziej zachowują się inaczej. Tuleja zwijana powstaje z cienkiej, umocnionej zgniotem taśmy i ma podłużny styk; tuleja lita jest odlewana i obrabiana z pełnego materiału. Obie zwykle pracują na smarze lub oleju, ale ich ścianki, pasowania, nośność i elementy smarowe nie są zamienne.
Zasadnicza różnica między tuleją zwijaną a litą z brązu to sposób wykonania korpusu. Tuleja zwijana (JBM-090 / 092) jest kalibrowana z taśmy CuSn8, ma więc styk i ściankę 1–2,5 mm; tuleja lita (seria JBM-600) jest odlewana lub obrabiana z pełnego materiału, co pozwala na grubsze ścianki, dowolny stop i elementy specjalne.
- Zwijana CuSn8: 110–150 HB, 120 N/mm² statycznie / 40 dynamicznie, 2 m/s, ścianki 1–2,5 mm, Ø10–300 mm
- Lita C93200: 65–75 HB, 45 N/mm² statycznie / 25 dynamicznie ze smarem, 0,5 m/s (więcej w oleju), dowolna ścianka, Ø3–1000 mm
- Zwijana: wytłaczane kieszenie rombowe lub otwory przelotowe; lita: obrabiane rowki, otwory i kanały olejowe
- Tuleję litą można obrabiać po wtłoczeniu; zwijaną tylko lekko kalibrować, gdy dopuszcza to rysunek
Co to jest tuleja zwijana z brązu?
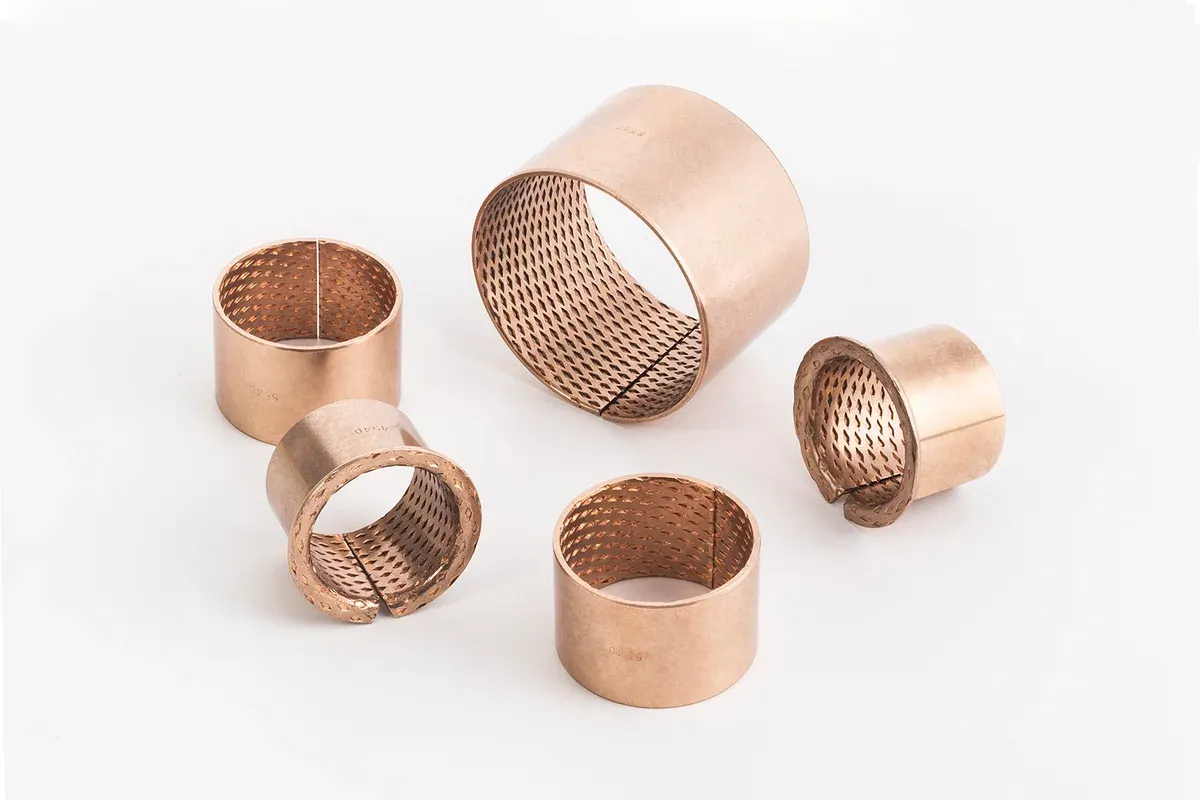
Tuleja zwijana z brązu powstaje przez uformowanie kalibrowanej taśmy brązowej w cienkościenną tuleję cylindryczną lub kołnierzową. Po zwinięciu w ściance pozostaje podłużny styk. JBM-090 ma w otworze wytłoczone rombowe kieszenie smarowe; JBM-092 ma otwory przelotowe, czyli inną drogę doprowadzenia smaru. Zgniot utwardza taśmę CuSn8 do 110–150 HB, mniej więcej dwukrotnie powyżej twardości odlewanego C93200 – dzięki temu ścianka 1–2,5 mm przenosi 120 N/mm² statycznie i 40 N/mm² dynamicznie. Tuleja zwijana z brązu jest konstrukcją z taśmy brązowej; nie jest tuleją bimetalową na podłożu stalowym.
Co to jest tuleja lita z brązu?
Tuleja lita z brązu jest obrabiana z pełnego odlewu brązu do gotowej geometrii łożyska. Ścianka jest zwykle ciągła na całym obwodzie; odsadzenia, kołnierze, stopnie, rowki, kanały olejowe i elementy ustalające można w niej obrobić, a ścianka może być tak gruba, jak pozwala obudowa. „Lity brąz” opisuje konstrukcję, a nie jeden stop: standardem jest C93200 / SAE 660 (JBM-600), do większych obciążeń służą CuSn10, brąz aluminiowy i brąz manganowy (JBM-610 do 640), a gatunek i tak trzeba podać na rysunku.
Jak wypada porównanie tulei zwijanych i litych z brązu?
Technologia wykonania zmienia ściankę, styk, twardość, nośność, elementy smarowe i dostępną geometrię.
| Kryterium doboru | Tuleja zwijana z brązu (JBM-090 / 092) | Tuleja lita z brązu (seria JBM-600) |
|---|---|---|
| Materiał wyjściowy | Taśma CuSn8, kształtowana na zimno do 110–150 HB | Odlew z pełnego materiału, C93200 o twardości 65–75 HB lub twardszy stop |
| Styk | Podłużny styk zwinięcia | Ścianka ciągła, o ile rysunek nie przewiduje przecięcia |
| Ścianka | 1,0–2,5 mm | Dowolna; ISO 4379 podaje trzy ścianki na każdy otwór, rysunek – każdą inną |
| Obciążenie statyczne / dynamiczne | 120 / 40 N/mm² | 45 / 25 N/mm² ze smarem (C93200); więcej w twardszych stopach lub przy pełnym filmie olejowym |
| Prędkość | 2 m/s ze smarowaniem | 0,5 m/s ze smarem; więcej w oleju |
| Elementy smarowe | Wytłaczane kieszenie (090) lub otwory przelotowe (092) | Obrabiane rowki, otwory i kanały olejowe według wzoru |
| Smarowanie | Smar przy montażu (kieszenie) lub podawany przez ściankę (otwory) | Smar lub olej z zewnątrz |
| Pasowania | Obudowa H7, wał f7–f8, otwór H9 po montażu | Obudowa H7, średnica zewnętrzna s6 / r6, otwór E6 → H8, wał e7 |
| Wymiary | Ø10–300 mm standardowo; kołnierzowe Ø25–300 | Ø3–1000 mm; seria ISO 4379 Ø6–200 |
| Geometria | Tuleje cylindryczne i kołnierzowe | Dowolny kształt obrabiany: kołnierze, stopnie, powierzchnie oporowe, płyty |
| Ryzyko przy zamianie | Ścianka, styk i otwór po montażu inne niż w tulei litej | Stop, luz i droga smaru inne niż w tulei zwijanej |
Do czego służą kieszenie, otwory przelotowe i rowki?
Magazynują, rozprowadzają lub doprowadzają smar i olej na powierzchnię ślizgową. Kieszenie JBM-090 zatrzymują smar na powierzchni brązu i oddają go w miarę ruchu wału; otwory przelotowe JBM-092 łączą otwór ze źródłem smaru przez obudowę – te wzory są funkcjonalne, nie ozdobne. W tulei litej stosuje się obrabiane rowki, otwory promieniowe i kanały olejowe, których położenie powinno wynikać z rzeczywistego ruchu, sposobu podawania smaru i strefy obciążenia: rowki należą do nieobciążonej części otworu, bo rowek w strefie obciążenia rozładowuje ciśnienie, które podtrzymuje wał.
Czy tuleje zwijane i lite z brązu wymagają smarowania?
Tak. Obie konstrukcje potrzebują smaru lub oleju na powierzchni ślizgowej. Tuleja zwijana zależy od smaru docierającego do kieszeni lub otworów przelotowych; tuleja lita – od kanałów olejowych, rowków lub zasilania z zewnątrz przewidzianych w części i obudowie. Żadnej z nich nie należy traktować jak łożyska do pracy na sucho: do pracy na sucho w rodzinie brązów służy brąz z wkładkami grafitowymi (JBM-650) albo spiekany brąz nasycony olejem (JBM-700).
Kiedy wybrać tuleję zwijaną z brązu?
Tuleję zwijaną wybiera się, gdy przegub wymaga cienkiej ścianki, większego obciążenia, niż przenosi brąz odlewany, i określonego wzoru kieszeni lub otworów: smarowane przeguby maszyn rolniczych, budowlanych i urządzeń transportu bliskiego, zawiasy, dźwignie i każde miejsce, w którym w kierunku promieniowym jest tylko 1–2,5 mm przestrzeni, a wał jest hartowany. Konstrukcję ze stykiem trzeba dopasować w całości: zgodny otwór nie wystarczy; z istniejącą częścią porównuje się średnicę zewnętrzną, grubość ścianki, długość, kołnierz i luz po montażu, a po wtłoczeniu sprawdza styk, krawędzie, obudowę, wał i otwór po montażu.
Kiedy wybrać tuleję litą z brązu?
Tuleję litą wybiera się, gdy część wymaga pełnej ścianki, określonego stopu i obrabianych elementów według rysunku: grubych ścianek, dużych średnic, kołnierzy i stopni, powierzchni oporowych, otworu wykańczanego po wtłoczeniu albo stopu dobranego do wału hartowanego lub niehartowanego, korozji czy temperatury. Stop należy nazwać na rysunku („brąz odlewany” nie określa składu chemicznego), obrobić wymagane elementy, zaprojektować drogę smaru według rzeczywistego ruchu i strefy obciążenia oraz kontrolować pełne pasowanie, bo obudowa, wał, chropowatość, współosiowość i luz roboczy należą do tej samej decyzji konstrukcyjnej.
Czy tuleję zwijaną z brązu można obrabiać po montażu?
Tylko wtedy, gdy dopuszczają to specyfikacja wyrobu i metoda wykańczania. Obróbka po montażu zmienia grubość ścianki, luz po montażu i elementy smarowe: przecięcie kieszeni lub otworów przelotowych zmniejsza zapas smaru i pozostawia uszkodzone krawędzie. Lekkie kalibrowanie nie jest tym samym, co swobodne roztaczanie tulei litej. Gdy gotowy otwór lub geometrię specjalną trzeba obrobić w części po wtłoczeniu, tuleja lita jest jednoznacznie właściwszą konstrukcją.
Czy tuleja zwijana może zastąpić tuleję litą z brązu?
Nie automatycznie. Ścianka, styk, stop, pasowanie, wzór smarowania i warunki pracy – wszystko to zmienia decyzję. Przy wymianie tulei zwijanej dopasowuje się średnicę wewnętrzną, zewnętrzną, długość, ściankę, kołnierz, styk oraz wzór kieszeni lub otworów, a potem sprawdza obudowę, wał i smar. Przy wymianie tulei litej – stop, gotową geometrię, rowki, położenie doprowadzenia oleju i luz roboczy; kolor powierzchni nie identyfikuje stopu. Porównuje się gotowe części, a nie niedopasowane maksima katalogowe: wartości obciążenia i prędkości tulei zwijanych i litych wynikają z różnych twardości, środków smarnych i warunków badań.
Typowa udana zamiana to lita na zwijaną w produkcie seryjnym, w którym mieści się ścianka 1–2,5 mm, wał jest hartowany, a smar nakłada się przy montażu: część zwijana jest w serii tańsza i przenosi większe obciążenie. Odwrotnie, ze zwijanej na litą, przechodzi się, gdy otwór trzeba wykończyć po wtłoczeniu, ścianka jest gruba, wału nie można zahartować albo trzeba zmienić stop.
Najczęściej zadawane pytania
Czy tuleje zwijane z brązu są rozcięte?
Tak. Powstają z taśmy, więc w ściance jest podłużny styk. W obudowie H7 styk się domyka; należy go ustawić poza strefą obciążenia.
Czy tuleje zwijane z brązu wymagają smarowania?
Tak. JBM-090 smaruje się przy montażu przez kieszenie, JBM-092 – przez otwory; obie wymagają w eksploatacji doprowadzenia smaru lub oleju z zewnątrz.
Czym różni się brąz odlewany od zwijanego?
Tuleja zwijana to cienka, twarda taśma CuSn8 uformowana w łożysko ze stykiem, z wytłaczanymi kieszeniami lub otworami; tuleja odlewana, czyli lita, to pełna ścianka obrobiona do gotowej geometrii ze stopu wskazanego na rysunku.
Co przenosi większe obciążenie: tuleja zwijana czy lita?
Zwijana CuSn8 (120 N/mm² statycznie / 40 dynamicznie) przenosi więcej niż odlewany C93200 ze smarem (45 / 25), bo taśma umocniona zgniotem jest około dwa razy twardsza. Twardsze stopy odlewane (brąz aluminiowy lub manganowy) zmniejszają różnicę kosztem skrawalności.
Czy tuleja zwijana może zastąpić litą?
Nie automatycznie. Ścianka, styk, pasowanie, luz, wzór smarowania, stop i warunki pracy zmieniają decyzję; porównuje się kompletną część.
Jaki gatunek brązu podać na rysunku?
Gatunek kontrolowany dla konkretnego wyrobu: CuSn8 dla tulei zwijanych, C93200 / SAE 660 (JBM-600) jako standardowy gatunek lity, CuSn10, brąz aluminiowy lub C86300 do większych obciążeń. Określenia konstrukcji i kolor powierzchni nie identyfikują stopu.
Gdy konstrukcja lub stop budzą wątpliwości, prosimy o rysunek dotychczasowej części.
Porównujemy ściankę, styk, stop, pasowanie i elementy smarowe oraz wyceniamy pasującą konstrukcję. Próbki są bezpłatne; wymiary spoza tabel wykonujemy według rysunku.
Odpowiedź na zapytanie: 12 h · Bezpłatne próbki · Bez minimum zamówienia