

Tuleje z brązu odlewanego
Łożyska ślizgowe o litej ściance, toczone i wytaczane z odlewanego brązu łożyskowego: standardowo C93200 / SAE 660, do cięższej pracy bezołowiowe brązy cynowe i brązy aluminiowe. Tuleje cylindryczne i kołnierzowe według ISO 4379 od Ø6 do Ø200 mm oraz dowolny wymiar od Ø3 do Ø1000 mm, z otworami smarowymi i rowkami, według rysunku. Smarowane smarem lub olejem – tuleja do ciężkich, wolnych przegubów i do każdego zadania, w którym wymiar wyznacza rysunek, a nie katalog.
- 25 / 45N/mm² w ruchu / statycznie, ze smarem
- 0,5 m/sPrędkość ślizgania, ze smarem
- Ø3–1000mm, według rysunku
- 3–5 dniBezpłatne próbki
Tuleja z brązu odlewanego to łożysko ślizgowe, którego cała ścianka jest brązem łożyskowym – obrabiana z odlewanego pręta lub rury na gotową średnicę wewnętrzną, zewnętrzną i długość. Nie ma tu stalowego korpusu ani warstwy ślizgowej: powierzchnia łożyskowa to ten sam metal na całej grubości, dlatego tuleję można w eksploatacji powtórnie wytoczyć i wykonać w dowolnej grubości ścianki; wymaga ona natomiast smaru lub oleju doprowadzanego do otworu.
- JBM-600: brąz cynowo-ołowiowy C93200 / SAE 660 standardowo (C93700, C93800 na życzenie) · JBM-610: bezołowiowe C90500, CuSn12 · JBM-620: brąz aluminiowy C95400, C95500 · JBM-630: mosiądz wysokowytrzymałościowy C86300
- Brąz odlewany smarowany: 25 N/mm² w ruchu, 45 N/mm² statycznie, 0,5 m/s, współczynnik tarcia 0,08–0,15, od −40 do +250 °C
- Pasowania: obudowa H7, wał e7–e8; otwór E6 przed wtłoczeniem, średnica zewnętrzna s6 / r6 (ISO 4379)
- Wymiary: tuleje cylindryczne i kołnierzowe ISO 4379 Ø6–200 mm; Ø3–1000 mm, metryczne lub calowe, według rysunku
- Obróbka na 25 tokarkach CNC; bezpłatne próbki w 3–5 dni; bez minimum zamówienia

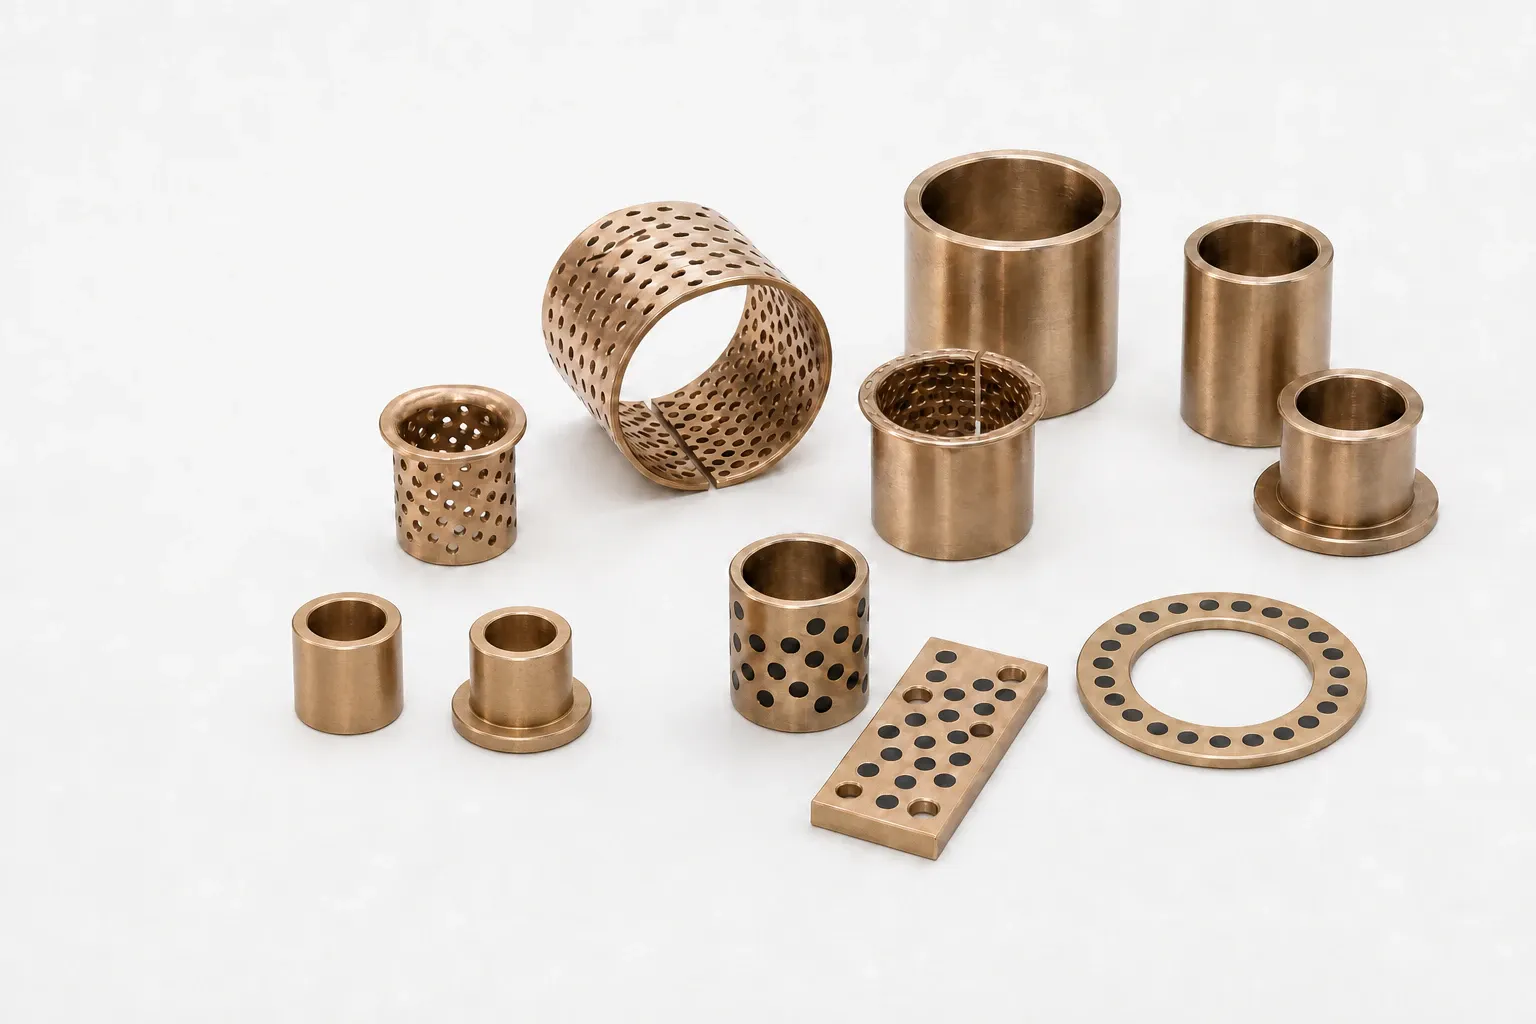
Formy i stopy
Jedna konstrukcja, trzy formy standardowe i cztery grupy stopów. Specyfikacją pozostaje stop podany na rysunku; numer JBM identyfikuje linię produktową w zamówieniu.
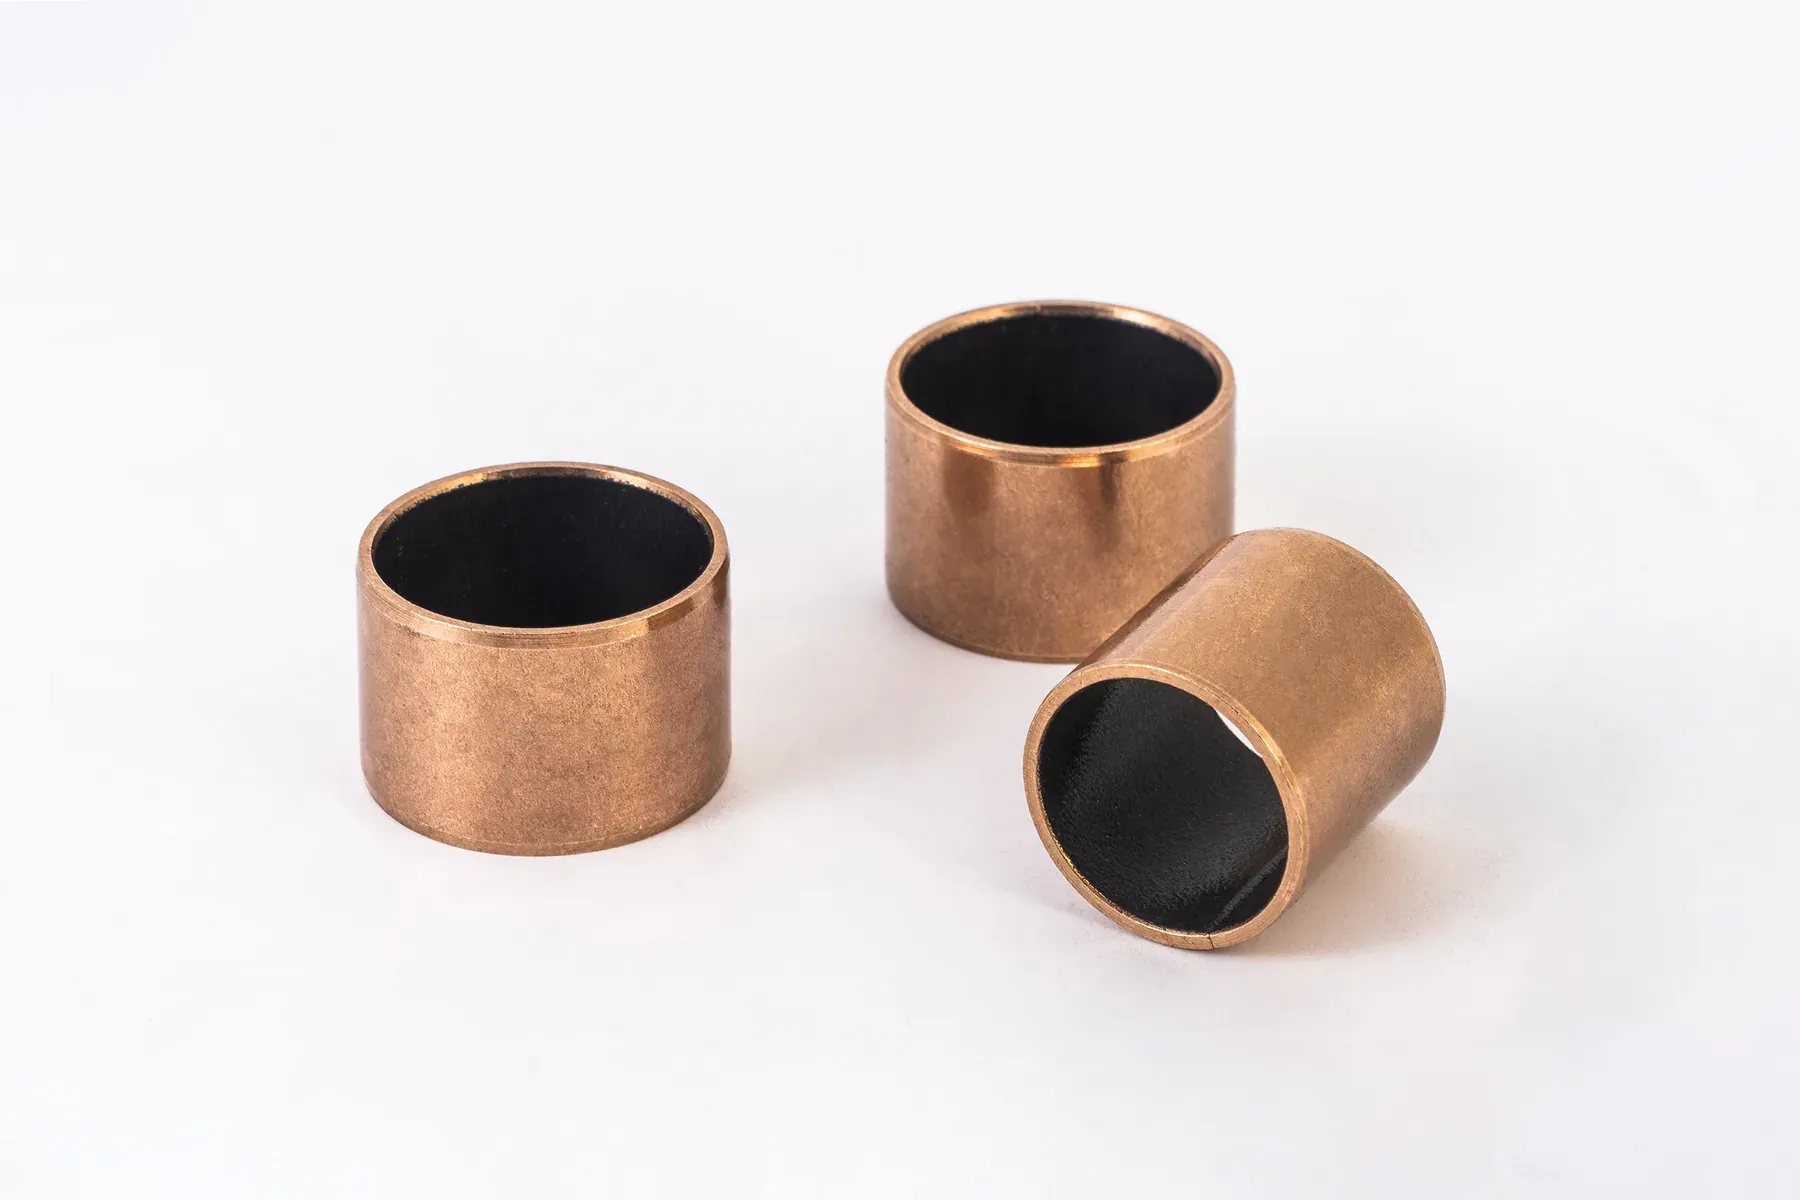
Tuleje cylindryczne (ISO 4379 typ C)
46 średnic otworu Ø6–200 mm, każda w ściance cienkiej, średniej i grubej, w długościach standardowych. Otwór gładki albo z otworem smarowym i rowkami.
Typ CTuleje kołnierzowe (ISO 4379 typ F)
Te same otwory z obrobionym kołnierzem do ustalenia osiowego i lekkich obciążeń osiowych; średnica kołnierza d11.
Typ F
Podkładki oporowe
Obrabiane podkładki z brązu do obciążeń osiowych, gładkie lub z rowkami.
OsioweWedług rysunku
Ø3–1000 mm, wymiary calowe, tuleje dzielone, stopniowane, rowkowane lub z cechami specjalnymi, w każdym ze stopów.
Na zamówienieJBM-600 · brąz cynowo-ołowiowy
C93200 / SAE 660, 65–75 HB: uniwersalny brąz łożyskowy, wyrozumiały dla niehartowanych wałów i przerw w smarowaniu.
Standard
JBM-620 / 630 · stopy twarde
Brąz aluminiowy C95400 i brąz manganowy C86300 do ekstremalnych obciążeń przy małej prędkości, na hartowanym wale.
Ciężka praca
Odlewany, lity, obrabiany: co znaczą te słowa
Odlewany odnosi się do materiału wyjściowego: brąz łożyskowy odlewa się w pręty lub rury, bo tylko tak da się praktycznie uzyskać te stopy w przekrojach łożyskowych. Lity odnosi się do ścianki: brąz na całej grubości, inaczej niż w tulei bimetalowej czy kompozytowej, w której brąz jest jedynie warstwą na stalowym korpusie. Obrabiany określa sposób wykonania gotowej części: materiał toczy się, wytacza i planuje na tokarkach CNC według rysunku, a następnie wierci i rowkuje tam, gdzie przewidziano cechy smarowania. Każda tuleja z brązu odlewanego opisana na tej stronie spełnia wszystkie trzy określenia naraz.
Dla konstruktora oznacza to swobodę. Za tuleją obrabianą nie stoi żadne oprzyrządowanie, więc otwór, średnica zewnętrzna, długość, kołnierz, fazy, otwory smarowe i rowki są ustawieniami programu, a nie pozycjami katalogu. Między rysunkiem a częścią nie ma nic pośredniego – dlatego brąz odlewany jest domyślnym wyborem do napraw, prototypów, dużych średnic i każdej części według rysunku, a próbka nowego wymiaru wychodzi z zakładu w trzy do pięciu dni.
Który brąz: seria JBM-600
Druga cyfra numeru JBM-600 oznacza grupę stopu. Standardem jest C93200 / SAE 660 (JBM-600): siedem procent cyny dla odporności na zużycie, siedem procent ołowiu dla dopasowania i smarowania awaryjnego oraz twardość 65–75 HB, która pozwala pracować na niehartowanym wale stalowym. Wyżej sięga się tylko wtedy, gdy wymagają tego warunki pracy: bezołowiowe brązy cynowe (JBM-610) przy wymogu braku ołowiu i większym obciążeniu z dobrym smarowaniem, brązy aluminiowe (JBM-620) i brąz manganowy C86300 (JBM-630) przy ekstremalnych obciążeniach i bardzo małej prędkości, na hartowanym wale.
| Seria JBM | Stopy | Twardość HB | Wał | Kiedy wybrać |
|---|---|---|---|---|
| JBM-600 | C93200 / SAE 660 (standard); C93700, C93800 | 65–75 | Stalowy, dopuszczalny niehartowany | Praca ogólna, smar lub olej; brud i przerywane smarowanie (gatunki o większej zawartości ołowiu) |
| JBM-610 | C90500 / SAE 62, CuSn12 | 75–95 | Stalowy, zalecany hartowany | Wymóg braku ołowiu; większe obciążenie przy niezawodnym smarowaniu |
| JBM-620 | Brązy aluminiowe C95400, C95500 | 160–180 | Hartowany | Duże obciążenie, mała prędkość, udary, woda morska i wysoka temperatura |
| JBM-630 | Brąz manganowy C86300 / SAE 430B | 225 | Hartowany, bezwzględnie | Ekstremalne obciążenie przy bardzo małej prędkości; przeguby żurawi i pras |
Twardości to typowe wartości w stanie odlewanym według norm stopów. Zakres pracy podany niżej został potwierdzony dla smarowanego C93200; stopy twarde przenoszą większy nacisk jednostkowy przy mniejszej prędkości i wyceniane są dla konkretnego zastosowania. Dane stopów: strony materiałowe C93200 i C86300.
Granice pracy, ze smarem
Wartości dotyczą tulei z brązu odlewanego smarowanej smarem lub olejem, pracującej na wale stalowym w warunkach smarowania granicznego – tak pracuje niemal każda z nich. Są to osobne granice, nie jeden punkt pracy: tuleja obciążona 25 N/mm² nie będzie jednocześnie pracować przy 0,5 m/s i 250 °C. Nacisk jednostkowy p = F ÷ (d × L) należy porównać z wartością dla ruchu, a prędkość ślizgania v = π × d × n z 0,5 m/s; kalkulator pV robi jedno i drugie.
| Parametr | Wartość | Warunki |
|---|---|---|
| Nacisk jednostkowy, wał w ruchu | 25 N/mm² | Smar, wał stalowy |
| Nacisk jednostkowy, statycznie | 45 N/mm² | Smar |
| Prędkość ślizgania | 0,5 m/s | Smar; więcej przy pełnym filmie olejowym, na życzenie |
| Współczynnik tarcia | 0,08–0,15 | Smar |
| Temperatura | −40 do +250 °C | Gatunek smaru dobrany do temperatury |
| Otwór obudowy | H7 | Średnica zewnętrzna tulei s6 / r6 według ISO 4379 |
| Wał | e7–e8 | e7 praca ogólna; e8 przy wysokiej temperaturze, niewspółosiowości i zabrudzeniu |
Zakres pracy smarowanych tulei z brązu odlewanego potwierdzony przez producenta (2026-08-07). Wartości hydrodynamiczne i dla poszczególnych gatunków na życzenie.
Otwory smarowe i rowki
Brąz odlewany nie ma własnego smaru; ołów w C93200 pokrywa krótką przerwę, a nie pominięty termin smarowania. Smar lub olej trafia do otworu przez promieniowy otwór pod smarowniczką i jest rozprowadzany rowkami wykonanymi w otworze: prostymi rowkami osiowymi przy sworzniach pracujących wahadłowo, rowkiem obwodowym przy zasilaniu olejem wału obrotowego, układem w kształcie ósemki lub spirali, gdy smar ma pokryć całą powierzchnię ślizgową. Gładki otwór z pojedynczym otworem smarowym wystarcza do większości smarowanych sworzni; układ rowków warto określić tam, gdzie wymaga tego rodzaj ruchu lub okres między dosmarowaniami.
Tam, gdzie przegubu nie da się dosmarowywać w ogóle, brąz odlewany jest złym wyborem: do ciężkiej lub gorącej pracy na sucho służy brąz z wkładkami grafitowymi, do lekkiej pracy z dużą liczbą cykli – spiekany brąz nasycony olejem, alternatywą jest też tuleja kompozytowa PTFE.
Położenie otworu smarowego i układ rowków należy nanieść na rysunek albo wpisać „otwór gładki”, aby nie została wykonana żadna cecha smarowania.
Pasowania, wtłaczanie i luz roboczy
Tuleję wtłacza się w obudowę H7 na średnicy zewnętrznej s6 (do Ø120 mm) lub r6. Wtłaczanie zmniejsza otwór mniej więcej o wartość wcisku, dlatego przed montażem otwór jest wykończony w E6, a w obudowie ląduje w przybliżeniu w H8; względem wału e7 daje to luz roboczy około 0,1–0,3 % średnicy, czyli taki, jakiego wymaga smarowany brąz. Wtłaczać należy od strony sfazowanej trzpieniem stopniowanym, nigdy naciskając na krawędź otworu; gdy kilka tulei musi leżeć w jednej osi, otwór zamawia się z naddatkiem na obróbkę wykańczającą i rozwierca lub wytacza na miejscu po wtłoczeniu.
Wał: stalowy, szlifowany lub dokładnie toczony. C93200 pracuje na wale niehartowanym; brązy aluminiowe i C86300 wymagają wału hartowanego, twardszego od tulei – inaczej zużywa się wał zamiast łożyska.
| Ø nominalna (mm) | Wcisk, s6 w H7 (µm) | Luz, otwór ≈ H8 – wał e7 (µm) |
|---|---|---|
| Ø30 | 14–48 | 40–94 |
| Ø40 | 18–59 | 50–114 |
| Ø80 | 29–78 | 60–136 |
Z odchyłek według ISO 286; tabela wymiarów wylicza to samo pasowanie dla każdego wymiaru standardowego. Do innych klas tolerancji służy kalkulator wcisku.
Wymiary
Seria ISO 4379 obejmuje 46 średnic otworu od Ø6 do Ø200 mm, każdą w trzech średnicach zewnętrznych (ścianka cienka, średnia i gruba) i dwóch lub trzech długościach, jako tuleje cylindryczne (typ C) i kołnierzowe (typ F): około czterystu wymiarów, wszystkie obrabiane na zamówienie i wysyłane najszybciej. Poza serią wszystko od Ø3 do Ø1000 mm, łącznie z wymiarami calowymi, powstaje według rysunku w tym samym terminie, bo obie grupy schodzą z tych samych tokarek. Przy wymiarze niestandardowym grubość ścianki warto utrzymać na poziomie co najmniej 0,08 × otwór + 1,5 mm, aby tuleja przetrwała wtłaczanie; kalkulator wymiarów tulei zwraca wymiary standardowe i pasowania dla danego wału.
Co warto podać w zapytaniu
Średnica wewnętrzna × zewnętrzna × długość albo rysunek; stop albo obciążenie, prędkość, temperatura i smarowanie, abyśmy mogli go zaproponować; otwór smarowy i układ rowków albo „otwór gładki”; ilość bieżąca i roczna. Numer części: seria + średnica wewnętrzna-zewnętrzna-długość w milimetrach, np. JBM-600 40-50-40 dla tulei cylindrycznej z C93200 Ø40 × Ø50 × 40 mm. Próbki części standardowych i specjalnych są bezpłatne i wychodzą w 3–5 dni; minimum zamówienia nie obowiązuje.
Gdzie pracują tuleje z brązu odlewanego
Ciężkie, wolne, smarowane przeguby i wszystko, co powstaje według rysunku.

Maszyny budowlane
Przeguby wysięgnika, ramienia i łyżki, krążki linowe żurawi, sworznie podpór i układu kierowniczego.
Pompy i zawory
Tuleje wałów, pierścienie ślizgowe i tuleje trzpieni zaworów w pompach wodnych i procesowych.
Maszyny rolnicze
Przeguby układów zawieszenia, osi i narzędzi, narażone na brud i rzadkie smarowanie.
Cylindry hydrauliczne
Tuleje ucha tłoczyska i widełek w dużych cylindrach, obrabiane pod otwór ucha.
Najczęściej zadawane pytania
Co to jest tuleja z brązu odlewanego?
Łożysko ślizgowe o litej ściance, obrabiane z odlewanego pręta lub rury z brązu łożyskowego: bez stalowego korpusu, bez warstwy ślizgowej, ten sam brąz na całej grubości. Stopem standardowym jest C93200 / SAE 660. Tuleja jest smarowana smarem lub olejem i może być wykonana w dowolnym wymiarze i grubości ścianki.
Jakie obciążenie przenosi tuleja z brązu odlewanego?
Smarowany C93200: 25 N/mm² powierzchni rzutu (otwór × długość) przy wale w ruchu, 45 N/mm² w spoczynku, przy prędkości ślizgania do 0,5 m/s. Brąz aluminiowy i C86300 przenoszą więcej przy mniejszej prędkości na hartowanym wale; te wartości podajemy dla konkretnego zastosowania.
Czy wał musi być hartowany?
Nie dla C93200 / SAE 660, który przy 65–75 HB pracuje na niehartowanym wale stalowym. Przy brązach aluminiowych i brązie manganowym C86300 wał musi być hartowany i twardszy od tulei.
Brąz odlewany czy tuleja zwijana z brązu?
Odlewany do pojedynczych sztuk, grubych ścianek, dużych średnic, otworów do ponownej obróbki i stopów specjalnych. Zwijany CuSn8 do cienkich ścianek, produkcji seryjnej i 120 N/mm² obciążenia statycznego w wymiarach ISO 3547. Artykuł porównawczy zestawia oba rozwiązania obok siebie.
Jakie wymiary są dostępne?
Tuleje cylindryczne i kołnierzowe ISO 4379 Ø6–200 mm jako seria standardowa oraz dowolny wymiar od Ø3 do Ø1000 mm, metryczny lub calowy, obrabiany według rysunku w tym samym terminie realizacji. Próbki wychodzą w 3–5 dni.
Co oznacza JBM-600 w ofercie?
Numer serii obrabianych tulei z litego brązu; druga cyfra oznacza grupę stopu (600 brąz cynowo-ołowiowy, 610 bezołowiowy brąz cynowy, 620 brąz aluminiowy, 630 mosiądz wysokowytrzymałościowy). Specyfikacją pozostaje stop podany na Państwa rysunku.
Prosimy o wymiar lub rysunek.
Średnica wewnętrzna × zewnętrzna × długość, stop – jeśli jest znany, otwór smarowy i rowki – jeśli są potrzebne. Oferta w ciągu 12 godzin; bezpłatne próbki w 3–5 dni; bez minimum zamówienia.
Odpowiedź na zapytanie: 12 h · Bezpłatne próbki · Bez minimum zamówienia