

Bronzine fuse lavorate a macchina
Cuscinetti a strisciamento a parete piena, torniti e alesati da bronzo per bronzine: C93200 / SAE 660 di serie, bronzi allo stagno senza piombo e bronzi all’alluminio per i carichi più pesanti. Boccole cilindriche e flangiate ISO 4379 da Ø6 a Ø200 mm, e qualsiasi misura da Ø3 a Ø1000 mm, con fori d’olio e cave, a disegno. Ingrassate o a olio: la bronzina dello snodo lento e pesante, e di ogni pezzo in cui la misura la decide il disegno, non il catalogo.
- 25 / 45N/mm² in moto / statico, ingrassata
- 0,5 m/sVelocità di scorrimento, ingrassata
- Ø3–1000mm, a disegno
- 3–5 giorniCampioni gratuiti
Una bronzina fusa è un cuscinetto a strisciamento la cui parete è tutta bronzo per bronzine, ricavato da barra o tubo fuso fino al foro, al diametro esterno e alla lunghezza finiti. Non c’è supporto in acciaio né rivestimento: la superficie di scorrimento è lo stesso metallo per tutto lo spessore, quindi la boccola si può rialesare in esercizio e realizzarla in qualsiasi parete, e va alimentata con grasso o olio nel foro.
- JBM-600: bronzo allo stagno con piombo C93200 / SAE 660 di serie (C93700, C93800 su richiesta) · JBM-610: C90500 e CuSn12 senza piombo · JBM-620: bronzo all’alluminio C95400, C95500 · JBM-630: ottone ad alta resistenza C86300
- Bronzo fuso ingrassato: 25 N/mm² in movimento, 45 N/mm² statico, 0,5 m/s, attrito 0,08–0,15, da −40 a +250 °C
- Accoppiamenti: sede H7, albero e7–e8; foro E6 prima del montaggio, diametro esterno s6 / r6 (ISO 4379)
- Dimensioni: boccole cilindriche e flangiate ISO 4379 Ø6–200 mm; Ø3–1000 mm, metriche o in pollici, a disegno
- Lavorate su 25 torni CNC; campioni in 3–5 giorni, gratuiti; nessun minimo d’ordine

Forme e leghe
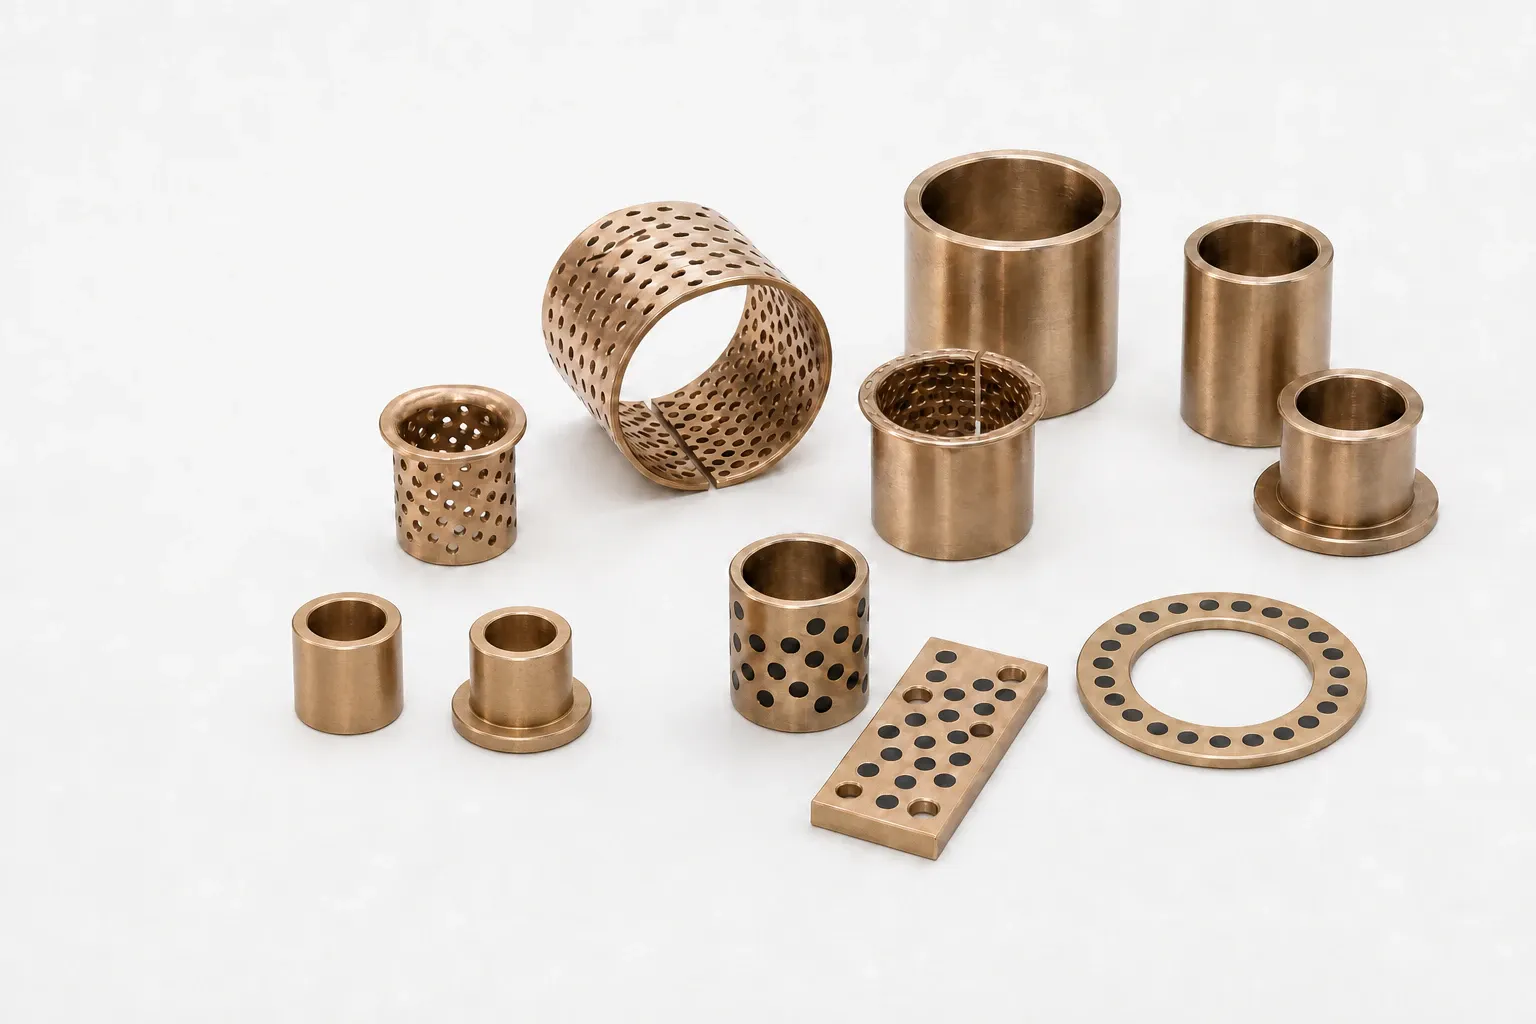
Una costruzione, tre forme di serie e quattro gruppi di lega. Sul disegno resta il numero di lega; il numero JBM identifica la linea di prodotto in ordine.
Boccole cilindriche (ISO 4379 tipo C)
46 fori Ø6–200 mm, ciascuno in parete sottile, media e spessa, con lunghezze di serie. Foro liscio, o con foro d’olio e cave.
Tipo CBoccole flangiate (ISO 4379 tipo F)
Stessi fori con flangia lavorata per il posizionamento assiale e spinte leggere; diametro flangia d11.
Tipo F
Rondelle di spinta
Ralle in bronzo lavorate a macchina, lisce o scanalate.
AssialeA disegno
Ø3–1000 mm, misure in pollici, in due metà, a gradini, scanalate o con elementi speciali, in qualsiasi delle leghe.
Su commessaJBM-600 · bronzo allo stagno con piombo
C93200 / SAE 660, 65–75 HB: il bronzo per bronzine di impiego generale, tollerante verso alberi non temprati e interruzioni di grasso.
Standard
JBM-620 / 630 · leghe dure
Bronzo all’alluminio C95400 e bronzo al manganese C86300 per carichi estremi a bassa velocità, su albero temprato.
Impiego pesante
Fusa, massiccia, lavorata: che cosa significano
Fusa descrive il semilavorato: il bronzo per bronzine viene colato in barra o tubo, l’unico modo pratico di ottenere queste leghe in sezioni da cuscinetto. Massiccia descrive la parete: bronzo da parte a parte, a differenza di una boccola bimetallica o composita in cui il bronzo è un rivestimento su acciaio. Lavorata descrive come nasce il pezzo finito: il semilavorato viene tornito, alesato e spianato su torni CNC a disegno, poi forato e scanalato dove servono gli elementi di lubrificazione. Ogni bronzina fusa di questo sito è tutte e tre le cose.
Per il progettista il risultato è libertà. Una boccola lavorata a macchina non ha uno stampo alle spalle: foro, diametro esterno, lunghezza, flangia, smussi, fori d’olio e cave sono parametri di programma, non posizioni di catalogo. Tra il disegno e il pezzo non c’è nulla, ed è per questo che il bronzo fuso è la scelta di default per riparazioni, prototipi, grandi diametri e ogni pezzo a disegno, e che un campione di una misura nuova parte in tre-cinque giorni.
Quale bronzo: la serie JBM-600
La seconda cifra del numero JBM-600 indica il gruppo di lega. C93200 / SAE 660 (JBM-600) è lo standard: sette per cento di stagno per l’usura, sette di piombo per l’adattabilità e la lubrificazione d’emergenza, e una durezza di 65–75 HB che gira su un albero in acciaio non temprato. Si sale solo quando il ciclo lo chiede: i bronzi allo stagno senza piombo (JBM-610) per i vincoli sul piombo e i carichi più alti con lubrificazione affidabile; i bronzi all’alluminio (JBM-620) e il C86300 (JBM-630) per i carichi estremi a velocità quasi nulla, su albero temprato.
| Serie JBM | Leghe | Durezza HB | Albero | Sceglietela quando |
|---|---|---|---|---|
| JBM-600 | C93200 / SAE 660 (standard); C93700, C93800 | 65–75 | Acciaio, anche non temprato | Impiego generale, grasso o olio; sporco e lubrificazione intermittente (gradi a più piombo) |
| JBM-610 | C90500 / SAE 62, CuSn12 | 75–95 | Acciaio, preferibilmente temprato | Vincolo senza piombo; carico più alto con lubrificazione affidabile |
| JBM-620 | C95400, C95500 bronzo all’alluminio | 160–180 | Temprato | Carico elevato, bassa velocità, urti, acqua di mare e calore |
| JBM-630 | C86300 / SAE 430B bronzo al manganese | 225 | Temprato, indispensabile | Carico estremo a velocità quasi nulla; snodi di presse e gru |
Le durezze sono valori tipici as-cast dalle norme di lega. L’inviluppo sotto è confermato per C93200 ingrassato; le leghe dure portano più carico specifico a velocità inferiore e si quotano per applicazione. Dati di lega: pagine C93200 e C86300.
Limiti di esercizio, ingrassata
I limiti valgono per una bronzina fusa ingrassata o a olio su albero in acciaio in lubrificazione limite, che è come gira quasi tutte. Sono limiti distinti, non un unico punto di lavoro: una boccola a 25 N/mm² non gira anche a 0,5 m/s e 250 °C. Verificate il carico specifico p = F ÷ (d × L) rispetto al valore in movimento, e la velocità di scorrimento v = π × d × n rispetto a 0,5 m/s; il calcolatore PV fa entrambi.
| Parametro | Valore | Condizione |
|---|---|---|
| Carico specifico, albero in movimento | 25 N/mm² | Ingrassata, albero in acciaio |
| Carico specifico, statico | 45 N/mm² | Ingrassata |
| Velocità di scorrimento | 0,5 m/s | Ingrassata; più alta con film d’olio completo, su richiesta |
| Coefficiente d’attrito | 0,08–0,15 | Ingrassata |
| Temperatura | −40 a +250 °C | Grado di grasso adeguato |
| Foro della sede | H7 | DE boccola s6 / r6 secondo ISO 4379 |
| Albero | e7–e8 | e7 impiego generale; e8 per calore, disallineamento e sporco |
Inviluppo confermato dal produttore per bronzine fuse ingrassate (2026-08-07). Portate idrodinamiche e per grado su richiesta.
Fori d’olio e cave
Il bronzo fuso non porta con sé il lubrificante; il piombo del C93200 copre un breve vuoto, non un rigrassaggio saltato. Grasso o olio arrivano al foro attraverso un foro radiale sotto il grassatore e si distribuiscono con cave lavorate nel foro: cave assiali dritte per perni oscillanti, una cava circonferenziale per l’alimentazione a olio di un albero rotante, schemi a otto o elicoidali per portare il grasso su tutta la superficie. Il foro liscio con un solo foro d’olio va bene per la maggior parte dei perni ingrassati; specificate uno schema quando il moto o l’intervallo di rigrassaggio lo richiedono.
Dove lo snodo non può essere rigrassato affatto, il bronzo fuso è la scelta sbagliata: usate bronzo con inserti in grafite per i carichi pesanti o caldi a secco, bronzo sinterizzato impregnato d’olio per i cicli leggeri e veloci, oppure un composito in PTFE.
Indicate sul disegno posizione del foro d’olio e schema delle cave, oppure scrivete «foro liscio» così non viene lavorata nessuna caratteristica.
Accoppiamenti, piantaggio e gioco di funzionamento
La boccola si pianta in una sede H7 sul diametro esterno s6 (fino a Ø120 mm) o r6. Il piantaggio chiude il foro all’incirca quanto l’interferenza, quindi il foro è finito E6 prima del montaggio e arriva circa a H8 in sede; contro un albero e7 il gioco di funzionamento è circa lo 0,1–0,3 % del diametro, l’intervallo che il bronzo ingrassato vuole. Piantate dall’estremità smussata con un mandrino a gradini, mai sul bordo del foro; dove più boccole devono allinearsi, ordinate il foro con sovrametallo e alesate in opera dopo il piantaggio.
Albero: acciaio, rettificato o tornito fine. Il C93200 gira su un albero non temprato; i bronzi all’alluminio e il C86300 vogliono un albero temprato, più duro della boccola, altrimenti si usura l’albero e non il cuscinetto.
| Ø nominale (mm) | Interferenza, s6 in H7 (µm) | Gioco, foro ≈ H8 vs albero e7 (µm) |
|---|---|---|
| Ø30 | 14–48 | 40–94 |
| Ø40 | 18–59 | 50–114 |
| Ø80 | 29–78 | 60–136 |
Dagli scostamenti ISO 286; la tabella dimensionale calcola lo stesso accoppiamento per ogni misura di serie. Usate il calcolatore di interferenza per altre classi di tolleranza.
Dimensioni
La serie ISO 4379 elenca 46 fori da Ø6 a Ø200 mm, ciascuno in tre diametri esterni (parete sottile, media e spessa) e due o tre lunghezze, come boccole cilindriche (tipo C) e flangiate (tipo F): circa quattrocento misure, tutte su commessa e le più rapide da spedire. Fuori serie, qualsiasi misura da Ø3 a Ø1000 mm, pollici compresi, si lavora a disegno con gli stessi tempi, perché gli stessi torni tagliano entrambe. Per una misura non standard tenete la parete almeno a 0,08 × foro + 1,5 mm così la boccola sopravvive al piantaggio; il calcolatore delle dimensioni restituisce le misure e gli accoppiamenti di serie per un dato albero.
Cosa indicare nella richiesta
Foro × diametro esterno × lunghezza, o il disegno; la lega, oppure carico, velocità, temperatura e lubrificazione così ne proponiamo una; foro d’olio e schema delle cave, o «foro liscio»; quantità ora e all’anno. Codice pezzo: serie + foro-DE-lunghezza in millimetri, es. JBM-600 40-50-40 per una boccola C93200 Ø40 × Ø50 × 40 mm. I campioni dei pezzi standard e a disegno sono gratuiti e partono in 3–5 giorni; non c’è minimo d’ordine.
Dove si usano le bronzine fuse
Snodi lenti, pesanti e ingrassati, e tutto ciò che nasce da un disegno.

Macchine movimento terra
Snodi di braccio, avambraccio e benna, pulegge di gru, perni di stabilizzatori e sterzo.
Pompe e valvole
Boccole d’albero, anelli di usura e boccole di stelo in pompe per acqua e di processo.
Macchine agricole
Snodi di leveraggi, assali e attrezzi esposti a polvere e rigrassaggio raro.
Cilindri idraulici
Boccole per occhio dello stelo e forcella su cilindri grandi, lavorate al foro dell’occhio.
Domande frequenti
Che cos’è una bronzina fusa?
Un cuscinetto a strisciamento a parete piena, ricavato da barra o tubo di bronzo per bronzine: niente supporto in acciaio, niente rivestimento, lo stesso bronzo per tutto lo spessore. C93200 / SAE 660 è la lega di serie. Si ingrassa o si lubrifica a olio e si può fare in qualsiasi misura o parete.
Quanto carico sopporta una bronzina fusa?
C93200 ingrassato: 25 N/mm² di area proiettata (foro × lunghezza) con l’albero in movimento, 45 N/mm² a riposo, fino a 0,5 m/s. Il bronzo all’alluminio e il C86300 portano di più a velocità inferiore su albero temprato; quelle portate si quotano per applicazione.
L’albero deve essere temprato?
Non per il C93200 / SAE 660, che a 65–75 HB gira su un albero in acciaio non temprato. Per i bronzi all’alluminio e il C86300 l’albero deve essere temprato e più duro della boccola.
Bronzo fuso o bronzo avvolto?
Fuso per pezzi singoli, pareti spesse, grandi diametri, fori rialesabili e leghe speciali. Avvolto CuSn8 per pareti sottili, volumi e 120 N/mm² statici nelle misure ISO 3547. L’articolo di confronto li mette uno accanto all’altro.
Quali misure sono disponibili?
Boccole cilindriche e flangiate ISO 4379 Ø6–200 mm come serie standard, e qualsiasi misura da Ø3 a Ø1000 mm, metrica o in pollici, lavorata a disegno con gli stessi tempi. I campioni partono in 3–5 giorni.
Che cosa significa JBM-600 su un preventivo?
Il numero di serie delle bronzine in bronzo massiccio lavorato a macchina; la seconda cifra è il gruppo di lega (600 bronzo allo stagno con piombo, 610 senza piombo, 620 all’alluminio, 630 ottone ad alta resistenza). Sul disegno resta il numero di lega.
Inviateci la misura o il disegno.
Foro × DE × lunghezza, la lega se la conoscete, foro d’olio e cave se li volete. Preventivo entro 12 ore; campioni gratuiti in 3–5 giorni; nessun minimo d’ordine.
Risposta al preventivo: 12 h · Campioni gratuiti · Nessun minimo d’ordine