
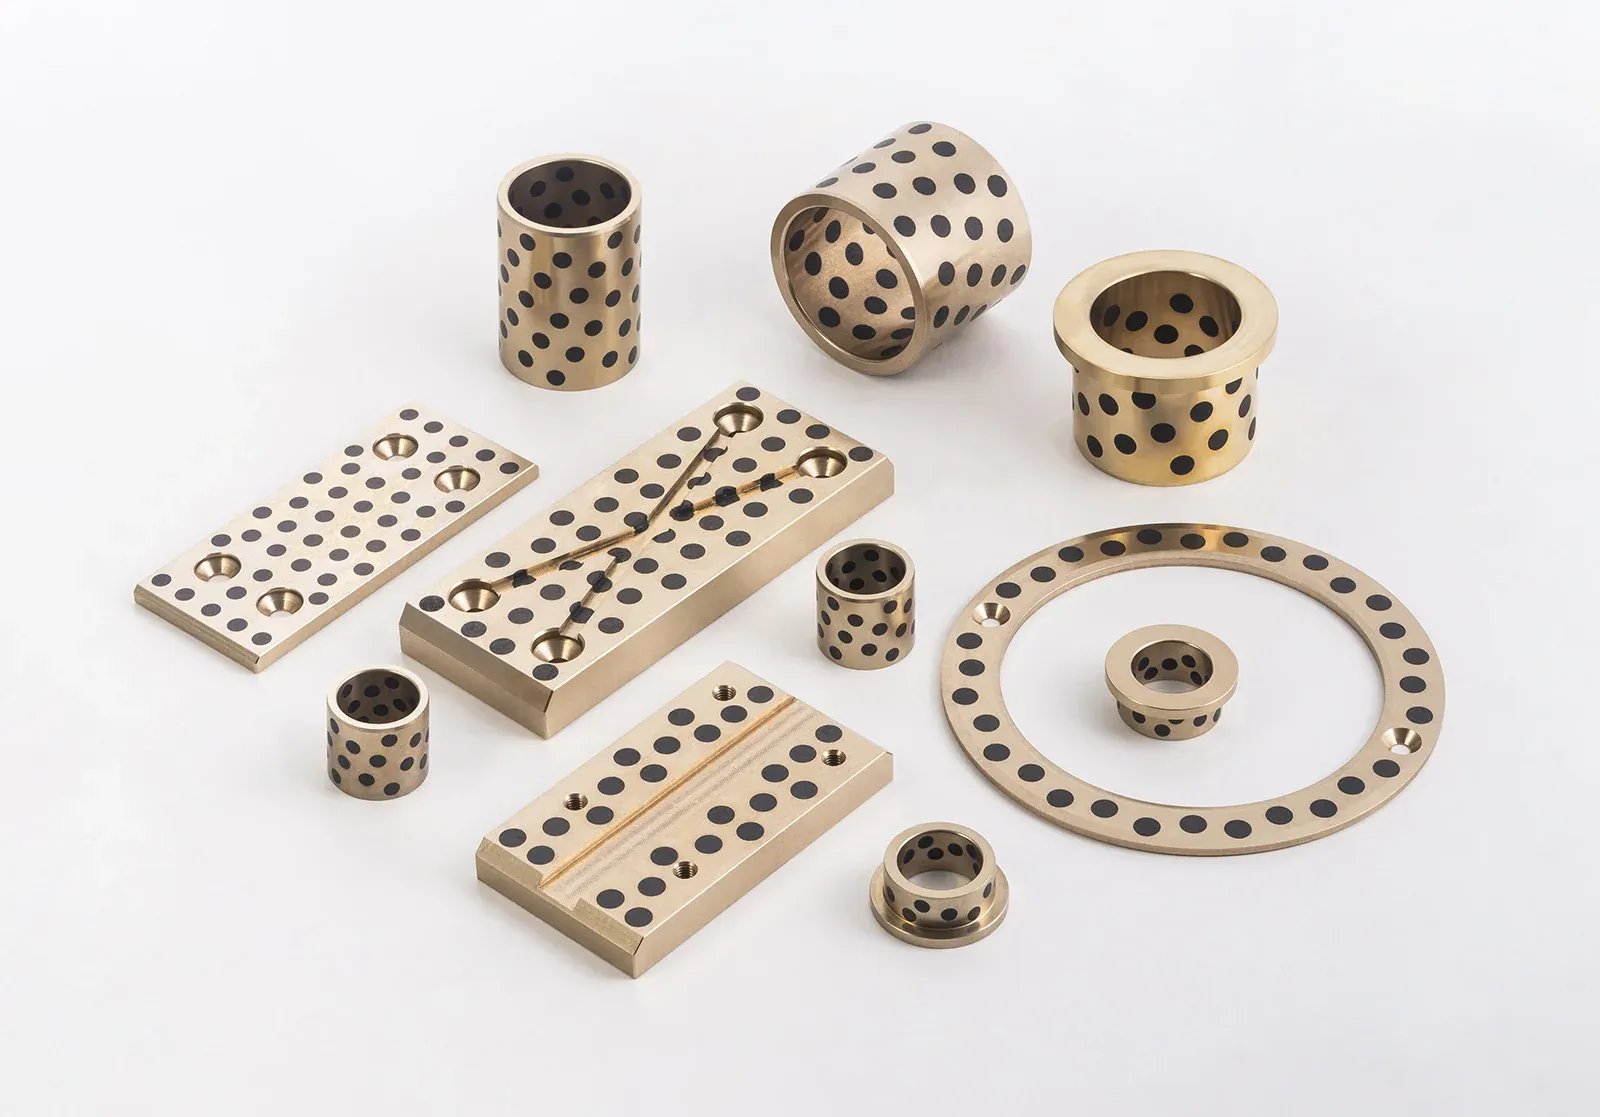
Boccole in bronzo con inserti in grafite
Il corpo in bronzo fuso porta il carico; gli inserti di grafite o di PTFE + MoS₂ pressati attraverso la parete lubrificano l’albero. Per snodi che non si possono ingrassare, lavorano a caldo, stanno sott’acqua o si muovono lentamente sotto carichi pesanti. Boccole cilindriche Ø8–160 mm di serie, boccole flangiate, ralle reggispinta e piastre di usura, oltre a pezzi a disegno.
- Ø8–160 mmMisure cilindriche di serie
- 50–100 N/mm²Carico massimo per grado
- 0,5 m/sA secco, grado 650
- +400 °CGradi in bronzo all’alluminio / stagno
Una boccola in bronzo con inserti in grafite (detta anche boccola grafitata, autolubrificante o a lubrificante solido) è una boccola in bronzo fuso lavorata a macchina, con una serie di fori sfalsati praticati attraverso la parete e riempiti di lubrificante solido. In esercizio l’albero spalma il materiale degli inserti in un film sul bronzo; dove il film si consuma, il passaggio successivo su un inserto lo rinnova. La boccola non richiede olio, grasso né manutenzione.
- Serie JBM-650. Metalli base: ottone ad alta resistenza CuZn25Al5Mn4 (gradi 650, 650S5, 650W1, 650W3), bronzo all’alluminio CuAl10Ni5Fe5 (650S2), bronzo allo stagno CuSn12 (650S3), bronzo al piombo CuSn5Pb5Zn5 (650S1)
- Inserti: a base di grafite (macchine in generale, fino a 400 °C) oppure PTFE + MoS₂ (lubrificazione ad acqua e acqua di mare, fino a 300 °C)
- Grado 650: 50 N/mm², 0,5 m/s a secco / 1,0 m/s lubrificato, da −40 a +250 °C; 650W3 fino a 100 N/mm² a 0,1 m/s
- Gradi in bronzo all’alluminio e allo stagno: 50 N/mm², 2,5 m/s lubrificati, da −40 a +400 °C
- Serie cilindrica standard Ø8–160 mm (foro F7, diametro esterno m6 per sede H7); flangiate Ø10–120 mm
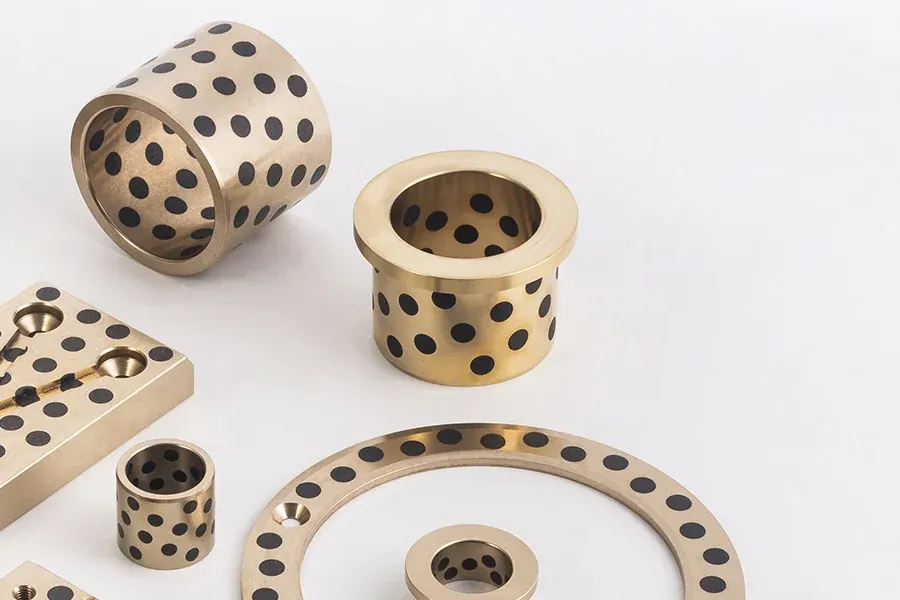
Forme
Tutte e quattro le forme usano gli stessi metalli base e gli stessi inserti. Gli inserti sono presenti su ogni faccia di scorrimento, comprese le facce delle flange e le superfici di spinta.
Boccole cilindriche
Serie standard con foro Ø8–160 mm; perni di paratoie, rulli di macchine di colata, perni di articolazione, guide di tiranti e colonne.
Ø8–160 mmBoccole flangiate
Foro Ø10–120 mm con flangia di posizionamento che riceve il carico assiale o le viti di fissaggio; guide di colonne e piastre di estrazione degli stampi, articolazioni di gru.
Ø10–120 mm
Ralle reggispinta
Albero 10–120 mm, inserti sulla faccia di scorrimento, fori per viti lisci o lamati; cerniere di paratoie, tavole rotanti, piattaforme girevoli.
Assiale
Piastre di usura
Piastre piane e curve con inserti, lamate per il fissaggio; slitte, guide e rivestimenti a disegno.
A disegno
Quando la boccola in bronzo-grafite è la scelta giusta
Cinque condizioni mettono fuori gioco il bronzo ingrassato, il bronzo sinterizzato impregnato d’olio e le boccole con strato polimerico; in ciascuna di esse l’inserto di lubrificante solido continua a lavorare, perché non ha bisogno né di un film d’olio né di un intervento di manutenzione.
Nessun accesso per la rilubrificazione
Cerniere di paratoie, segmenti di macchine di colata continua, stampi che lavorano su tre turni: nessuno arriva all’ingrassatore. Gli inserti conservano la riserva di lubrificante dentro la parete per tutta la vita della boccola.
Calore
Oltre 150 °C circa il grasso si ossida e cola via. Gli inserti di grafite in un corpo CuZn25Al5Mn4 lavorano fino a 250 °C; nei gradi in bronzo all’alluminio e allo stagno fino a 400 °C.
Acqua
L’acqua dilava il grasso da una normale bronzina. Un film di grafite o di PTFE + MoS₂ resta sull’albero; con un albero inox o cromato a spessore la coppia lavora immersa per anni.
Carico pesante a velocità molto bassa
Sotto 0,5 m/s non si può formare alcun film idrodinamico, quindi una boccola lubrificata lavora comunque in attrito limite. Il corpo fuso porta da 50 N/mm² (grado 650) a 100 N/mm² (650W3), mentre il film degli inserti provvede alla lubrificazione.
Sporco abrasivo
Il grasso intrappola le particelle e le macina contro l’albero. Una superficie a secco lubrificata dagli inserti non trattiene nulla e una lega base con HB ≥ 210 non si lascia penetrare dalle particelle.
Non è la scelta giusta: una rotazione continua più veloce di 0,5 m/s a secco o 1 m/s ingrassata (grado 650) genera più calore di quanto gli inserti riescano a smaltire. Per alberi veloci e poco caricati una boccola composita in PTFE o bimetallica lavora più fredda e costa meno.
Gradi del metallo base
Il metallo base porta il carico e fissa il limite di temperatura; l’inserto provvede alla lubrificazione. Il grado 650 (ottone ad alta resistenza CuZn25Al5Mn4, HB ≥ 210) è lo standard: resistente, duro ed economico. Le sue varianti trattate termicamente 650S5 e 650W3 portano 75–100 N/mm² a velocità inferiore. Il bronzo all’alluminio CuAl10Ni5Fe5 (650S2) e il bronzo allo stagno CuSn12 (650S3) arrivano a 400 °C e a 2,5 m/s con lubrificazione; il bronzo al piombo CuSn5Pb5Zn5 (650S1) è il più tenero e il più tollerante verso la finitura dell’albero.
| Grado | Metallo base | Durezza HB | Carico max. | Velocità a secco / lubrificato | PV a secco / lubrificato | Temperatura |
|---|---|---|---|---|---|---|
| 650 | CuZn25Al5Mn4 | ≥ 210 | 50 N/mm² | 0,5 / 1,0 m/s | 1,65 / 3,25 N/mm²·m/s | −40 a +250 °C |
| 650S5 | CuZn25Al5Mn4 (trattato termicamente) | ≥ 240 | 75 N/mm² | 0,1 / 0,25 m/s | 1,65 / 3,25 | −40 a +250 °C |
| 650W1 | CuZn25Al5Mn4 | ≥ 210 | 75 N/mm² | 0,5 / 1,0 m/s | 1,65 / 3,25 | −40 a +250 °C |
| 650W3 | CuZn25Al5Mn4 | ≥ 235 | 100 N/mm² | 0,1 / 0,25 m/s | 1,65 / 3,25 | −40 a +250 °C |
| 650S1 | CuSn5Pb5Zn5 | ≥ 60 | 50 N/mm² | 0,5 / 2,5 m/s | 1,0 / 1,65 | −40 a +400 °C |
| 650S2 | CuAl10Ni5Fe5 | ≥ 200 | 50 N/mm² | 0,5 / 2,5 m/s | 1,0 / 1,65 | −40 a +400 °C |
| 650S3 | CuSn12 | ≥ 85 | 50 N/mm² | 0,5 / 2,5 m/s | 1,0 / 1,65 | −40 a +400 °C |
Limiti di riferimento della serie 650 raccomandati dal fornitore del materiale degli inserti; ogni valore è un limite distinto, non un punto di lavoro simultaneo. Verificate la scelta rispetto a carico, moto, controfaccia e ambiente reali.
Lubrificanti solidi
Due formulazioni di inserto coprono quasi tutti i casi. L’inserto a base di grafite (SL1) ha basso attrito, resiste all’attacco chimico e lavora fino a 400 °C; è lo standard per le macchine in generale che lavorano in aria. L’inserto in PTFE + MoS₂ (SL4) ha un attrito ancora più basso ed è formulato per la lubrificazione ad acqua, fino a 300 °C: navi, turbine idrauliche, paratoie e pompe in cui la boccola lavora bagnata.
Gli inserti vengono pressati con interferenza e attraversano tutto lo spessore di parete, quindi la riserva di lubrificante è proporzionale alla parete e non a un rivestimento sottile. Lo schema sfalsato è disposto in modo che ogni traccia dell’albero incontri un inserto a ogni giro o a ogni corsa.
Albero e sede
L’albero è la controfaccia di una lega base dura (HB ≥ 210 per il grado 650) e deve essere più duro di essa: acciaio temprato o temprato in superficie, oppure un riporto di cromo duro, rettificato o tornito fine a Ra 1,6 µm o migliore. Un albero non temprato viene rigato dall’ottone e perde il film di grafite; un albero grezzo continua a raschiare via il film. In acqua usate un albero inox o un riporto di cromo duro di almeno 30 µm; dove l’albero non si può temprare, ricorrete ai gradi più teneri in bronzo allo stagno 650S1 o 650S3.
La serie cilindrica standard è finita F7 nel foro e m6 sul diametro esterno per una sede H7. Il cuscinetto lavora a secco fin dal primo movimento, ma una leggera velatura di grasso o d’olio al montaggio abbrevia il rodaggio durante il quale gli inserti costruiscono il loro film sull’albero; dopo, lavora a secco entro i limiti indicati sopra.
Dimensioni
La serie cilindrica standard copre fori Ø8–160 mm in circa 220 misure, le boccole flangiate Ø10–120 mm e le ralle per alberi da 10 a 120 mm. Diametri maggiori, piastre di usura, segmenti curvi e qualsiasi forma speciale vengono lavorati a disegno; lo schema degli inserti viene studiato per ogni pezzo.
Cosa indicare nella richiesta
Sei voci ci permettono di proporre grado e inserto e di quotare entro 12 ore.
Dimensioni
Foro × diametro esterno × lunghezza, flangia, oppure il disegno; per ralle e piastre la faccia di scorrimento e i fori di fissaggio.
Carico e moto
Forza radiale e assiale; rotazione, oscillazione o scorrimento; velocità o cicli al minuto.
Ambiente
Temperatura, acqua o acqua di mare, agenti chimici, polvere.
Albero
Materiale, durezza, finitura e riporto.
Grado preferito
650 se non indicato altrimenti; oppure descrivete il ciclo di lavoro e lasciate scegliere a noi.
Quantità
Campione, lotto e fabbisogno annuo. I campioni sono gratuiti; nessun minimo d’ordine.
Dove si usano le boccole in bronzo con inserti in grafite
Snodi lenti, pesanti, caldi, bagnati o inaccessibili.

Macchine movimento terra
Articolazioni di gru e paranchi, cerniere di paratoie e chiuse, paratoie di dighe e canali.
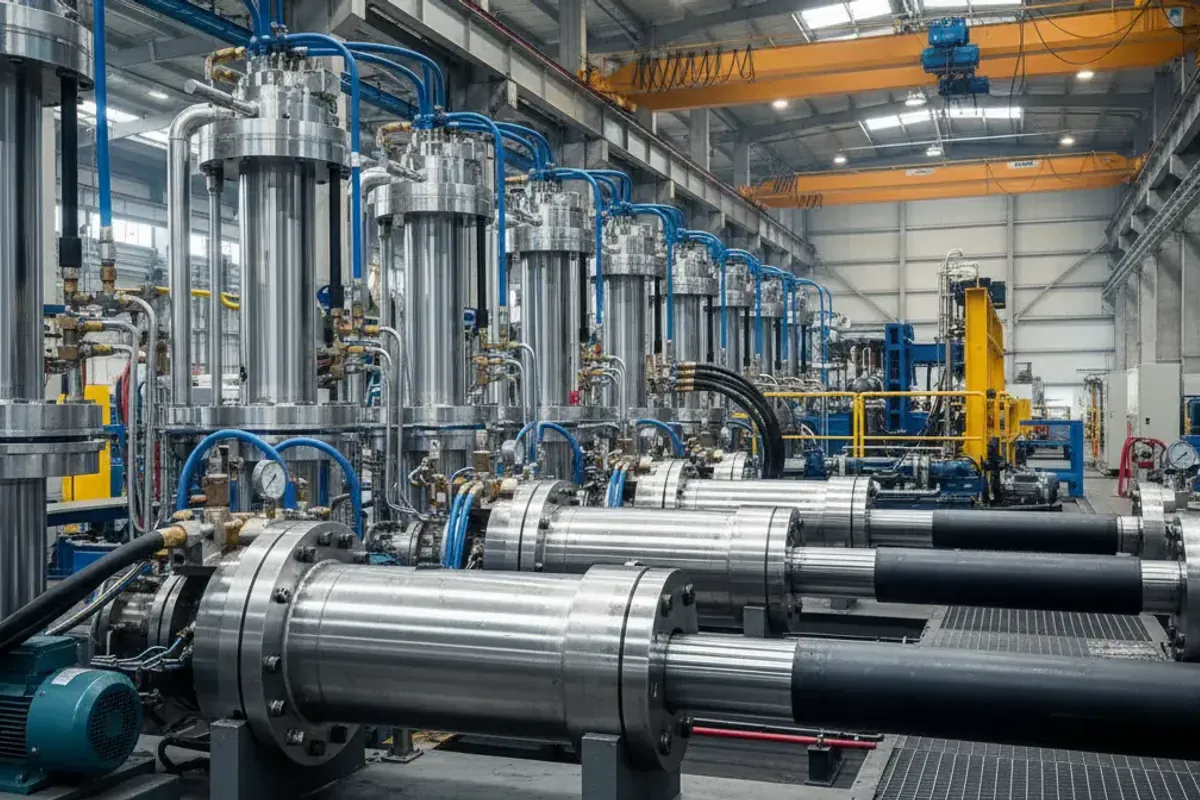
Cilindri idraulici
Boccole per forcella e perno di articolazione su cilindri che non si possono ingrassare.
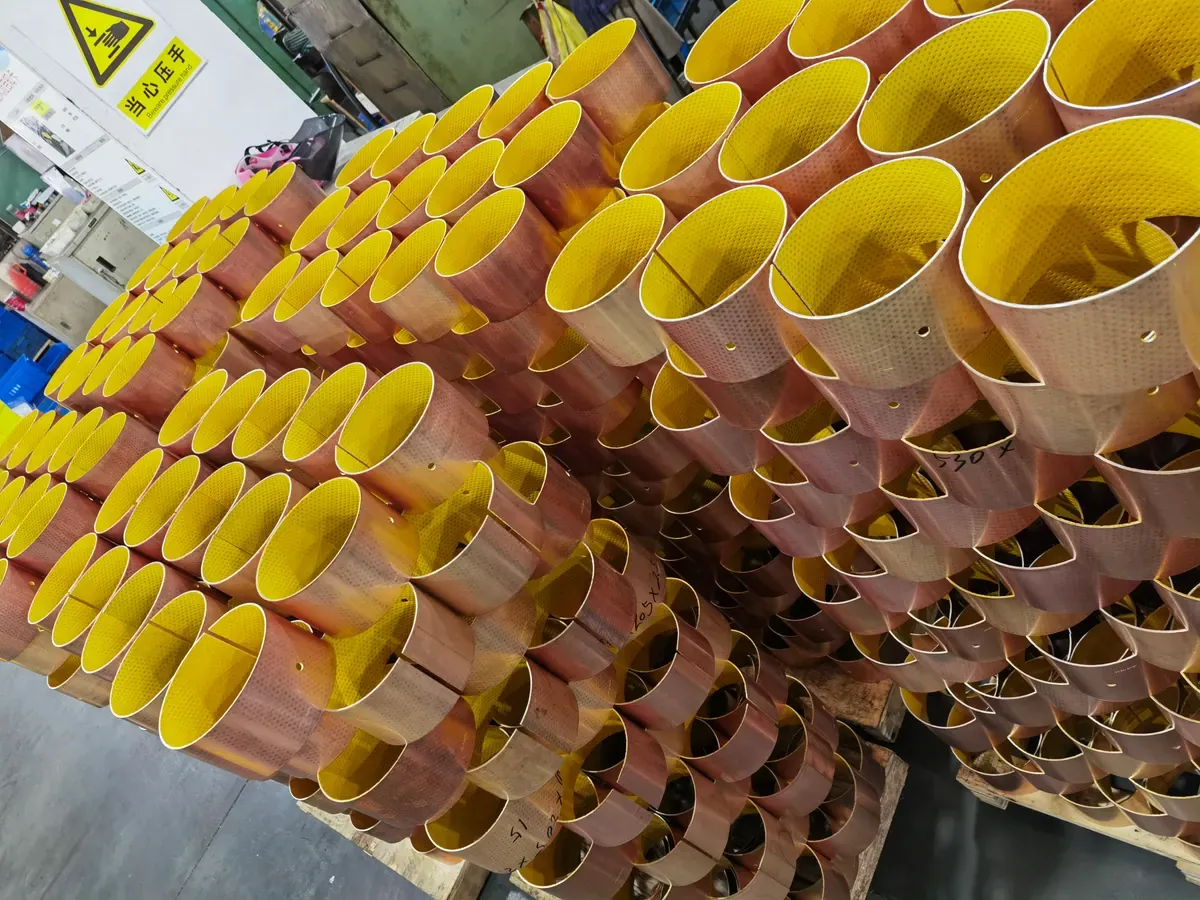
Pezzi a disegno
Segmenti di macchine di colata continua, guide di stampi, piastre di usura e rivestimenti curvi a disegno.
Domande frequenti
Che cos’è una boccola in bronzo con inserti in grafite?
Una boccola in bronzo fuso con fori praticati attraverso la parete secondo uno schema sfalsato e riempiti di lubrificante solido, grafite o PTFE + MoS₂. Il bronzo porta il carico; gli inserti lubrificano l’albero per tutta la vita del pezzo, senza olio né grasso.
A che velocità può lavorare una boccola grafitata?
Grado 650: 0,5 m/s a secco, 1,0 m/s con lubrificazione. I gradi in bronzo all’alluminio e allo stagno raggiungono 2,5 m/s lubrificati. Oltre queste velocità il calore generato supera quello che gli inserti riescono a smaltire; usate invece una boccola composita in PTFE o bimetallica.
Quanto carico sopporta?
50 N/mm² di area proiettata per il grado 650 e per i gradi in bronzo all’alluminio e allo stagno; 75 N/mm² per 650S5 e 650W1; 100 N/mm² per 650W3 a 0,1 m/s. Carico, velocità e temperatura sono limiti distinti.
Le boccole grafitate possono lavorare sott’acqua?
Sì, con l’inserto in PTFE + MoS₂ e un albero inox o cromato a spessore. L’acqua non porta via il film degli inserti come fa con il grasso, ed è per questo che si usano in paratoie, turbine e navi.
Boccola grafitata o bronzo sinterizzato impregnato d’olio?
Bronzo sinterizzato per cuscinetti piccoli, leggeri e veloci (motori, elettrodomestici) dove basta l’olio nei pori. Bronzo fuso con inserti in grafite per carichi pesanti, alte temperature, acqua o moti molto lenti, dove il pezzo sinterizzato verrebbe schiacciato o resterebbe a secco.
È intercambiabile con le boccole OILES 500 o JDB?
La serie 650 copre lo stesso impiego e le serie dimensionali standard si sovrappongono, ma l’intercambiabilità viene confermata pezzo per pezzo dal disegno, mai presunta dal nome della serie. Inviateci il codice o le dimensioni rilevate e verifichiamo metallo base, inserto, accoppiamenti e misura.
Inviateci carico, velocità e ambiente di lavoro.
I nostri tecnici confermano metallo base e formulazione dell’inserto e quotano entro 12 ore. I campioni sono gratuiti e non c’è minimo d’ordine.
Risposta al preventivo: 12 h · Campioni gratuiti · Nessun minimo d’ordine