
Gerollte oder massive Bronzebuchsen
Zwei Bronzebauarten, die sich in der Bohrung gleichen und sich sonst überall unterscheiden. Die gerollte Bronzebuchse (Rollbuchse) entsteht aus dünnem, kaltverfestigtem Band und hat eine Längsfuge; die massive Bronzebuchse wird aus dichtem Gussmaterial gedreht. Beide laufen in der Regel mit Fett oder Öl – Wandstärken, Passungen, Belastungsgrenzen und Schmierdetails sind jedoch nicht austauschbar.
Der wesentliche Unterschied zwischen gerollten und massiven Bronzebuchsen liegt in der Herstellung des Lagerkörpers. Gerollte Bronze (JBM-090 / 092) wird aus CuSn8-Band kalibriert und hat eine Stoßfuge und eine Wand von 1–2,5 mm; massive Bronze (Serie JBM-600) wird aus dichtem Gussmaterial gedreht – mit dickeren Wänden, jeder Legierung und Sonderdetails nach Zeichnung.
- Gerollt, CuSn8: 110–150 HB, 120 N/mm² statisch / 40 bewegt, 2 m/s, Wand 1–2,5 mm, Ø 10–300 mm
- Massiv, C93200: 65–75 HB, 45 N/mm² statisch / 25 bewegt gefettet, 0,5 m/s (mit Öl mehr), jede Wandstärke, Ø 3–1000 mm
- Gerollt: eingerollte Rautentaschen oder Durchgangsbohrungen; massiv: eingearbeitete Nuten, Bohrungen und Ölkanäle
- Massive Bronze lässt sich nach dem Einbau nachbearbeiten; gerollte Bronze nur leicht kalibrieren, wo die Zeichnung es zulässt
Was ist eine gerollte Bronzebuchse?
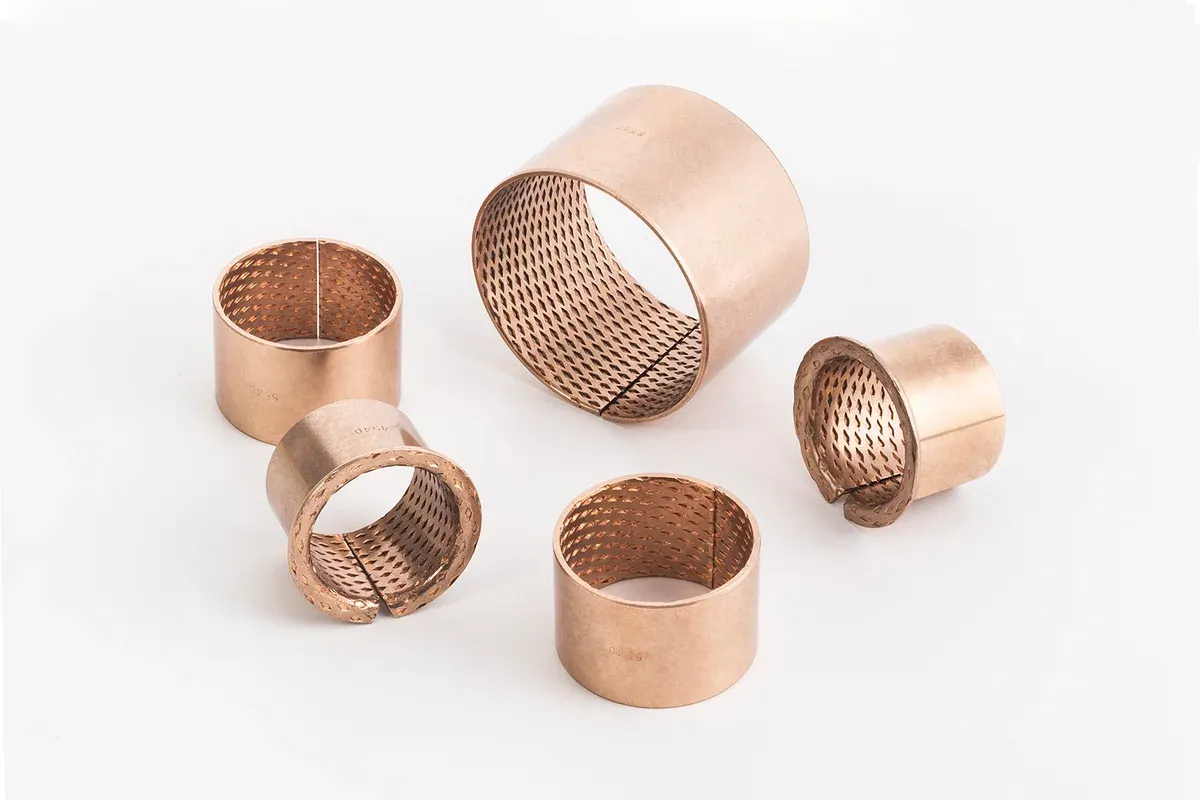
Eine gerollte Bronzebuchse wird aus kalibriertem Bronzeband zu einer dünnwandigen Zylinder- oder Bundbuchse geformt. Das Umformen hinterlässt eine Längsfuge in der Wand. JBM-090 hat rautenförmige Schmiertaschen, die in die Bohrung eingerollt sind; JBM-092 nutzt Durchgangsbohrungen für einen anderen Schmierweg. Die Kaltverformung verfestigt das CuSn8-Band auf 110–150 HB, etwa die doppelte Härte von gegossenem C93200 – deshalb trägt eine Wand von 1–2,5 mm 120 N/mm² statisch und 40 N/mm² bewegt. Die gerollte Bronzebuchse ist eine Bauart aus Bronzeband; sie ist keine Bimetallbuchse mit Stahlrücken.
Was ist eine massive Bronzebuchse?
Eine massive Bronzebuchse wird aus dichtem Gussbronze-Vormaterial auf die fertige Lagergeometrie gedreht. Die Wand ist normalerweise rundum geschlossen; Absätze, Bunde, Stufen, Nuten, Ölkanäle und Fixierelemente lassen sich einarbeiten, und die Wand kann so dick sein, wie das Gehäuse es zulässt. „Massivbronze“ beschreibt die Bauart, nicht eine Legierung: Standard ist C93200 / SAE 660 (JBM-600), für höhere Last CuSn10, Aluminiumbronze und Manganbronze (JBM-610 bis 640) – die Sorte muss trotzdem auf der Zeichnung stehen.
Gerollte und massive Bronzebuchsen im Vergleich
Der Fertigungsweg verändert Wandstärke, Fuge, Härte, Belastungsgrenze, Schmierdetails und die verfügbare Geometrie.
| Auswahlkriterium | Gerollte Bronze (JBM-090 / 092) | Massive Bronze (Serie JBM-600) |
|---|---|---|
| Ausgangsmaterial | CuSn8-Band, kaltverfestigt auf 110–150 HB | Dichtes Gussmaterial, C93200 mit 65–75 HB oder eine härtere Legierung |
| Fuge | Eine Längsfuge (Stoßfuge) | Geschlossene Wand, sofern die Zeichnung keinen Schlitz vorsieht |
| Wandstärke | 1,0–2,5 mm | Beliebig; ISO 4379 führt drei Wandstärken je Bohrung, Zeichnungen jede andere |
| Belastung, statisch / bewegt | 120 / 40 N/mm² | 45 / 25 N/mm² gefettet (C93200); mehr mit härteren Legierungen oder vollem Ölfilm |
| Geschwindigkeit | 2 m/s geschmiert | 0,5 m/s gefettet; mit Öl höher |
| Schmierdetails | Eingerollte Taschen (090) oder Durchgangsbohrungen (092) | Eingearbeitete Nuten, Bohrungen und Ölkanäle nach Nutbild |
| Schmierung | Fett bei der Montage (Taschen) oder Zufuhr durch die Wand (Bohrungen) | Fett oder Öl von außen |
| Passungen | Gehäuse H7, Welle f7–f8, Bohrung H9 nach dem Einpressen | Gehäuse H7, Außendurchmesser s6 / r6, Bohrung E6 → H8, Welle e7 |
| Abmessungen | Ø 10–300 mm Standard; Bundbuchsen Ø 25–300 | Ø 3–1000 mm; Reihe nach ISO 4379 Ø 6–200 |
| Geometrie | Zylinder- und Bundbuchsen | Jede gedrehte Kontur: Bunde, Stufen, Anlaufflächen, Platten |
| Risiko beim Austausch | Wandstärke, Fuge und Bohrung nach dem Einpressen weichen vom massiven Teil ab | Legierung, Spiel und Schmierweg weichen vom gerollten Teil ab |
Wozu dienen Taschen, Durchgangsbohrungen und Nuten?
Sie speichern, verteilen oder führen Fett und Öl über die Lauffläche. Die Taschen von JBM-090 halten den Schmierstoff auf der Bronzefläche und geben ihn bei jeder Wellenbewegung frei; die Durchgangsbohrungen von JBM-092 verbinden die Bohrung durch das Gehäuse hindurch mit einer Schmierstoffquelle – die Muster sind funktional, nicht dekorativ. Massive Bronze arbeitet mit eingearbeiteten Nuten, radialen Bohrungen und Ölkanälen, deren Lage sich nach der tatsächlichen Bewegung, der Schmierstoffzufuhr und der Lastzone richten muss: Nuten gehören in den unbelasteten Teil der Bohrung, denn eine Nut in der Lastzone entlüftet den Druck, der die Welle trägt.
Müssen gerollte und massive Bronzebuchsen geschmiert werden?
Ja. Beide Bauarten brauchen Fett oder Öl in der Gleitfläche. Die gerollte Bronze ist darauf angewiesen, dass der Schmierstoff ihre Taschen oder Durchgangsbohrungen erreicht; die massive Bronze auf die Ölkanäle, Nuten oder die externe Zufuhr, die in Teil und Gehäuse vorgesehen sind. Keine der beiden ist ein Trockenlauftyp: Für den Trockenlauf innerhalb des Bronzeprogramms nehmen Sie graphitgefüllte Bronze (JBM-650) oder ölgetränkte Sinterbronze (JBM-700).
Wann ist eine gerollte Bronzebuchse die richtige Wahl?
Gerollte Bronze, wenn das Gelenk eine dünne Wand braucht, mehr Last tragen muss, als Gussbronze verträgt, und ein definiertes Taschen- oder Bohrungsbild verlangt: gefettete Drehpunkte in Landtechnik, Baumaschinen und Fördertechnik, Scharniere, Gestänge und jede Lagerstelle mit 1–2,5 mm radialem Bauraum und gehärteter Welle. Die Bauart mit Stoßfuge verlangt einen vollständigen Abgleich: Eine passende Bohrung genügt nicht; vergleichen Sie Außendurchmesser, Wandstärke, Länge, Bund und Einbauspiel mit dem vorhandenen Teil und prüfen Sie nach dem Einpressen Fuge, Kanten, Gehäuse, Welle und Bohrung.
Wann ist eine massive Bronzebuchse die richtige Wahl?
Massive Bronze, wenn das Teil eine dichte Wand, eine benannte Legierung und zeichnungsspezifische Bearbeitungsdetails braucht: dicke Wände, große Durchmesser, Bunde und Stufen, Anlaufflächen, eine nach dem Einbau fertig zu bearbeitende Bohrung oder eine Legierung, die nach gehärteter oder ungehärteter Welle, Korrosion oder Temperatur gewählt wird. Benennen Sie die Legierung auf der Zeichnung („Gussbronze“ bezeichnet keine Zusammensetzung), arbeiten Sie die geforderten Details ein, legen Sie den Schmierweg nach tatsächlicher Bewegung und Lastzone aus und halten Sie die gesamte Passung unter Kontrolle – Gehäuse, Welle, Oberflächengüte, Ausrichtung und Laufspiel gehören zu ein und derselben Konstruktionsentscheidung.
Lassen sich gerollte Bronzebuchsen nach dem Einbau nachbearbeiten?
Nur, wenn das freigegebene Produkt und das Bearbeitungsverfahren es zulassen. Eine Nachbearbeitung verändert Wandstärke, Einbauspiel und Schmierdetails: Ein Schnitt durch Taschen oder Durchgangsbohrungen verringert den Schmierstoffvorrat und hinterlässt beschädigte Kanten. Ein leichtes Kalibrieren ist nicht dasselbe wie das freie Ausbohren einer massiven Bronzebuchse. Muss nach dem Einbau eine Fertigbohrung oder eine Sondergeometrie in das Teil eingebracht werden, ist massive Bronze der klarere Weg.
Kann eine gerollte Bronzebuchse eine massive ersetzen?
Nicht automatisch. Wandstärke, Fuge, Legierung, Passung, Schmierbild und Betriebsbeanspruchung verändern alle die Entscheidung. Ersatz einer gerollten Buchse: Innendurchmesser, Außendurchmesser, Länge, Wandstärke, Bund, Fuge und Taschen- oder Bohrungsbild abgleichen, dann Gehäuse, Welle und Schmierstoff prüfen. Ersatz einer massiven Buchse: Legierung, Fertiggeometrie, Nuten, Lage der Ölzufuhr und Laufspiel abgleichen – die Farbe ist kein Legierungsnachweis. Verglichen werden die fertigen Teile, nicht zusammenhanglose Katalog-Höchstwerte: Belastungs- und Geschwindigkeitsangaben für gerollte und massive Produkte stammen aus unterschiedlichen Härten, Schmierstoffen und Prüfbedingungen.
Der häufige erfolgreiche Wechsel geht von massiv zu gerollt in einem Serienprodukt, in dem eine Wand von 1–2,5 mm passt, die Welle gehärtet ist und bei der Montage gefettet wird: Das gerollte Teil ist in der Serie günstiger und trägt mehr Last. Der umgekehrte Weg, von gerollt zu massiv, wird gewählt, wenn die Bohrung nach dem Einbau fertig bearbeitet werden muss, die Wand dick ist, die Welle nicht gehärtet werden kann oder die Legierung wechseln muss.
Häufige Fragen
Sind gerollte Bronzebuchsen geschlitzt?
Ja. Sie werden aus Band geformt, die Wand hat also eine Längsfuge. Die Fuge schließt sich im H7-Gehäuse; legen Sie sie außerhalb der Lastzone.
Brauchen gerollte Bronzebuchsen Fett?
Ja. JBM-090 wird bei der Montage über die Taschen gefettet, JBM-092 über die Bohrungen; beide brauchen im Betrieb einen externen Fett- oder Ölweg.
Was ist der Unterschied zwischen Gussbronze und gerollter Bronze?
Gerollte Bronze ist dünnes, hartes CuSn8-Band, zu einem Lager mit Stoßfuge und eingerollten Taschen oder Bohrungen geformt; Guss- oder Massivbronze ist eine dichte Wand, in der auf der Zeichnung benannten Legierung auf die Fertiggeometrie gedreht.
Was trägt mehr Last, gerollte oder massive Bronze?
Gerolltes CuSn8 mit 120 N/mm² statisch / 40 bewegt trägt mehr als gefettetes gegossenes C93200 mit 45 / 25, weil das kaltverfestigte Band etwa doppelt so hart ist. Härtere Gusslegierungen (Aluminium- oder Manganbronze) schließen die Lücke – auf Kosten der Zerspanbarkeit.
Kann gerollte Bronze massive Bronze ersetzen?
Nicht automatisch. Wandstärke, Fuge, Passung, Spiel, Schmierbild, Legierung und Betriebsbeanspruchung verändern alle die Entscheidung; verglichen wird das komplette Teil.
Welche Bronzesorte soll ich vorschreiben?
Die kontrollierte Sorte des konkreten Produkts: CuSn8 für gerollte Buchsen, C93200 / SAE 660 (JBM-600) als Standard für massive Buchsen, CuSn10, Aluminiumbronze oder C86300 für höhere Last. Bauartbegriffe und Oberflächenfarbe identifizieren keine Legierung.
Senden Sie die Zeichnung des vorhandenen Teils, wenn Bauart oder Legierung unklar sind.
Wir vergleichen Wandstärke, Fuge, Legierung, Passung und Schmierdetails und bieten die passende Bauart an. Muster sind kostenlos; Abmessungen außerhalb der Tabellen fertigen wir nach Zeichnung.