

Bagues en bronze
Paliers lisses usinés dans un bronze antifriction pour les pivots et glissières lubrifiés : C93200 / SAE 660 (JBM-600) en standard, bronzes à l’étain et d’aluminium pour les charges plus dures, et constructions frittées, à plots de graphite ou enroulées lorsque le graissage n’est pas possible. Bagues cylindriques, à collerette et rondelles de butée, Ø 3–1 000 mm, selon ISO 4379 ou d’après votre plan.
- 45 N/mm²Charge statique, graissée
- 0,5 m/sVitesse de glissement, graissée
- −40 – 250 °CTempérature de service
- Ø 3–1 000 mmPlage d’usinage
Une bague en bronze est un palier lisse — cylindrique, à collerette ou rondelle — en alliage cuivre–étain qui porte un arbre en acier sur une surface de glissement lubrifiée. Le bronze à l’étain incruste les impuretés, tolère de courtes coupures de graisse et ne se soude pas à l’acier : c’est le matériau de référence des paliers lisses lents et fortement chargés.
- Alliages massifs usinés, série JBM-600 : JBM-600 C93200 / SAE 660 (standard), JBM-610 bronze à l’étain, JBM-620 bronze d’aluminium, JBM-630 laiton haute résistance C86300, JBM-640 laiton de décolletage
- Bronze coulé graissé : 25 N/mm² en mouvement, 45 N/mm² à l’arrêt, 0,5 m/s, −40 à +250 °C
- Constructions : bronze coulé usiné, bronze fritté imprégné d’huile, bronze à plots de graphite, bague enroulée en bande CuSn8
- Bagues cylindriques, à collerette, rondelles de butée et plaques d’usure ; série ISO 4379 et cotes sur plan
- Usinage de Ø 3 à Ø 1 000 mm ; trous et rainures de graissage, perçage de collerette au devis

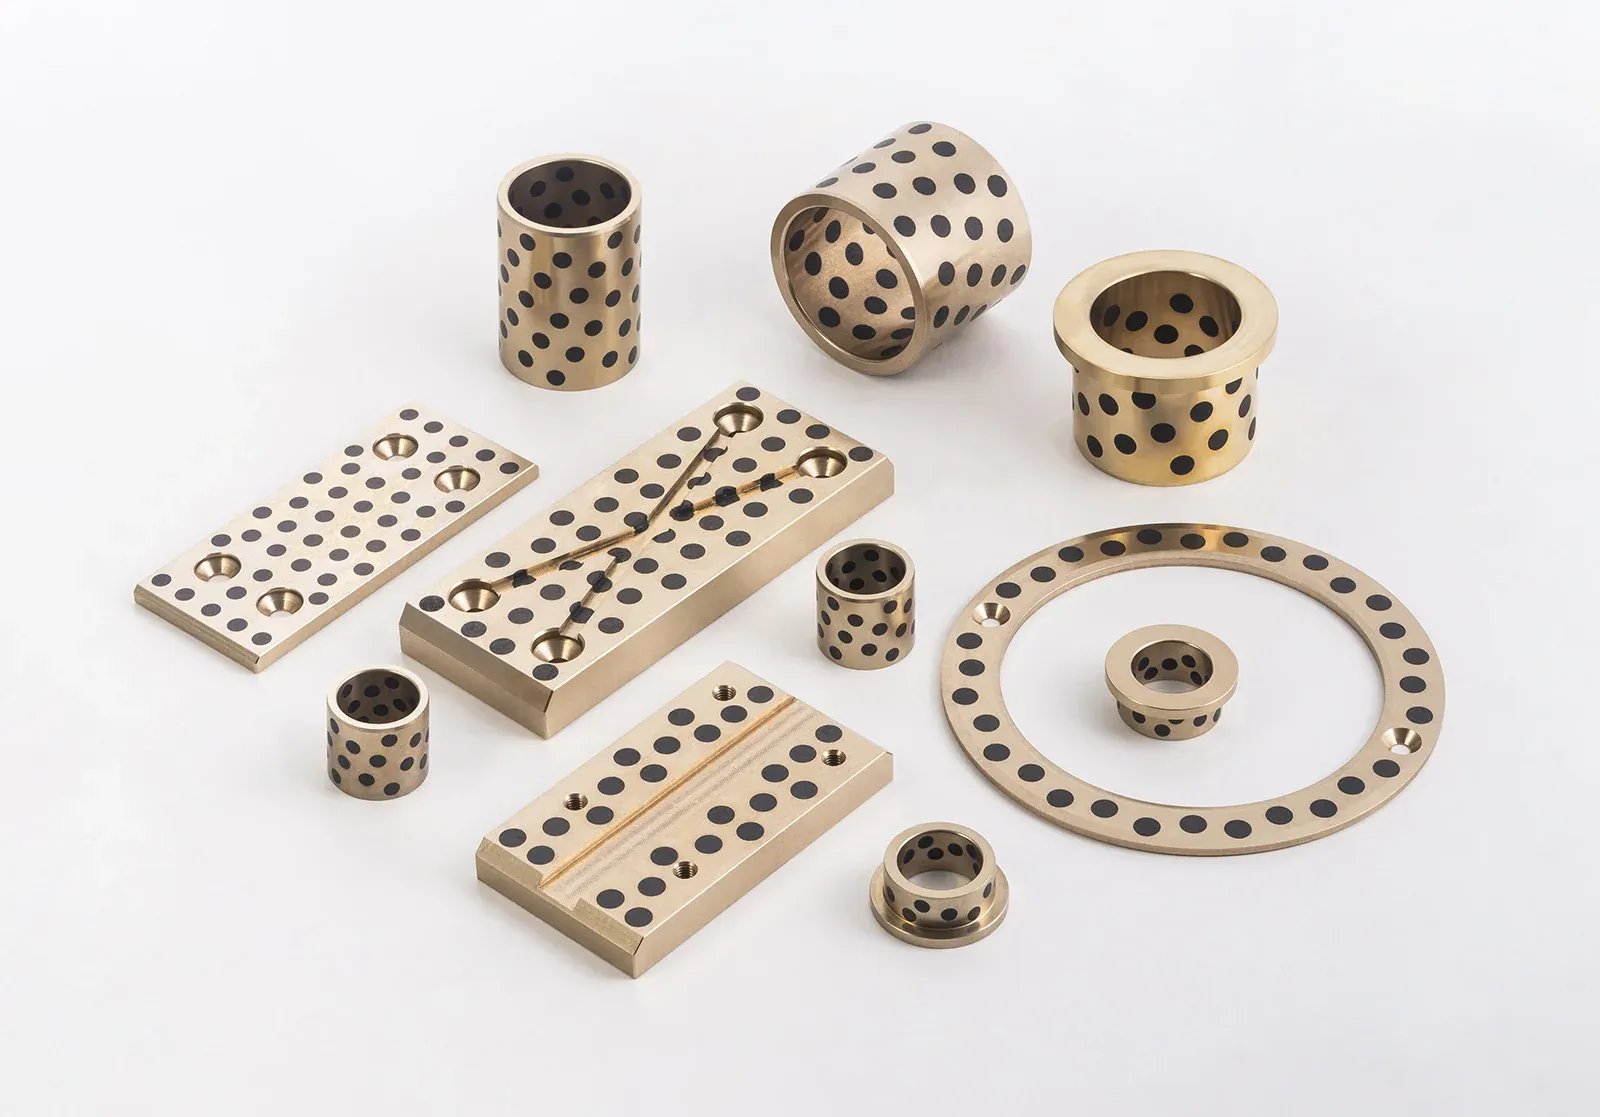

Quatre constructions en bronze
L’alliage fixe la charge que la surface peut porter ; la construction fixe la lubrification. Choisissez d’abord la construction selon le graissage, puis l’alliage selon la charge.
Bronze coulé usiné
Série JBM-600. Tournée dans de la barre coulée en continu : toute cote, tout alliage, tout motif de rainure. Graisse ou huile.
JBM-600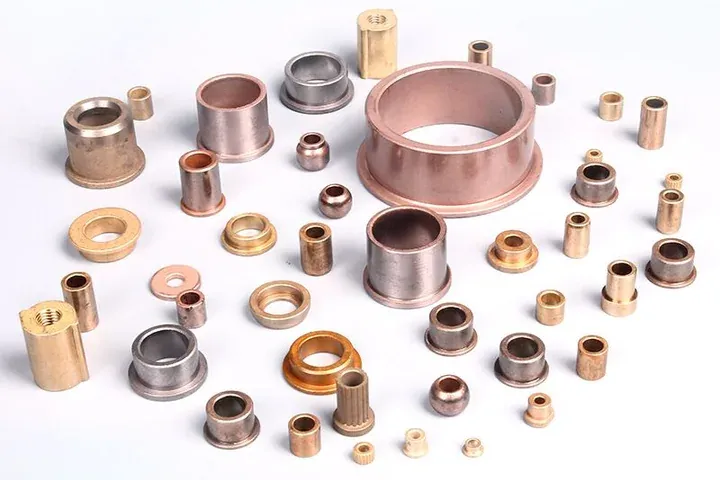
Bronze fritté
JBM-700. Poudre pressée et frittée, pores remplis d’huile. Petite, légère, autolubrifiante.
JBM-700Bronze à plots de graphite
JBM-650. Bronze coulé avec plots de lubrifiant solide pour le fonctionnement à sec ou à haute température.
JBM-650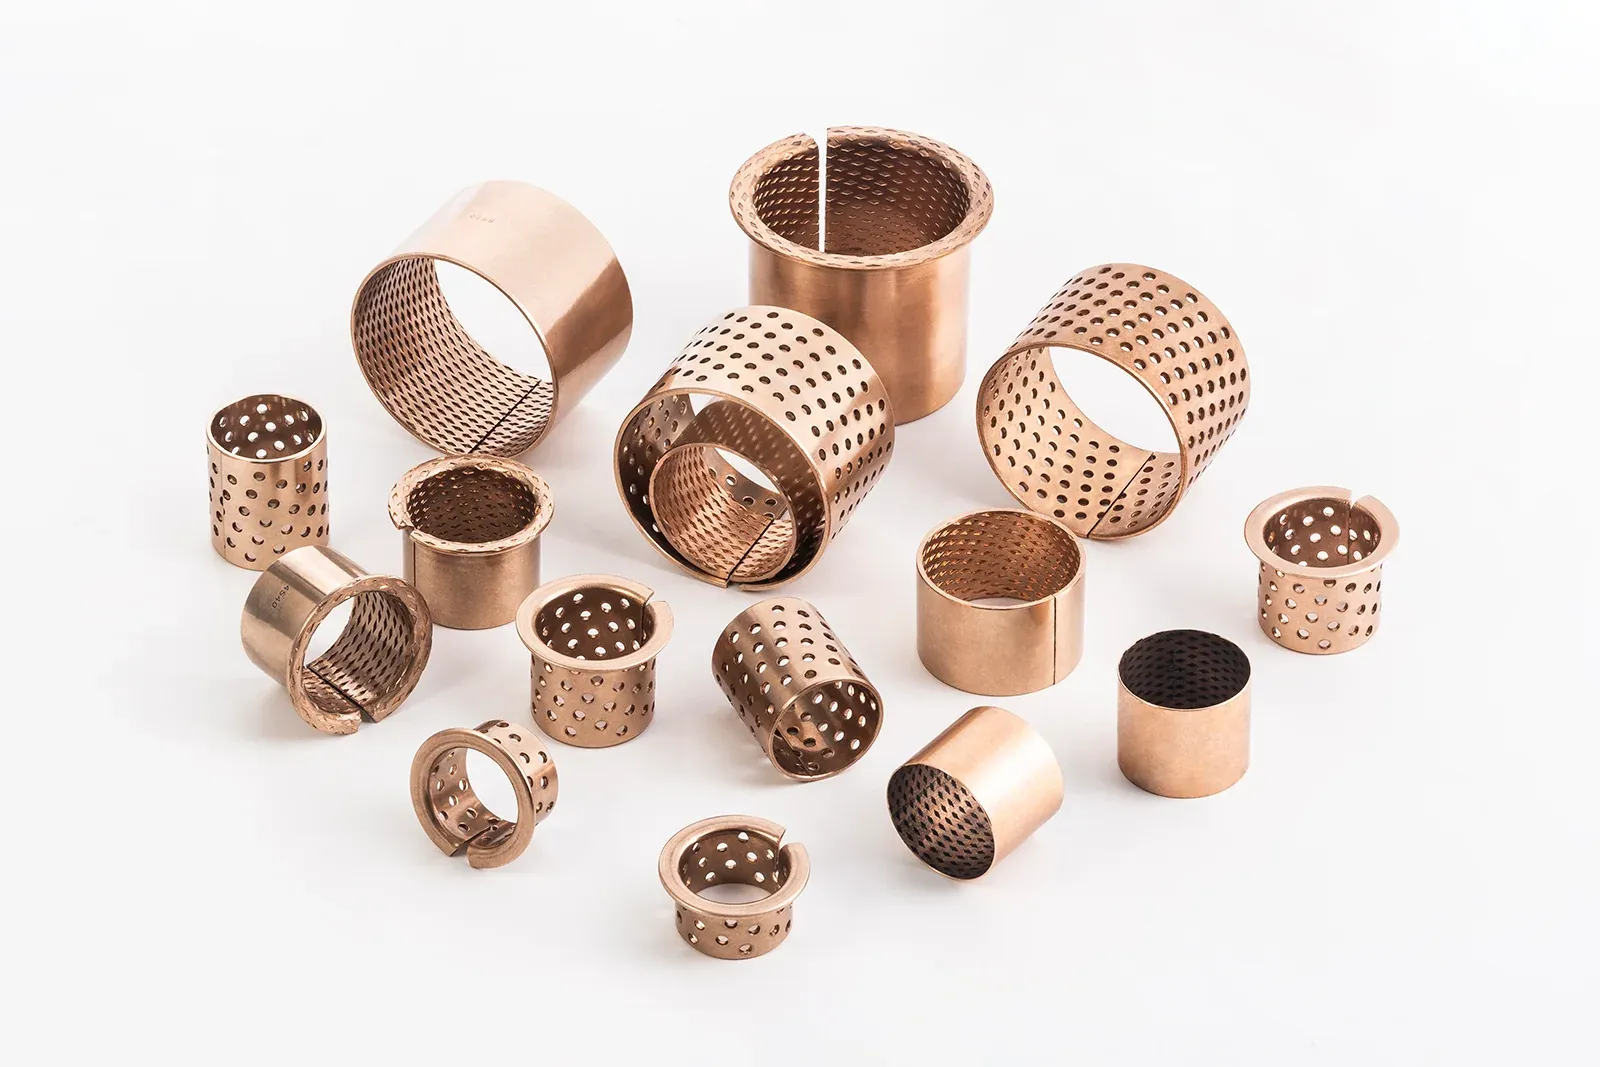
Bague enroulée
JBM-090 / 092. Enroulée en bande CuSn8 à poches ou à trous ; paroi mince, économique en série.
JBM-090
Alliages de bronze antifriction
On spécifie une bague en bronze par son numéro d’alliage, pas par le mot bronze. Le C93200 / SAE 660 est la nuance d’usage général : 7 % d’étain pour la résistance à l’usure, 7 % de plomb pour l’accommodation et le graissage d’urgence, indice d’usinabilité 70. Le C93700, plus chargé en plomb, tolère un graissage sale ou intermittent ; le C90500 et les autres bronzes à l’étain sans plomb portent davantage et s’imposent dès que le plomb est interdit ; le bronze d’aluminium C95400 et le laiton haute résistance C86300 conviennent aux charges très élevées, très lentes, contre un arbre trempé.
Les bagues massives usinées portent le numéro de série JBM-600 ; le second chiffre désigne le groupe d’alliage. L’alliage inscrit au plan reste la spécification. Les valeurs ci-dessous sont les minimums de norme et les valeurs typiques à l’état brut de coulée (ASTM B505 / EN 1982) : propriétés de matériau, pas limites de palier. Les limites de la bague figurent au tableau suivant.
| Série JBM | Alliage | EN / SAE | Composition nominale | Dureté HB | Traction (typ.) | Emploi |
|---|---|---|---|---|---|---|
| JBM-600 | C93200 | CuSn7Zn4Pb7-C · SAE 660 | Cu 83 · Sn 7 · Pb 7 · Zn 3 | 65–75 | 240 N/mm² | Bagues d’usage général, graissées ou huilées |
| JBM-600 | C93700 | CuSn10Pb10-C · SAE 64 | Cu 80 · Sn 10 · Pb 10 | 60–70 | 240 N/mm² | Graissage médiocre ou intermittent, saleté, chocs |
| JBM-610 | C90500 | SAE 62 (gunmetal) | Cu 88 · Sn 10 · Zn 2 | 75–85 | 310 N/mm² | Charge plus élevée, bonne lubrification ; sans plomb |
| JBM-620 | C95400 | CuAl10Fe2-C | Cu 85 · Al 11 · Fe 4 | 160–180 | 585 N/mm² | Forte charge, faible vitesse, arbre trempé, eau de mer |
| JBM-630 | C86300 | CuZn25Al5Mn4Fe3-C · SAE 430B | Cu 63 · Zn 25 · Al 6 · Mn 3 · Fe 3 | 225 | 758 N/mm² | Charge extrême, vitesse quasi nulle |
| JBM-640 | C36000 | CuZn39Pb3 · CW614N | Cu 61,5 · Zn 35,5 · Pb 3 | 80–130 | 340–500 N/mm² | Guides, entretoises et rondelles peu chargés |
Valeurs nominales des normes d’alliage. JBM-600 couvre les bronzes à l’étain au plomb (C93200 en standard ; C93700, C93800 sur demande), JBM-610 les bronzes à l’étain sans plomb (C90500, CuSn12-C), JBM-620 les bronzes d’aluminium (C95400, C95500). Référence : série + alésage-DE-longueur en mm, ex. JBM-600 40-50-40.
Usinée, frittée, à plots ou enroulée
Le bronze coulé usiné est le choix par défaut : la barre coulée en continu est tournée, alésée et rainurée à la cote, si bien que tout diamètre, toute paroi, tout alliage et tout dispositif de graissage est possible, et que la paroi, entièrement métallique, peut être réalésée en service. Il faut de la graisse ou de l’huile, amenée par des trous et répartie par des rainures dans l’alésage.
Les bagues en bronze fritté sont pressées en poudre puis imprégnées sous vide d’une huile qui sue vers la surface lorsque le palier s’échauffe ; elles conviennent aux petits paliers légers à cycle élevé des moteurs, appareils et machines de bureau, que personne ne graissera jamais. Le bronze à plots de graphite conserve la résistance du bronze coulé et y ajoute des plots de lubrifiant solide sur l’arc chargé, pour le fonctionnement à sec, la chaleur et les lavages. La bague enroulée est formée en bande CuSn8 à poches en losange ou perforées ; la paroi mince économise l’encombrement et le coût en série, à charge inférieure à une pièce massive.
| Construction | Série JBM | Lubrification | Dimension typique | Résistance | Où elle l’emporte |
|---|---|---|---|---|---|
| Bronze coulé usiné | JBM-600 – 640 | Graisse ou huile, alésage rainuré | Ø 3–1 000 mm | La plus élevée ; paroi massive, réusinable | Pivots lents et lourds ; tout plan |
| Bronze fritté | JBM-700 | Huile dans les pores, sans entretien | Petits alésages, sur plan | Faible à moyenne | Petits moteurs, électroménager, cycles élevés |
| Bronze à plots de graphite | JBM-650 | Lubrifiant solide, à sec ou graissé | Ø 8–160 mm en standard | Élevée | Sec, chaud, lavage, sans regraissage |
| Bague enroulée (bande CuSn8) | JBM-090 / 092 | Graisse dans poches en losange ou trous | Ø 10–300 mm, paroi 1–2,5 mm | Statique élevée (120 N/mm²), 40 N/mm² dynamique | Paroi mince, grande série |
Limites de service
Les limites ci-dessous s’appliquent aux bagues en bronze coulé graissées ou huilées, sur arbre en acier, en lubrification limite — le régime réel de presque toutes les bagues en bronze. Charge, vitesse et température sont des plafonds distincts, pas un point de fonctionnement ; le produit PV les relie et est examiné à chaque demande. Les limites par nuance et les régimes hydrodynamiques (film d’huile complet) sont fournis sur demande.
| Paramètre | Unité | Bronze coulé graissé |
|---|---|---|
| Charge spécifique, en mouvement | N/mm² | 25 |
| Charge spécifique, à l’arrêt | N/mm² | 45 |
| Vitesse de glissement | m/s | 0,5 |
| Coefficient de frottement, graissé | — | 0,08–0,15 |
| Température de service | °C | −40 à +250 |
| Ajustements logement / arbre | ISO | H7 / e7–e8 |
| Dureté de l’arbre | HB | ≥ 150–200 (alliages doux) · ≥ 300 trempé (C95400, C86300) |
Limites générales confirmées par le fabricant pour le bronze coulé graissé ; elles ne sont pas simultanément atteignables.
Rainures, trous de graissage et ajustements
Une bague en bronze ne vaut que par la graisse qui atteint l’arc chargé. Un trou radial aligné sur le graisseur du logement et un motif de rainure (droite, hélicoïdale ou en huit) qui porte le lubrifiant à travers l’alésage sont usinés au devis ; les rainures s’arrêtent avant les faces d’extrémité pour que la graisse ne soit pas chassée.
L’ISO 4379 fixe les ajustements : diamètre extérieur s6 (r6 au-delà de Ø 120) pour l’emmanchement dans un logement H7, alésage E6 avant montage qui se referme vers H8 environ, et arbre e7 en service courant. On obtient un jeu de 0,05–0,11 mm à Ø 40, qui s’élargit avec le diamètre. Prévoyez un arbre g7 pour les pivots de précision à l’huile, ou un jeu plus large pour la graisse sale et les logements chauds.
Pour l’ajustement d’une cote précise, voyez le tableau de tolérances des dimensions bronze ou utilisez le calculateur d’ajustement serré.
Dimensions
Les bagues cylindriques et à collerette métriques standard suivent l’ISO 4379 (ex-DIN 1850) : alésage Ø 6–200 mm, trois épaisseurs de paroi par alésage, longueurs 6–250 mm. Hors série, le bronze est usiné de Ø 3 à Ø 1 000 mm dans toute paroi que la barre permet, en métrique ou en pouces, y compris les formes à collerette, étagées et rainurées, les rondelles de butée et les plaques d’usure. Chaque cote est fabriquée à la commande ; il n’y a pas de minimum et les échantillons sont gratuits.
Ce qu’il faut indiquer dans la demande
Cinq éléments suffisent pour chiffrer sous 12 heures et usiner un échantillon sans second tour de questions.
Dimensions
Alésage × diamètre extérieur × longueur, collerette le cas échéant, avec tolérances ou le plan.
Alliage
C93200 sauf indication contraire ; ou charge, vitesse et lubrification, et nous en proposons un.
Arbre et logement
Diamètre, tolérance et dureté de l’arbre ; alésage et matériau du logement. Les ajustements se déterminent d’après ces données.
Lubrification
Graisse, huile, à sec ; position du trou de graissage et motif de rainure, ou point d’alimentation du logement.
Quantité et programme
Échantillon, lot et annuelle. Les échantillons sont gratuits ; il n’y a pas de minimum de commande.
Où l’on monte des bagues en bronze
Pivots et glissières graissés ou huilés, à vitesse faible à moyenne : du matériel agricole aux vérins hydrauliques et aux machines-outils.
Machines agricoles
Axes de timonerie, pivots de rampe et vis d’Archimède exposés à la terre et aux intempéries.
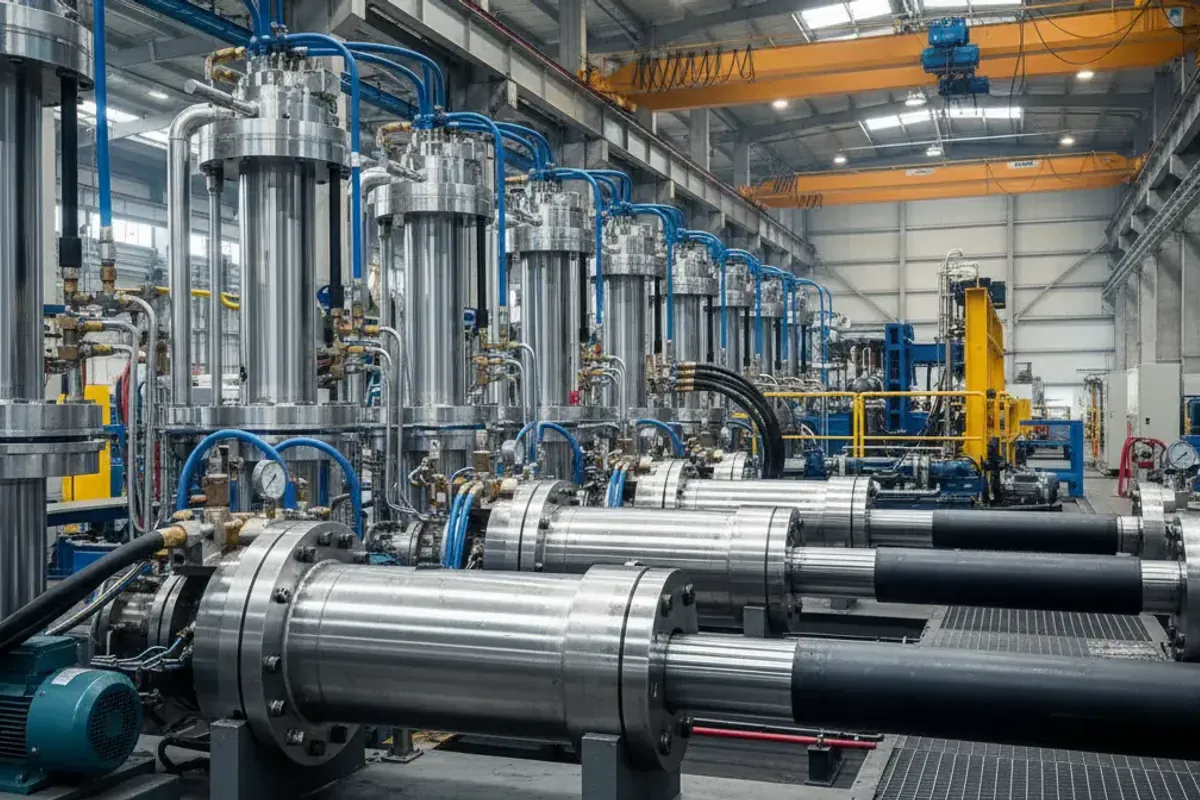
Vérins hydrauliques
Bagues d’œil de tige et de chape, paliers de tête de vérin et bagues d’usure de piston.

Engins de chantier
Articulations lentes et lourdes des chargeuses, grues et foreuses.
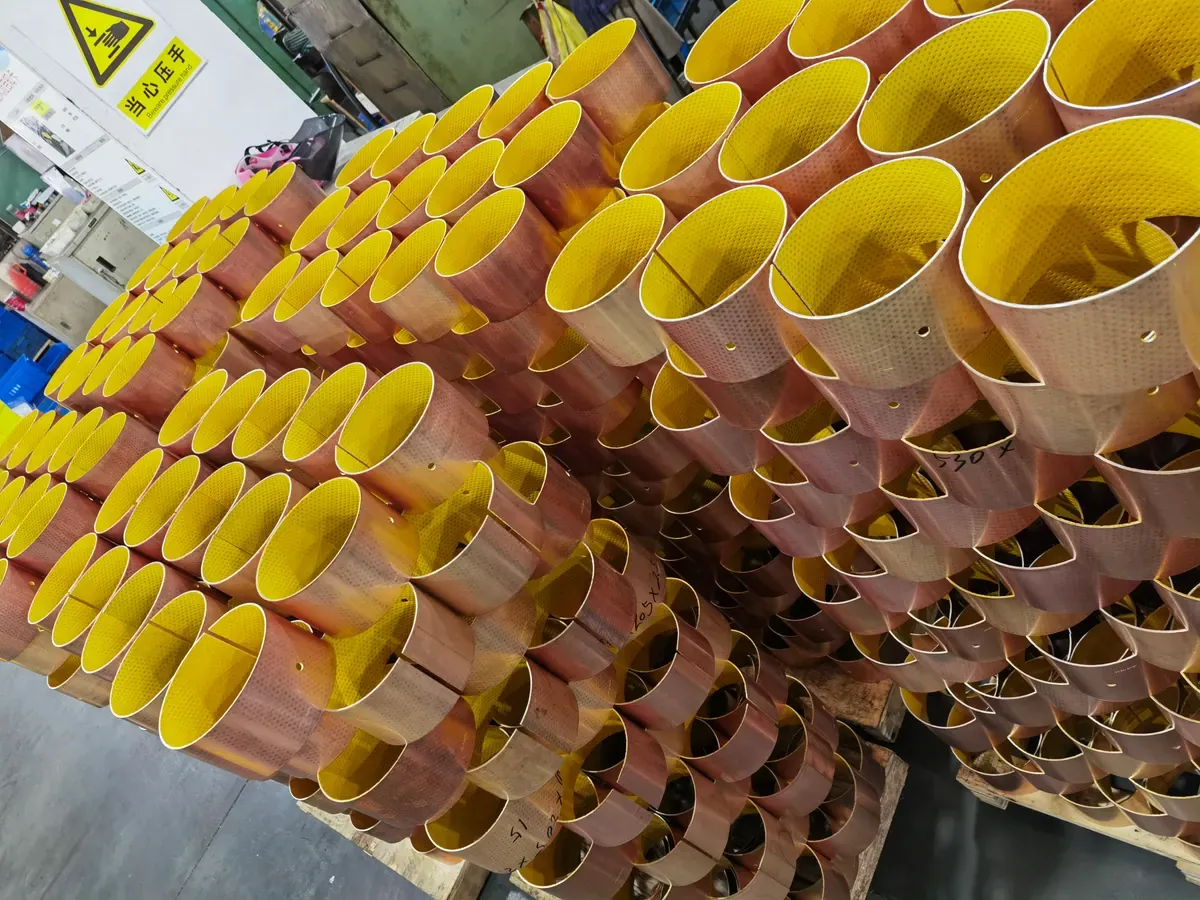
Bagues sur plan
Grands diamètres, alliages spéciaux, formes étagées et à collerette.
Questions fréquentes
Quel est le meilleur bronze pour une bague ?
Le C93200 / SAE 660 en service général à la graisse ou à l’huile. Passez au C93700 si le graissage est sale ou intermittent, au C90500 ou à un autre bronze à l’étain sans plomb pour une charge plus élevée ou une exigence sans plomb, et au bronze d’aluminium C95400 ou au C86300 pour les charges très élevées, très lentes, contre un arbre trempé.
Quelle charge une bague en bronze peut-elle porter ?
Les bagues en bronze coulé graissées sont cotées à 25 N/mm² de surface projetée (alésage × longueur) en mouvement et 45 N/mm² à l’arrêt, jusqu’à 0,5 m/s de vitesse de glissement. Le bronze d’aluminium et le C86300 portent davantage à plus faible vitesse ; les chiffres précis accompagnent le devis.
Les bagues en bronze ont-elles besoin de lubrification ?
Le bronze coulé usiné, oui : graisse ou huile par un trou et des rainures. Si l’articulation ne peut pas être regraissée, utilisez le bronze fritté imprégné d’huile pour les charges légères, le bronze à plots de graphite pour les charges lourdes ou chaudes, ou une bague composite PTFE.
Bague en bronze ou en laiton ?
Le bronze dès qu’il y a une surface de glissement chargée. Le laiton est moins cher et s’usine plus vite, mais s’use rapidement contre l’acier et se dézingue dans l’eau : on le réserve aux guides et entretoises peu chargés. Voyez le comparatif laiton ou bronze pour les chiffres d’alliage.
Quelles dimensions pouvez-vous fabriquer ?
Alésage Ø 3–1 000 mm en bronze coulé, métrique ou pouce, selon ISO 4379 ou sur plan. Le bronze à plots de graphite est standard de Ø 8 à Ø 160 mm et la bague enroulée de Ø 10 à Ø 300 mm. Les cotes sont fabriquées à la commande, les échantillons sont gratuits et il n’y a pas de minimum.
Proposez-vous des bagues en bronze sans plomb ?
Oui. Le C90500, le CuSn12-C et le CuSn10-C sont des bronzes à l’étain sans plomb, et le bronze d’aluminium C95400 l’est par nature. Ils portent davantage que le C93200 mais pardonnent moins un graissage défaillant.
Envoyez la cote, l’alliage et l’arbre.
Nos ingénieurs confirment l’alliage, les ajustements et le motif de rainure, et chiffrent sous 12 heures. Les échantillons sont gratuits et il n’y a pas de minimum de commande.
Réponse au devis : 12 h · Échantillons gratuits · Sans minimum de commande