
Materiały o niskim tarciu na łożyska ślizgowe
Tarcie w łożysku ślizgowym zależy od pary współpracujących powierzchni i od tego, co się między nimi znajduje. Tylko garść materiałów ma samoistnie niskie tarcie po stali – przede wszystkim PTFE, grafit i MoS₂ – a projektowanie łożysk to w dużej mierze sztuka umieszczenia jednego z nich na powierzchni styku, podczas gdy obciążenie przenosi coś wytrzymalszego.
Najniższe tarcie po stali mają PTFE (μ ≈ 0,04–0,10 na sucho), grafit i MoS₂ (≈ 0,05–0,15), a za nimi POM i UHMWPE (≈ 0,15–0,30) oraz poliamid (≈ 0,20–0,40). Brąz po stali ze smarowaniem to ≈ 0,10–0,20. Żadne z ciał stałych o niskim tarciu nie jest na tyle wytrzymałe, by samodzielnie przenieść duże obciążenie, dlatego tuleje łączą je z konstrukcją z brązu lub stali: warstwy PTFE i POM na stali, wkładki grafitowe w brązie, olej w brązie spiekanym.
- Współczynnik tarcia jest właściwością pary materiałów i warunków (obciążenie, prędkość, temperatura, środek smarny), a nie jednego materiału
- Tuleje kompozytowe PTFE: μ 0,02–0,20 na sucho; kompozyt POM 0,05–0,25 ze smarem; brąz bimetalowy 0,04–0,15 ze smarowaniem; brąz odlewany 0,08–0,15 ze smarem
- Niskie tarcie i małe zużycie to różne właściwości: PTFE ma najniższe tarcie, ale bez napełniaczy szybko się zużywa – dlatego stosuje się go jako cienką warstwę z napełniaczami
- Film smarny wygrywa z każdym ciałem stałym: pełny film olejowy daje μ ≈ 0,001–0,01, dlatego szybkie łożyska zasila się olejem
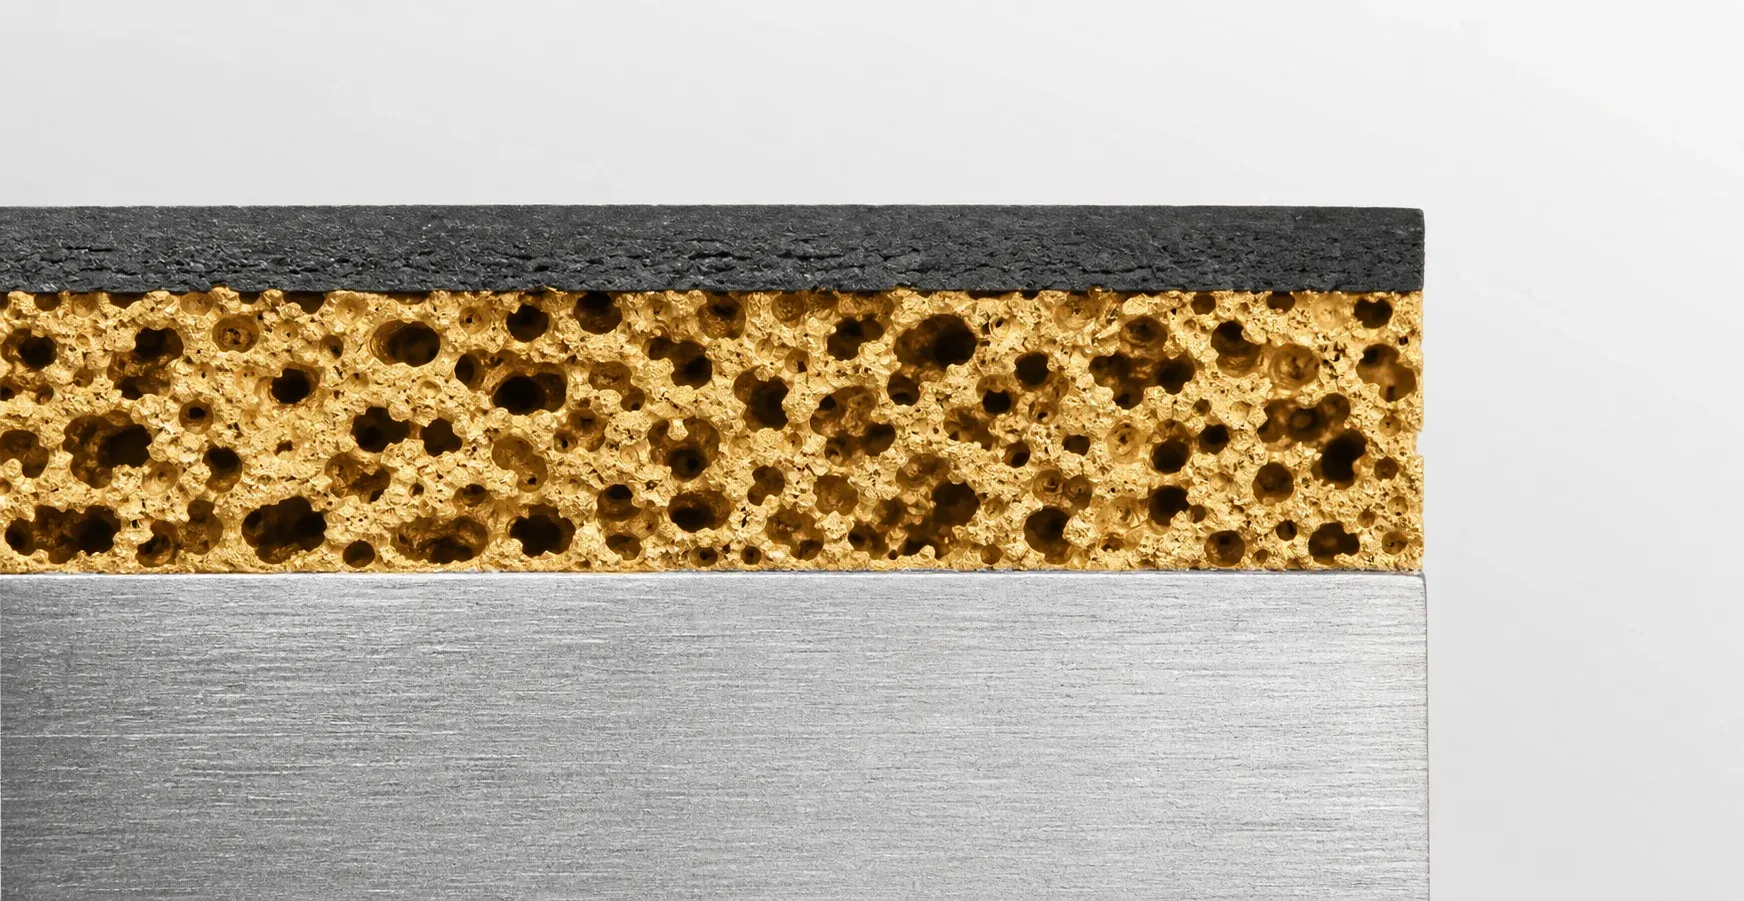
Porównanie materiałów
Reprezentatywne zakresy po stali z literatury tribologicznej i kart katalogowych tulei z tej strony; rzeczywiste wartości zależą od obciążenia, prędkości, temperatury, chropowatości powierzchni i zanieczyszczeń.
| Materiał | μ na sucho po stali | μ ze smarowaniem | Odporność na zużycie | Nośność | Temperatura | W tulejach jako |
|---|---|---|---|---|---|---|
| PTFE (z napełniaczami) | 0,04–0,10 | 0,02–0,05 | Mała bez napełniaczy, dobra z napełniaczami | Mała samodzielnie | od −200 do +260 °C | Warstwa ślizgowa tulei kompozytowych PTFE |
| Grafit | 0,05–0,15 | — | Dobra | Mała samodzielnie | do 400 °C w powietrzu | Wkładki w tulejach brązowych z grafitem |
| MoS₂ | 0,05–0,10 | — | Dobra | Mała samodzielnie | do 350 °C w powietrzu | Dodatek w warstwach PTFE i wkładkach |
| POM (poliacetal) | 0,15–0,30 | 0,05–0,10 | Dobra | Umiarkowana | do 100–130 °C | Warstwa ślizgowa tulei kompozytowych POM; tuleje lite |
| UHMWPE | 0,10–0,20 | 0,05–0,10 | Bardzo dobra (ścieranie) | Mała | do 80 °C | Lite tuleje z tworzywa i okładziny |
| Poliamid (PA) | 0,20–0,40 | 0,05–0,15 | Dobra | Umiarkowana | do 100 °C | Lite tuleje z tworzywa |
| Brąz (C93200) | 0,25–0,35 | 0,08–0,15 | Dobra | Duża | do 250 °C | Tuleje z brązu odlewanego, zwijanego i spiekanego |
| Brąz spiekany + olej | — | 0,05–0,15 | Dobra | Mała–umiarkowana | do 90 °C | Tuleje nasycone olejem |
| Bimetal CuPb10Sn10 | — | 0,04–0,15 | Bardzo dobra | Bardzo duża | do 250 °C w oleju | Tuleje bimetalowe |
| Stal hartowana | 0,5–0,8 (zaciera się) | 0,10–0,15 | Znakomita | Bardzo duża | do 350 °C | Tuleje ze stali hartowanej, smarowane smarem |
Dlaczego materiał o niskim tarciu jest zawsze warstwą
PTFE pełza już pod naciskiem kilku N/mm², grafit jest kruchy, a POM rozszerza się i mięknie pod wpływem ciepła. Stosowane samodzielnie dają marne tuleje. Związany jako cienka warstwa ze stalowym korpusem poprzez porowaty brąz, PTFE przenosi 250 N/mm² statycznie, bo droga obciążenia przez warstwę ma zaledwie kilka setnych milimetra; osadzony we wkładkach w brązie odlewanym, grafit smaruje tuleję, która przenosi 50–100 N/mm², bo obciążenie przenosi brąz, a nie grafit. Konstruktor łożyska rozdziela funkcję przenoszenia obciążenia od funkcji obniżania tarcia i każdą z nich powierza materiałowi, który spełnia ją najlepiej.
Kiedy film smarny wygrywa z każdym ciałem stałym
Przy dużej prędkości i dopływie oleju łożysko ślizgowe buduje film hydrodynamiczny, który całkowicie rozdziela powierzchnie; tarcie spada do 0,001–0,01, a zużycie do zera. Dlatego szybkie łożyska – tuleje silników, skrzyń biegów i pomp – zasila się olejem i wykonuje z bimetalu lub brązu, a nie z PTFE. Poniżej około 0,5 m/s film nie powstaje i łożysko pracuje w smarowaniu granicznym na tym, co znajduje się na powierzchni styku: na smarze i samym brązie albo na samosmarującym ciele stałym. Ciała stałe o niskim tarciu liczą się w zakresie wolnym, suchym, gorącym i pozbawionym obsługi – a tam pracuje większość tulei.
Dobór tulei o niskim tarciu
Najpierw reżim pracy, potem materiał.
- Na sucho, dowolna temperatura, umiarkowane obciążenie. Kompozyt PTFE: najniższe tarcie dostępne w tulei, 250 N/mm² statycznie, od −195 do +280 °C.
- Na sucho, ciężko, wolno, gorąco. Brąz z wkładkami grafitowymi: 50–100 N/mm², do 400 °C, przy ≤ 0,5 m/s.
- Smar raz przy montażu, wysokie pV, obciążenie krawędziowe. Kompozyt POM: 22 N/mm²·m/s w oleju, odporna warstwa, do 130 °C.
- Zasilanie olejem, szybko. Bimetal: μ 0,04–0,12 na filmie olejowym, 8–15 m/s.
- Lekko, cicho, tanio, bez korozji. Lite tuleje z POM, poliamidu lub UHMWPE albo brąz spiekany.
Najczęściej zadawane pytania
Jaki materiał ma najniższy współczynnik tarcia?
Wśród ciał stałych stosowanych w technice PTFE: około 0,04–0,10 na sucho po stali, mniej z napełniaczami i po dotarciu. Grafit i MoS₂ są blisko. Hydrodynamiczny film olejowy bije je wszystkie wartością 0,001–0,01.
Dlaczego nie zrobić całej tulei z PTFE?
PTFE pełza pod obciążeniem i słabo przewodzi ciepło. Jako cienka warstwa na stalowym korpusie przenosi 250 N/mm²; jako lita tuleja przenosi niewielki ułamek tej wartości i płynie na zimno.
Czy niskie tarcie to to samo co małe zużycie?
Nie. PTFE ma najniższe tarcie, a bez napełniaczy – jedno z najszybszych zużyć. Materiały tulei napełnia się, układa w warstwy lub uzupełnia wkładkami, aby uzyskać jedno i drugie.
Jaki jest współczynnik tarcia tulei brązowej?
Około 0,08–0,15 ze smarem w smarowaniu granicznym; mniej na filmie olejowym przy dużej prędkości; 0,25–0,35 na sucho, co jest już stanem awaryjnym, a nie punktem pracy.
Która tuleja ma najniższe tarcie?
Wśród tulei pracujących na sucho – tuleja kompozytowa PTFE (0,02–0,20 zależnie od obciążenia i prędkości); wśród smarowanych – tuleja bimetalowa zasilana olejem na pełnym filmie.
Nie wiadomo, która tuleja? Wystarczy opisać węzeł.
Wymiary, obciążenie, prędkość, smarowanie i otoczenie: nasi inżynierowie odpowiadają w ciągu 12 godzin propozycją materiału i ofertą. Bezpłatne próbki, bez minimum zamówienia.
Odpowiedź na zapytanie: 12 h · Bezpłatne próbki · Bez minimum zamówienia