
Yataklar için düşük sürtünmeli malzemeler
Kaymalı yatakta sürtünmeyi, yüzey çifti ve aralarında ne olduğu belirler. Bir avuç malzeme çeliğe karşı kendiliğinden düşük sürtünmelidir; başta PTFE, grafit ve MoS₂. Yatak tasarımı büyük ölçüde bunlardan birini temas yüzeyine yerleştirip yükü daha mukavemetli bir şeye taşıtma sanatıdır.
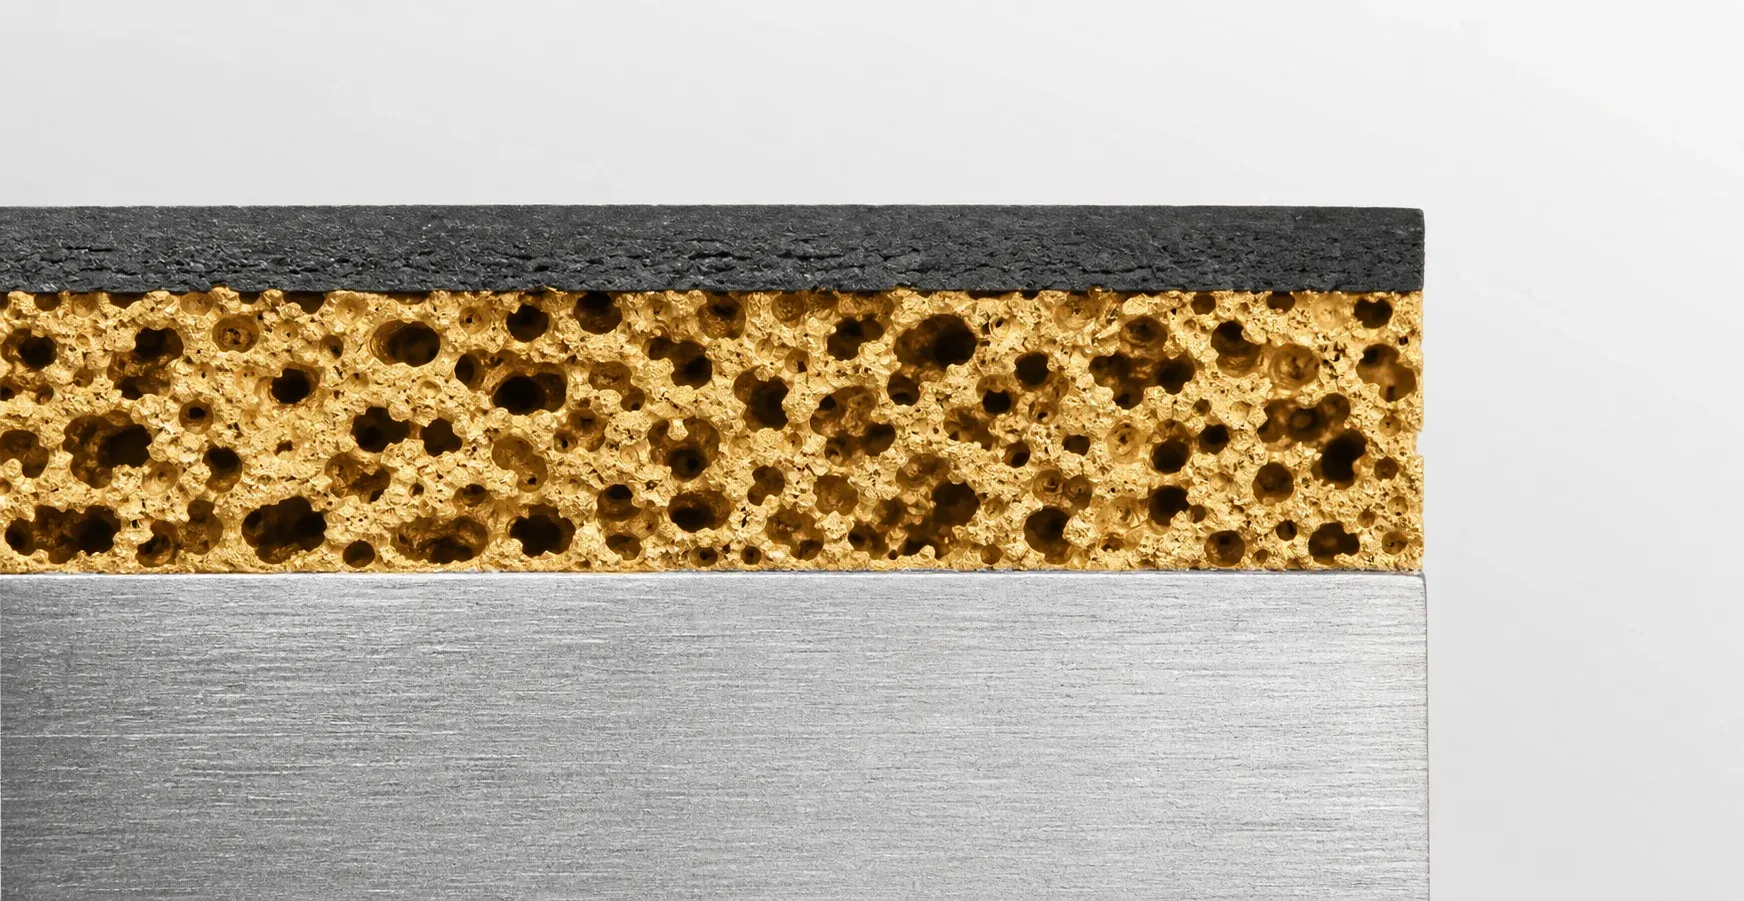
Çeliğe karşı en düşük sürtünmeli katılar PTFE (kuru μ ≈ 0,04–0,10), grafit ve MoS₂’dir (≈ 0,05–0,15); ardından POM ve UHMWPE (≈ 0,15–0,30) ile naylon (≈ 0,20–0,40) gelir. Çelik üzerinde bronz yağlamalı ≈ 0,10–0,20’dir. Düşük sürtünmeli katıların hiçbiri yüksek yükü tek başına taşıyacak kadar mukavemetli değildir; bu yüzden burçlar onları bronz veya çelik bir yapıyla birleştirir: çelik üzerinde PTFE ve POM tabakalar, bronz içinde grafit tıkaçlar, sinter bronz içinde yağ.
- Sürtünme katsayısı tek bir malzemenin değil, yüzey çiftinin ve koşulların (yük, hız, sıcaklık, yağlayıcı) özelliğidir
- PTFE kompozit burçlar: kuru μ 0,02–0,20; POM kompozit gresli 0,05–0,25; bimetal bronz yağlamalı 0,04–0,15; döküm bronz gresli 0,08–0,15
- Düşük sürtünme ile düşük aşınma farklı özelliklerdir: PTFE en düşük sürtünmeye sahiptir ama katkısız halde hızla aşınır; ince katkılı tabaka olarak kullanılması bundandır
- Yağlayıcı filmi her katıyı geçer: tam yağ filmi μ ≈ 0,001–0,01 verir; hızlı yatakların yağ beslemeli olması bundandır
Malzemelerin karşılaştırması
Triboloji literatüründen ve bu sitedeki burç teknik föylerinden alınan, çeliğe karşı temsili aralıklar; gerçek değerler yüke, hıza, sıcaklığa, yüzey kalitesine ve kirlenmeye bağlıdır.
| Malzeme | μ kuru, çeliğe karşı | μ yağlamalı | Aşınma direnci | Yük kapasitesi | Sıcaklık | Burçlarda kullanımı |
|---|---|---|---|---|---|---|
| PTFE (katkılı) | 0,04–0,10 | 0,02–0,05 | Katkısız düşük, katkılı iyi | Tek başına düşük | −200 ile +260 °C | PTFE kompozit burçların kayma tabakası |
| Grafit | 0,05–0,15 | — | İyi | Tek başına düşük | Havada 400 °C’ye kadar | Grafitli bronz burçlarda tıkaçlar |
| MoS₂ | 0,05–0,10 | — | İyi | Tek başına düşük | Havada 350 °C’ye kadar | PTFE tabakalarda ve tıkaçlarda katkı |
| POM (asetal) | 0,15–0,30 | 0,05–0,10 | İyi | Orta | 100–130 °C’ye kadar | POM kompozit burçların kayma tabakası; masif burçlar |
| UHMWPE | 0,10–0,20 | 0,05–0,10 | Çok iyi (abrazyon) | Düşük | 80 °C’ye kadar | Masif plastik burçlar ve astarlar |
| Naylon (PA) | 0,20–0,40 | 0,05–0,15 | İyi | Orta | 100 °C’ye kadar | Masif plastik burçlar |
| Bronz (C93200) | 0,25–0,35 | 0,08–0,15 | İyi | Yüksek | 250 °C’ye kadar | Döküm, sarılı ve sinter bronz burçlar |
| Sinter bronz + yağ | — | 0,05–0,15 | İyi | Düşük–orta | 90 °C’ye kadar | Yağ emdirilmiş burçlar |
| Bimetal CuPb10Sn10 | — | 0,04–0,15 | Çok iyi | Çok yüksek | Yağda 250 °C’ye kadar | Bimetal burçlar |
| Sertleştirilmiş çelik | 0,5–0,8 (yenme, sarma) | 0,10–0,15 | Mükemmel | Çok yüksek | 350 °C’ye kadar | Sertleştirilmiş çelik burçlar, gresli |
Düşük sürtünmeli malzeme neden hep bir tabakadır
PTFE birkaç N/mm² altında süner, grafit kırılgandır, POM ise ısıyla genleşir ve yumuşar. Tek başlarına kötü burç olurlar. Poroz bronz üzerinden çelik sırta ince bir tabaka olarak bağlanan PTFE 250 N/mm² statik yük taşır, çünkü tabakadan geçen yük yolu yalnızca milimetrenin birkaç yüzde biri uzunluğundadır; döküm bronza tıkaç olarak yerleştirilen grafit, 50–100 N/mm² taşıyan bir burcu yağlar, çünkü yükü grafit değil bronz taşır. Yatak tasarımcısı yük taşıma işlevini sürtünme azaltma işlevinden ayırır ve her birini en iyi yapan malzemeye verir.
Yağlayıcı filminin her katıyı geçtiği yer
Hızlı dönüşte, yağ beslemesi varken kaymalı yatak yüzeyleri tamamen ayıran bir hidrodinamik film oluşturur; sürtünme 0,001–0,01’e, aşınma sıfıra düşer. Hızlı yatakların, yani motor, şanzıman ve pompa burçlarının yağ beslemeli olması ve PTFE yerine bimetal ya da bronzdan yapılması bundandır. Yaklaşık 0,5 m/s altında film oluşmaz ve yatak, temas yüzeyinde ne varsa onunla sınır yağlama koşulunda çalışır: gres ve bronzun kendisi ya da kendinden yağlamalı bir katı. Düşük sürtünmeli katılar yavaş, kuru, sıcak ve bakımsız rejimde önem kazanır; burçların çoğu da zaten orada yaşar.
Düşük sürtünmeli burç seçimi
Önce rejimi, sonra malzemeyi eşleştirin.
- Kuru, her sıcaklık, orta yük. PTFE kompozit: bir burçta bulunabilecek en düşük sürtünme, 250 N/mm² statik, −195 ile +280 °C.
- Kuru, ağır, yavaş, sıcak. Grafit tıkalı bronz: 50–100 N/mm², 400 °C’ye kadar, ≤ 0,5 m/s.
- Bir kez greslenen, yüksek PV, kenar yükü. POM kompozit: yağ altında 22 N/mm²·m/s, tok tabaka, 130 °C’ye kadar.
- Yağ beslemeli, hızlı. Bimetal: film üzerinde μ 0,04–0,12, 8–15 m/s.
- Hafif, sessiz, ucuz, korozyonsuz. Masif POM, naylon veya UHMWPE burçlar ya da sinter bronz.
Sık sorulan sorular
En düşük sürtünme katsayısına sahip malzeme hangisi?
Mühendislik katıları içinde PTFE: çeliğe karşı kuru yaklaşık 0,04–0,10; katkılı ve alıştırılmış halde daha düşük. Grafit ve MoS₂ yakındır. Hidrodinamik yağ filmi 0,001–0,01 ile hepsini geçer.
Burcun tamamı neden PTFE’den yapılmaz?
PTFE yük altında süner ve ısıyı kötü iletir. Çelik sırt üzerinde ince tabaka olarak 250 N/mm² taşır; masif burç olarak bunun küçük bir kısmını taşır ve soğuk akmaya uğrar.
Düşük sürtünme ile düşük aşınma aynı şey mi?
Hayır. PTFE en düşük sürtünmeye ve katkısız halde en yüksek aşınma hızlarından birine sahiptir. Burç malzemeleri ikisini birden elde etmek için katkılanır, katmanlanır veya tıkaçlanır.
Bronz burcun sürtünme katsayısı nedir?
Sınır yağlamada gresli yaklaşık 0,08–0,15; hızlı dönüşte yağ filmi üzerinde daha düşük; kuru 0,25–0,35, ki bu bir tasarım noktası değil, arıza modudur.
Hangi burcun sürtünmesi en düşük?
Kuru çalışan tipler içinde PTFE kompozit burç (yüke ve hıza göre 0,02–0,20); yağlamalı tipler içinde tam film üzerinde çalışan yağ beslemeli bimetal burç.
Hangi burç olduğundan emin değil misiniz? Mafsalın verilerini gönderin.
Ölçüler, yük, hız, yağlama ve ortam: mühendislerimiz 12 saat içinde malzeme önerisi ve fiyat teklifiyle yanıt verir. Ücretsiz numune, minimum sipariş adedi yok.