
베어링용 저마찰 소재
미끄럼 베어링의 마찰은 마주 닿는 두 표면과 그 사이에 있는 것이 정합니다. 강에 대해 그 자체로 마찰이 낮은 소재는 몇 가지뿐이며, PTFE, 흑연, MoS₂가 대표적입니다. 베어링 설계란 결국 이들 중 하나를 접촉면에 두고, 더 강한 무언가에 하중을 맡기는 기술입니다.
강에 대해 마찰이 가장 낮은 고체는 PTFE(건식 μ ≈ 0.04~0.10)이고, 흑연과 MoS₂(≈ 0.05~0.15)가 그 뒤를 잇습니다. 이어서 POM과 UHMWPE(≈ 0.15~0.30), 나일론(≈ 0.20~0.40)입니다. 강에 대한 청동은 윤활 시 ≈ 0.10~0.20입니다. 저마찰 고체는 어느 것도 홀로 큰 하중을 받을 만큼 강하지 않으므로, 부싱은 이들을 청동이나 강 구조와 결합합니다. 강 위의 PTFE·POM 층, 청동 속의 흑연 플러그, 소결 청동 속의 오일이 그것입니다.
- 마찰 계수는 한 소재의 성질이 아니라, 짝을 이루는 두 소재와 조건(하중, 속도, 온도, 윤활제)의 성질입니다
- PTFE 복합 부싱: 건식 μ 0.02~0.20; POM 복합 그리스 윤활 0.05~0.25; 바이메탈 청동 윤활 0.04~0.15; 주조 청동 그리스 윤활 0.08~0.15
- 저마찰과 저마모는 다른 성질입니다: PTFE는 마찰이 가장 낮지만 충전재 없이는 빨리 마모되므로, 충전재를 섞은 얇은 층으로 씁니다
- 윤활막은 어떤 고체보다 낫습니다: 완전 유막의 μ는 ≈ 0.001~0.01이며, 고속 베어링에 오일을 공급하는 이유가 여기에 있습니다
소재 비교
트라이볼로지 문헌과 이 사이트의 부싱 데이터시트에서 가져온, 강에 대한 대표 범위입니다. 실제 값은 하중, 속도, 온도, 표면 다듬질, 오염에 따라 달라집니다.
| 소재 | 건식 μ(강에 대해) | 윤활 시 μ | 내마모성 | 하중 용량 | 온도 | 부싱에서의 용도 |
|---|---|---|---|---|---|---|
| PTFE(충전) | 0.04–0.10 | 0.02–0.05 | 무충전 낮음, 충전 양호 | 단독으로는 낮음 | −200~+260 °C | PTFE 복합 부싱의 미끄럼층 |
| 흑연 | 0.05–0.15 | — | 양호 | 단독으로는 낮음 | 공기 중 400 °C까지 | 흑연 청동 부싱의 플러그 |
| MoS₂ | 0.05–0.10 | — | 양호 | 단독으로는 낮음 | 공기 중 350 °C까지 | PTFE 층과 플러그의 첨가제 |
| POM(아세탈) | 0.15–0.30 | 0.05–0.10 | 양호 | 보통 | 100~130 °C까지 | POM 복합 부싱의 미끄럼층; 솔리드 부싱 |
| UHMWPE | 0.10–0.20 | 0.05–0.10 | 매우 양호(연마 마모) | 낮음 | 80 °C까지 | 솔리드 플라스틱 부싱과 라이너 |
| 나일론(PA) | 0.20–0.40 | 0.05–0.15 | 양호 | 보통 | 100 °C까지 | 솔리드 플라스틱 부싱 |
| 청동(C93200) | 0.25–0.35 | 0.08–0.15 | 양호 | 높음 | 250 °C까지 | 주조·권취형·소결 청동 부싱 |
| 소결 청동 + 오일 | — | 0.05–0.15 | 양호 | 낮음~보통 | 90 °C까지 | 오일 함침 부싱 |
| 바이메탈 CuPb10Sn10 | — | 0.04–0.15 | 매우 양호 | 매우 높음 | 오일 중 250 °C까지 | 바이메탈 부싱 |
| 열처리 강 | 0.5–0.8(갤링 발생) | 0.10–0.15 | 최우수 | 매우 높음 | 350 °C까지 | 열처리 강 부싱, 그리스 윤활 |
저마찰 소재가 항상 층으로 쓰이는 이유
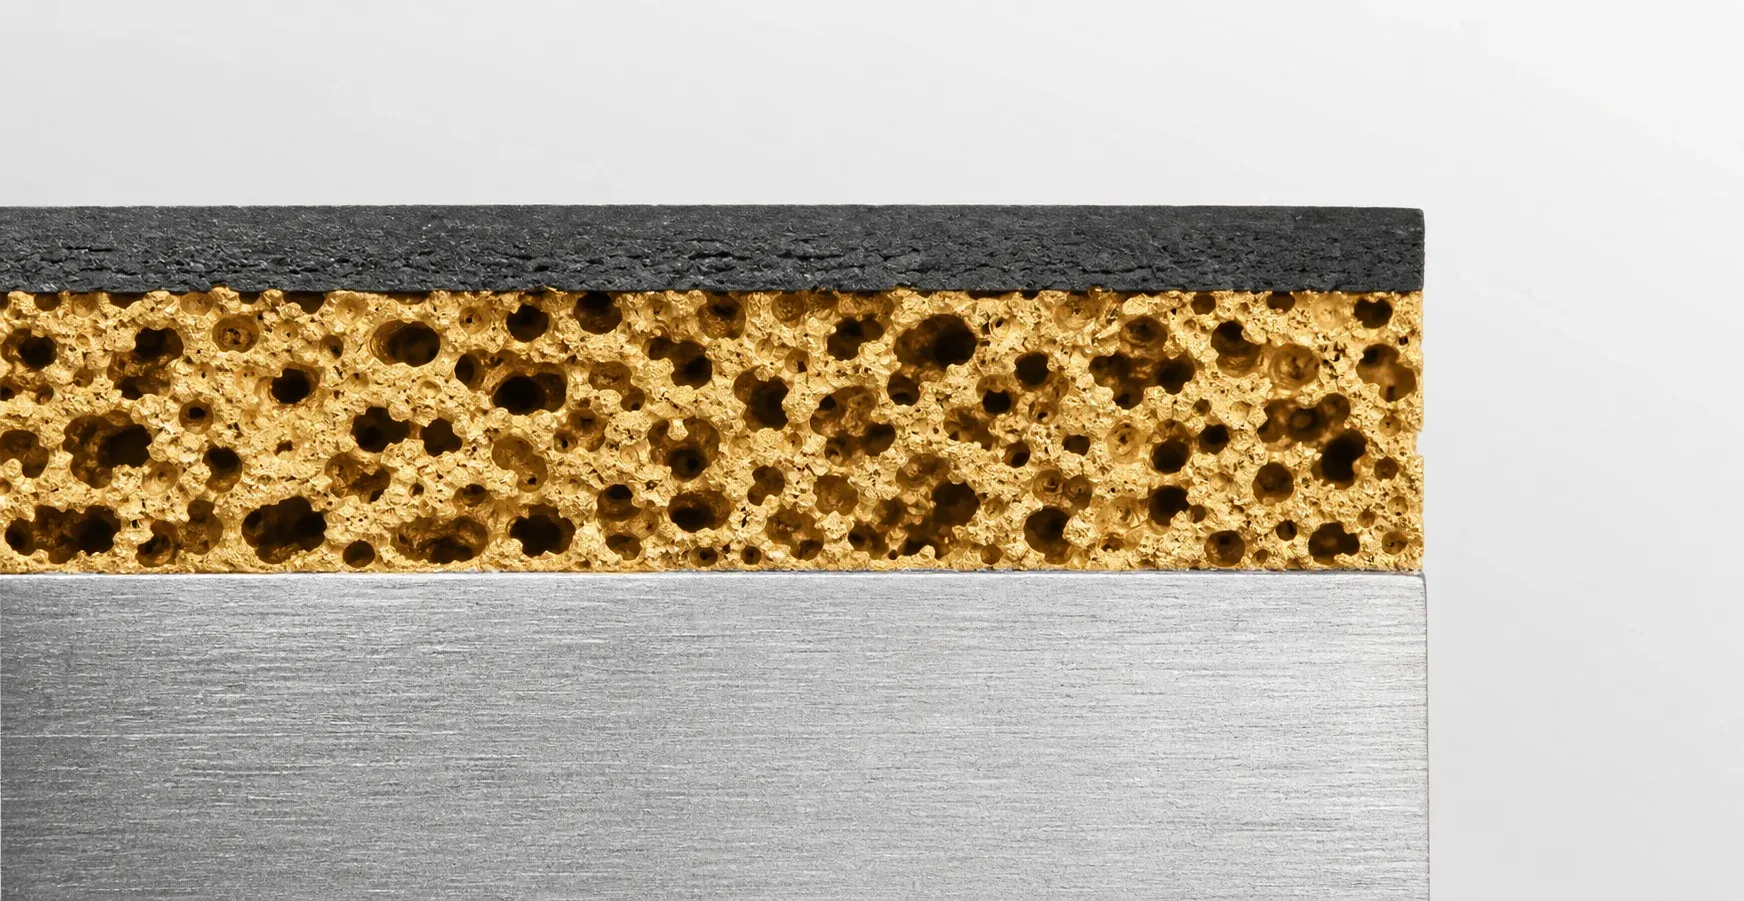
PTFE는 몇 N/mm²에서도 크리프가 생기고, 흑연은 부서지기 쉬우며, POM은 열을 받으면 팽창하고 연화됩니다. 단독으로 쓰면 어느 것도 쓸 만한 부싱이 되지 못합니다. 그러나 다공질 청동을 거쳐 강 백메탈에 얇은 층으로 접합하면 PTFE는 정하중 250 N/mm²를 받습니다. 층을 지나는 하중 경로가 100분의 몇 mm에 불과하기 때문입니다. 주조 청동에 플러그로 박아 넣은 흑연은 50~100 N/mm²를 받는 부싱을 윤활합니다. 하중은 흑연이 아니라 청동이 받기 때문입니다. 베어링 설계자는 하중을 받는 기능과 마찰을 줄이는 기능을 분리하여, 각각을 가장 잘하는 소재에 맡깁니다.
윤활막이 모든 고체를 이기는 조건
속도가 있고 오일이 공급되면 미끄럼 베어링에는 두 표면을 완전히 떼어 놓는 유체윤활 유막이 형성됩니다. 마찰은 0.001~0.01로 떨어지고 마모는 사실상 0이 됩니다. 엔진, 기어박스, 펌프 부싱 같은 고속 베어링에 오일을 공급하고, PTFE가 아니라 바이메탈이나 청동으로 만드는 이유가 여기에 있습니다. 약 0.5 m/s 이하에서는 유막이 형성되지 않고, 베어링은 접촉면에 있는 것(그리스와 청동 자체, 또는 자기 윤활 고체)에 의존하는 경계 윤활로 운전됩니다. 저마찰 고체가 중요한 영역은 저속·무윤활·고온·무정비 조건이며, 대부분의 부싱이 바로 이 영역에서 일합니다.
저마찰 부싱 선정
먼저 운전 영역을, 그다음 소재를 맞추십시오.
- 무윤활, 전 온도 범위, 중하중. PTFE 복합: 부싱으로 얻을 수 있는 가장 낮은 마찰, 정하중 250 N/mm², −195~+280 °C.
- 무윤활, 고하중, 저속, 고온. 흑연 삽입 청동: 50~100 N/mm², 400 °C까지, ≤ 0.5 m/s.
- 조립 시 1회 그리스, 높은 PV 값, 편하중. POM 복합: 오일 윤활 시 22 N/mm²·m/s, 강인한 층, 130 °C까지.
- 오일 공급, 고속. 바이메탈: 유막 위에서 μ 0.04~0.12, 8~15 m/s.
- 경하중, 저소음, 저비용, 녹슬지 않음. 솔리드 POM·나일론·UHMWPE 부싱 또는 소결 청동.
자주 묻는 질문
마찰 계수가 가장 낮은 소재는 무엇입니까?
공업용 고체 중에서는 PTFE입니다. 강에 대해 건식으로 약 0.04~0.10이며, 충전재를 넣고 길들면 더 낮아집니다. 흑연과 MoS₂가 그에 가깝습니다. 유체윤활 유막은 0.001~0.01로 이들 모두를 능가합니다.
부싱 전체를 PTFE로 만들면 왜 안 됩니까?
PTFE는 하중을 받으면 크리프가 생기고 열전도가 나쁩니다. 강 백메탈 위의 얇은 층으로는 250 N/mm²를 받지만, 솔리드 부싱으로는 그 몇 분의 일밖에 받지 못하고 냉간 유동이 생깁니다.
저마찰은 저마모와 같은 뜻입니까?
다릅니다. PTFE는 마찰이 가장 낮지만, 충전재가 없으면 마모율은 가장 높은 편에 속합니다. 부싱 소재는 둘을 모두 얻기 위해 충전재를 넣거나 층으로 만들거나 플러그로 씁니다.
청동 부싱의 마찰 계수는 얼마입니까?
그리스 윤활의 경계 윤활 상태에서 약 0.08~0.15이고, 속도가 있는 유막 위에서는 더 낮습니다. 건식에서는 0.25~0.35이지만 이는 고장 상태이며 설계점이 아닙니다.
마찰이 가장 낮은 부싱은 무엇입니까?
무윤활 타입 중에서는 PTFE 복합 부싱(하중과 속도에 따라 0.02~0.20)이고, 윤활 타입 중에서는 완전 유막 위에서 운전하는 오일 공급 바이메탈 부싱입니다.