

Tabela stopów brązu na tuleje
„Brąz” na rysunku nie jest specyfikacją. Brązy łożyskowe rozciągają się od 60 do 225 HB i od 200 do 760 N/mm², a właściwy zależy od obciążenia, prędkości, smarowania i wału. Tabela zestawia stopy, z których Bushing MFG obrabia tuleje, ich znormalizowane oznaczenia, właściwości oraz warunki pracy, do których każdy z nich jest wybierany.
- 8Porównanych brązów łożyskowych
- 55–225 HBZakres twardości
- 200–760 N/mm²Zakres wytrzymałości na rozciąganie
- 45 / 25 N/mm²Brąz odlewany ze smarem, statycznie / w ruchu
Brązy łożyskowe dzielą się na pięć grup: brązy cynowo-ołowiowe (C93200 / SAE 660, C93700, C93800) do pracy ogólnej i przy niedostatecznym smarowaniu; brązy cynowe i spiże (C90500, C90700, CuSn12) do większych obciążeń i wymagań bezołowiowych; mosiądz czerwony C83600 do małych obciążeń w wodzie; brązy aluminiowe (C95400, C95500) do dużych, wolnych obciążeń na hartowanym wale; oraz mosiądz wysokowytrzymałościowy C86300 do skrajnych obciążeń przy bardzo małej prędkości. C93200 jest rozwiązaniem domyślnym; pozostałe wybiera się, gdy on nie wystarcza.
- Na rysunku należy podać numer UNS (C93200), EN (CuSn7Zn4Pb7-C, CC493K) lub SAE (660), nigdy samo słowo „brąz” ani nazwę handlową
- Twardość i wytrzymałość rosną od C93800 (55 HB) przez C93200 (65–75) i C90500 (75–85) do C95400 (160–180) i C86300 (225)
- Twardszy stop wymaga twardszego wału: dla brązów ołowiowych wystarcza stal niehartowana; C95400 i C86300 potrzebują ≥ 300 HB
- Smarowane smarem tuleje z brązu odlewanego: 25 N/mm² w ruchu, 45 N/mm² statycznie, 0,5 m/s, od −40 do +250 °C; wartości dla poszczególnych stopów na życzenie
Grupy stopów brązu na tuleje
Obrabiane z pręta odlewanego, zwijane z taśmy, z wkładkami grafitowymi albo prasowane z proszku: stop jest jednym wyborem, konstrukcja – drugim.

Tuleje z brązu odlewanego
Standardowo obrabiane z C93200; według rysunku z każdego stopu z tej strony.
JBM-600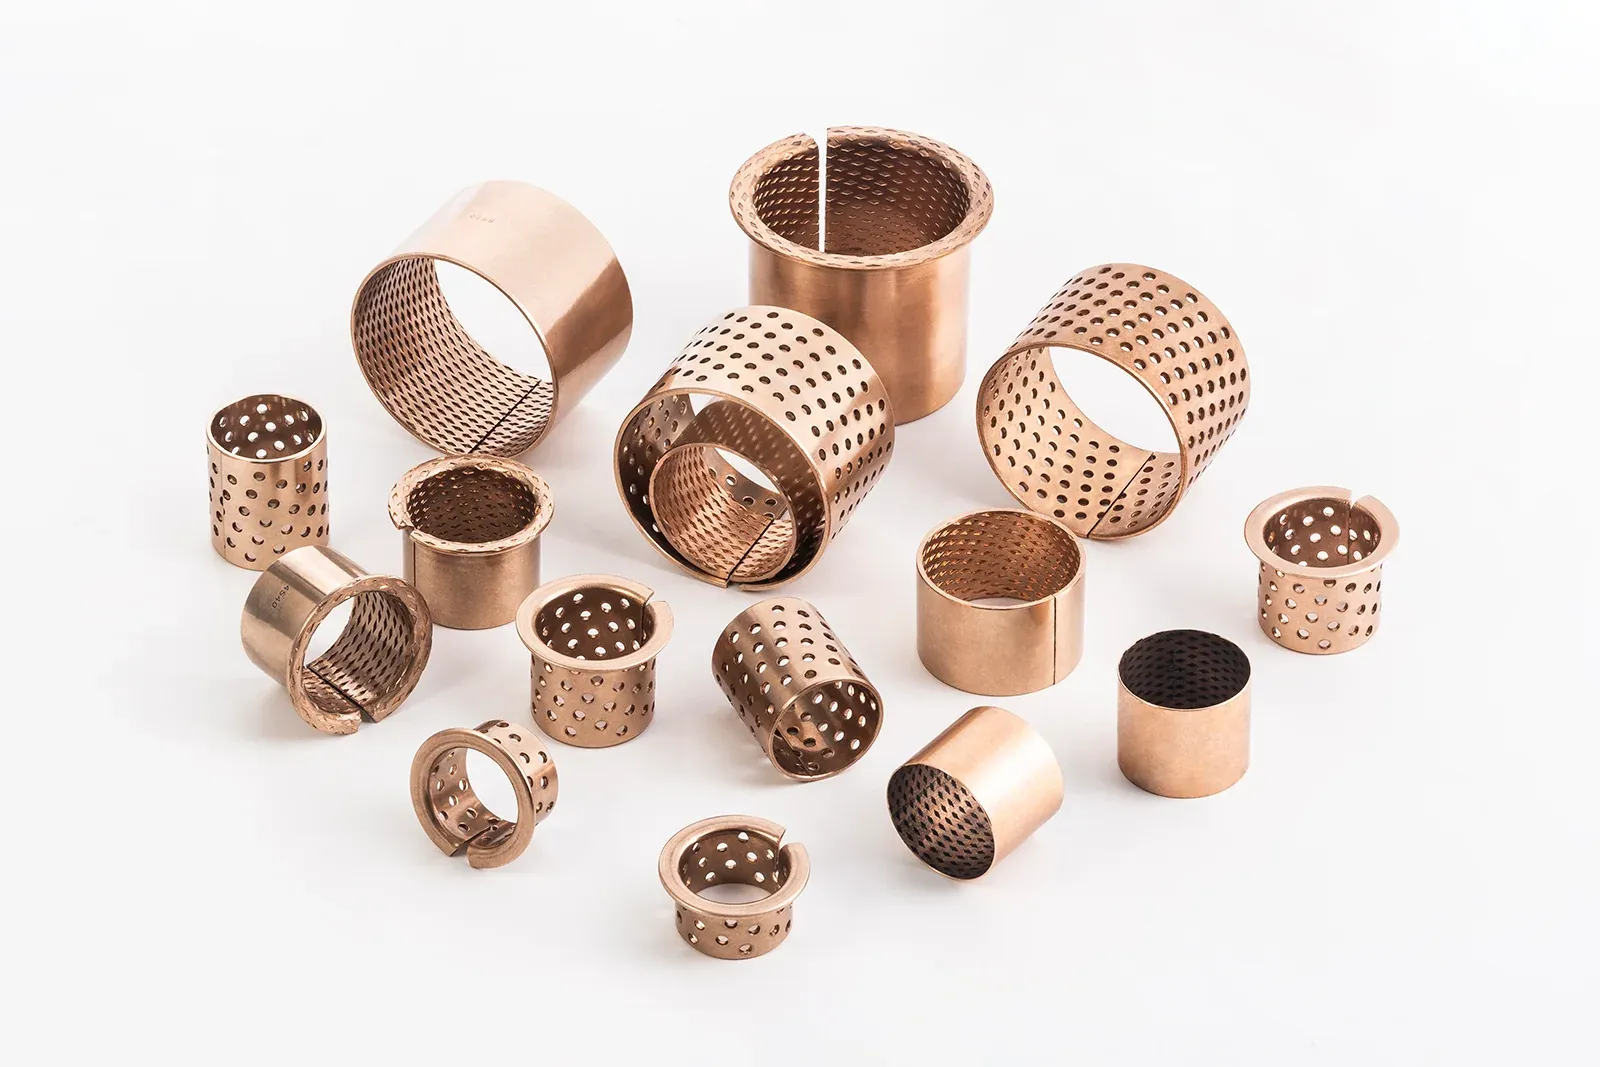
Tuleje zwijane z brązu
Taśma CuSn8 zwijana w cienkościenne tuleje z kieszeniami smarowymi, wymiary ISO 3547.
JBM-090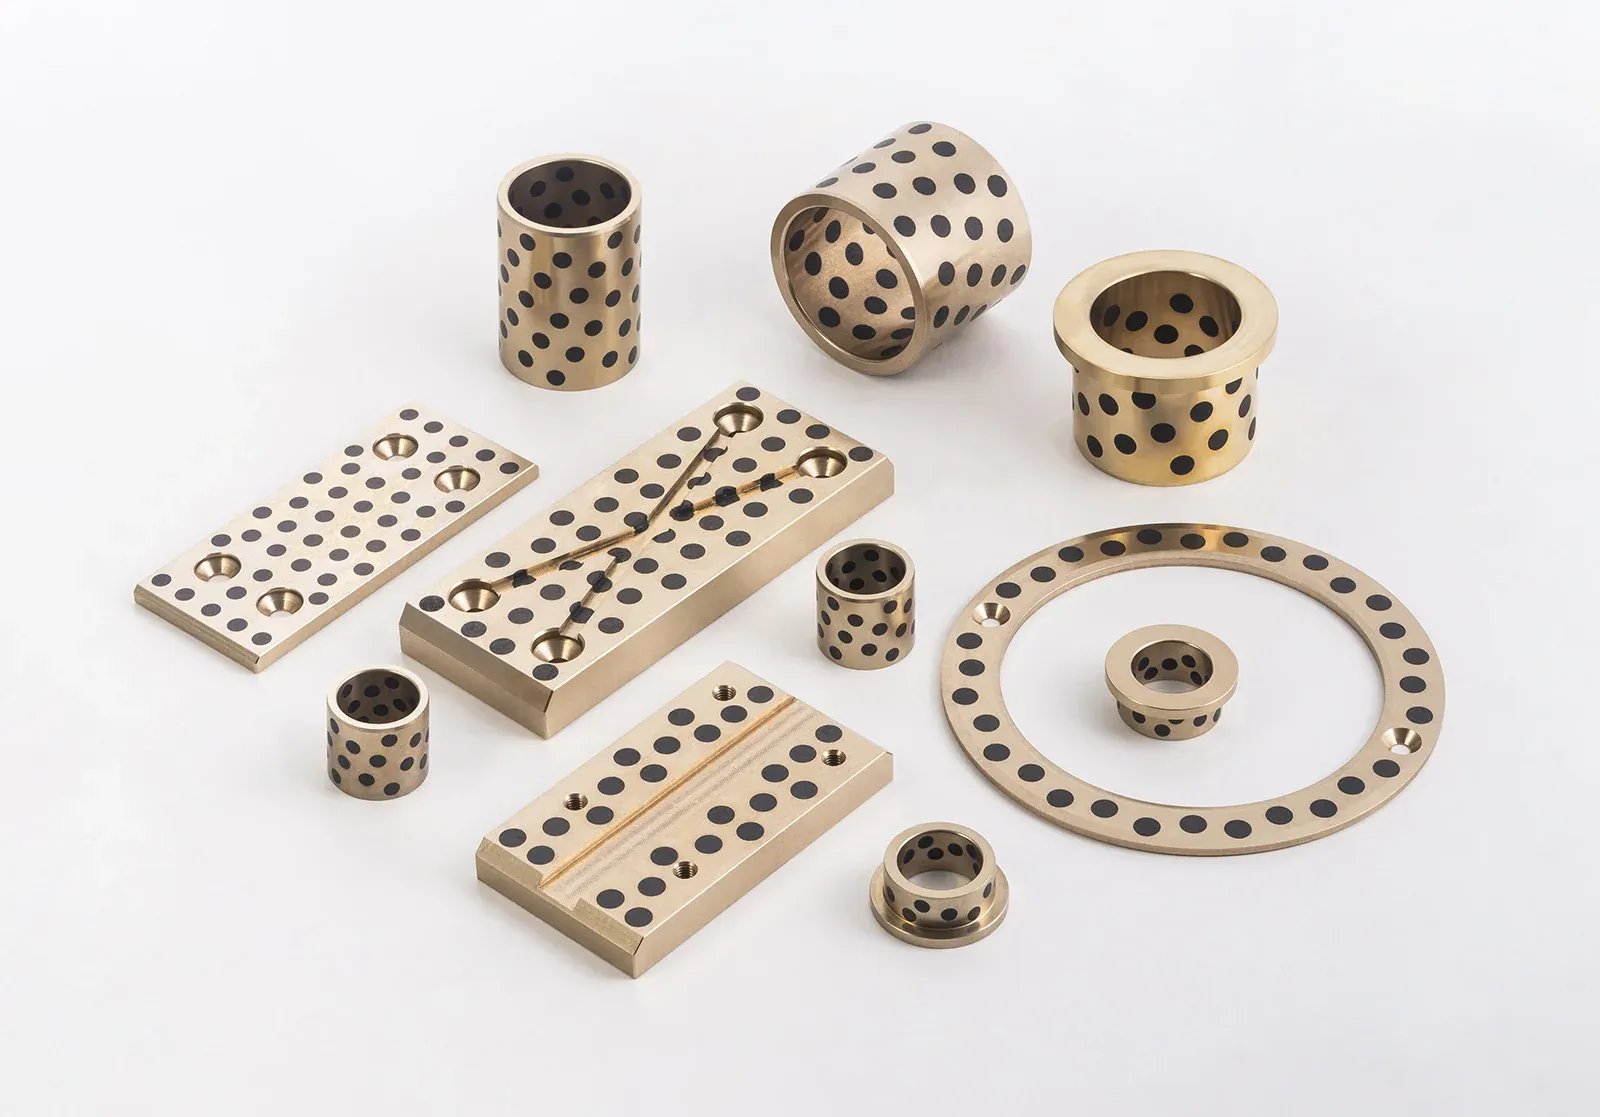
Tuleje brązowe z grafitem
Korpus z mosiądzu wysokowytrzymałościowego, brązu aluminiowego lub cynowego z wkładkami ze smaru stałego.
JBM-650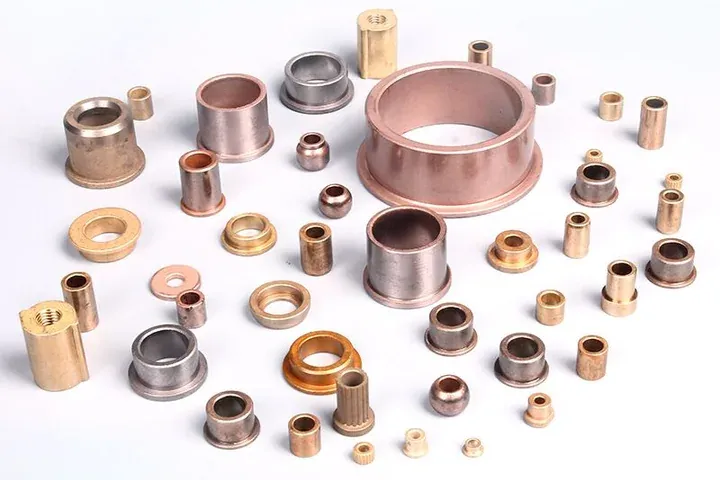
Tuleje ze spiekanego brązu
Porowaty brąz Cu-Sn prasowany z proszku i nasycony olejem do małych, cichych łożysk.
JBM-700
Tabela specyfikacji
Zakresy składu i minimalne właściwości mechaniczne pochodzą z norm odlewniczych ASTM B505 (odlewanie ciągłe) i EN 1982; wartości typowe dotyczą stanu odlanego. Skrawalność podano według wskaźnika CDA, w którym mosiądz automatowy C36000 = 100.
| UNS | SAE / EN | Grupa | Skład nominalny | Twardość HB | Wytrzymałość min. / typ. | Skrawalność | Charakterystyka |
|---|---|---|---|---|---|---|---|
| C93200 | SAE 660 · CuSn7Zn4Pb7-C (CC493K) | Brąz cynowo-ołowiowy | Cu 83 · Sn 7 · Pb 7 · Zn 3 | 65–75 | 207 / 240 N/mm² | 70 | Uniwersalny brąz łożyskowy; dopasowalny, zagłębia zabrudzenia, znosi krótkie przerwy w smarowaniu |
| C93700 | SAE 64 · CuSn10Pb10-C (CC495K) | Brąz cynowo-ołowiowy | Cu 80 · Sn 10 · Pb 10 | 60–70 | 207 / 240 | 80 | Dużo ołowiu na niedostateczne lub przerywane smarowanie, zabrudzenia i udary |
| C93800 | SAE 67 · CuSn7Pb15-C (CC496K) | Brąz wysokoołowiowy | Cu 78 · Sn 7 · Pb 15 | 50–60 | 172 / 200 | 80 | Bardzo słabe smarowanie, miękkie wały, kwaśne wody kopalniane |
| C90500 | SAE 62 (spiż) | Brąz cynowy | Cu 88 · Sn 10 · Zn 2 | 75–85 | 275 / 310 | 30 | Większe obciążenie przy dobrym smarowaniu; bezołowiowy |
| CuSn12-C | CC483K (najbliższy C90800) | Brąz cynowy | Cu 88 · Sn 12 | 80–95 | 260 / 280 | 30 | Duże obciążenie, mała prędkość, koła ślimakowe; bezołowiowy |
| C83600 | SAE 40 · CuSn5Zn5Pb5-C (CC491K) | Mosiądz czerwony ołowiowy | Cu 85 · Sn 5 · Zn 5 · Pb 5 | 55–65 | 200 / 255 | 84 | Małe obciążenie, woda, armatura i części pomp |
| C95400 | CuAl10Fe2-C (CC331G) | Brąz aluminiowy | Cu 85 · Al 11 · Fe 4 | 160–180 | 515 / 585 | 60 | Duże obciążenie, mała prędkość, hartowany wał, woda morska |
| C95500 | CuAl10Fe5Ni5-C (CC333G) | Brąz niklowo-aluminiowy | Cu 81 · Al 11 · Ni 4 · Fe 4 | 190–200 | 620 / 690 | 50 | Najwytrzymalszy brąz aluminiowy; przemysł okrętowy i ciężki |
| C86300 | SAE 430B · CuZn25Al5Mn4Fe3-C (CC762S) | Mosiądz wysokowytrzymałościowy („brąz manganowy”) | Cu 63 · Zn 25 · Al 6 · Mn 3 · Fe 3 | 225 | 758 / 800 | 8 | Skrajne obciążenie przy bardzo małej prędkości; hartowany wał bezwzględnie |
Wartości normowe (ASTM B505 / EN 1982 / CDA). Dane C93200 i C86300 zostały potwierdzone przez producenta; pozostałe gatunki opracowano na podstawie opublikowanych norm i potwierdzamy je przy ofercie.
Pięć grup i kiedy którą wybrać
Brązy cynowo-ołowiowe to konie robocze. Ołów nie rozpuszcza się w osnowie miedź–cyna i tworzy miękkie wysepki, które rozmazują się po powierzchni, gdy film olejowy się przerywa – dlatego C93200 przetrzymuje przerwy w smarowaniu typowe dla rzeczywistych maszyn, a C93700 i C93800, z większą ilością ołowiu, przetrzymują jeszcze gorsze. Są na tyle miękkie, że pracują na wałach niehartowanych i zagłębiają zabrudzenia, zamiast ryzować wał.
Brązy cynowe i spiże rezygnują z ołowiu. C90500 i CuSn12-C są twardsze i wytrzymalsze, przenoszą większe obciążenie i stanowią odpowiedź na wymagania bezołowiowe, ale gorzej znoszą zanik smarowania i trudniej się skrawają. Mosiądz czerwony C83600 to tani, słabo obciążalny członek grupy do części pracujących w wodzie i armatury.
Brązy aluminiowe to odrębna klasa: 160–200 HB, powyżej 500 N/mm², odporne na korozję w wodzie morskiej. Przenoszą bardzo duże obciążenia przy małej prędkości, wymagają jednak hartowanego wału (≥ 300 HB) i niezawodnego smarowania, bo ani nie zagłębiają zabrudzeń, ani się nie rozmazują. C86300, sprzedawany jako brąz manganowy, jest metalurgicznie mosiądzem wysokowytrzymałościowym i z twardością 225 HB jest najtwardszy ze wszystkich; przeznaczony do pras, walcarek i podobnych maszyn, gdzie obciążenie jest skrajne, a prędkość bliska zeru.
Wartości graniczne łożyska to nie właściwości materiału
Tabela podaje właściwości materiałowe z norm stopów. To, co tuleja może przenieść, jest wartością graniczną łożyska, która zależy także od smarowania, prędkości, wału i odprowadzania ciepła. Ogólne wartości graniczne potwierdzone dla smarowanych smarem tulei Bushing MFG z brązu odlewanego to 25 N/mm² w ruchu, 45 N/mm² statycznie, 0,5 m/s, współczynnik tarcia 0,08–0,15, od −40 do +250 °C, przy pasowaniu obudowy H7 i wału e7–e8. Brąz aluminiowy i C86300 przenoszą więcej przy mniejszej prędkości; konkretne wartości podajemy wraz z ofertą.
Dobór według warunków pracy
Reguła praktyczna, która obejmuje większość zapytań; wyjątki rozstrzygamy przy ofercie.
| Warunki pracy | Pierwszy wybór | Alternatywa |
|---|---|---|
| Maszyny ogólnego przeznaczenia, smar lub olej | C93200 / SAE 660 | CuSn7Zn4Pb7 odlewany ciągle w dowolnym wymiarze |
| Niedostateczne, przerywane lub zabrudzone smarowanie; udary | C93700 / SAE 64 | C93800 / SAE 67 w najtrudniejszych przypadkach |
| Wymóg bezołowiowy | C90500 / SAE 62 | CuSn12-C, CuSn10-C |
| Małe obciążenie w wodzie | C83600 / SAE 40 | C90500 |
| Duże obciążenie, wolno, hartowany wał, woda morska | C95400 | C95500 dla najwyższej wytrzymałości |
| Skrajne obciążenie, prędkość bliska zeru | C86300 / SAE 430B | C95500 |
| Brak możliwości smarowania | Brąz z wkładkami grafitowymi (zob. stronę produktu) | Brąz spiekany nasycony olejem do lekkiej pracy |
Jak zapisać na rysunku
Należy podać numer stopu i normę: „C93200 wg ASTM B505” lub „CuSn7Zn4Pb7-C wg EN 1982”. Nazwy handlowe (Rg7, SAE 660, 83-7-7-3, brąz łożyskowy) przydają się jako odniesienia, ale nie zastępują specyfikacji. Jeżeli ma to znaczenie, warto dodać metodę odlewania (odlewanie ciągłe jest standardem dla tulei, odśrodkowe – dla dużych średnic) oraz wymagane dokumenty: atest hutniczy na skład i właściwości mechaniczne jest standardem, deklarację zawartości ołowiu wystawiamy na życzenie.
Na rysunkach i w ofertach Bushing MFG obrabiane tuleje ze stopów miedzi mają przed oznaczeniem stopu numer serii JBM-600: JBM-600 dla brązów cynowo-ołowiowych (C93200, C93700, C93800), JBM-610 dla bezołowiowych brązów cynowych (C90500, CuSn12-C), JBM-620 dla brązów aluminiowych (C95400, C95500), JBM-630 dla mosiądzu wysokowytrzymałościowego C86300 i JBM-640 dla mosiądzu automatowego C36000. Seria identyfikuje grupę stopów; specyfikacją pozostaje numer stopu.
Najczęściej zadawane pytania
Jaki brąz na tuleje jest najlepszy?
C93200 / SAE 660 do pracy ogólnej ze smarem lub olejem. C93700 przy niedostatecznym smarowaniu, C90500 lub CuSn12 na większe obciążenie lub wymóg bezołowiowy, brąz aluminiowy C95400 do dużych, wolnych obciążeń na hartowanym wale, C86300 do skrajnych obciążeń przy prędkości bliskiej zeru.
Co to jest brąz SAE 660?
Oznaczenie SAE stopu C93200, brązu cynowo-ołowiowego CuSn7Zn4Pb7 (Cu 83, Sn 7, Pb 7, Zn 3), 65–75 HB, standardowego brązu łożyskowego. W EN 1982 nosi symbol CC493K; niemiecka nazwa handlowa to Rg7.
Czy brąz manganowy to naprawdę brąz?
Nie. C86300, „brąz manganowy”, jest mosiądzem wysokowytrzymałościowym z 25 % cynku i 6 % aluminium. To najtwardszy stop na tuleje (225 HB), stosowany do skrajnych obciążeń przy bardzo małej prędkości na hartowanych wałach.
Które stopy brązu na tuleje są bezołowiowe?
Brązy cynowe C90500, C90700, CuSn12-C i CuSn10-C oraz brązy aluminiowe C95400 i C95500. Przenoszą większe obciążenie niż C93200, ale wymagają niezawodnego smarowania, a brązy aluminiowe – hartowanego wału.
Jakiej twardości wału wymaga tuleja brązowa?
Dla brązów cynowo-ołowiowych wystarcza stal niehartowana o twardości 150–200 HB. Brąz aluminiowy i C86300 wymagają wału hartowanego lub chromowanego twardo o twardości co najmniej 300 HB.
Nie wiadomo, która tuleja? Wystarczy opisać węzeł.
Wymiary, obciążenie, prędkość, smarowanie i otoczenie: nasi inżynierowie odpowiadają w ciągu 12 godzin propozycją materiału i ofertą. Bezpłatne próbki, bez minimum zamówienia.
Odpowiedź na zapytanie: 12 h · Bezpłatne próbki · Bez minimum zamówienia