

청동 부싱
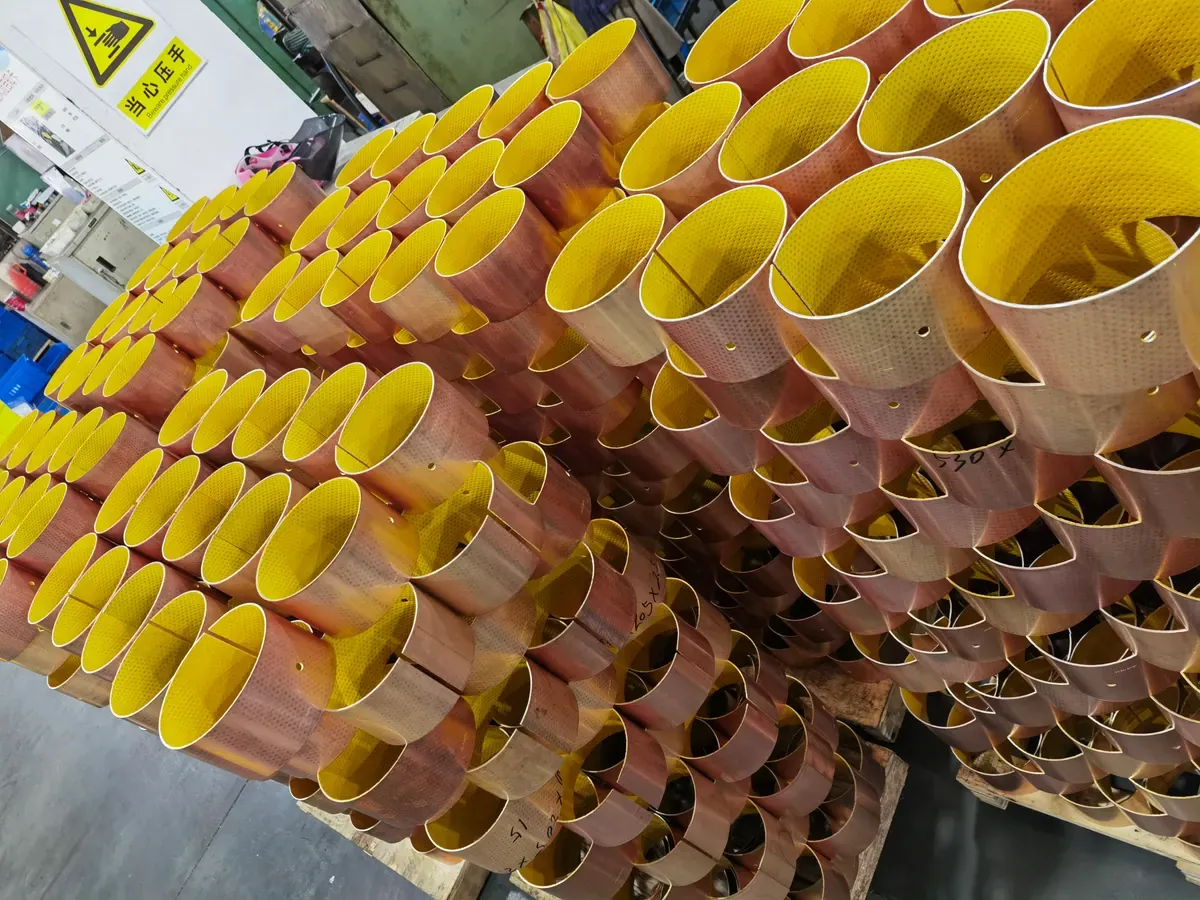
급유되는 고하중 피벗·슬라이드용 베어링 청동 미끄럼 베어링입니다. 표준은 연속 주조 C93200 / SAE 660(JBM-600)이며, 더 가혹한 조건에는 주석 청동·알루미늄 청동을, 그리스를 넣을 수 없는 조인트에는 소결·흑연 삽입·권취형 구조를 씁니다. 슬리브, 플랜지 부싱, 스러스트 와셔를 Ø3~1000 mm까지 ISO 4379 또는 고객 도면 기준으로 제작합니다.
- 45 N/mm²정하중, 그리스 윤활
- 0.5 m/s미끄럼 속도, 그리스 윤활
- −40 – 250 °C사용 온도
- Ø3–1000 mm가공 범위
청동 부싱은 강 샤프트가 윤활된 미끄럼면에서 회전·요동하도록 만든 구리–주석 합금 슬리브, 플랜지 슬리브 또는 와셔입니다. 주석 청동은 이물질을 묻혀 들이고, 급유가 잠깐 끊겨도 버티며, 강과 눌러붙지 않습니다. 그래서 저속·고하중 미끄럼 베어링의 기준 소재입니다.
- 솔리드 구리 합금 가공품은 JBM-600 시리즈입니다. JBM-600 C93200 / SAE 660(표준), JBM-610 주석 청동, JBM-620 알루미늄 청동, JBM-630 C86300 고강도 황동, JBM-640 쾌삭 황동
- 그리스 윤활 주조 청동: 운동 하중 25 N/mm², 정하중 45 N/mm², 0.5 m/s, −40~+250 °C
- 구조: 주조 청동 가공, 오일 함침 소결, 흑연 플러그 삽입, 권취형 청동 스트립
- 슬리브, 플랜지 부싱, 스러스트 와셔, 웨어 플레이트. ISO 4379 시리즈와 도면 치수
- 가공 범위 Ø3~1000 mm. 오일 홀, 그루브, 플랜지 드릴은 견적 시 반영

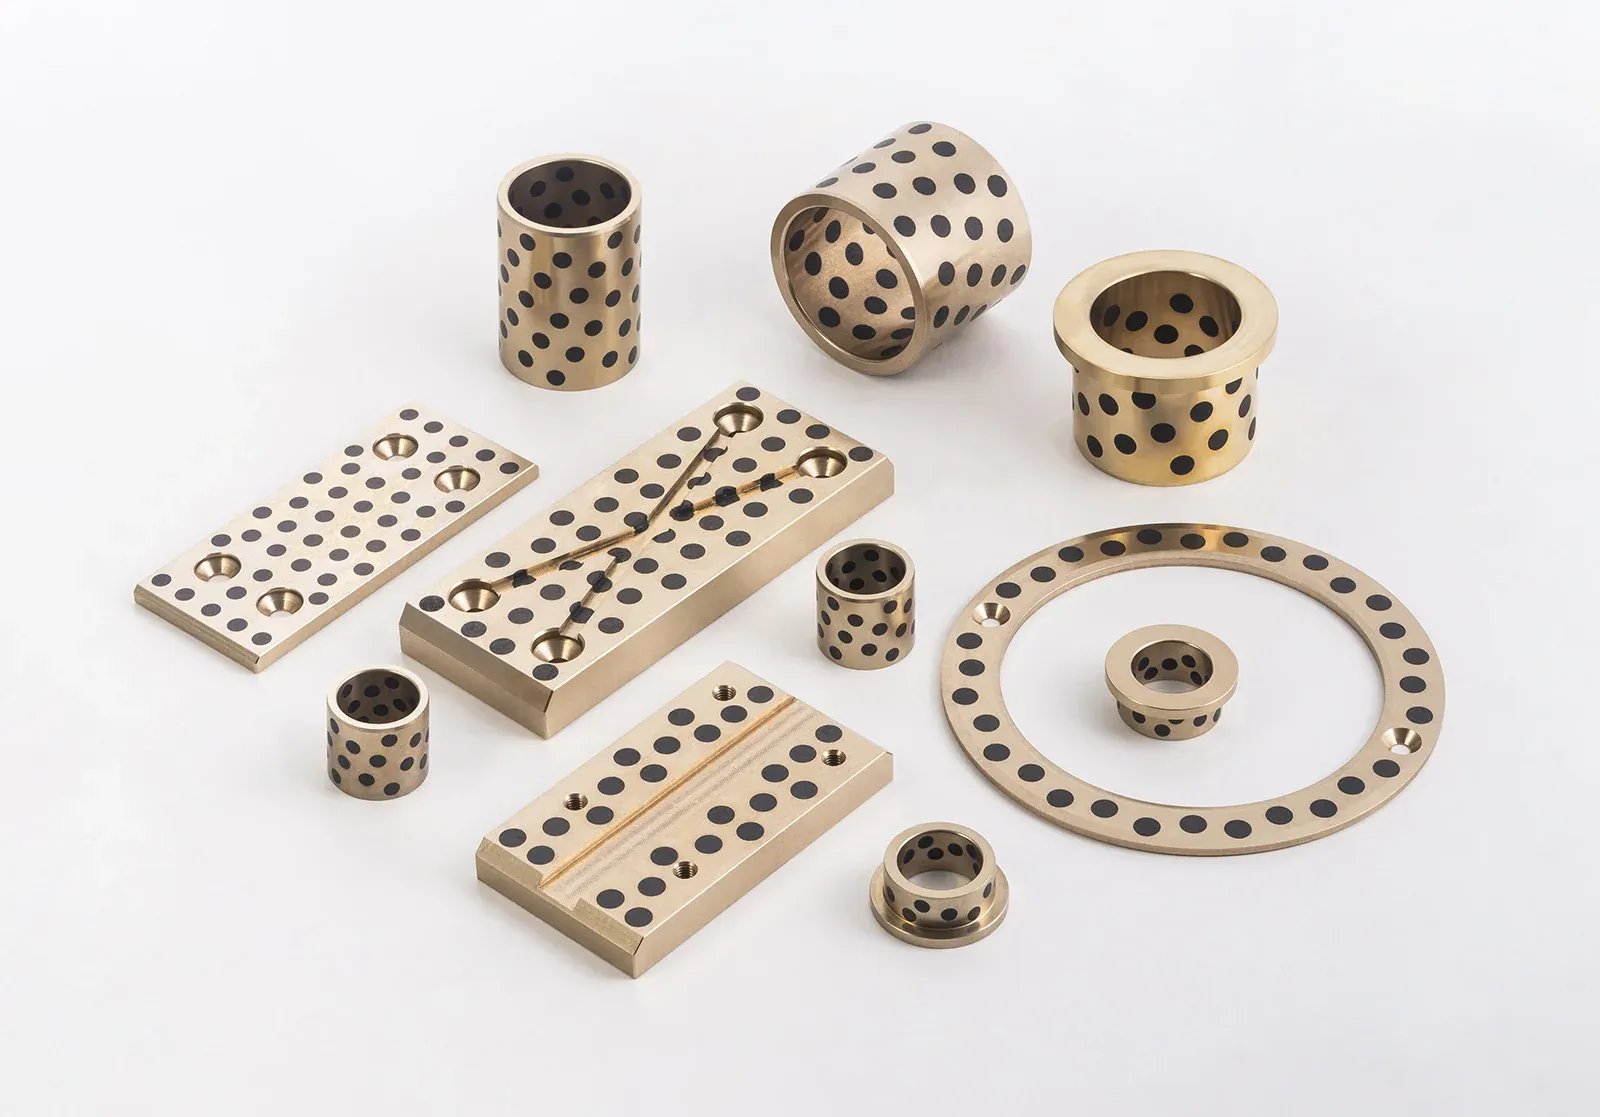

청동 부싱 네 가지 구조
합금이 면압을 정하고, 구조가 윤활 방식을 정합니다. 먼저 급유 조건으로 구조를 고르고, 그다음 하중으로 합금을 고르십시오.
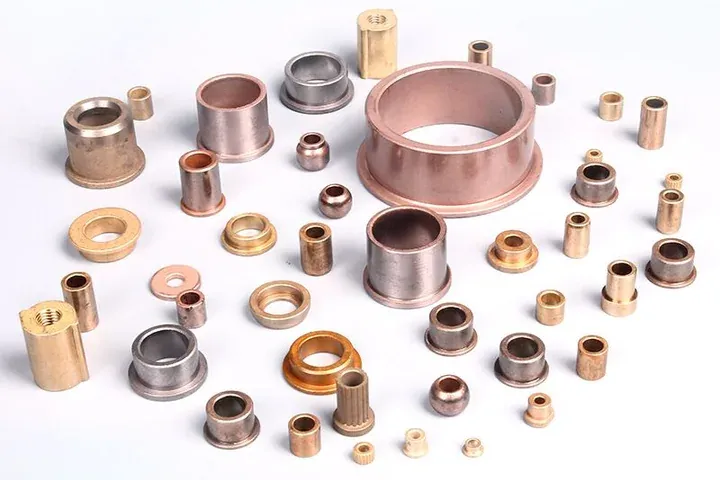
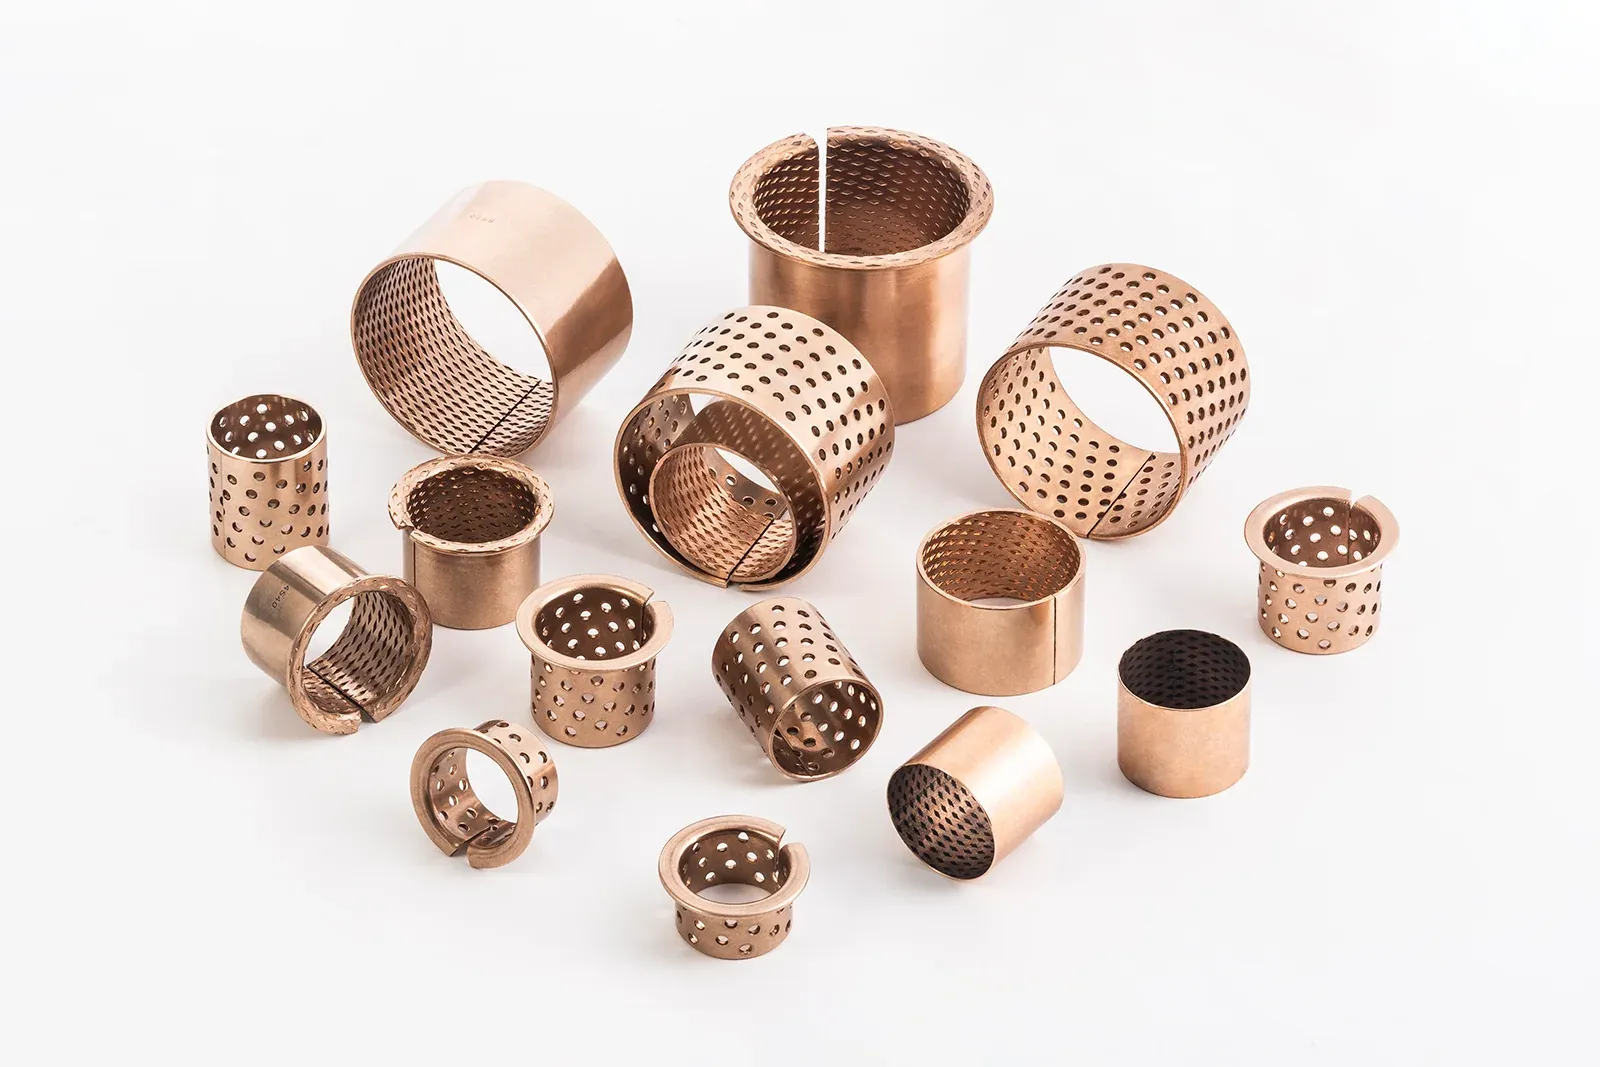
베어링 청동 합금
청동 부싱은 “청동”이 아니라 합금 번호로 지정합니다. C93200 / SAE 660이 범용 등급입니다. 주석 7%가 내마모, 납 7%가 순응성과 비상 윤활을 담당하고 피삭성 지수는 70입니다. 납이 더 많은 C93700은 더럽거나 급유가 불규칙한 곳에, C90500 등 무연 주석 청동은 하중이 더 크거나 납 규제가 있는 곳에, 알루미늄 청동 C95400과 고강도 황동 C86300은 열처리된 샤프트에 대한 극고하중·초저속에 씁니다.
솔리드 구리 합금 가공 부싱은 JBM-600 시리즈 번호를 쓰며, 둘째 자리가 합금군입니다. 도면의 합금 번호가 사양입니다. 아래 수치는 ASTM B505 / EN 1982의 규격 최소값과 주조 상태 대표값입니다. 소재 물성이며 베어링 한계가 아닙니다. 운전 한계는 다음 표에 있습니다.
| JBM 시리즈 | 합금 | EN / SAE | 공칭 조성 | 경도 HB | 인장(대표) | 용도 |
|---|---|---|---|---|---|---|
| JBM-600 | C93200 | CuSn7Zn4Pb7-C · SAE 660 | Cu 83 · Sn 7 · Pb 7 · Zn 3 | 65–75 | 240 N/mm² | 범용 부싱, 그리스 또는 오일 윤활 |
| JBM-600 | C93700 | CuSn10Pb10-C · SAE 64 | Cu 80 · Sn 10 · Pb 10 | 60–70 | 240 N/mm² | 불량·간헐 윤활, 이물질, 충격 |
| JBM-610 | C90500 | SAE 62(건메탈) | Cu 88 · Sn 10 · Zn 2 | 75–85 | 310 N/mm² | 고하중, 양호한 윤활; 무연 |
| JBM-620 | C95400 | CuAl10Fe2-C | Cu 85 · Al 11 · Fe 4 | 160–180 | 585 N/mm² | 고하중, 저속, 열처리 샤프트, 해수 |
| JBM-630 | C86300 | CuZn25Al5Mn4Fe3-C · SAE 430B | Cu 63 · Zn 25 · Al 6 · Mn 3 · Fe 3 | 225 | 758 N/mm² | 극고하중, 초저속 |
| JBM-640 | C36000 | CuZn39Pb3 · CW614N | Cu 61.5 · Zn 35.5 · Pb 3 | 80–130 | 340–500 N/mm² | 경하중 가이드, 스페이서, 와셔 |
합금 규격의 공칭값입니다. JBM-600은 납 함유 주석 청동(표준 C93200, 요청 시 C93700·C93800), JBM-610은 무연 주석 청동(C90500, CuSn12-C), JBM-620은 알루미늄 청동(C95400, C95500)입니다. 품번: 시리즈 + 내경-외경-길이(mm), 예: JBM-600 40-50-40.
가공·소결·흑연 삽입·권취형
기본은 주조 청동 가공입니다. 연속 주조 봉재를 선삭·보링·그루브 가공하므로 직경, 벽 두께, 합금, 급유 형상을 모두 맞출 수 있고, 벽이 솔리드 금속이라 사용 중 재보링도 가능합니다. 그리스 또는 오일은 홀로 넣고 내경 그루브로 펼칩니다.
소결 청동 부싱은 분말을 성형한 뒤 진공 함침한 오일이 베어링이 데워지면서 면으로 배어 나옵니다. 모터, 가전, 사무기기처럼 그리스 니플을 달 사람이 없는 소형·경하중·다사이클 베어링에 맞습니다. 흑연 삽입 청동은 주조 청동의 강도를 유지하면서 하중 호에 고체 윤활제 플러그를 넣습니다. 무윤활, 고온, 세척 환경용입니다. 권취형 청동은 다이아몬드 또는 관통 윤활 포켓이 있는 CuSn8 스트립을 말아 만듭니다. 박육이라 공간과 대량 단가가 유리하고, 솔리드 주조품보다 하중은 낮습니다.
| 구조 | JBM 시리즈 | 윤활 | 대표 치수 | 강도 | 유리한 조건 |
|---|---|---|---|---|---|
| 주조 청동 가공 | JBM-600 – 640 | 그리스 또는 오일, 그루브 내경 | Ø3–1000 mm | 최고; 솔리드 벽, 재가공 가능 | 고하중 저속 피벗; 모든 도면 치수 |
| 소결 청동 | JBM-700 | 기공 속 오일, 무급유 | 소구경, 도면 기준 | 낮음–중간 | 소형 모터, 가전, 다사이클 |
| 흑연 삽입 청동 | JBM-650 | 고체 윤활제, 무윤활 또는 그리스 | Ø8–160 mm 표준 | 높음 | 무윤활, 고온, 세척 환경, 재급유 불가 |
| 권취형 청동(CuSn8 스트립) | JBM-090 / 092 | 다이아몬드 포켓 또는 관통 홀의 그리스 | Ø10–300 mm, 벽 1–2.5 mm | 정하중 높음(120 N/mm²), 동하중 40 N/mm² | 박육, 대량 생산 |
운전 한계
아래 한계는 강 샤프트에서 경계 윤활로 운전하는 그리스 또는 오일 윤활 주조 청동 부싱에 적용됩니다. 현장의 청동 부싱은 대부분 이렇게 돌아갑니다. 하중, 속도, 온도는 각각 별개의 한계이며 한 운전점이 아닙니다. PV 곱이 둘을 묶으며, 문의마다 검토합니다. 합금별 한계와 유체윤활(완전 유막) 정격은 요청 시 제시합니다.
| 항목 | 단위 | 그리스 윤활 주조 청동 |
|---|---|---|
| 면압, 샤프트 운동 시 | N/mm² | 25 |
| 면압, 정지 시 | N/mm² | 45 |
| 미끄럼 속도 | m/s | 0.5 |
| 마찰 계수, 그리스 윤활 | — | 0.08–0.15 |
| 사용 온도 | °C | −40~+250 |
| 하우징 / 샤프트 끼워맞춤 | ISO | H7 / e7–e8 |
| 샤프트 경도 | HB | ≥ 150–200(연질 합금) · ≥ 300 열처리(C95400, C86300) |
제조사가 확인한 그리스 윤활 주조 청동 부싱의 일반 한계입니다. 동시에 달성할 수 있는 값이 아닙니다.
그루브, 오일 홀, 끼워맞춤
청동 부싱은 하중 호까지 그리스가 도달해야 제 성능을 냅니다. 하우징 급유구에 맞춘 반경 방향 오일 홀과, 내경 전체에 윤활제를 나르는 그루브 패턴(직선, 나선, 8자형)은 견적 시 가공합니다. 그루브 끝은 단면 앞에서 멈추게 해서 그리스가 밖으로 밀려 나가지 않게 합니다.
ISO 4379가 끼워맞춤을 정합니다. 외경은 H7 하우징에 압입하는 s6(Ø120 초과는 r6), 압입 전 내경은 E6이며 압입 후 대략 H8로 닫히고, 일반 조건 샤프트는 e7입니다. Ø40에서 운전 틈새는 0.05~0.11 mm이며 치수가 커질수록 넓어집니다. 오일 윤활 정밀 피벗에는 g7 샤프트, 더러운 그리스와 고온 하우징에는 더 넓은 틈새를 지정하십시오.
특정 규격의 권장 끼워맞춤은 청동 부싱 규격표의 공차표 또는 압입 계산기를 보십시오.
규격
표준 미터법 슬리브와 플랜지 부싱은 ISO 4379(구 DIN 1850)를 따릅니다. 내경 Ø6~200 mm, 내경당 벽 두께 3종, 길이 6~250 mm입니다. 시리즈 밖에서는 봉재가 허용하는 벽 두께로 Ø3~Ø1000 mm까지 미터법·인치, 플랜지·단붙이·그루브 형상, 스러스트 와셔, 웨어 플레이트를 가공합니다. 모든 규격은 주문 제작이며 최소 주문 수량이 없고 샘플은 무료입니다.
문의 시 적을 항목
아래 다섯 가지가 있으면 12시간 이내 견적과, 재질문 없는 샘플 가공이 가능합니다.
치수
내경 × 외경 × 길이, 플랜지가 있으면 함께, 공차 또는 도면.
합금
별도 지정이 없으면 C93200. 또는 하중, 속도, 윤활을 알려주시면 제안합니다.
샤프트와 하우징
샤프트 직경, 공차, 경도. 하우징 내경과 소재. 끼워맞춤은 이를 기준으로 정합니다.
윤활
그리스, 오일, 무윤활. 오일 홀 위치와 그루브 패턴, 또는 하우징 급유 위치.
수량과 프로그램
샘플, 로트, 연간 수량. 샘플은 무료이며 최소 주문 수량이 없습니다.
청동 부싱이 쓰이는 곳
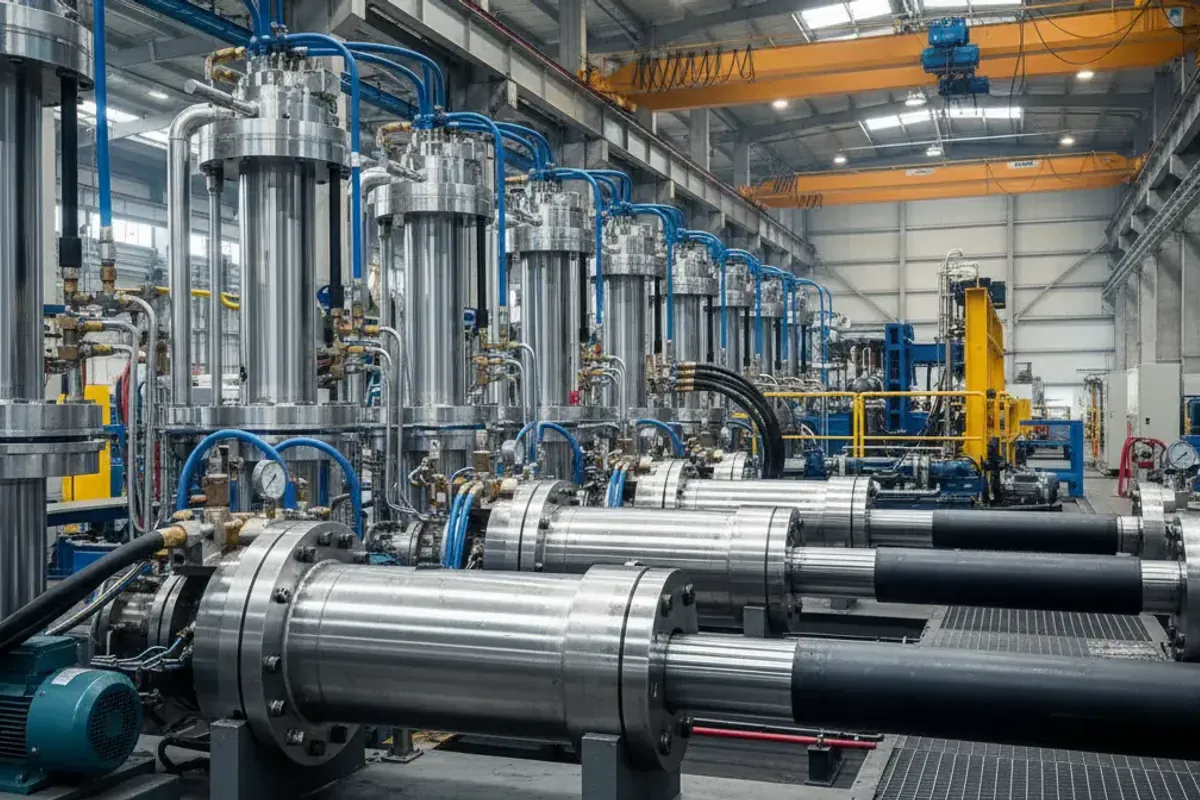
저속~중속에서 그리스 또는 오일로 윤활하는 피벗과 슬라이드. 농기계부터 유압 실린더, 공작기계까지.

자주 묻는 질문
부싱용 청동은 어떤 합금을 고르면 됩니까?
그리스 또는 오일 윤활의 일반 조건에는 C93200 / SAE 660입니다. 더럽거나 급유가 불규칙하면 C93700, 하중이 더 크거나 무연이 필요하면 C90500 등 무연 주석 청동, 열처리 샤프트의 극고하중·초저속에는 C95400 알루미늄 청동 또는 C86300입니다.
청동 부싱은 얼마까지 하중을 받습니까?
그리스 윤활 주조 청동은 투영 면적(내경 × 길이) 기준 운동 시 25 N/mm², 정지 시 45 N/mm²이며 미끄럼 속도는 최대 0.5 m/s입니다. 알루미늄 청동과 C86300은 더 낮은 속도에서 더 받습니다. 구체 수치는 견적에 제시합니다.
청동 부싱은 윤활이 필요합니까?
주조 청동 가공품은 필요합니다. 홀과 그루브로 그리스 또는 오일을 넣습니다. 재급유가 불가능한 조인트에는 경하중이면 오일 함침 소결 청동, 고하중·고온이면 흑연 삽입 청동, 또는 PTFE 라이너 복합 부싱을 쓰십시오.
청동 부싱과 황동 부싱 중 어느 쪽입니까?
하중을 받는 미끄럼면에는 청동입니다. 황동은 싸고 가공이 빠르지만 강에 대해 빨리 마모되고 물에서 탈아연되므로 경하중 가이드와 스페이서에 한정합니다. 합금 수치는 황동·청동 비교 자료를 보십시오.
어느 규격까지 제작합니까?
주조 청동은 내경 Ø3~1000 mm, 미터법·인치, ISO 4379 또는 도면 기준입니다. 흑연 삽입 청동 표준은 Ø8~160 mm, 권취형 청동은 Ø10~300 mm입니다. 규격은 주문 제작이며 샘플은 무료, 최소 주문 수량은 없습니다.
무연 청동 부싱이 있습니까?
있습니다. C90500, CuSn12-C, CuSn10-C는 무연 주석 청동이며 알루미늄 청동 C95400은 원래 납이 없습니다. C93200보다 하중은 더 받지만 윤활이 나쁘면 덜 관대합니다.