

굴삭기 핀 조인트는 극저속에서 높은 충격 하중과 연마성 이물질을 받으며 주기적으로 그리스를 급유하는 조건입니다. 붐, 암, 버킷 핀에는 열처리 강 부싱(JBM-ST, HRC 58–62, 250 N/mm²)이 표준이고, 운동이 잦고 윤활이 좋은 위치에는 바이메탈 부싱이, 그리스를 급유할 수 없는 조인트에는 흑연 삽입 청동 부싱이 맞습니다.
- 붐 풋, 붐–암, 암–버킷, 링크 핀: 오일 그루브를 가공한 열처리 강 슬리브, 핀 또는 하우징을 통해 그리스 급유
- 실린더 로드 아이·클레비스 핀: 하중과 급유 주기에 따라 열처리 강 또는 바이메탈
- 면압: 열처리 강은 0.1 m/s에서 최대 250 N/mm², 바이메탈 JBM-800은 동하중 150 N/mm²
- 핀: 경화, 크롬 도금 또는 고주파 열처리 강 ≥ 50 HRC, Ra ≤ 0.8 µm; 부싱과 핀은 한 쌍으로 선정
- 교체용 부싱: 실측 치수 기준으로 OE 부품에 맞춤; 마모된 기존 부싱의 치수는 기준이 아님
굴삭기 핀용 부싱
세 가지 소재로 장비 전체를 감당합니다. 굴삭 조인트에는 열처리 강, 실린더 아이와 경하중 피벗에는 바이메탈, 아무도 급유하지 않는 곳에는 흑연 삽입 청동입니다.
조인트별 운전 조건
차체에서 버킷 쪽으로 갈수록 하중은 커지고 윤활 조건은 나빠집니다. 붐 풋 핀은 작업 장치(프론트) 전체의 하중을 받지만 1분에 몇 번, 작은 각도로만 움직입니다. 직경이 크고 급유가 잘 되어 오래갑니다. 붐–암 핀과 암–버킷 핀은 굴삭력을 직접 받고, 버킷이 암석에 닿을 때 충격을 받습니다. 버킷 링크와 H-링크 핀은 장비에서 가장 작고, 가장 많이 움직이고, 가장 더러운 조인트라서 가장 먼저 마모됩니다. 실린더 로드 아이와 클레비스 핀은 실린더 힘 전체를 받으며 매 사이클 요동합니다.
| 조인트 | 운동 | 하중 | 윤활 | 일반적인 부싱 |
|---|---|---|---|---|
| 붐 풋 | 작은 각도, 저속 | 매우 높음, 정적 | 그리스, 양호 | 열처리 강 |
| 붐–암 | 요동 | 높음, 충격 | 그리스 | 열처리 강 |
| 암–버킷 | 요동 | 높음, 충격 | 그리스, 이물질 | 열처리 강 |
| 버킷 링크 / H-링크 | 요동, 빈번 | 높음, 충격 | 그리스, 이물질 심함 | 열처리 강 |
| 실린더 로드 아이 / 클레비스 | 매 사이클 요동 | 실린더 힘 전체 | 그리스 | 열처리 강 또는 바이메탈 |
| 블레이드, 도저, 어태치먼트 피벗 | 저속, 간헐 | 높음 | 급유 드묾 | 흑연 삽입 청동 또는 강 |
위치별 소재 선택
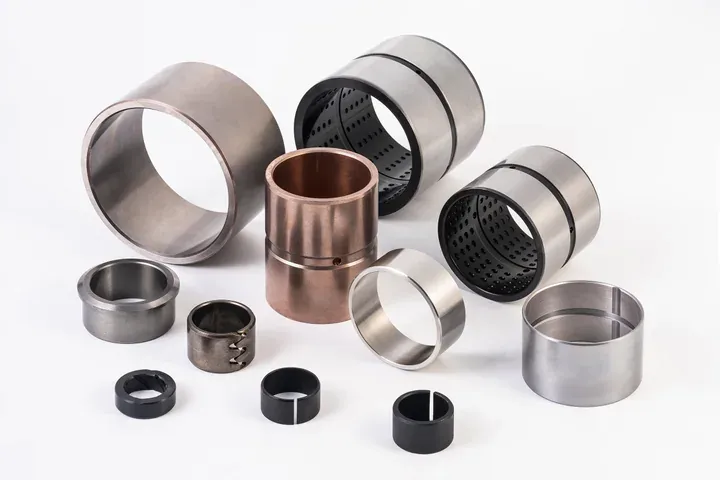
굴삭 조인트의 기본은 열처리 강 부싱(JBM-ST)입니다. Grade 45, 40Cr, 20CrMo 또는 GCr15를 HRC 58–62로 열처리한 부싱은 0.1 m/s에서 최대 250 N/mm²를 받으며, 충격과 박힌 이물질을 어떤 청동보다 잘 견딥니다. 그리스는 반드시 필요하며, 반경 방향 홀로 공급하고 가공한 그루브로 퍼뜨립니다. 사용 온도 −100~+350 °C.
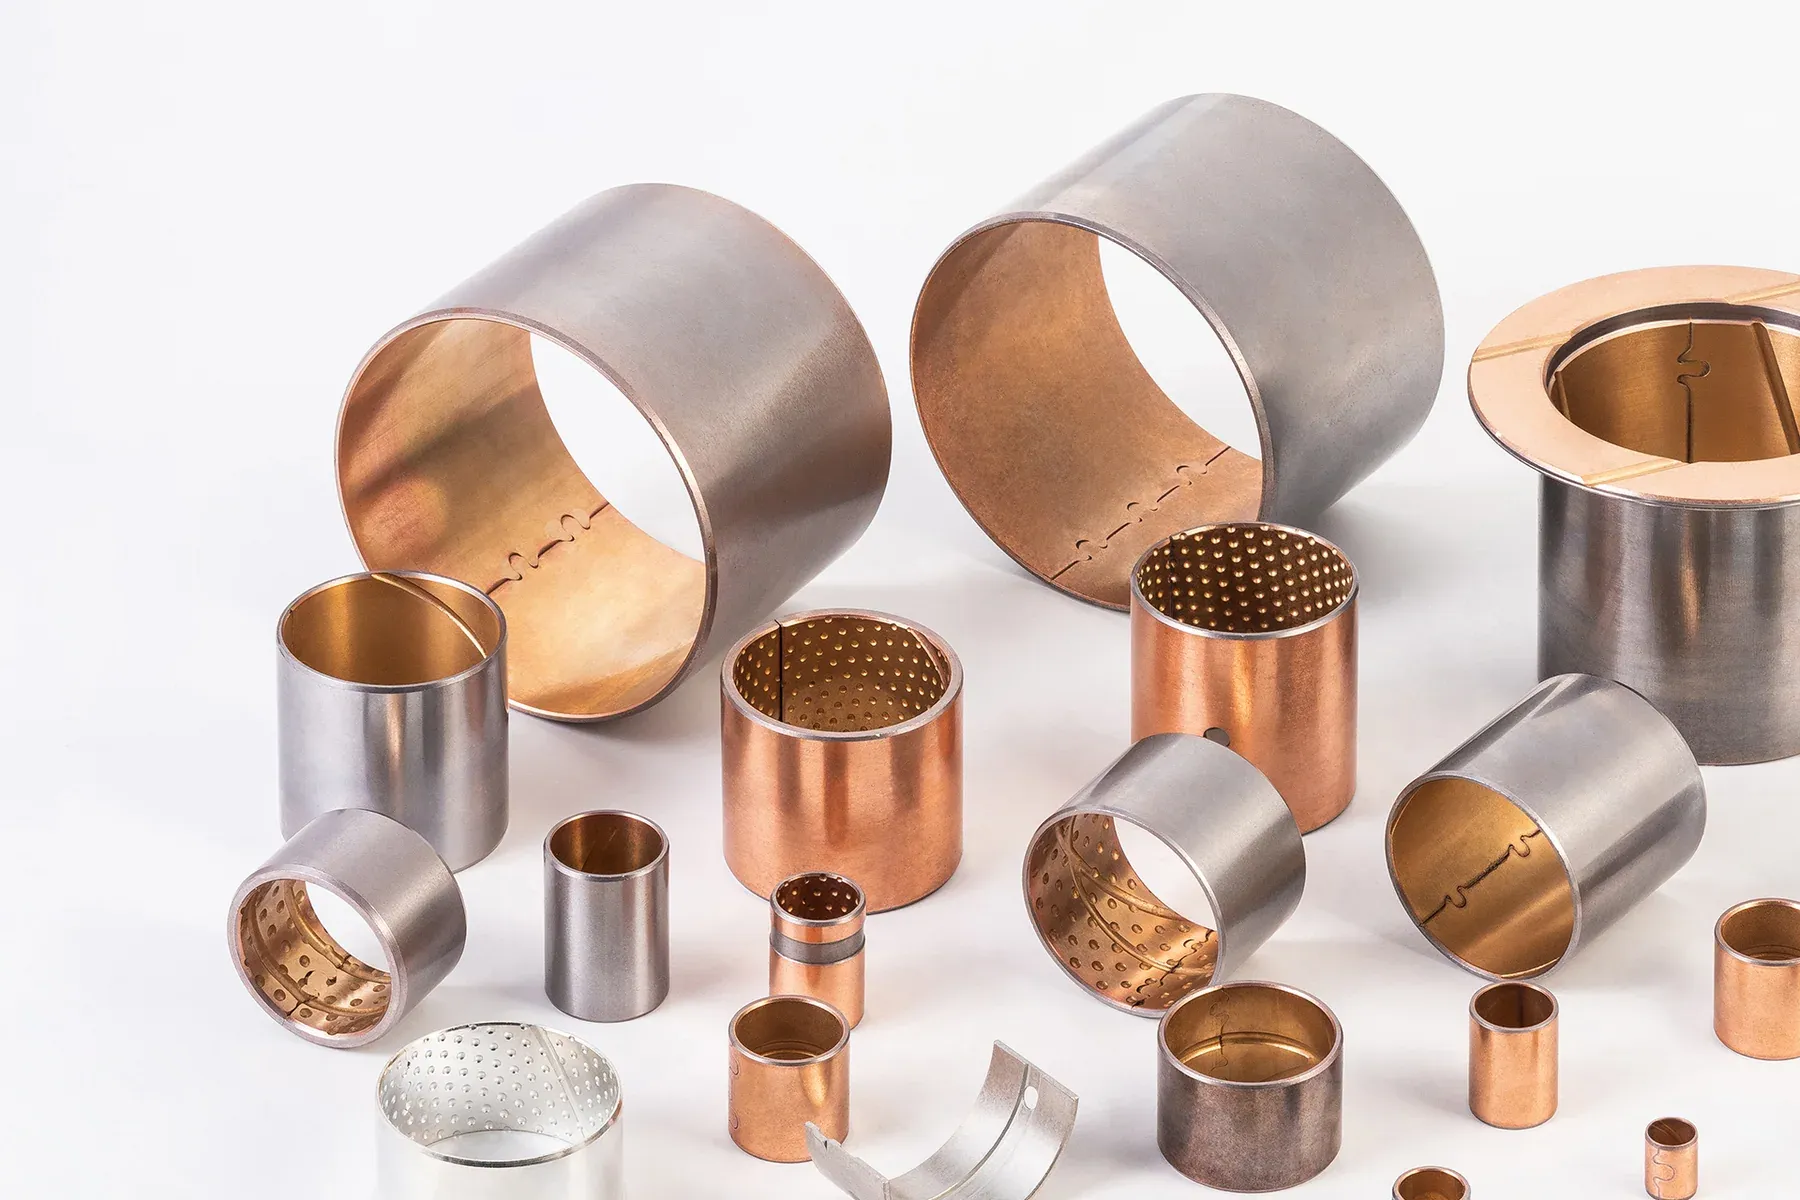
바이메탈 부싱(JBM-800, 강 백메탈 + CuPb10Sn10 라이닝)은 운동이 더 많고 급유가 확실한 위치에 맞습니다. 동하중 150 N/mm², 그리스 윤활 3.5 m/s이며, 라이닝이 핀에 순응하고 짧은 윤활 부족을 견딥니다. 솔리드 강보다 가볍고 저렴해서 실린더 아이와 소형 피벗에 널리 쓰입니다.
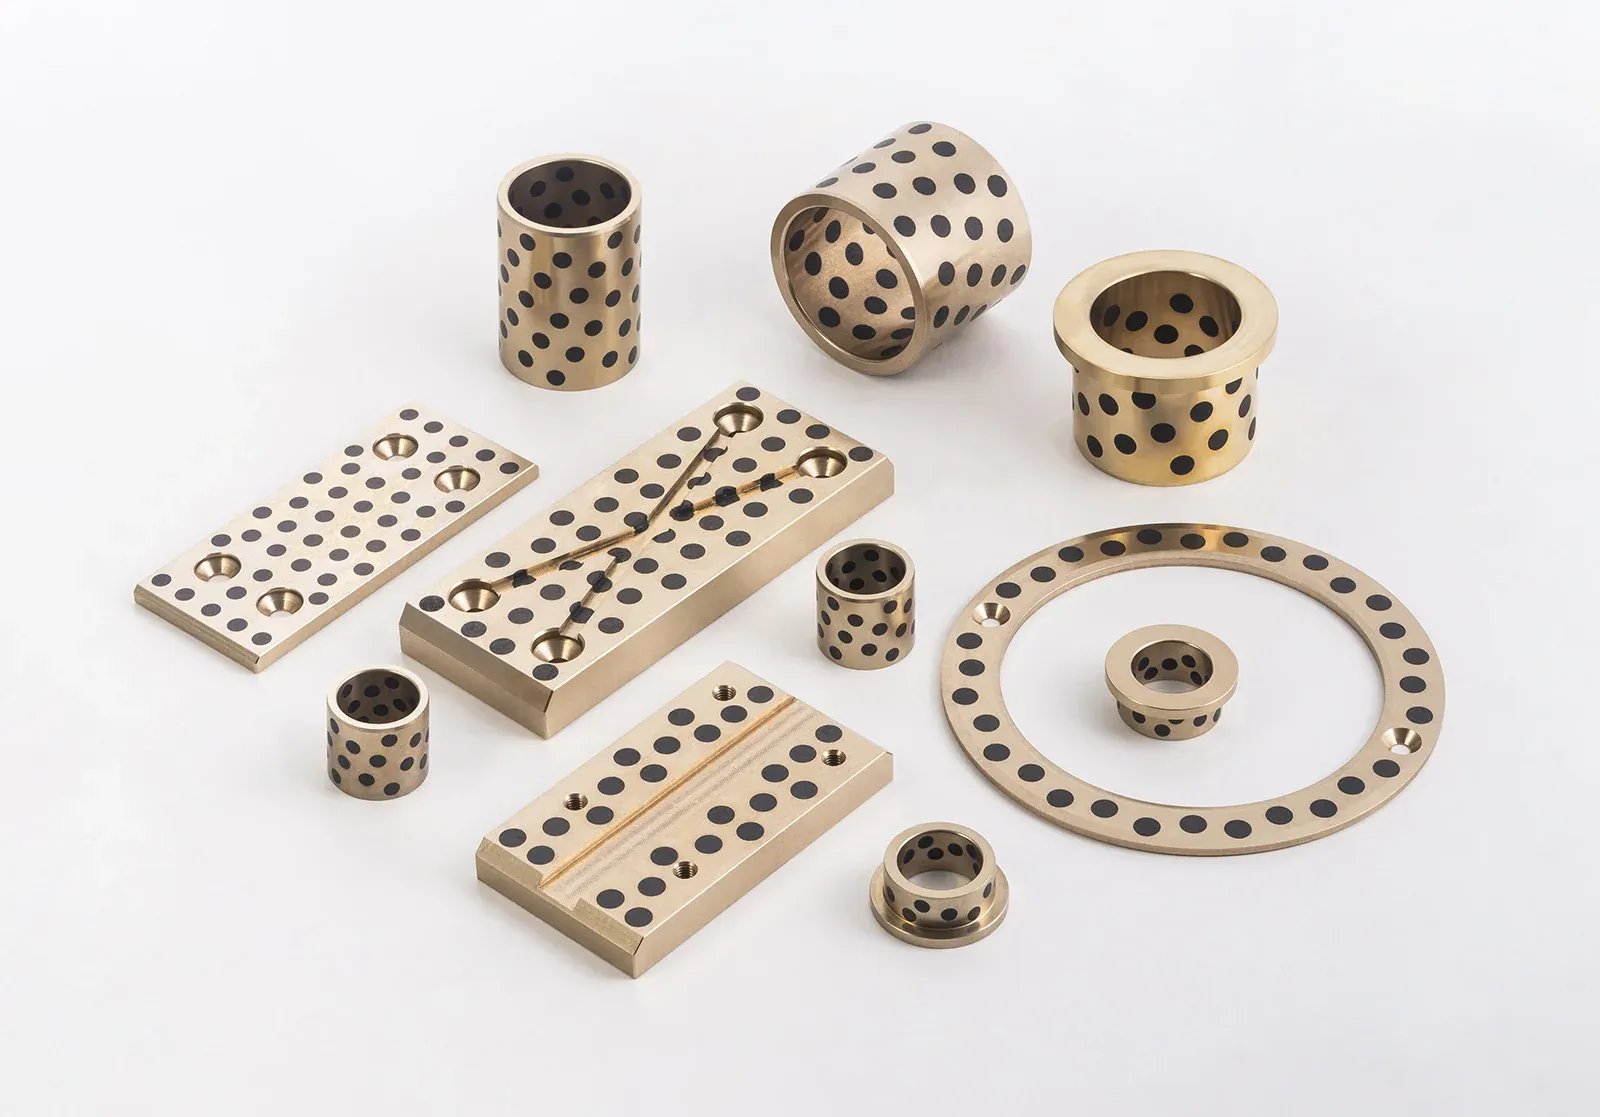
흑연 삽입 청동(650 시리즈, ≤ 0.5 m/s에서 50~100 N/mm²)은 아무도 급유하지 않는 피벗용입니다. 블레이드 틸트, 어태치먼트 커플러, 캡·후드 힌지가 여기에 해당합니다. 주조 청동(C93200)은 면압을 감당하지 못해 굴삭 조인트에는 거의 쓰지 않지만, 윤활이 양호한 선회 링과 하부 주행체 위치에는 쓰입니다.
핀과 부싱은 한 쌍입니다
연질 핀에 열처리 강 부싱을 쓰면 핀이 손상되고, 연질 부싱에 경화 핀을 쓰면 부싱이 손상됩니다. 핀은 보통 합금강을 고주파 열처리하거나 경질 크롬 도금하여 50 HRC 이상으로 만들고, Ra 0.8 µm 이하로 연삭하며, 그리스 통로는 핀 또는 하우징에 뚫습니다. 부싱을 문의하실 때 핀 소재와 경도를 함께 지정해 주십시오. 부싱의 내경 경도와 틈새는 핀에 맞춰 정합니다.
굴삭기 핀의 운전 틈새는 공작기계보다 크게 잡습니다. 직경에 따라 보통 0.1~0.3 mm로, 그리스가 하중을 받는 면까지 닿고 이물질이 빠져나갈 자리가 있어야 하기 때문입니다. 너무 좁으면 붐이 햇볕에 달아올랐을 때 소착되고, 너무 넓으면 핀이 하우징을 치게 됩니다.
그리스 그루브와 홀
그리스는 하우징의 니플이나 중공 핀을 통해 들어와 한 개 이상의 반경 방향 홀로 부싱에 도달하고, 직선형·나선형·8자형 그루브를 따라 내경 전체에 퍼집니다. 홀은 조립 시 하우징 공급구와 일치해야 하고 하중이 가장 큰 면에서 벗어나 있어야 합니다. 그루브는 끝면까지 이어지지 않게 하여 그리스가 밀려 나가지 않도록 합니다. 양 끝의 실 또는 더스트 립이 이물질을 막고 그리스를 붙잡아 둡니다.
핀·하우징 도면과 그리스 공급구 위치를 보내주시면 견적 부품에 맞는 홀·그루브 패턴을 당사가 설계합니다.
교체용 부싱 지정 방법
마모된 부싱이 아니라 하우징 내경을 측정하십시오. 부싱 외경은 압입을 위해 하우징 기준으로 정합니다. 핀 직경은 마모되지 않은 부분에서 측정하고, 원하시는 마모 여유를 알려주십시오. 부싱 길이, 챔퍼, 그루브 패턴, 홀 위치를 알려주시고, OE 품번이 있으면 함께 보내주십시오. 당사는 고객의 도면 또는 실측 치수로 견적하며(사용한 부품을 대신 측정하는 서비스는 제공하지 않습니다), OE·애프터마켓 품번에 대해서는 치수와 소재를 비교한 뒤 견적합니다. 호환성은 부품별로 확인합니다.
하우징 내경과 핀 직경
마모되지 않은 면에서 측정. 장비 모델과 조인트 위치를 알려주십시오.
길이와 형상
길이, 챔퍼, 오일 홀, 그루브, 플랜지 유무.
소재
열처리 강, 바이메탈 또는 흑연 청동. 조인트 조건만 알려주시면 당사가 제안합니다.
수량
장비 1대당 세트 수, 보유 장비 대수, 연간 수량. 샘플은 무료입니다.
자주 묻는 질문
굴삭기 부싱은 어떤 소재로 만듭니까?
굴삭 조인트에는 주로 열처리 강(HRC 58–62), 실린더 아이와 경하중 피벗에는 강–청동 바이메탈, 전혀 급유하지 않는 조인트에는 흑연 삽입 청동을 씁니다. 솔리드 주조 청동은 윤활이 좋고 하중이 낮은 위치에만 제한적으로 씁니다.
굴삭기 핀에는 그리스를 얼마나 자주 급유해야 합니까?
장비 취급설명서를 따르십시오. 보통 버킷·링크 핀은 매 교대마다, 붐 핀은 매일 또는 매주입니다. 실에서 깨끗한 그리스가 나올 때까지 주입하십시오. 대개 문제가 되는 것은 부싱이 아니라 급유 주기입니다.
버킷 링크 부싱이 가장 빨리 마모되는 이유는 무엇입니까?
굴삭력을 받는 조인트 중 가장 작고, 가장 많이 움직이며, 흙 속에 있기 때문입니다. 열처리 강 부싱, 경화 핀, 실, 잦은 급유가 대책입니다.
특정 굴삭기 모델용 부싱도 공급할 수 있습니까?
가능합니다. OE 품번 또는 실측 치수로 공급합니다. 치수와 소재를 비교하여 부품별로 호환성을 확인한 뒤 견적합니다.
핀도 함께 제작합니까?
Bushing MFG는 부싱을 제조합니다. 핀 소재와 경도는 부싱과 한 쌍으로 맞도록 당사와 함께 지정하며, 핀 사양에 대해서도 조언해 드립니다.