
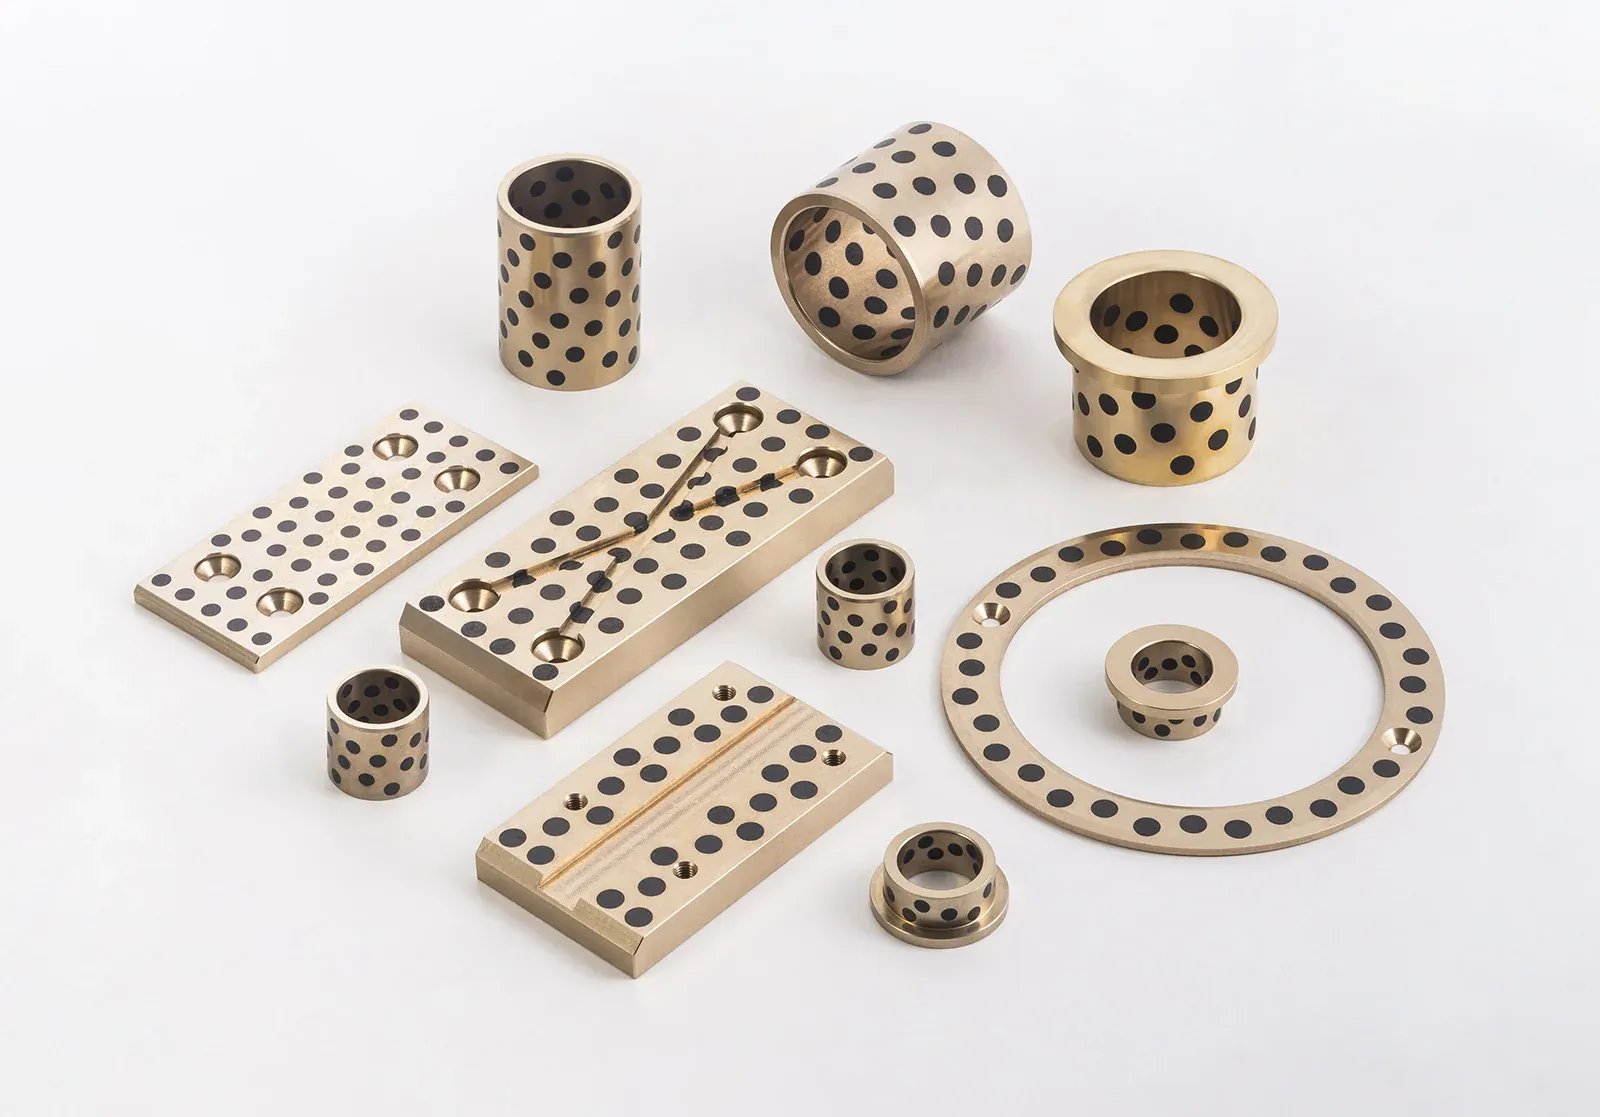
Бронзовые втулки с графитовыми вставками
Нагрузку несёт корпус из литой бронзы; вал смазывают запрессованные сквозь стенку вставки из графита или PTFE + MoS₂. Для шарниров, которые нельзя смазывать, работающих при нагреве, под водой или медленно движущихся под большой нагрузкой. Цилиндрические втулки Ø8–160 мм стандартно, фланцевые втулки, упорные шайбы и пластины скольжения, а также детали по вашему чертежу.
- Ø8–160 ммСтандартные цилиндрические размеры
- 50–100 Н/мм²Максимальная нагрузка по маркам
- 0,5 м/сБез смазки, марка 650
- +400 °CМарки из алюминиевой / оловянной бронзы
Бронзовая втулка с графитовыми вставками (её также называют графитовым подшипником, безмасляной втулкой или втулкой с твёрдой смазкой) — это литая бронзовая втулка с механической обработкой, в стенке которой в шахматном порядке просверлены отверстия, заполненные твёрдой смазкой. В работе вал размазывает материал вставок в плёнку по бронзе; где плёнка истирается, следующий проход по вставке её обновляет. Втулке не нужны ни масло, ни консистентная смазка, ни обслуживание.
- Серия JBM-650. Основные металлы: высокопрочная латунь CuZn25Al5Mn4 (марки 650, 650S5, 650W1, 650W3), алюминиевая бронза CuAl10Ni5Fe5 (650S2), оловянная бронза CuSn12 (650S3), свинцовая бронза CuSn5Pb5Zn5 (650S1)
- Вставки: на основе графита (общее машиностроение, до 400 °C) или PTFE + MoS₂ (смазка водой и морской водой, до 300 °C)
- Марка 650: 50 Н/мм², 0,5 м/с без смазки / 1,0 м/с со смазкой, от −40 до +250 °C; 650W3 до 100 Н/мм² при 0,1 м/с
- Марки из алюминиевой и оловянной бронзы: 50 Н/мм², 2,5 м/с со смазкой, от −40 до +400 °C
- Стандартный ряд цилиндрических втулок Ø8–160 мм (отверстие F7, наружный диаметр m6 под корпус H7); фланцевые Ø10–120 мм
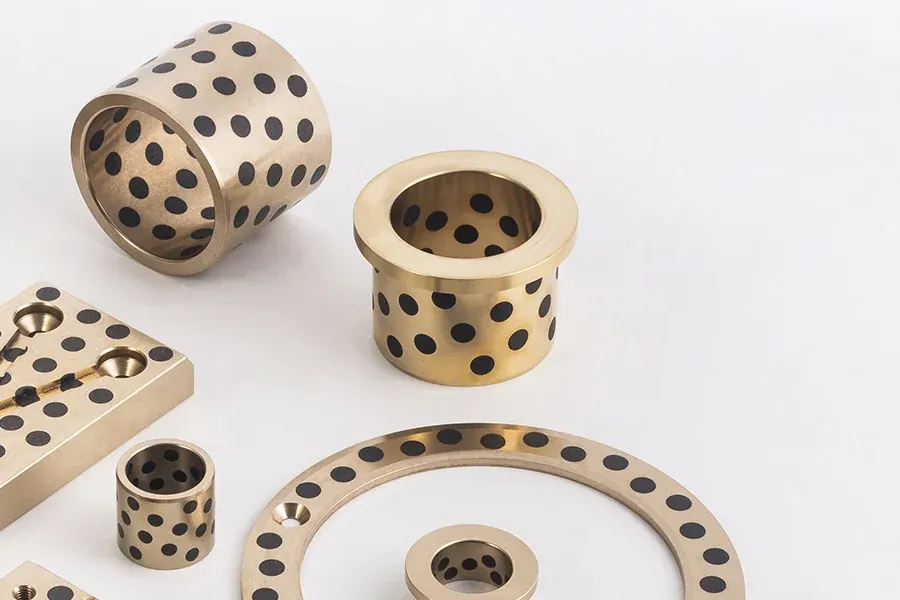
Формы
Во всех четырёх формах используются одни и те же основные металлы и вставки. Вставки размещаются на каждой поверхности скольжения, включая торцы фланцев и упорные поверхности.
Цилиндрические втулки
Стандартный ряд Ø8–160 мм; цапфы затворов, ролики МНЛЗ, шарнирные пальцы, направляющие колонн и стяжек.
Ø8–160 ммФланцевые втулки
Ø10–120 мм с установочным фланцем под осевую нагрузку или крепёжные винты; направляющие колонн пресс-форм и плит выталкивателей, шарниры кранов.
Ø10–120 мм
Упорные шайбы
Вал 10–120 мм, вставки на поверхности скольжения, гладкие или с зенкованными отверстиями под болты; петли затворов, поворотные столы и круги.
Осевая
Пластины скольжения
Плоские и изогнутые пластины со вставками, с зенковкой под крепёж; направляющие, салазки и вкладыши по чертежу.
По чертежу
Когда втулка с графитовыми вставками — правильный выбор
Пять условий, при которых бронза с консистентной смазкой, спечённая бронза с пропиткой маслом и втулки с полимерным слоем не справляются; в каждом из них вставка твёрдой смазки продолжает работать, потому что ей не нужны ни масляная плёнка, ни периодическое обслуживание.
Нет доступа для смазки
Петли затворов, сегменты МНЛЗ, пресс-формы в три смены: до пресс-маслёнки никто не добирается. Вставки хранят запас смазки внутри стенки на весь срок службы втулки.
Нагрев
Выше примерно 150 °C консистентная смазка окисляется и вытекает. Графитовые вставки в корпусе из CuZn25Al5Mn4 работают до 250 °C, в марках из алюминиевой и оловянной бронзы — до 400 °C.
Вода
Вода вымывает смазку из обычной бронзовой втулки. Плёнка графита или PTFE + MoS₂ остаётся на валу; в паре с нержавеющим или твердохромированным валом узел годами работает под водой.
Большая нагрузка при очень малой скорости
Ниже 0,5 м/с гидродинамическая плёнка не образуется, так что смазываемая втулка всё равно работает в режиме граничного трения. Литая основа несёт от 50 Н/мм² (марка 650) до 100 Н/мм² (650W3), а смазку обеспечивает плёнка из вставок.
Абразивная грязь
Консистентная смазка захватывает частицы и втирает их в вал. Сухая поверхность со смазкой из вставок ничего не удерживает, а основной сплав твёрдостью ≥ 210 HB сопротивляется внедрению частиц.
Неподходящий случай: непрерывное вращение быстрее 0,5 м/с без смазки или 1 м/с со смазкой (марка 650) выделяет больше тепла, чем могут отвести вставки. Для быстрых легконагруженных валов композитная втулка с PTFE или биметаллическая втулка работает холоднее и стоит дешевле.
Марки основного металла
Основной металл несёт нагрузку и задаёт температурный предел; смазку обеспечивает вставка. Стандарт — марка 650 (высокопрочная латунь CuZn25Al5Mn4, ≥ 210 HB): прочная, твёрдая и экономичная. Её термообработанные варианты 650S5 и 650W3 несут 75–100 Н/мм² при меньшей скорости. Алюминиевая бронза CuAl10Ni5Fe5 (650S2) и оловянная бронза CuSn12 (650S3) работают до 400 °C и до 2,5 м/с со смазкой; свинцовая бронза CuSn5Pb5Zn5 (650S1) — самая мягкая и наименее требовательная к чистоте поверхности вала.
| Марка | Основной металл | Твёрдость HB | Макс. нагрузка | Скорость без смазки / со смазкой | pV без смазки / со смазкой | Температура |
|---|---|---|---|---|---|---|
| 650 | CuZn25Al5Mn4 | ≥ 210 | 50 Н/мм² | 0,5 / 1,0 м/с | 1,65 / 3,25 Н/мм²·м/с | от −40 до +250 °C |
| 650S5 | CuZn25Al5Mn4 (термоупрочнённая) | ≥ 240 | 75 Н/мм² | 0,1 / 0,25 м/с | 1,65 / 3,25 | от −40 до +250 °C |
| 650W1 | CuZn25Al5Mn4 | ≥ 210 | 75 Н/мм² | 0,5 / 1,0 м/с | 1,65 / 3,25 | от −40 до +250 °C |
| 650W3 | CuZn25Al5Mn4 | ≥ 235 | 100 Н/мм² | 0,1 / 0,25 м/с | 1,65 / 3,25 | от −40 до +250 °C |
| 650S1 | CuSn5Pb5Zn5 | ≥ 60 | 50 Н/мм² | 0,5 / 2,5 м/с | 1,0 / 1,65 | от −40 до +400 °C |
| 650S2 | CuAl10Ni5Fe5 | ≥ 200 | 50 Н/мм² | 0,5 / 2,5 м/с | 1,0 / 1,65 | от −40 до +400 °C |
| 650S3 | CuSn12 | ≥ 85 | 50 Н/мм² | 0,5 / 2,5 м/с | 1,0 / 1,65 | от −40 до +400 °C |
Справочные пределы серии 650, рекомендованные поставщиком материала вставок; каждое значение — отдельный предел, а не одновременная рабочая точка. Проверяйте выбор по фактической нагрузке, характеру движения, контртелу и среде.
Твёрдые смазки
Два состава вставок закрывают почти все случаи. Вставка на основе графита (SL1) имеет низкое трение, стойка к химическому воздействию и работает до 400 °C; это базовый вариант для общего машиностроения на воздухе. Вставка PTFE + MoS₂ (SL4) имеет ещё меньшее трение и рассчитана на смазку водой, до 300 °C: суда, гидротурбины, затворы и насосы, где втулка работает в мокрой среде.
Вставки запрессовываются с натягом и проходят через всю толщину стенки, поэтому запас смазки пропорционален стенке, а не тонкому покрытию. Шахматный порядок рассчитан так, чтобы каждая дорожка вала пересекала вставку за каждый оборот или ход.
Вал и корпус
Вал — контртело для твёрдого основного сплава (≥ 210 HB у марки 650) и должен быть твёрже него: закалённая или поверхностно упрочнённая сталь либо слой твёрдого хрома, шлифованный или чисто точёный до Ra 1,6 мкм и лучше. Незакалённый вал латунь царапает, и графитовая плёнка на нём не держится; шероховатый вал постоянно соскабливает плёнку. В воде используйте нержавеющий вал или слой твёрдого хрома не менее 30 мкм; если вал закалить нельзя, берите более мягкие марки из оловянной бронзы 650S1 или 650S3.
Стандартный ряд цилиндрических втулок выполняется с отверстием F7 и наружным диаметром m6 под корпус H7. Подшипник работает без смазки с первого движения, но тонкий слой консистентной смазки или масла при сборке сокращает приработку, во время которой вставки создают плёнку на валу; после этого он работает всухую в указанных выше пределах.
Размеры
Стандартный ряд цилиндрических втулок охватывает внутренние диаметры Ø8–160 мм примерно в 220 размерах, фланцевые втулки — Ø10–120 мм, упорные шайбы — валы 10–120 мм. Большие диаметры, пластины скольжения, изогнутые сегменты и любые особые формы обрабатываются по чертежу; схема вставок рассчитывается для каждой детали.
Что указать в запросе
Шесть пунктов позволяют нам предложить марку и вставку и подготовить КП за 12 часов.
Размеры
Внутренний диаметр × наружный диаметр × длина, фланец или чертёж; для шайб и пластин — поверхность скольжения и крепёжные отверстия.
Нагрузка и движение
Радиальная и осевая сила; вращение, качание или поступательное скольжение; скорость или число циклов в минуту.
Среда
Температура, вода или морская вода, химикаты, пыль.
Вал
Материал, твёрдость, шероховатость и покрытие.
Предпочтительная марка
650, если не указано иное; либо опишите режим — выберем мы.
Количество
Образец, партия и годовой объём. Образцы бесплатны; минимального заказа нет.
Где применяются втулки с графитовыми вставками
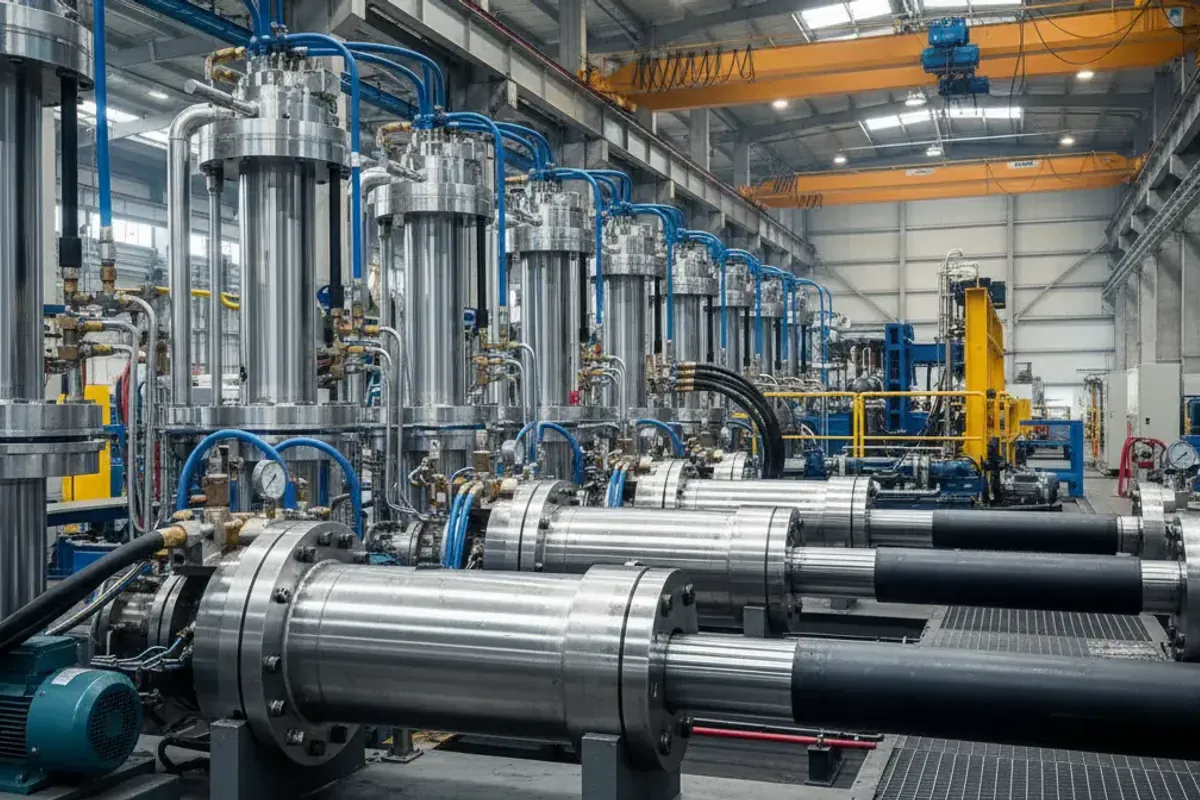
Тихоходные, тяжелонагруженные, горячие, мокрые или недоступные для обслуживания шарниры.

Часто задаваемые вопросы
Что такое бронзовая втулка с графитовыми вставками?
Литая бронзовая втулка, в стенке которой в шахматном порядке просверлены отверстия, заполненные твёрдой смазкой — графитом или PTFE + MoS₂. Бронза несёт нагрузку; вставки смазывают вал весь срок службы детали без масла и консистентной смазки.
С какой скоростью может работать графитовая втулка?
Марка 650: 0,5 м/с без смазки, 1,0 м/с со смазкой. Марки из алюминиевой и оловянной бронзы достигают 2,5 м/с со смазкой. Выше этих скоростей выделяется больше тепла, чем могут отвести вставки; используйте композитную втулку с PTFE или биметаллическую.
Какую нагрузку она выдерживает?
50 Н/мм² площади проекции для марки 650 и марок из алюминиевой и оловянной бронзы; 75 Н/мм² для 650S5 и 650W1; 100 Н/мм² для 650W3 при 0,1 м/с. Нагрузка, скорость и температура — отдельные пределы.
Могут ли графитовые втулки работать под водой?
Да, со вставками PTFE + MoS₂ и нержавеющим или твердохромированным валом. Вода не смывает плёнку вставок, как смывает консистентную смазку, — поэтому их ставят в затворах, турбинах и на судах.
Графитовая втулка или спечённая бронза с пропиткой маслом?
Спечённая бронза — для малых лёгких быстроходных подшипников (электродвигатели, бытовая техника), где достаточно масла в порах. Литая бронза с графитовыми вставками — для большой нагрузки, высокой температуры, воды и очень медленного движения, где спечённая деталь была бы раздавлена или работала всухую.
Взаимозаменяема ли она с втулками OILES 500 или JDB?
Серия 650 закрывает тот же режим работы, и стандартные размерные ряды пересекаются, но взаимозаменяемость подтверждается для каждой детали по чертежу и никогда не предполагается по названию серии. Отправьте номер детали или замеренные размеры — мы проверим основной металл, вставки, посадки и размер.
Отправьте нагрузку, скорость и условия среды.
Инженеры подтвердят основной металл и состав вставок и подготовят КП в течение 12 часов. Образцы бесплатны, минимального заказа нет.