
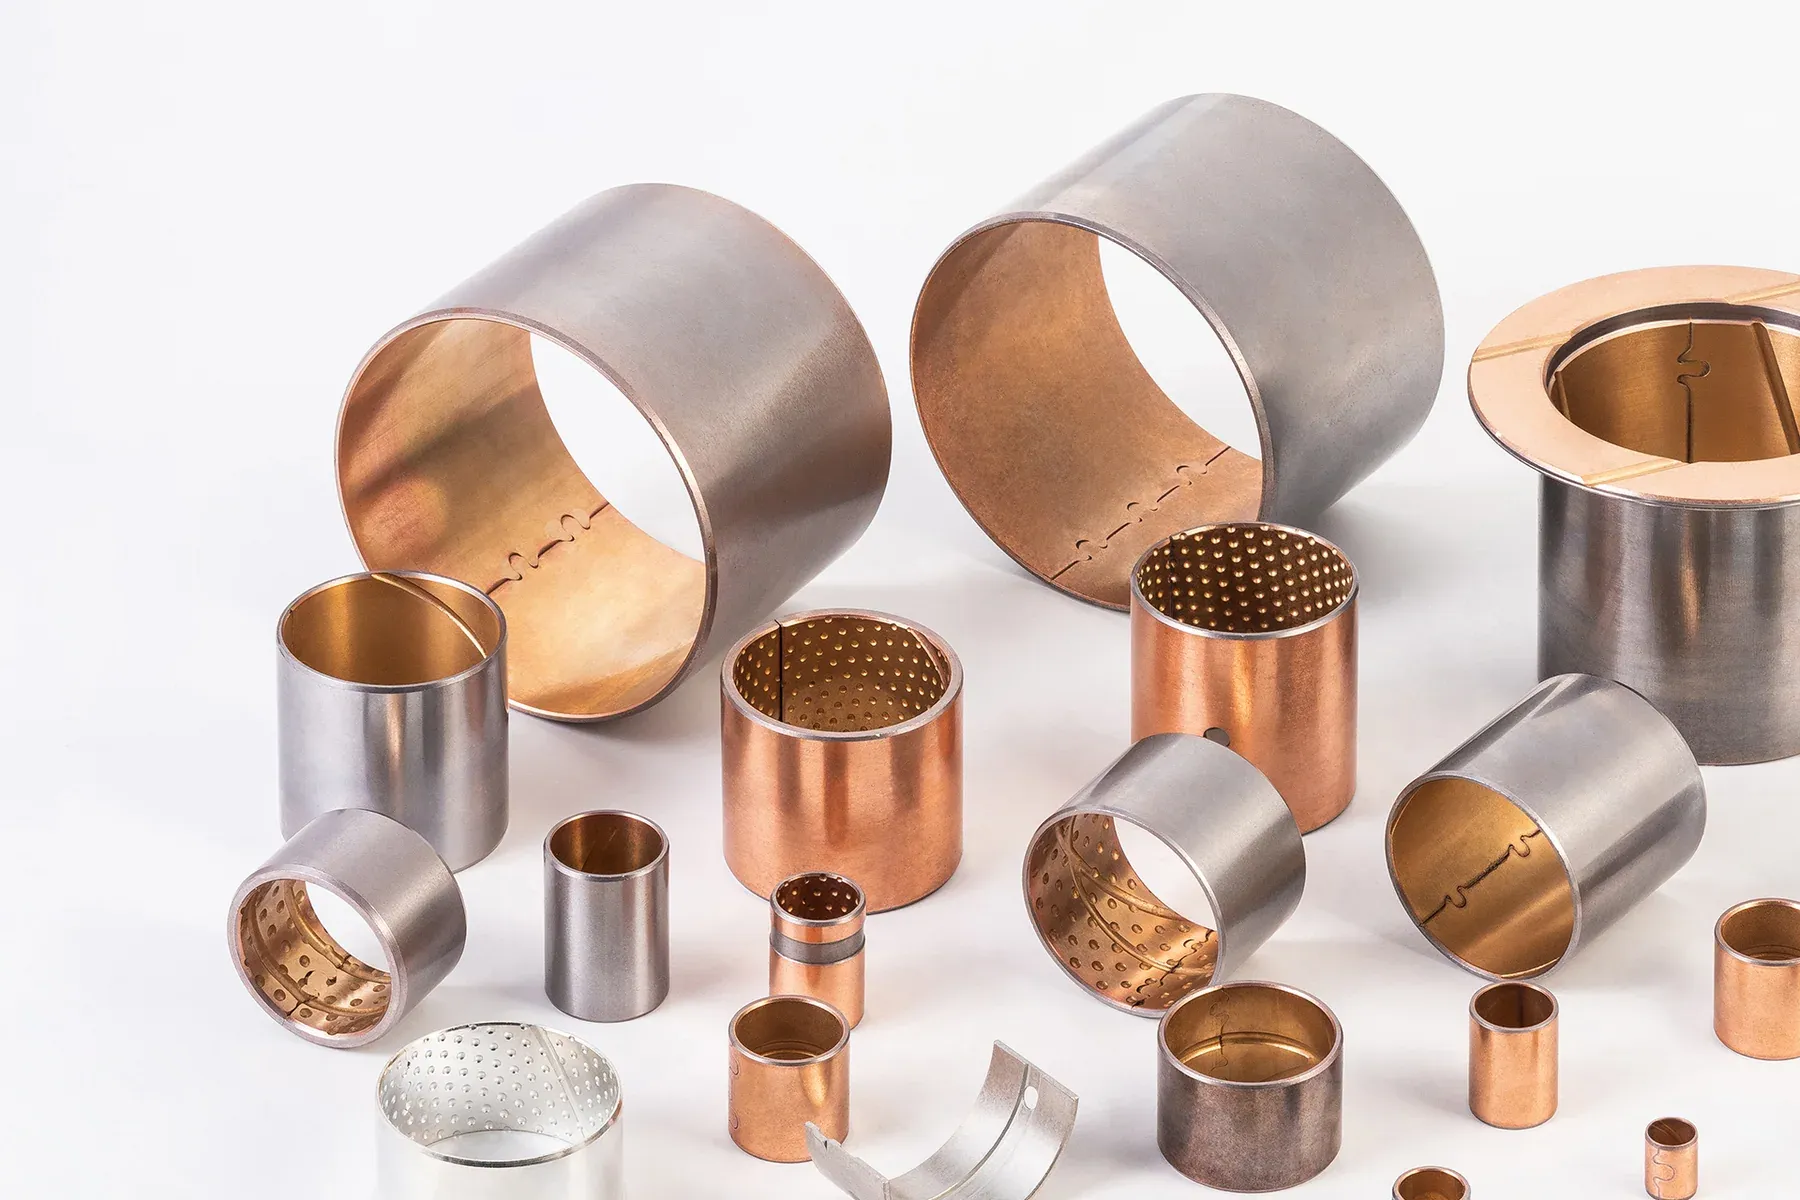
Биметаллические втулки
Основа из низкоуглеродистой стали со спечённым антифрикционным слоем из медного или алюминиево-оловянного сплава; лента сворачивается во втулки и штампуется в упорные шайбы. Сталь даёт прочность и держит посадку с натягом, тонкий слой служит поверхностью скольжения. При консистентной или масляной смазке биметаллическая втулка несёт большую нагрузку на большей скорости, чем любая цельная бронзовая втулка того же размера.
- 150 Н/мм²Динамическая нагрузка, JBM-800
- 3,5 м/сС консистентной смазкой
- 8 м/сС масляной смазкой
- 10–150 ммСтандартный ряд диаметров вала
Биметаллическая втулка — это двухслойный подшипник скольжения: на стальную ленту-основу напекают и прокатывают антифрикционный сплав, после чего ленту раскраивают, сворачивают и калибруют. Антифрикционный слой — тонкий слой свинцовистой бронзы, оловянной бронзы или алюминиево-оловянного сплава; остальную толщину стенки составляет сталь. Bushing MFG спекает и прокатывает ленту на собственном заводе.
- JBM-800 со слоем CuPb10Sn10: 80–120 HB, 150 Н/мм² динамической нагрузки; марка общего назначения (в запросах обозначается также SAE 792/797, JF-800)
- JBM-810 CuPb24Sn4 (мягкий, стойкий к заеданию), JBM-820 CuPb6Sn6Zn3, JBM-830 CuSn10, JBM-840 CuSn6.5P, JBM-850 AlSn20Cu
- Консистентная смазка: 2,5–3,5 м/с, pV 2,8 Н/мм²·м/с, до 150 °C · масло: 5–15 м/с, pV 10 Н/мм²·м/с, до 250 °C
- Гладкое отверстие, смазочные карманы или канавки; прямой или замковый стык
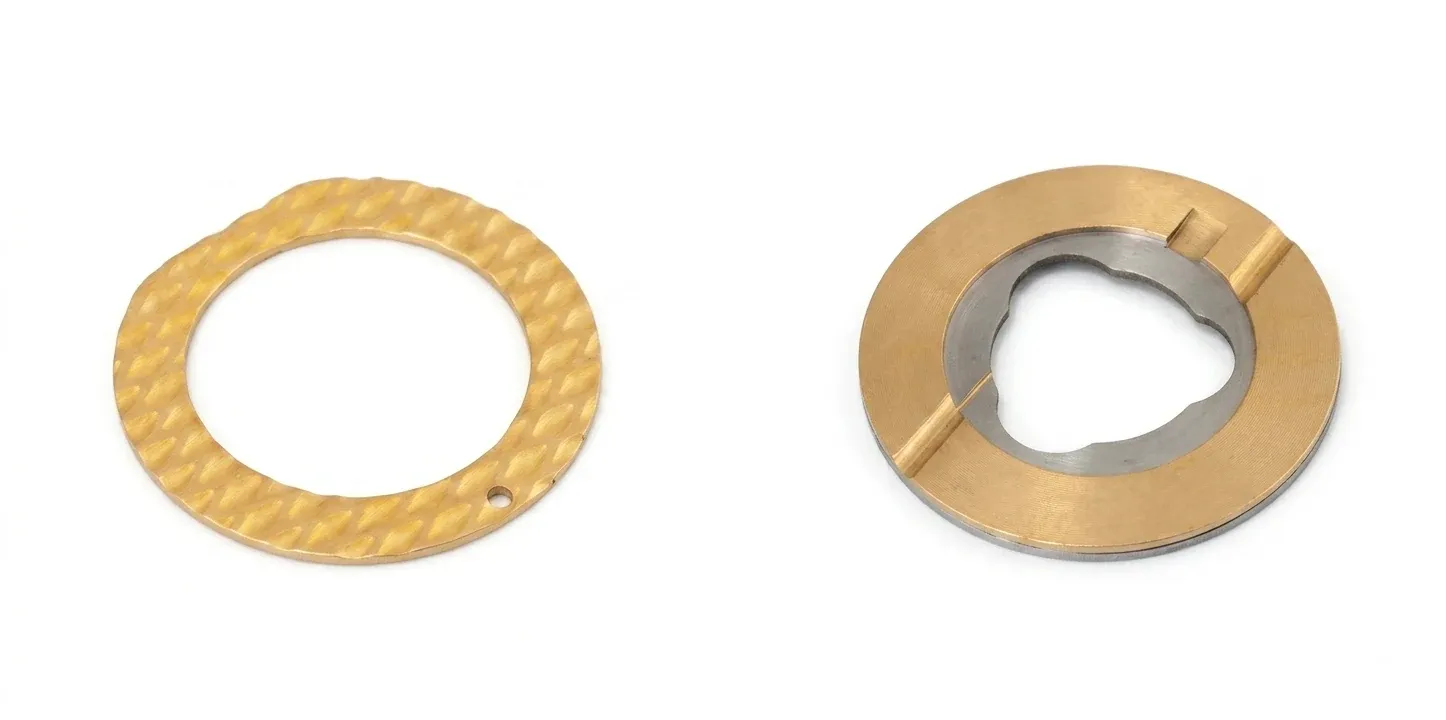
- Стандартные свёртные втулки на валы 10–150 мм; фланцевые втулки, упорные шайбы и размеры по чертежу
Шесть антифрикционных слоёв
Стальная основа у всей линейки одна; слой подбирается по нагрузке, скорости, чистоте поверхности вала и загрязнённости масла.
JBM-800 · CuPb10Sn10
Твёрдый, усталостно- и коррозионностойкий слой. Стандарт для двигателей, коробок передач, гидроцилиндров и шарниров.
150 Н/мм²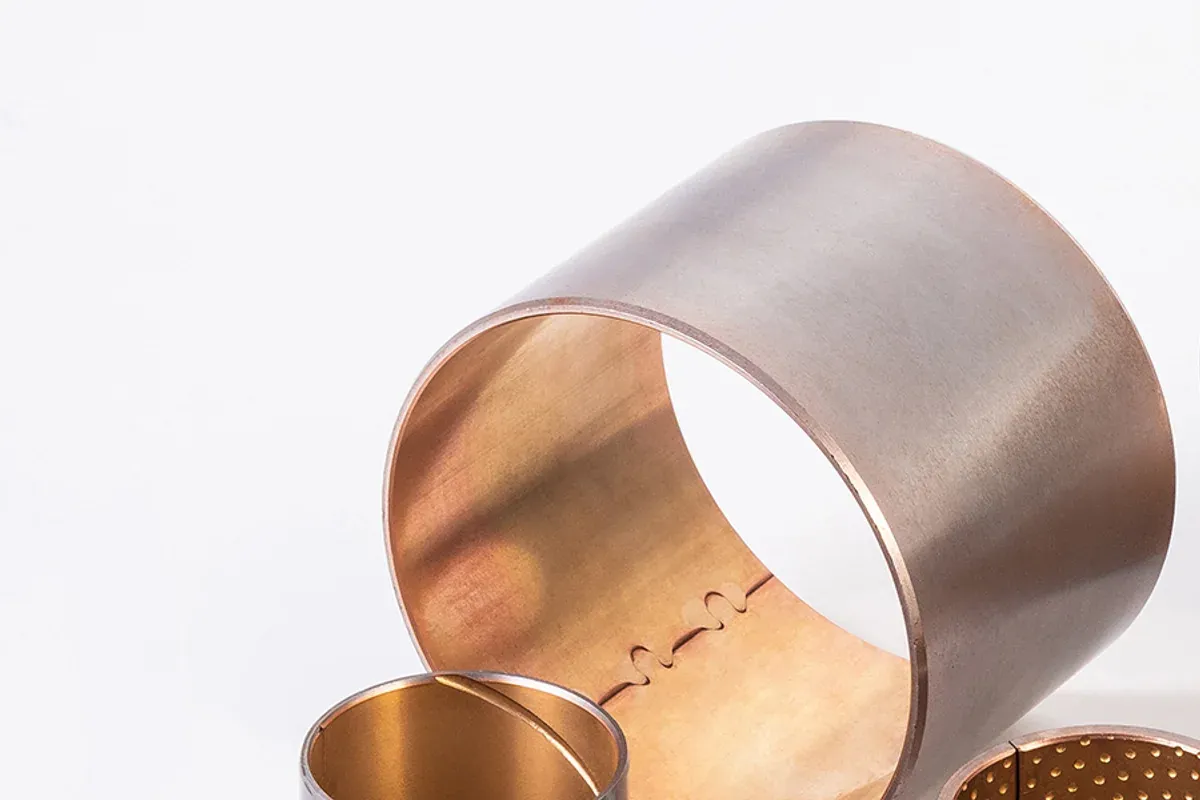
JBM-810 · CuPb24Sn4
Мягкий высокосвинцовистый слой: лучшая стойкость к заеданию и способность поглощать частицы, 10 м/с в масле.
Против заеданияJBM-820 · CuPb6Sn6Zn3
Свинцовистая бронза средней твёрдости для общепромышленных узлов.
130 Н/мм²JBM-830 · CuSn10
Слой из оловянной бронзы без свинца для проектов с ограничениями по материалам.
Оловянная бронзаJBM-840 · CuSn6.5P
Слой из фосфористой бронзы для умеренных нагрузок с масляной смазкой.
Фосфористая бронзаJBM-850 · AlSn20Cu
Алюминиево-оловянный слой для самых высоких скоростей: 15 м/с в масле при 100 Н/мм².
15 м/с
Стальная основа, спечённый слой
Исходный материал ленты — низкоуглеродистая сталь. На неё насыпают порошок антифрикционного сплава, спекают, прокатывают до нужной плотности и спекают повторно, поэтому слой металлургически связан с основой и при этом достаточно порист, чтобы удерживать масло. Затем ленту раскраивают, сворачивают во втулку с прямым или замковым стыком, калибруют по наружному диаметру и при необходимости выдавливают смазочные карманы либо нарезают канавки и сверлят отверстия. Bushing MFG спекает и прокатывает биметаллическую ленту сама, а не закупает готовую.
По сравнению с цельной бронзовой втулкой той же толщины стенки у биметаллической втулки более жёсткая и прочная основа, которая держит посадку с натягом в алюминиевых и стальных корпусах, более тонкий слой, быстрее отводящий тепло в корпус, и меньшая стоимость материала. По сравнению с композитной втулкой с PTFE она несёт более высокий pV при смазке и переносит гораздо больший нагрев, но смазывать её обязательно.
Сплавы слоя и предельные характеристики
Каталожные значения ниже приведены для каждого слоя и для каждого режима смазки. Максимальная температура для всей линейки — 150 °C с консистентной смазкой и 250 °C с масляной. Нагрузка, скорость, pV и температура — отдельные пределы, а не одна рабочая точка.
| Модель | Слой | Твёрдость | Макс. динамическая нагрузка | Консистентная смазка: скорость / pV | Масло: скорость / pV | Вал |
|---|---|---|---|---|---|---|
| JBM-800 | CuPb10Sn10 | 80–120 HB | 150 Н/мм² | 3,5 м/с / 2,8 | 8 м/с / 10 | ≥ 53 HRC, Ra 0,32–0,63 |
| JBM-810 | CuPb24Sn4 | 45–70 HB | 130 Н/мм² | 2,5 м/с / 2,8 | 10 м/с / 10 | ≥ 45 HRC, Ra 0,32–0,63 |
| JBM-820 | CuPb6Sn6Zn3 | 70–100 HB | 130 Н/мм² | 2,5 м/с / 2,8 | 5 м/с / 10 | ≥ 53 HRC, Ra 0,16–0,63 |
| JBM-830 | CuSn10 | 70–100 HB | 130 Н/мм² | 2,5 м/с / 2,8 | 5 м/с / 10 | ≥ 53 HRC, Ra 0,32–0,63 |
| JBM-840 | CuSn6,5P | 70–100 HB | 130 Н/мм² | — / 2,8 | 5 м/с / 10 | ≥ 53 HRC, Ra 0,16–0,63 |
| JBM-850 | AlSn20Cu | 30–40 HB | 100 Н/мм² | — | 15 м/с / 8 | Ra 0,16–0,63 |
pV в Н/мм²·м/с. Коэффициент трения 0,05–0,15 с консистентной смазкой, 0,04–0,12 с масляной. Теплопроводность 60 Вт/(м·К) (JBM-850: 47). Значения из каталога JBM; отсутствие свинца в JBM-830/840/850 подтверждается действующей декларацией материала.
Смазка и рисунок рабочей поверхности
Биметаллические втулки — подшипники со смазкой. С консистентной смазкой пределы составляют 2,5–3,5 м/с и pV 2,8 Н/мм²·м/с; при подводе масла они возрастают до 5–15 м/с и pV 10. Рабочая поверхность поставляется гладкой для узлов с подводом масла, с выдавленными смазочными карманами — для консистентной смазки, с нарезанными канавками и радиальными отверстиями — там, где корпус подаёт смазку в одной точке. В любом случае при сборке отверстие втулки заполняют смазкой.
Вал и корпус
Слой достаточно твёрд (80–120 HB у JBM-800), поэтому вал нужен закалённый: ≥ 53 HRC для оловянных и свинцовистых бронз, ≥ 45 HRC для мягкого JBM-810, шлифованный до Ra 0,32–0,63 мкм. Корпус выполняется по H7; наружный диаметр втулки рассчитан на посадку с натягом, и отверстие принимает рабочий размер после запрессовки, поэтому расточка после монтажа не выполняется. Замковый стык располагают вне нагруженной дуги.
Размеры
Стандартные свёртные втулки охватывают диаметры вала 10–150 мм при толщинах стенки, соответствующих ленте; фланцевые втулки и упорные шайбы формуются из той же ленты. Нестандартные диаметры, длины, стенки и допуски изготавливаются по чертежу, а соответствие номерам SAE 792/797 или JF-800 проверяется размер за размером до выдачи КП.
Стандартный ряд по диаметру вала приведён в таблице размеров биметаллических втулок.
Что указать в запросе
Пять пунктов позволяют нам подготовить КП за 12 часов.
Размеры
Диаметр вала, отверстие корпуса, длина — либо чертёж или номер OE.
Нагрузка, скорость и характер движения
Радиальная сила, частота вращения или качание, режим работы.
Смазка и температура
Консистентная или масло, принудительный подвод или разбрызгивание, рабочая температура.
Слой
JBM-800, если не указано иное; требование по отсутствию свинца при наличии.
Количество
Образец, партия и годовой объём. Образцы бесплатны, минимального заказа нет.
Где применяются биметаллические втулки
Смазываемые узлы, где скорость или нагрузка выше, чем выдерживает цельная бронза: двигатели, коробки передач, гидроцилиндры и шарниры мобильной техники.

Часто задаваемые вопросы
Что такое биметаллическая втулка?
Подшипник скольжения на стальной основе со спечённым слоем медного или алюминиево-оловянного сплава, свёрнутый из ленты. Сталь несёт нагрузку и держит посадку с натягом, слой служит поверхностью скольжения. Втулке обязательно нужна консистентная или масляная смазка.
Биметаллическая или цельная бронзовая втулка?
Биметалл — при большей нагрузке, большей скорости, тонкой стенке и алюминиевых корпусах, если смазка гарантирована. Цельная литая бронза — для крупных и нестандартных размеров, отверстий под расточку и там, где нужна толстая стенка с запасом на износ.
С какой скоростью может работать биметаллическая втулка?
3,5 м/с с консистентной смазкой и 8 м/с в масле для JBM-800; до 10 м/с для JBM-810 и до 15 м/с для алюминиево-оловянного JBM-850 в масле — в пределах допустимого pV.
Нужно ли растачивать отверстие после запрессовки?
Нет. Втулка калибруется так, что отверстие принимает рабочий размер при запрессовке в корпус H7. Расточка прорезала бы тонкий слой.
Втулки SAE 792 / JF-800 — это то же, что JBM-800?
JBM-800 — та же конструкция CuPb10Sn10 на стали, и эти обозначения используются в запросах и на чертежах. Взаимозаменяемость по размерам проверяется для каждой детали по чертежу и никогда не предполагается по названию.
Есть ли бессвинцовые биметаллические втулки?
Слои JBM-830 (CuSn10) и JBM-840 (CuSn6.5P) не содержат намеренно введённого свинца, а JBM-850 — алюминиево-оловянный сплав. Нормативный статус «без свинца» для конкретной детали подтверждается декларацией материала по запросу.
Укажите вал, скорость и смазку.
Инженеры подтвердят слой и рисунок рабочей поверхности и подготовят КП в течение 12 часов. Образцы бесплатны, минимального заказа нет.
Ответ на запрос: 12 h · Бесплатные образцы · Без минимального заказа