
권취형 청동 부싱과 솔리드 청동 부싱
내경만 보면 비슷하지만 그 밖의 모든 점에서 다르게 거동하는 두 청동 구조입니다. 권취형 청동은 얇은 냉간 가공 스트립을 말아 만들어 길이 방향 이음부가 있고, 솔리드(일체형) 청동은 치밀한 주조 소재를 가공해 만듭니다. 둘 다 보통 그리스나 오일을 쓰지만, 벽 두께, 끼워맞춤, 하중 정격, 윤활 구조는 서로 호환되지 않습니다.
권취형과 솔리드 청동 부싱의 핵심 차이는 베어링 몸체를 만드는 방법입니다. 권취형 청동(JBM-090 / 092)은 CuSn8 스트립을 성형·사이징하여 만들기 때문에 이음부와 1~2.5 mm의 벽이 남고, 솔리드 청동(JBM-600 시리즈)은 치밀한 소재를 주조·가공하므로 두꺼운 벽, 어떤 합금, 맞춤 구조가 모두 가능합니다.
- 권취형 CuSn8: 110~150 HB, 정하중 120 N/mm² / 동하중 40, 2 m/s, 벽 두께 1~2.5 mm, Ø10~300 mm
- 솔리드 C93200: 65~75 HB, 정하중 45 N/mm² / 그리스 윤활 동하중 25, 0.5 m/s(오일 윤활 시 그 이상), 벽 두께 임의, Ø3~1000 mm
- 권취형: 성형한 다이아몬드 포켓 또는 관통 홀; 솔리드: 가공한 그루브, 홀, 오일 통로
- 솔리드 청동은 압입 후 재가공 가능; 권취형 청동은 도면이 허용할 때만 가벼운 사이징
권취형 청동 부싱이란?
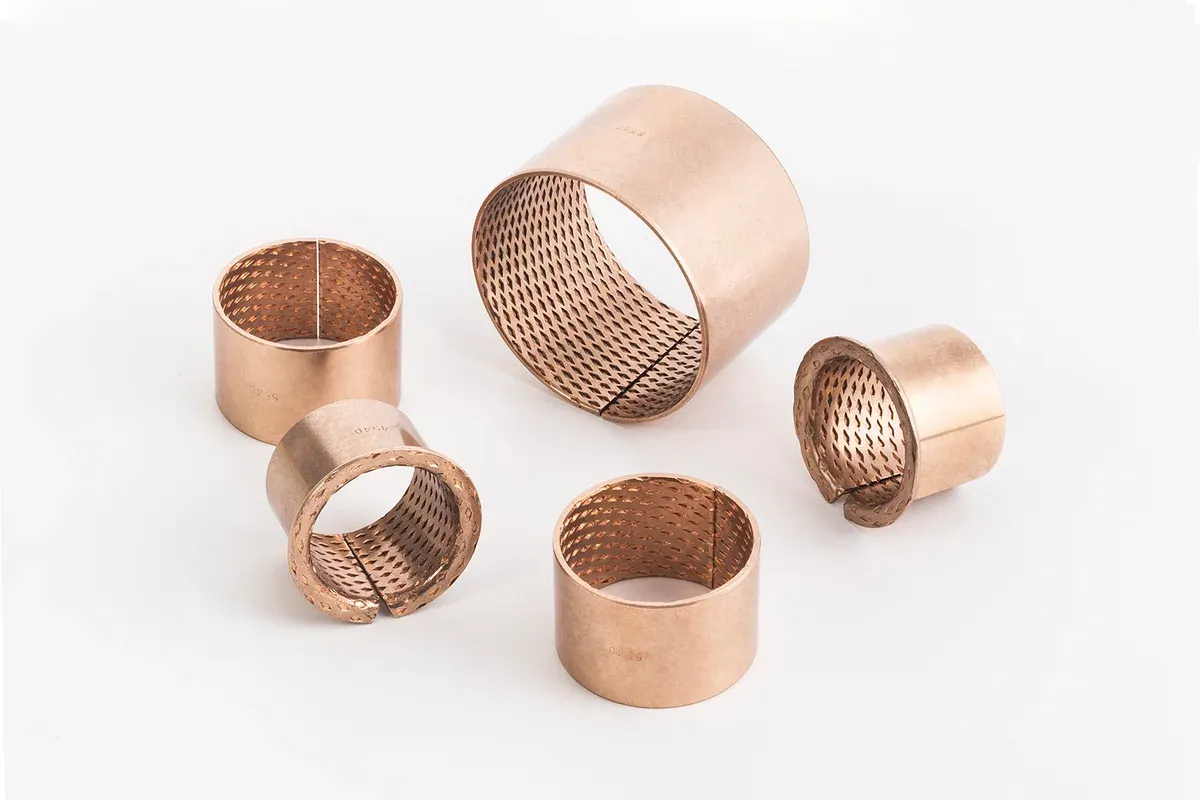
권취형 청동 부싱(롤드 부싱)은 두께를 맞춘 청동 스트립을 박육 슬리브나 플랜지 형상으로 성형한 부싱입니다. 성형 과정에서 벽에 길이 방향 이음부가 남습니다. JBM-090은 내경에 다이아몬드형 윤활 포켓을 성형해 넣고, JBM-092는 다른 급유 경로를 위해 관통 홀을 씁니다. 냉간 가공으로 CuSn8 스트립은 110~150 HB까지 단단해지며, 이는 주조 C93200의 약 두 배 경도입니다. 1~2.5 mm 벽이 정하중 120 N/mm², 동하중 40 N/mm²를 받는 것은 이 경도 덕분입니다. 권취형 청동은 청동 스트립 구조이며, 스틸 백킹 바이메탈 부싱이 아닙니다.
솔리드 청동 부싱이란?
솔리드 청동 부싱은 치밀한 주조 청동 소재를 완성 베어링 형상으로 가공한 부싱입니다. 벽은 보통 내경 둘레에 끊김 없이 이어지며, 숄더, 플랜지, 단, 그루브, 오일 통로, 위치 결정 구조를 부품에 가공해 넣을 수 있고, 벽은 하우징이 허용하는 만큼 두껍게 할 수 있습니다. “솔리드 청동”은 구조를 가리키는 말이고 하나의 합금을 가리키지 않습니다. 표준은 C93200 / SAE 660(JBM-600)이며, 더 높은 하중에는 CuSn10, 알루미늄 청동, 망간 청동(JBM-610~640)이 있고, 등급은 어떤 경우에도 도면에 지정해야 합니다.
권취형과 솔리드 청동 부싱 비교표
제조 방식이 벽 두께, 이음부, 경도, 하중 정격, 윤활 구조, 가능한 형상을 바꿉니다.
| 선정 요소 | 권취형 청동(JBM-090 / 092) | 솔리드 청동(JBM-600 시리즈) |
|---|---|---|
| 출발 소재 | CuSn8 스트립, 냉간 성형으로 110–150 HB | 치밀한 주조 소재, C93200 65–75 HB 또는 더 단단한 합금 |
| 이음부 | 길이 방향 이음부 1개 | 도면에서 분할을 지정하지 않으면 연속 벽 |
| 벽 두께 | 1.0–2.5 mm | 임의; ISO 4379는 내경당 세 가지 두께, 도면은 그 밖의 어떤 값도 가능 |
| 하중, 정하중 / 동하중 | 120 / 40 N/mm² | 그리스 윤활 45 / 25 N/mm²(C93200); 더 단단한 합금이나 완전 유막에서는 그 이상 |
| 속도 | 윤활 시 2 m/s | 그리스 윤활 0.5 m/s; 오일 윤활 시 더 높음 |
| 윤활 구조 | 성형 포켓(090) 또는 관통 홀(092) | 패턴대로 가공한 그루브, 홀, 오일 통로 |
| 윤활 | 조립 시 그리스(포켓) 또는 벽을 통한 공급(홀) | 외부 그리스 또는 오일 |
| 끼워맞춤 | 하우징 H7, 샤프트 f7–f8, 압입 후 내경 H9 | 하우징 H7, 외경 s6 / r6, 내경 E6 → H8, 샤프트 e7 |
| 규격 | 표준 Ø10–300 mm; 플랜지형 Ø25–300 | Ø3–1000 mm; ISO 4379 시리즈 Ø6–200 |
| 형상 | 슬리브와 플랜지 형상 | 가공 가능한 모든 형상: 플랜지, 단, 스러스트 면, 플레이트 |
| 대체 시 위험 | 벽 두께, 이음부, 압입 후 내경이 솔리드 부품과 다름 | 합금, 틈새, 윤활 경로가 권취형 부품과 다름 |
포켓, 관통 홀, 그루브는 무슨 일을 하나
미끄럼면 전체에 그리스와 오일을 저장하고, 퍼뜨리고, 공급하는 일을 합니다. JBM-090의 포켓은 청동 표면 곳곳에 윤활제를 붙잡아 두었다가 샤프트가 움직일 때 내어 주고, JBM-092의 관통 홀은 하우징을 거쳐 내경을 윤활제 공급원에 연결합니다. 이 패턴은 장식이 아니라 기능입니다. 솔리드 청동은 가공한 그루브, 반경 방향 홀, 오일 통로를 쓰며, 그 위치는 실제 운동, 급유 위치, 하중 구간을 따라야 합니다. 그루브는 내경의 하중이 걸리지 않는 쪽에 있어야 합니다. 하중 구간의 그루브는 샤프트를 떠받치는 압력을 빼 버리기 때문입니다.
권취형과 솔리드 청동 부싱에 윤활이 필요한가?
필요합니다. 두 구조 모두 미끄럼 접촉면에 그리스나 오일이 있어야 합니다. 권취형 청동은 윤활제가 포켓이나 관통 홀에 도달하는지에 달려 있고, 솔리드 청동은 부품과 하우징에 설계해 넣은 오일 통로, 그루브, 외부 급유에 달려 있습니다. 어느 구조도 무윤활 타입으로 취급해서는 안 됩니다. 청동 제품군 안에서 무윤활 운전이 필요하면 흑연 삽입 청동(JBM-650)이나 오일 함침 소결 청동(JBM-700)을 쓰십시오.
권취형 청동 부싱을 골라야 할 때
조인트에 얇은 벽, 주조 청동보다 높은 하중, 그리고 정의된 포켓 또는 관통 홀 패턴이 필요하면 권취형 청동입니다. 농기계, 건설기계, 물류 장비의 그리스 윤활 피벗, 힌지, 링키지, 그리고 반경 방향 공간이 1~2.5 mm이고 샤프트가 경화되어 있는 모든 위치가 해당합니다. 이음부가 있는 구조에 맞춰 검토하십시오. 내경만 맞는다고 충분하지 않습니다. 외경, 벽 두께, 길이, 플랜지, 압입 후 틈새를 기존 부품과 비교하고, 압입 후에는 이음부, 모서리, 하우징, 샤프트, 압입 후 내경을 검사하십시오.
솔리드 청동 부싱을 골라야 할 때
부품에 치밀한 벽, 지정된 합금, 도면 고유의 가공 구조가 필요하면 솔리드 청동입니다. 두꺼운 벽, 대구경, 플랜지와 단, 스러스트 면, 압입 후 다듬을 내경, 또는 경화·비경화 샤프트나 부식, 온도에 맞춰 고른 합금이 해당합니다. 도면에 합금을 지정하십시오(“주조 청동”은 화학 성분을 특정하지 않습니다). 필요한 구조를 가공하고, 실제 운동과 하중 구간에 맞춰 윤활 경로를 설계하고, 끼워맞춤 전체를 관리하십시오. 하우징, 샤프트, 표면 거칠기, 정렬, 운전 틈새는 하나의 설계 결정에 속합니다.
권취형 청동 부싱을 장착 후 가공할 수 있는가?
출도된 제품과 다듬질 방법이 허용하는 경우에만 가능합니다. 후가공은 벽 두께, 압입 후 틈새, 윤활 구조를 바꿉니다. 포켓이나 관통 홀을 가로질러 깎으면 윤활제 용량이 줄고 모서리가 손상됩니다. 가벼운 사이징은 솔리드 청동 슬리브를 자유롭게 보링하는 것과 같지 않습니다. 압입 후 완성 내경이나 특수 형상을 부품에 가공해야 한다면 솔리드 청동이 더 분명한 선택입니다.
권취형 청동으로 솔리드 청동을 대체할 수 있는가?
자동으로 되지는 않습니다. 벽 두께, 이음부, 합금, 끼워맞춤, 윤활 패턴, 운전 조건이 모두 결정을 바꿉니다. 권취형 부싱을 대체할 때는 내경, 외경, 길이, 벽 두께, 플랜지, 이음부, 포켓 또는 홀 패턴을 맞추고, 그다음 하우징, 샤프트, 윤활제를 확인합니다. 솔리드 부싱을 대체할 때는 합금, 완성 형상, 그루브, 급유 위치, 운전 틈새를 맞춥니다. 색깔은 합금 판별 수단이 아닙니다. 비교는 완성 부품끼리 해야 하며, 조건이 다른 카탈로그 최대값끼리 해서는 안 됩니다. 권취형과 솔리드 제품의 하중·속도 수치는 서로 다른 경도, 윤활제, 시험 조건에서 나온 것입니다.
성공하는 대체의 흔한 예는 대량 생산품에서 솔리드를 권취형으로 바꾸는 경우입니다. 1~2.5 mm 벽이 들어가고, 샤프트가 경화되어 있고, 조립 시 그리스를 바르는 조건이라면 권취형 부품이 대량에서 더 저렴하고 더 큰 하중을 받습니다. 반대로 권취형을 솔리드로 바꾸는 것은 압입 후 내경을 다듬어야 하거나, 벽이 두껍거나, 샤프트를 경화할 수 없거나, 합금을 바꿔야 할 때 선택합니다.
자주 묻는 질문
권취형 청동 부싱에는 이음부가 있습니까?
있습니다. 스트립을 성형해 만들기 때문에 벽에 길이 방향 이음부가 있습니다. 이음부는 H7 하우징 안에서 닫히며, 하중 구간에서 떨어진 위치에 두어야 합니다.
권취형 청동 부싱에 그리스가 필요합니까?
필요합니다. JBM-090은 조립 시 포켓에, JBM-092는 홀을 통해 그리스를 넣으며, 둘 다 사용 중에는 외부 그리스 또는 오일 경로가 필요합니다.
주조 청동과 권취형 청동의 차이는 무엇입니까?
권취형 청동은 얇고 단단한 CuSn8 스트립을 성형해 만든, 포켓이나 홀이 있고 이음부가 있는 베어링입니다. 주조 또는 솔리드 청동은 도면에 지정된 합금의 치밀한 벽을 완성 형상으로 가공한 것입니다.
권취형과 솔리드 청동 중 어느 쪽이 더 큰 하중을 받습니까?
정하중 120 N/mm² / 동하중 40의 권취형 CuSn8이 그리스 윤활 주조 C93200(45 / 25)보다 더 받습니다. 냉간 가공한 스트립이 약 두 배 단단하기 때문입니다. 더 단단한 주조 합금(알루미늄 청동, 망간 청동)은 피삭성을 대가로 그 차이를 좁힙니다.
권취형 청동으로 솔리드 청동을 대체할 수 있습니까?
자동으로 되지는 않습니다. 벽 두께, 이음부, 끼워맞춤, 틈새, 윤활 패턴, 합금, 운전 조건이 모두 결정을 바꿉니다. 부품 전체를 비교하십시오.
어떤 청동 등급을 지정해야 합니까?
정확한 제품에 맞는 관리 등급을 쓰십시오. 권취형은 CuSn8, 솔리드 표준 등급은 C93200 / SAE 660(JBM-600), 더 높은 하중에는 CuSn10, 알루미늄 청동 또는 C86300입니다. 구조를 가리키는 말이나 표면 색으로는 합금을 특정할 수 없습니다.