
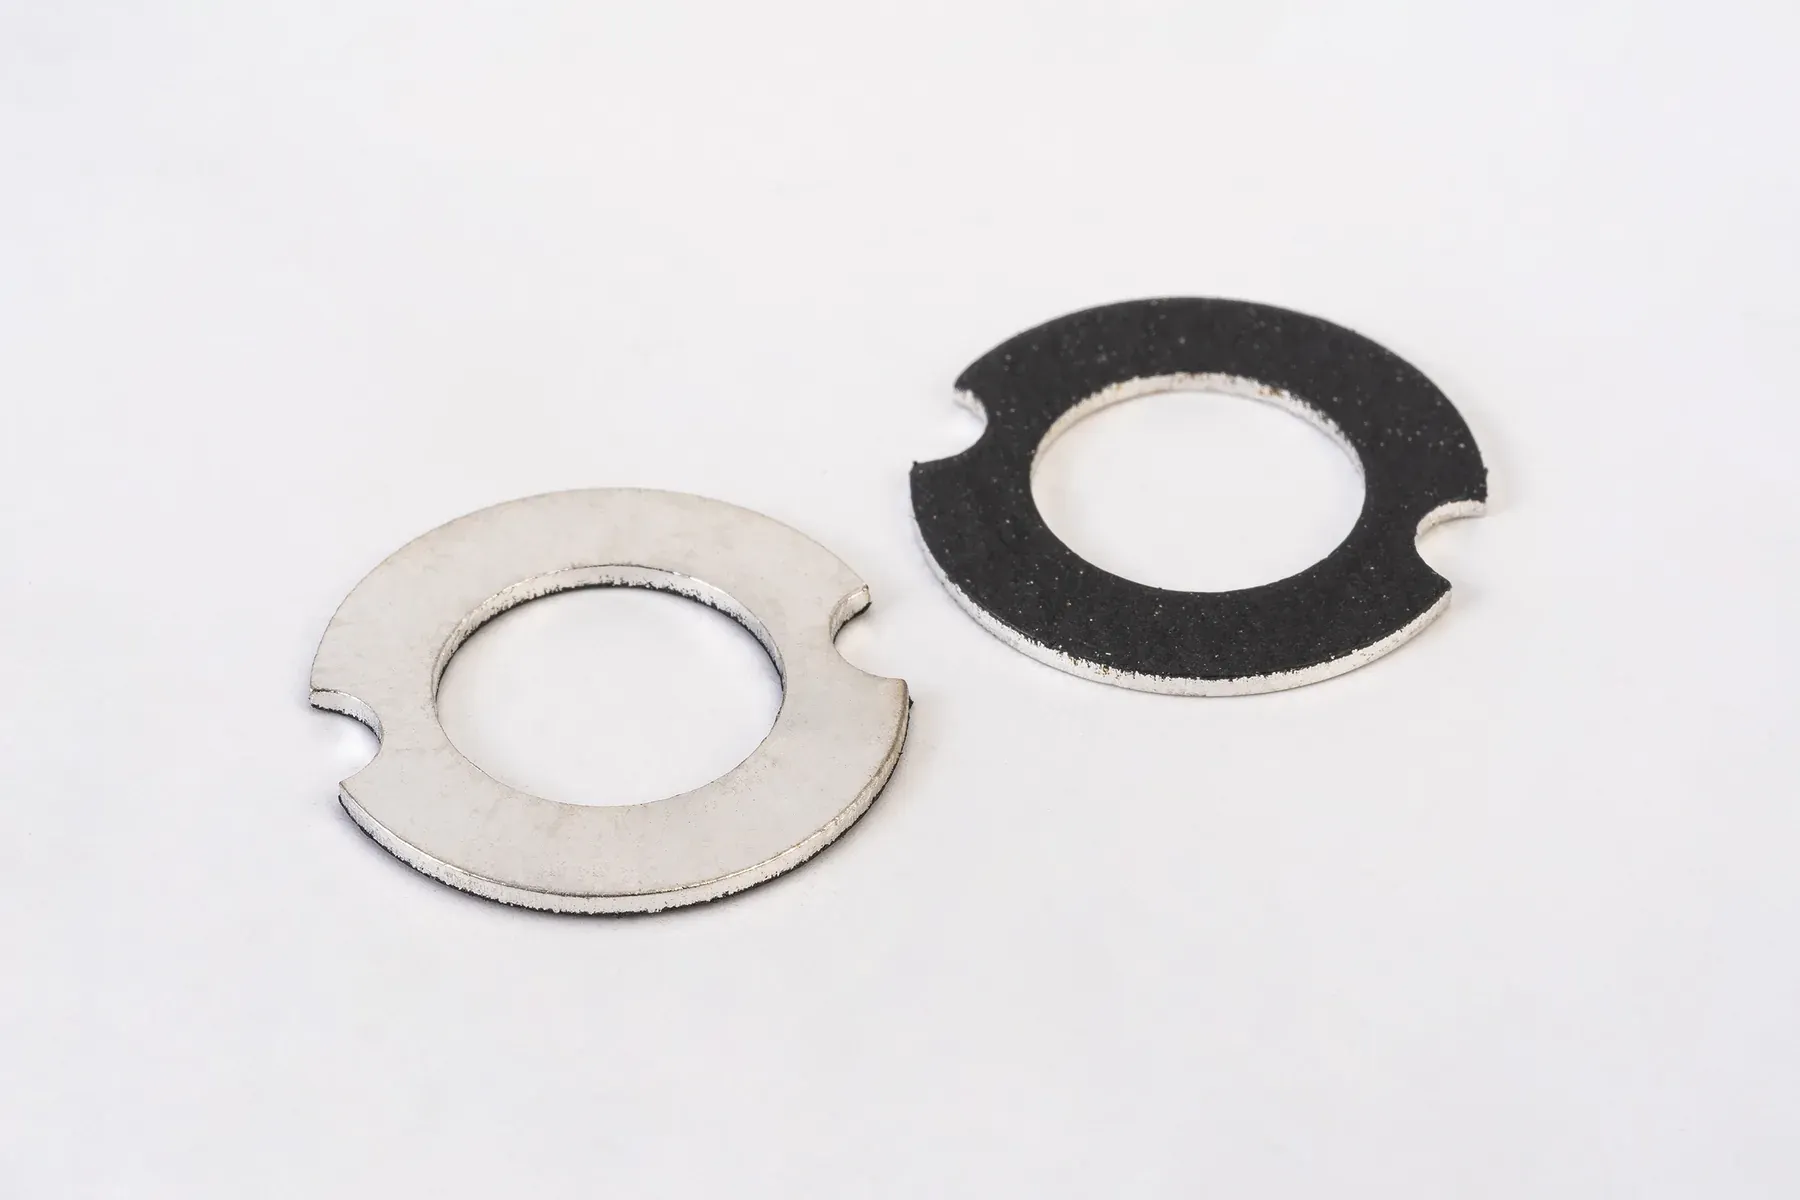
스러스트 와셔
스러스트 와셔는 평면 미끄럼 베어링입니다. 샤프트가 회전 또는 요동하는 동안 샤프트의 축 하중을 하우징 면에 대해 받아 주는 링입니다. Bushing MFG는 부싱을 만드는 모든 베어링 소재로 스러스트 와셔를 제작합니다. 플레인 또는 그루브·오일 홀·탭·볼트 홀 가공, 소형 프레스 와셔부터 대형 가공 링까지.
- 6소재
- 250 N/mm²정하중, 복합 소재
- Ø3–1000 mm청동 가공 범위
- 12시간견적 회신
스러스트 와셔는 평평한 미끄럼면에서 축 방향(스러스트) 하중을 받고, 슬리브 부싱은 원통면에서 반경 하중을 받습니다. 둘은 보통 함께 씁니다. 부싱이 샤프트의 반경 방향 위치를 잡고, 와셔가 옆으로 미는 힘을 받습니다. 스러스트 와셔는 내경 × 외경 × 두께에 그루브, 탭, 홀을 더해 지정합니다.
- 주조 청동 C93200 및 합금: 가공품, 그리스 또는 오일 윤활, 정하중 45 N/mm²
- 권취형 CuSn8 청동: 포켓 스트립에서 프레스 성형, 정하중 120 N/mm²
- 바이메탈(JBM-800): 강 백메탈에 소결 청동 면, 오일 윤활 기어박스·엔진 스러스트 면용
- PTFE 복합(JBM-10WC)과 POM 복합(JBM-20WC): 무급유, 정하중 250 N/mm²
- 흑연 삽입 청동: 미끄럼면에 플러그, 무윤활·고온·수중 선회 테이블과 힌지용, 표준 샤프트 10~120 mm

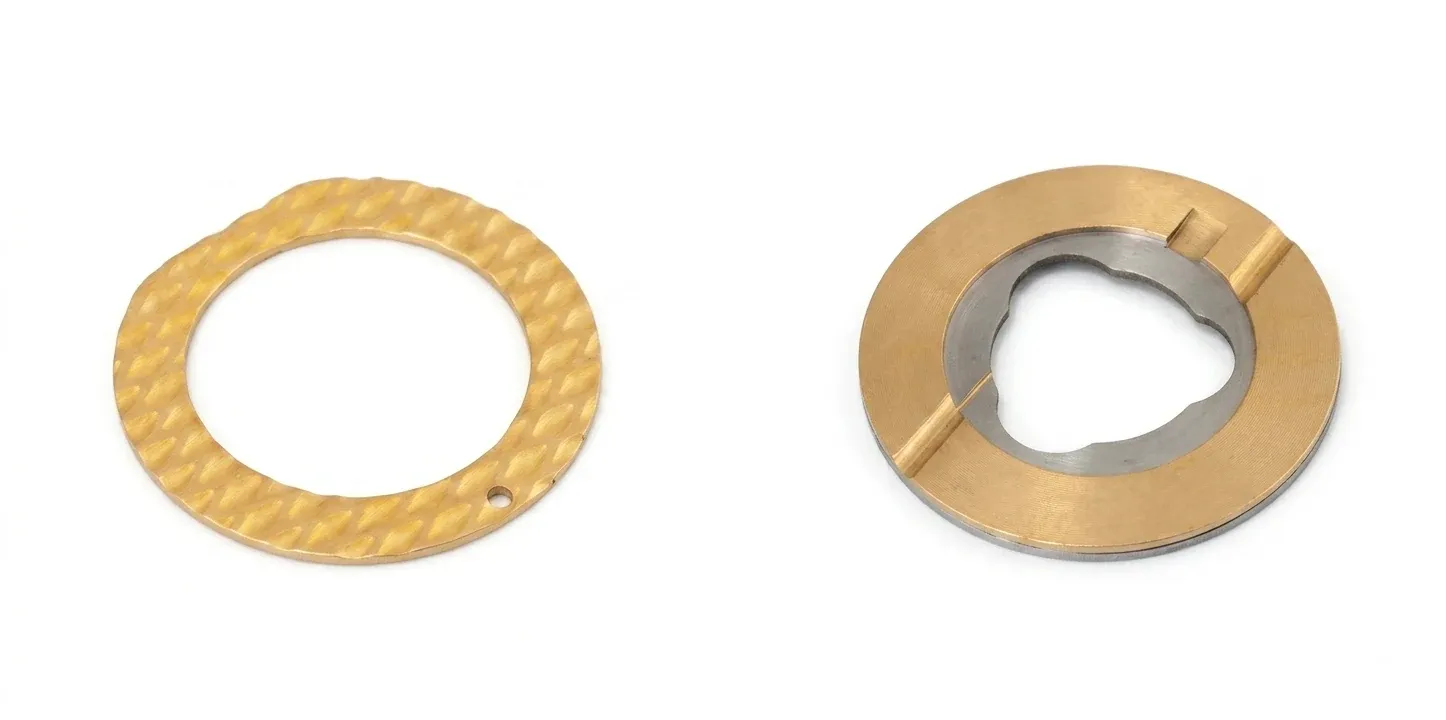
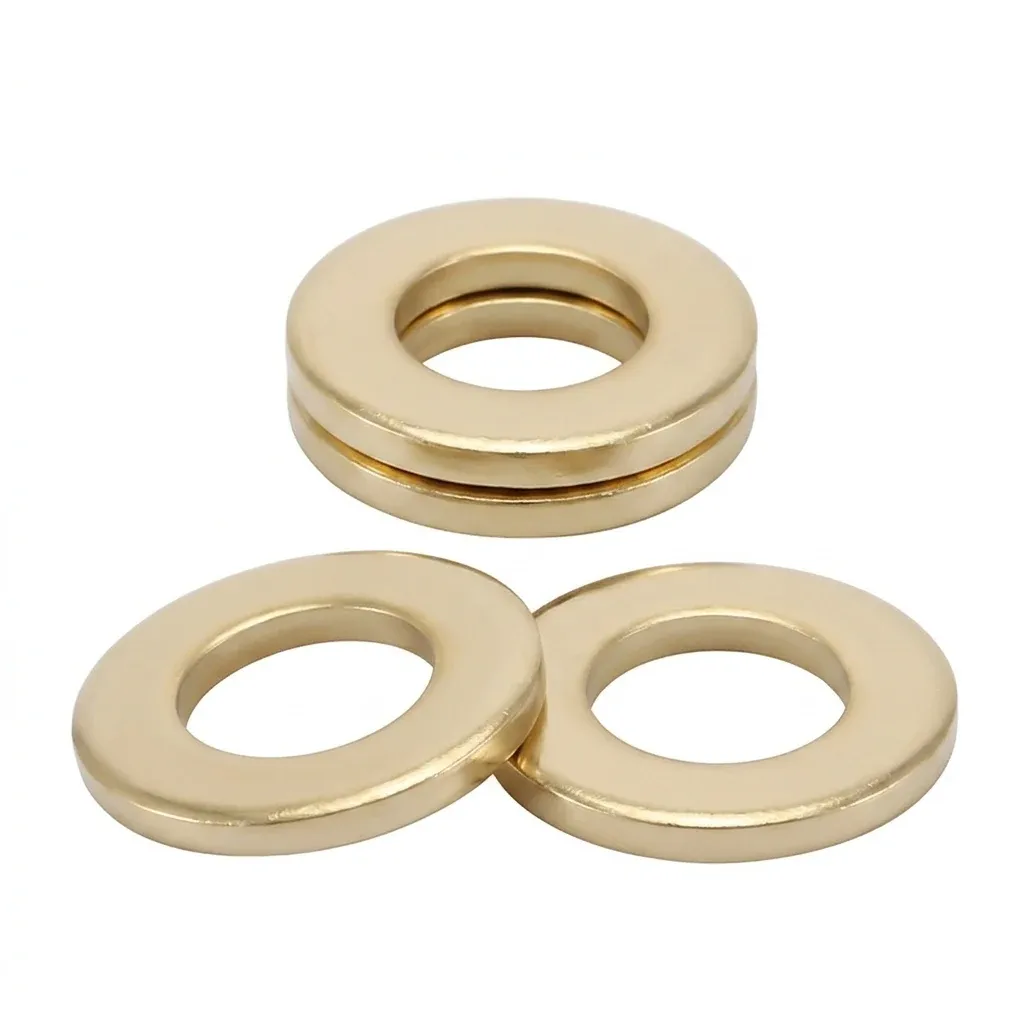
소재별 스러스트 와셔
면 소재는 옆에 놓이는 부싱과 같은 논리로 고릅니다. 하중에는 윤활형 청동과 바이메탈, 무정비에는 복합과 흑연 타입입니다.
주조 청동
봉재 또는 판재를 모든 규격으로 가공. 그루브와 오일 홀은 도면 기준. 그리스 또는 오일 윤활.
전 규격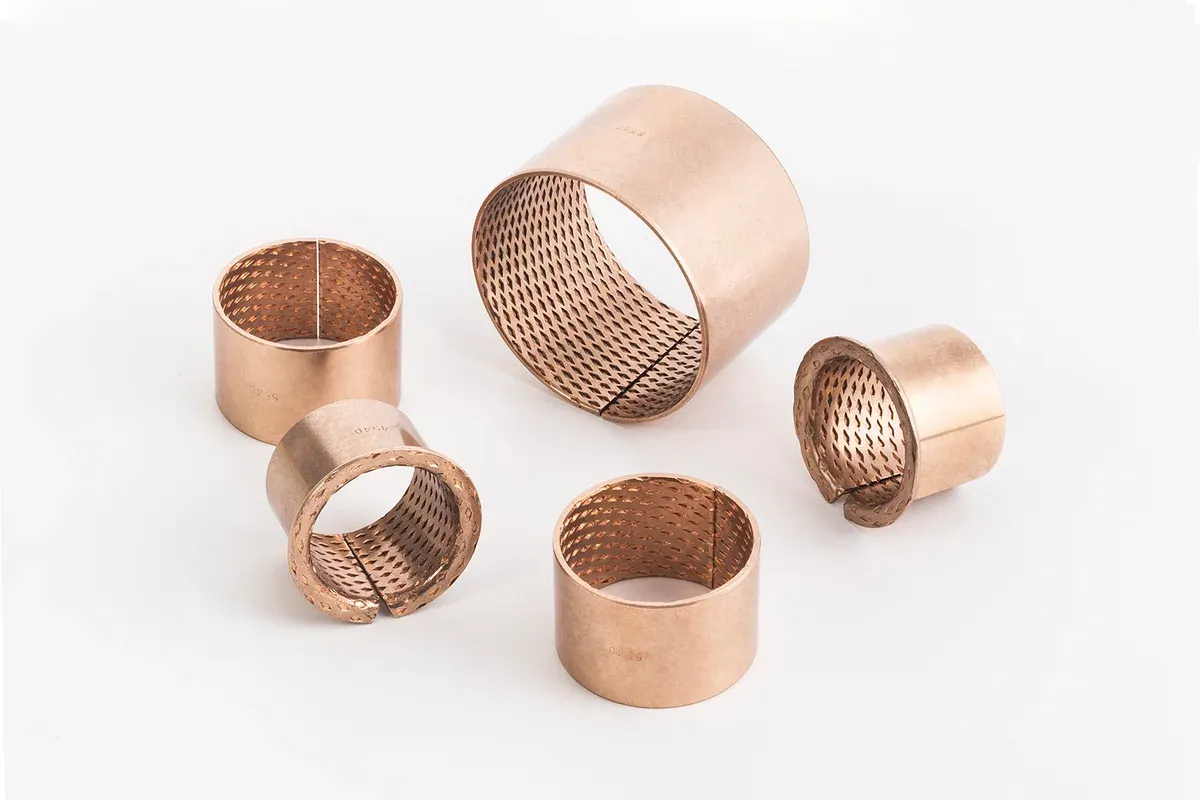
권취형 청동
윤활 포켓이 있는 CuSn8 스트립에서 프레스 성형. 대량 생산에 경제적.
대량 생산바이메탈
강 백메탈, CuPb10Sn10 면. 오일 윤활 기어박스·디퍼렌셜·펌프 스러스트 면.
오일PTFE 복합
무윤활 운전, −195~+280 °C, 정하중 250 N/mm². 회전 방지 탭을 붙이는 경우가 많습니다.
무윤활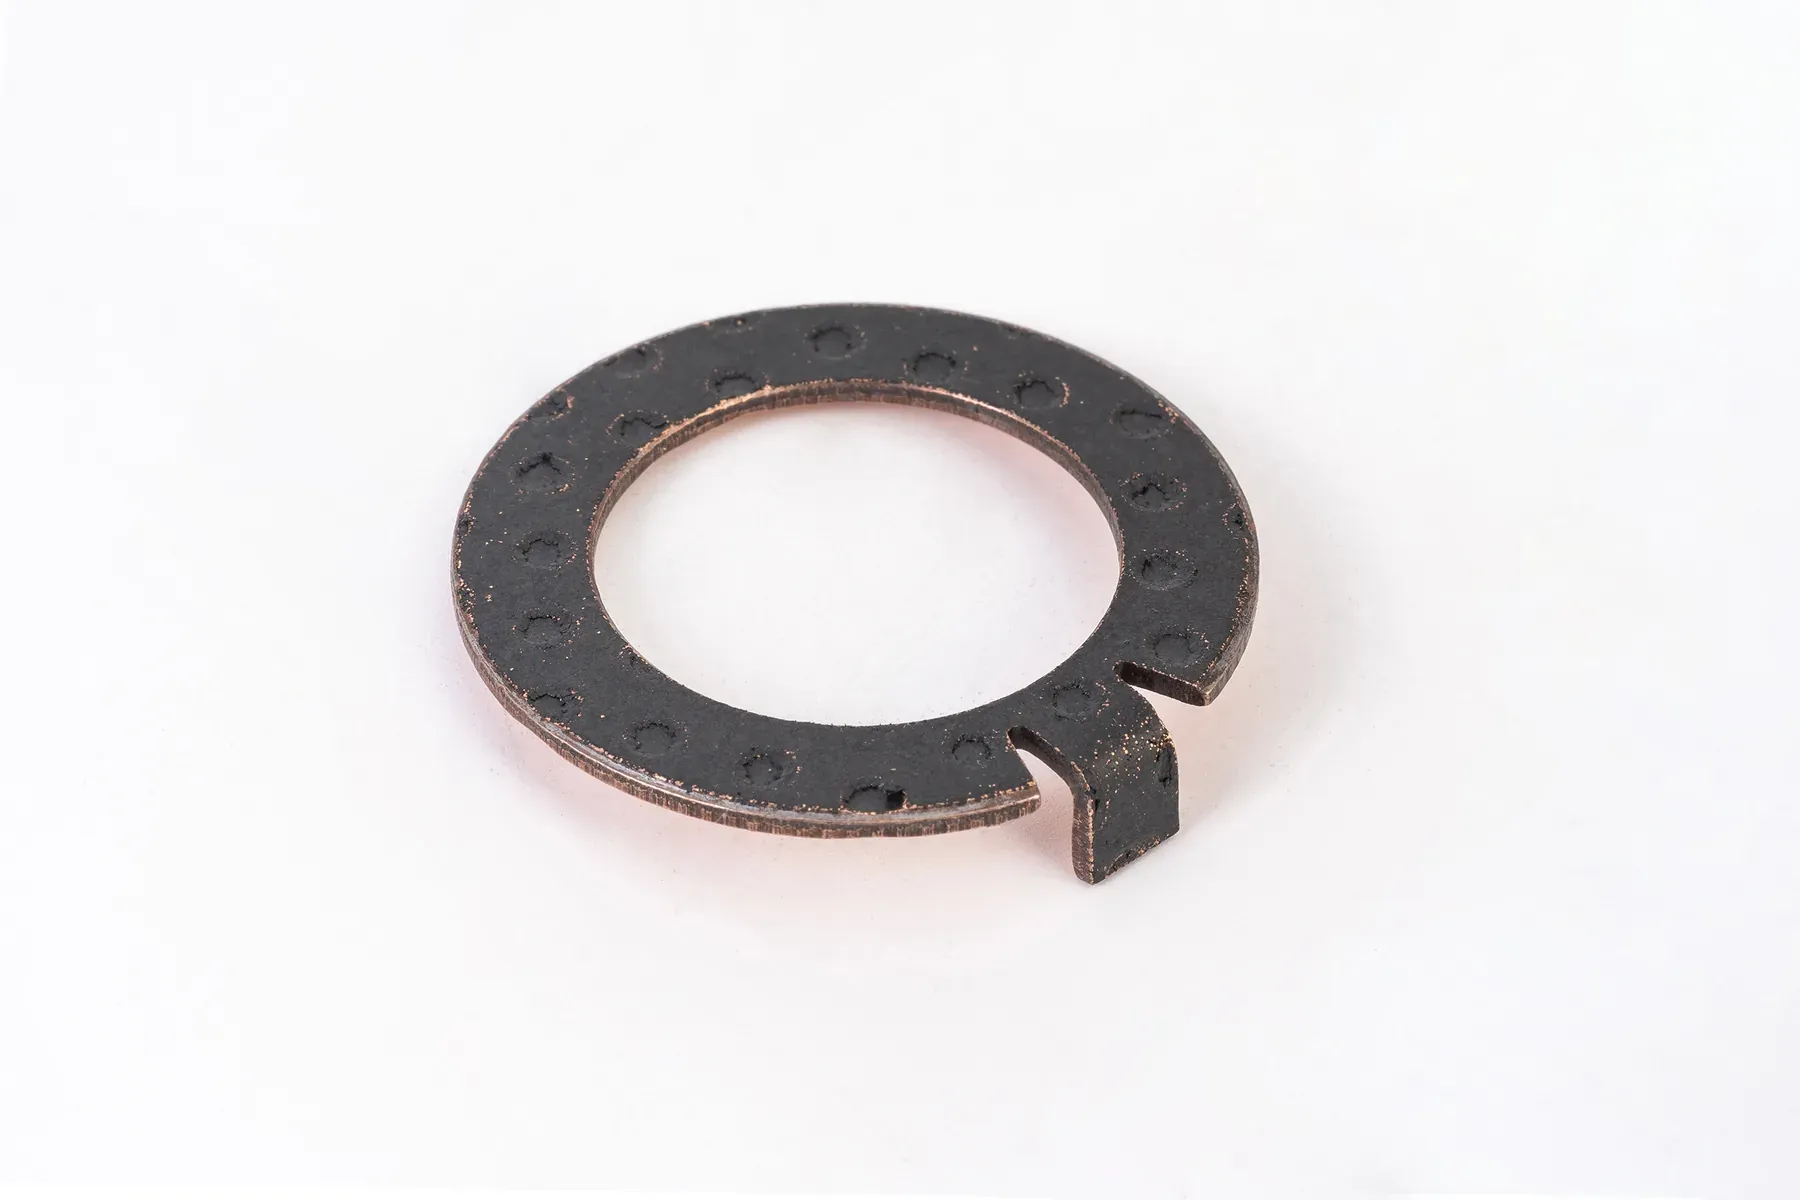
POM 복합
조립 시 그리스 윤활. 130 °C 이하에서 더 높은 PV 값과 에지 하중 허용.
그리스 윤활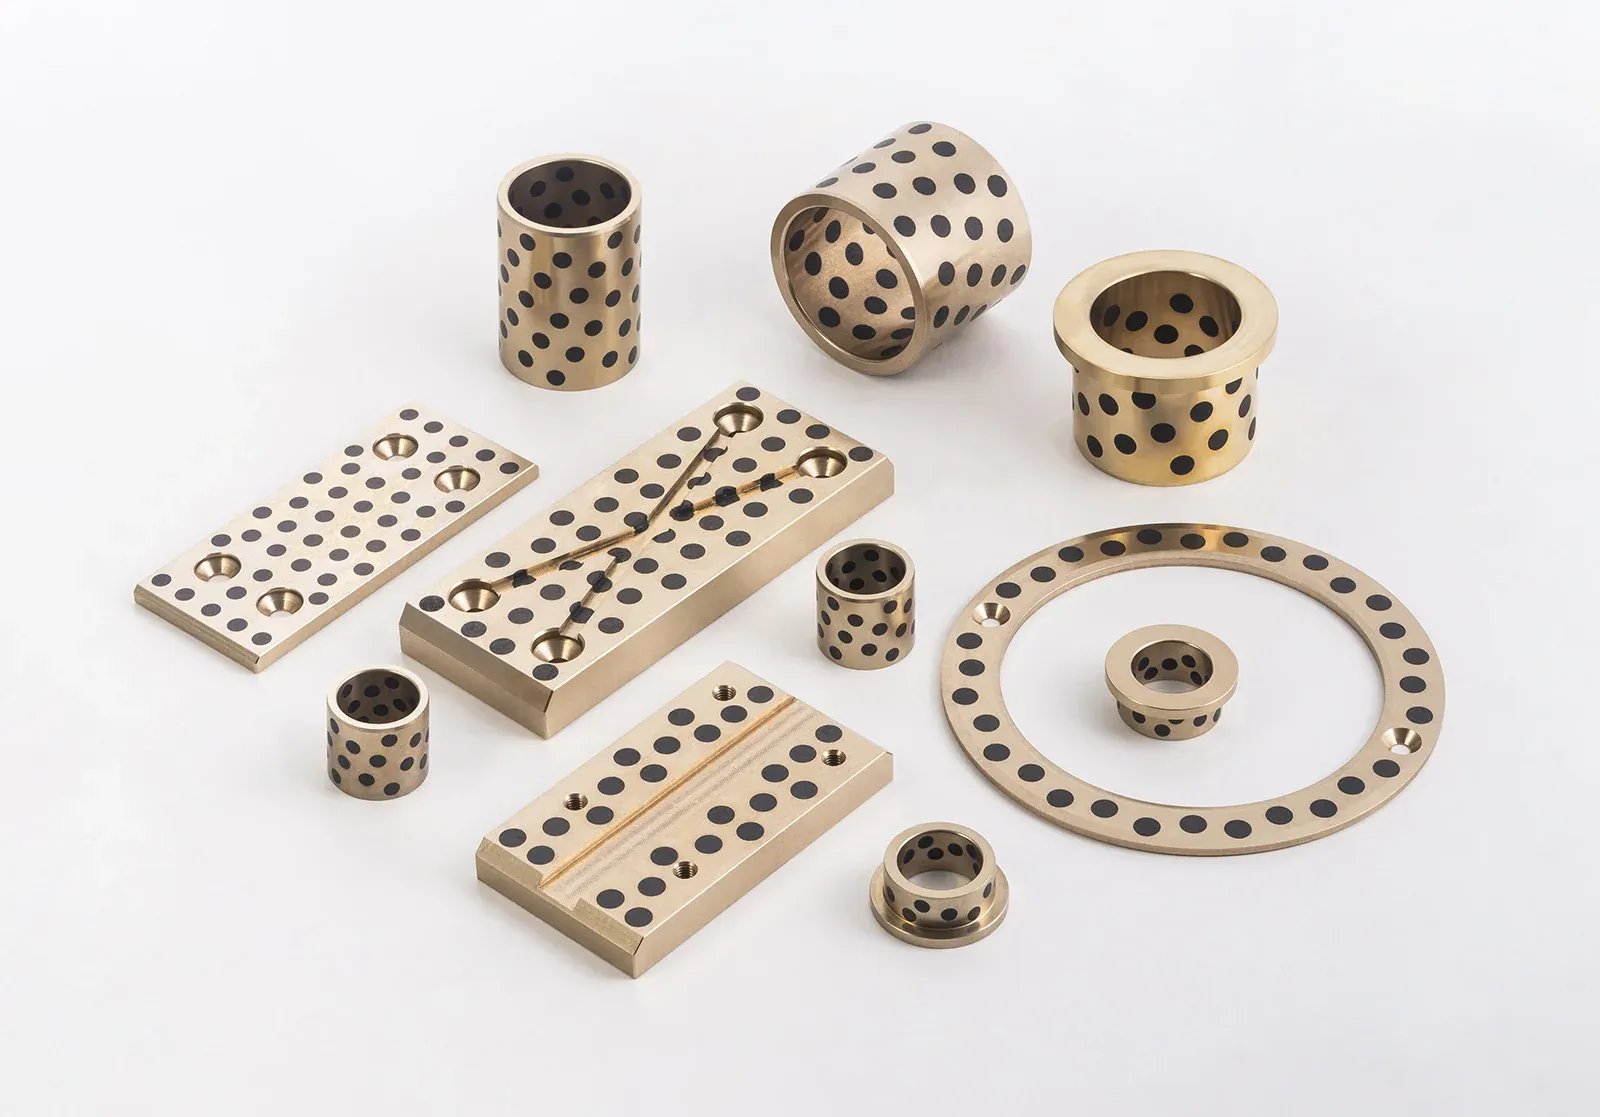
흑연 삽입 청동
미끄럼면에 고체 윤활제 플러그. 선회 테이블, 게이트 힌지, 턴테이블.
무윤활 · 고온
스러스트 와셔 사이징
면압은 축 방향 힘을 고리 모양 미끄럼면의 면적, 즉 π/4 × (외경² − 내경²)에서 그루브 면적을 뺀 값으로 나눈 것이며, 소재의 정하중 또는 동하중 정격과 비교합니다. 그리스 윤활 주조 청동 45 N/mm², 권취형 CuSn8 120 N/mm², 오일 윤활 바이메탈 동하중 150 N/mm², 복합 정하중 250 N/mm²입니다. 미끄럼 속도는 평균 직경에서 구하고, 그 직경에서의 PV 값을 부싱과 같은 방법으로 소재 한계와 비교합니다.
와셔는 부싱과 달리 그루브나 테이퍼가 없으면 유막을 만들 쐐기 형상이 없습니다. 그래서 대부분의 와셔는 경계 윤활로 운전되며 더 낮은 경계 윤활 수치로 정격을 정합니다. 면을 가로지르는 반경 방향 그루브는 윤활제를 안팎으로 공급합니다. 그루브가 여러 개인 와셔는 단위 면적당 하중은 줄지만 더 시원하게 운전됩니다.
| 소재 | 정하중 | 속도 | 온도 | 윤활 |
|---|---|---|---|---|
| 주조 청동 C93200 | 45 N/mm²(운동 시 25) | 그리스 윤활 0.5 m/s | −40~+250 °C | 그리스 또는 오일 |
| 권취형 CuSn8 | 120 N/mm²(동하중 40) | 윤활 시 2 m/s | −100~+200 °C | 포켓 내 그리스 |
| 바이메탈 CuPb10Sn10 | 동하중 150 N/mm² | 그리스 3.5 m/s · 오일 8 m/s | 오일 중 250 °C까지 | 그리스 또는 오일 |
| PTFE 복합 | 250 N/mm²(회전 시 60) | 무윤활 2 m/s | −195~+280 °C | 불필요 |
| POM 복합 | 250 N/mm²(동하중 140) | 오일 윤활 2.5 m/s | −40~+130 °C | 조립 시 그리스 |
| 흑연 삽입 청동 | 50–100 N/mm² | 무윤활 0.5 m/s | −40~+400 °C | 플러그 |
공표된 한계값입니다. 각각 별개의 값이며 한 운전점이 아닙니다.
그루브, 탭, 홀, 위치 고정
와셔는 샤프트와 함께 돌면 안 됩니다. 함께 돌면 샤프트 칼라 대신 하우징이 마모됩니다. 가공 와셔는 다월이나 볼트 홀로, 프레스 성형한 복합·바이메탈 와셔는 하우징 슬롯에 걸리는 구부린 탭 한두 개로, 대형 흑연 삽입 와셔는 피치원 위의 카운터보어 볼트 홀로 위치를 고정합니다. 윤활 그루브는 반경 방향, 나선형 또는 8자형이며, 하우징의 오일 홀이나 와셔 옆 부싱 내경에서 윤활제를 공급받습니다. 안쪽 모서리는 샤프트 필렛을 긁지 않도록 챔퍼 또는 라운드 처리하십시오.
규격
가공 청동 와셔와 흑연 삽입 와셔는 외경 Ø3~Ø1000 mm까지 도면 기준으로 제작합니다. 두께는 약 1.5 mm부터이며, 두께 공차는 조립체의 축 방향 유격에 맞춰 정합니다. 프레스 성형하는 권취형 청동, 바이메탈, PTFE·POM 복합 와셔는 ISO 3547 와셔 시리즈와 JBM 카탈로그 형상(10WC, 20WC)을 따르며, 수량이 금형 비용을 정당화하면 도면 기준으로도 제작합니다.
조립체 전체에서 필요한 축 방향 틈새를 알려주십시오. 두께 공차는 그 값에서 정합니다.
문의 시 적을 항목
내경 × 외경 × 두께와 두께 공차, 축 하중과 연속·간헐 여부, 회전 속도, 윤활, 위치 고정 방식(탭, 홀, 다월), 소재 또는 운전 조건, 수량. 샘플은 무료이며 최소 주문 수량이 없습니다.
스러스트 와셔가 쓰이는 곳
측면 하중을 받는 거의 모든 부싱의 옆자리.
자주 묻는 질문
스러스트 와셔란 무엇입니까?
회전 또는 요동하는 샤프트의 축 하중을 하우징 면에 대해 받는 베어링 소재의 평평한 링입니다. 슬리브 부싱의 축 방향 짝이며 보통 부싱 옆에 함께 씁니다.
스러스트 와셔는 어떻게 사이징합니까?
축 방향 힘을 고리 면적(그루브 제외)으로 나누어 소재 정격과 비교하고, 평균 직경에서의 미끄럼 속도와 PV 값을 확인합니다. 와셔에 오일이 공급되고 그루브가 있는 경우가 아니면 경계 윤활 수치를 쓰십시오.
청동과 복합 스러스트 와셔 중 어느 쪽입니까?
면에 그리스나 오일이 공급되고 하중이 높으면 청동 또는 바이메탈, 정비가 불가능하면 PTFE 또는 POM 복합, 느리고 뜨겁고 젖어 있거나 하중이 매우 큰 면에는 흑연 삽입 청동입니다.
스러스트 와셔가 도는 것은 어떻게 막습니까?
하우징 슬롯에 걸리는 탭(프레스 성형 타입), 다월 핀 또는 볼트 홀(가공 타입)로 막습니다. 도는 와셔는 하우징을 마모시킵니다.
도면대로 스러스트 와셔를 제작할 수 있습니까?
가능합니다. 여섯 가지 소재 모두 가능하며, 가공 청동과 흑연 청동은 Ø3~Ø1000 mm까지, 프레스 성형 타입은 수량이 금형 비용을 정당화하는 경우 제작합니다.