

Таблица марок бронзы для втулок
Слово «бронза» на чертеже — не спецификация. Подшипниковые бронзы охватывают диапазон от 60 до 225 HB и от 200 до 760 Н/мм², и правильная марка зависит от нагрузки, скорости, смазки и вала. В таблице — сплавы, из которых Bushing MFG изготавливает втулки, их стандартные обозначения, свойства и режимы, для которых выбирают каждый из них.
- 8Подшипниковых бронз в сравнении
- 55–225 HBДиапазон твёрдости
- 200–760 Н/мм²Диапазон предела прочности
- 45 / 25 Н/мм²Литая бронза со смазкой, статически / в движении
Подшипниковые бронзы делятся на пять групп: оловянно-свинцовые бронзы (C93200 / SAE 660, C93700, C93800) — для общих условий и плохой смазки; оловянные и пушечные бронзы (C90500, C90700, CuSn12) — для повышенной нагрузки и бессвинцовых требований; красная латунь C83600 — для малой нагрузки в воде; алюминиевые бронзы (C95400, C95500) — для тяжёлых тихоходных нагрузок в паре с закалённым валом; высокопрочная латунь C86300 — для экстремальной нагрузки при очень малой скорости. C93200 — выбор по умолчанию, остальные берут, когда её недостаточно.
- Указывайте номер по UNS (C93200), EN (CuSn7Zn4Pb7-C, CC493K) или SAE (660), а не слово «бронза» и не торговое название
- Твёрдость и прочность растут от C93800 (55 HB) через C93200 (65–75) и C90500 (75–85) к C95400 (160–180) и C86300 (225)
- Чем твёрже бронза, тем твёрже нужен вал: для свинцовых бронз допустима незакалённая сталь, для C95400 и C86300 нужно ≥ 300 HB
- Литые бронзовые втулки со смазкой рассчитаны на 25 Н/мм² в движении, 45 Н/мм² статически, 0,5 м/с, от −40 до +250 °C; пределы по отдельным маркам — по запросу
Группы бронзовых сплавов для втулок
Обработка из литого прутка, свёртка из ленты, графитовые вставки или прессование из порошка: марка сплава — один выбор, конструкция — другой.

Литые бронзовые втулки
Стандартно обрабатываются из C93200; любой сплав с этой страницы — по чертежу.
JBM-600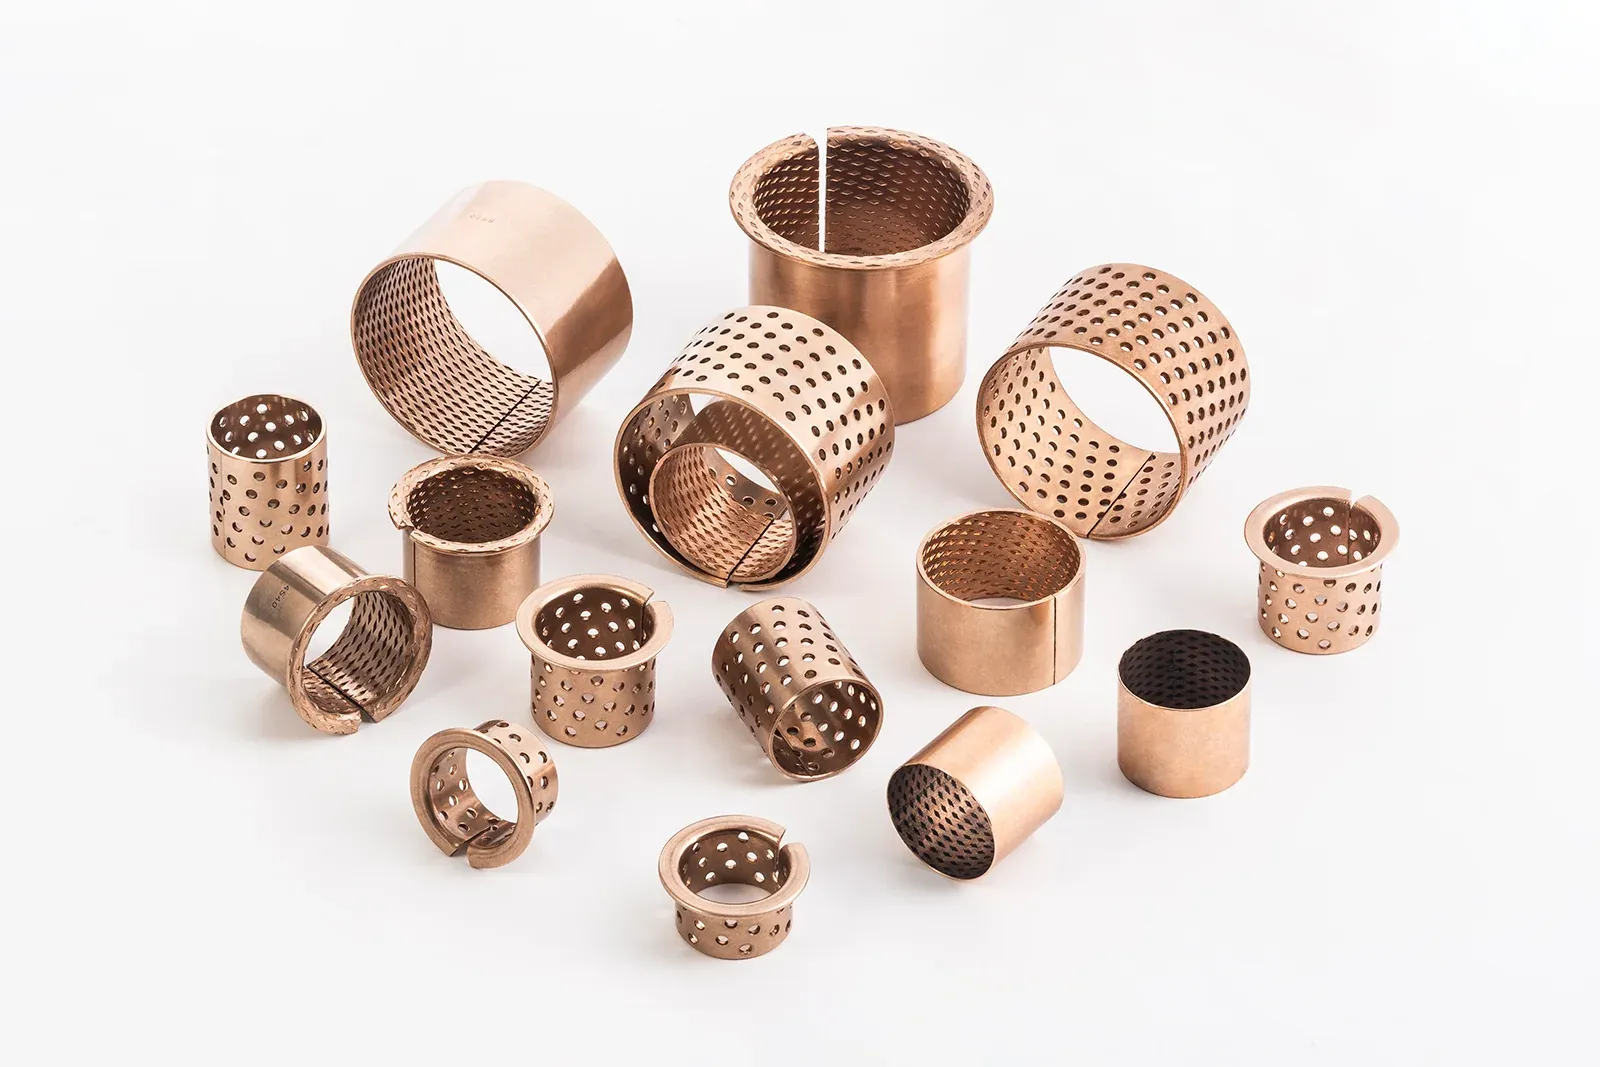
Свёртные бронзовые втулки
Лента CuSn8, свёрнутая в тонкостенные втулки со смазочными карманами, размеры по ISO 3547.
JBM-090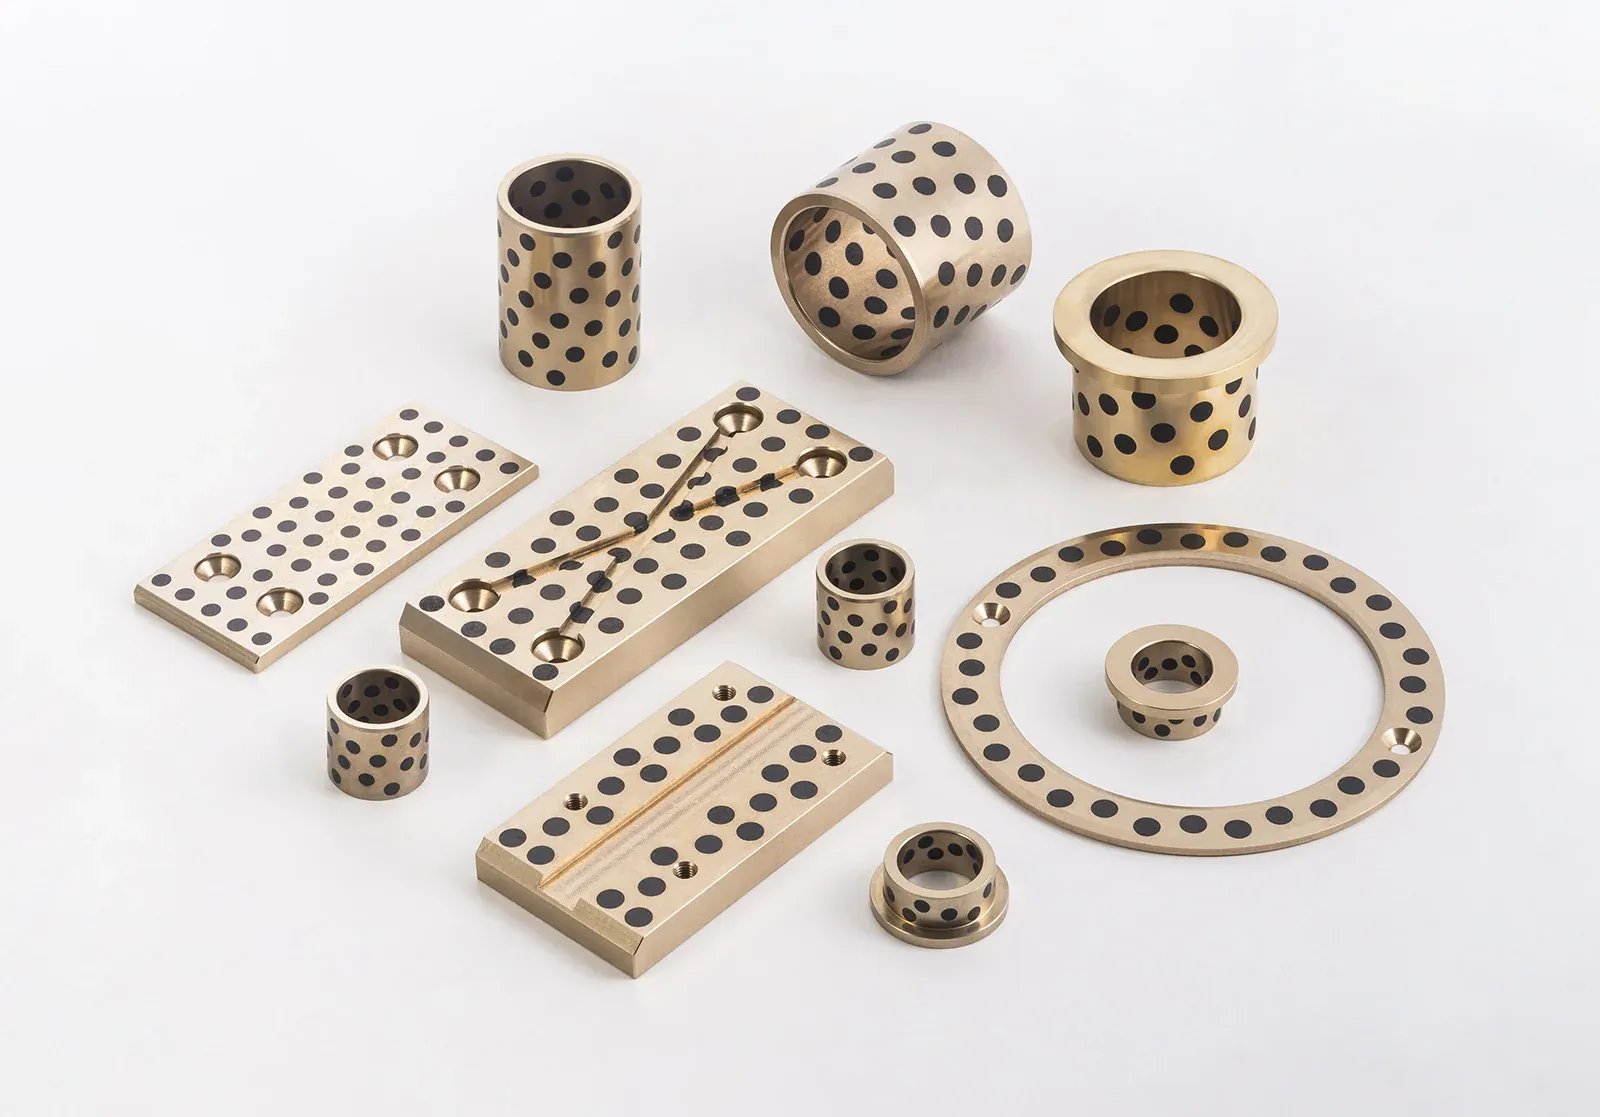
Бронзовые втулки с графитовыми вставками
Корпус из высокопрочной латуни, алюминиевой или оловянной бронзы со вставками твёрдой смазки.
JBM-650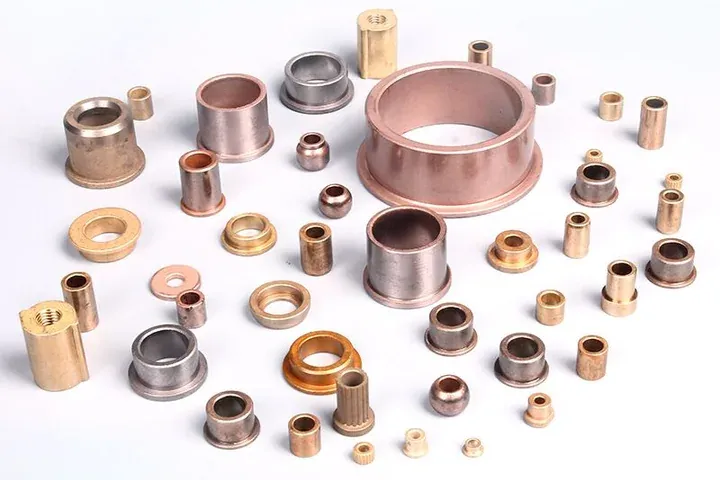
Спечённые бронзовые втулки
Пористая бронза Cu-Sn, спрессованная из порошка и пропитанная маслом, для малых тихих подшипников.
JBM-700
Сводная таблица
Диапазоны состава и минимальные механические свойства — по стандартам на литьё ASTM B505 (непрерывное литьё) и EN 1982; типичные значения — в литом состоянии. Обрабатываемость — показатель CDA, где автоматная латунь C36000 = 100. Для марок, у которых есть близкий отечественный сплав, в скобках указан аналог по ГОСТ.
| UNS | SAE / EN (ГОСТ) | Группа | Номинальный состав | Твёрдость HB | Предел прочности мин. / тип. | Обрабатываемость | Характер |
|---|---|---|---|---|---|---|---|
| C93200 | SAE 660 · CuSn7Zn4Pb7-C (CC493K) | Оловянно-свинцовая бронза | Cu 83 · Sn 7 · Pb 7 · Zn 3 | 65–75 | 207 / 240 Н/мм² | 70 | Подшипниковая бронза общего назначения; прирабатывается, поглощает грязь, терпит короткие перебои смазки |
| C93700 | SAE 64 · CuSn10Pb10-C (CC495K) · (≈ БрО10С10) | Оловянно-свинцовая бронза | Cu 80 · Sn 10 · Pb 10 | 60–70 | 207 / 240 | 80 | Много свинца — для плохой или периодической смазки, грязи и ударов |
| C93800 | SAE 67 · CuSn7Pb15-C (CC496K) | Высокосвинцовая оловянная бронза | Cu 78 · Sn 7 · Pb 15 | 50–60 | 172 / 200 | 80 | Очень плохая смазка, мягкие валы, кислые шахтные воды |
| C90500 | SAE 62 (пушечная бронза) · (≈ БрО10Ц2) | Оловянная бронза | Cu 88 · Sn 10 · Zn 2 | 75–85 | 275 / 310 | 30 | Повышенная нагрузка при хорошей смазке; без свинца |
| CuSn12-C | CC483K (ближайший C90800) | Оловянная бронза | Cu 88 · Sn 12 | 80–95 | 260 / 280 | 30 | Тяжёлая нагрузка, малая скорость, червячные колёса; без свинца |
| C83600 | SAE 40 · CuSn5Zn5Pb5-C (CC491K) · (≈ БрО5Ц5С5) | Свинцовая красная латунь | Cu 85 · Sn 5 · Zn 5 · Pb 5 | 55–65 | 200 / 255 | 84 | Малая нагрузка, вода, арматура и детали насосов |
| C95400 | CuAl10Fe2-C (CC331G) | Алюминиевая бронза | Cu 85 · Al 11 · Fe 4 | 160–180 | 515 / 585 | 60 | Тяжёлая нагрузка, малая скорость, закалённый вал, морская вода |
| C95500 | CuAl10Fe5Ni5-C (CC333G) | Никель-алюминиевая бронза | Cu 81 · Al 11 · Ni 4 · Fe 4 | 190–200 | 620 / 690 | 50 | Самая прочная алюминиевая бронза; судостроение, тяжёлая промышленность |
| C86300 | SAE 430B · CuZn25Al5Mn4Fe3-C (CC762S) · (≈ ЛЦ23А6Ж3Мц2) | Высокопрочная латунь («марганцевая бронза») | Cu 63 · Zn 25 · Al 6 · Mn 3 · Fe 3 | 225 | 758 / 800 | 8 | Экстремальная нагрузка при очень малой скорости; закалённый вал обязателен |
Значения стандартов (ASTM B505 / EN 1982 / CDA). Для C93200 и C86300 данные подтверждены производителем; остальные марки приведены по опубликованным стандартам и подтверждаются при подготовке КП.
Пять групп и когда выбирают каждую
Оловянно-свинцовые бронзы — рабочие лошадки. Свинец не растворяется в медно-оловянной матрице и сидит в ней мягкими островками, которые размазываются по поверхности, когда масляная плёнка истончается; поэтому C93200 переживает перебои смазки, неизбежные в реальных машинах, а C93700 и C93800 с большим содержанием свинца переживают и худшие условия. Они достаточно мягки, чтобы работать по незакалённому валу, и поглощают грязь, а не царапают.
Оловянные и пушечные бронзы обходятся без свинца. C90500 и CuSn12-C твёрже и прочнее, несут большую нагрузку и закрывают бессвинцовые требования, но хуже прощают отказ смазки и труднее обрабатываются. Красная латунь C83600 — недорогой малонагруженный член группы для воды и арматуры.
Алюминиевые бронзы — отдельный класс: 160–200 HB, свыше 500 Н/мм², коррозионная стойкость в морской воде. Они несут очень тяжёлые нагрузки при малой скорости, но требуют закалённого вала (≥ 300 HB) и надёжной смазки, поскольку не поглощают частицы и не размазываются. C86300, продаваемая как марганцевая бронза, металлургически — высокопрочная латунь и самая твёрдая из всех (225 HB); её место — прессы, прокатные станы и подобное оборудование, где нагрузка экстремальна, а скорость близка к нулю.
Допустимые нагрузки втулки — не свойства материала
В таблице — свойства материала по стандартам на сплавы. То, что способна нести втулка, — подшипниковый предел, который зависит ещё и от смазки, скорости, вала и отвода тепла. Общие пределы, подтверждённые для литых бронзовых втулок Bushing MFG со смазкой: 25 Н/мм² в движении, 45 Н/мм² статически, 0,5 м/с, коэффициент трения 0,08–0,15, от −40 до +250 °C при посадках корпус H7 и вал e7–e8. Алюминиевая бронза и C86300 несут больше при меньшей скорости; конкретные цифры выдаются вместе с КП.
Выбор по режиму работы
Практическое правило, закрывающее большинство запросов; исключения разбираются при подготовке КП.
| Режим работы | Первый выбор | Альтернатива |
|---|---|---|
| Общее машиностроение, консистентная или масляная смазка | C93200 / SAE 660 | CuSn7Zn4Pb7 непрерывного литья любого размера |
| Плохая, периодическая или грязная смазка; удары | C93700 / SAE 64 | C93800 / SAE 67 для самых тяжёлых случаев |
| Требование отсутствия свинца | C90500 / SAE 62 | CuSn12-C, CuSn10-C |
| Малая нагрузка в воде | C83600 / SAE 40 | C90500 |
| Тяжёлая нагрузка, малая скорость, закалённый вал, морская вода | C95400 | C95500 для максимальной прочности |
| Экстремальная нагрузка при почти нулевой скорости | C86300 / SAE 430B | C95500 |
| Смазка невозможна | Бронза с графитовыми вставками (см. страницу продукции) | Спечённая бронза с пропиткой маслом для лёгкого режима |
Как указывать в спецификации
Пишите номер сплава и стандарт: «C93200 по ASTM B505» или «CuSn7Zn4Pb7-C по EN 1982». Торговые названия (Rg7, SAE 660, 83-7-7-3, подшипниковая бронза) полезны как перекрёстные ссылки, но не как спецификация. Добавьте способ литья, если он важен (для втулок стандартно непрерывное литьё, для больших диаметров — центробежное), и нужные документы: сертификат качества на материал с составом и механическими свойствами выдаётся стандартно, декларация о содержании свинца — по запросу.
На чертежах и в КП Bushing MFG обработанные втулки из медных сплавов несут перед маркой сплава номер серии JBM-600: JBM-600 — оловянно-свинцовые бронзы (C93200, C93700, C93800), JBM-610 — бессвинцовые оловянные бронзы (C90500, CuSn12-C), JBM-620 — алюминиевые бронзы (C95400, C95500), JBM-630 — высокопрочная латунь C86300, JBM-640 — автоматная латунь C36000. Серия обозначает группу сплавов; спецификацией остаётся номер сплава.
Часто задаваемые вопросы
Какая бронза лучше для втулок?
C93200 / SAE 660 — для общих условий с консистентной или масляной смазкой. C93700 — при плохой смазке, C90500 или CuSn12 — при повышенной нагрузке или требовании отсутствия свинца, алюминиевая бронза C95400 — для тяжёлых тихоходных нагрузок в паре с закалённым валом, C86300 — для экстремальной нагрузки при почти нулевой скорости.
Что такое бронза SAE 660?
Обозначение по SAE для C93200 — оловянно-свинцовой бронзы CuSn7Zn4Pb7 (Cu 83, Sn 7, Pb 7, Zn 3), 65–75 HB, стандартной подшипниковой бронзы. По EN 1982 это CC493K; немецкое торговое название — Rg7.
Марганцевая бронза — действительно бронза?
Нет. C86300, «марганцевая бронза», — высокопрочная латунь с 25 % цинка и 6 % алюминия. Это самый твёрдый сплав для втулок (225 HB); применяется при экстремальных нагрузках и очень малой скорости в паре с закалённым валом.
Какие бронзы для втулок не содержат свинца?
Оловянные бронзы C90500, C90700, CuSn12-C и CuSn10-C, а также алюминиевые бронзы C95400 и C95500. Они несут большую нагрузку, чем C93200, но требуют надёжной смазки, а алюминиевые бронзы — ещё и закалённого вала.
Какая твёрдость вала нужна для бронзовой втулки?
Для оловянно-свинцовых бронз достаточно незакалённой стали 150–200 HB. Алюминиевой бронзе и C86300 нужен закалённый или хромированный вал твёрдостью не менее 300 HB.
Не уверены, какая втулка нужна? Опишите узел.
Размеры, нагрузка, скорость, смазка и условия среды: инженеры в течение 12 часов пришлют предложение по материалу и КП. Бесплатные образцы, без минимального заказа.