
Смазка и обслуживание бронзовых втулок
Бронзовая втулка не изнашивается сама — её изнашивают отсутствие смазки, грязь и вал, который с самого начала был не в порядке. В этой заметке: чем смазывать, как часто, как должны быть выполнены канавки и как «читать» снятую втулку.
Литым и свёртным бронзовым втулкам нужна внешняя смазка: литиевая или литиевая комплексная консистентная смазка NLGI 2 с EP-присадками для медленных тяжелонагруженных шарниров либо минеральное или синтетическое масло ISO VG 68–220 для непрерывного вращения. Пополняйте смазку до того, как старая выработана: обычно каждые 8–50 моточасов на строительной технике и каждые 250–1 000 часов на малонагруженных машинах, — и выполняйте канавки и отверстия так, чтобы смазка попадала на нагруженную сторону отверстия.
- Бронза C93200 / SAE 660 со смазкой: 45 Н/мм² статически, 25 Н/мм² в движении, 0,5 м/с. Более высокие скорости требуют сплошной масляной плёнки; работа всухую — режим отказа, а не характеристика.
- Консистентная смазка: NLGI 2, литиевая или литиевая комплексная, с EP-присадкой, базовое масло ISO VG 150–460 для медленных тяжёлых шарниров. Смазки с твёрдым MoS₂ не применяйте во втулках со смазочными отверстиями меньше 3 мм.
- Масло: от ISO VG 68 для быстрых легконагруженных валов до ISO VG 220 для медленных тяжёлых; циркуляционная смазка или масляная ванна при непрерывном вращении выше примерно 1 м/с.
- Там, где дозаправка невозможна, меняйте втулку, а не регламент: бронза с графитовыми вставками, спечённая бронза с пропиткой маслом или композит с PTFE.
Зачем бронзовым втулкам смазка
Бронзовая втулка работает скольжением. Под нагрузкой вал и бронзовое отверстие разделяет плёнка смазки; где она тонка, поверхность оловянной бронзы переносит контакт, не привариваясь к стали, а свинец в свинцовых марках размазывается во временную плёнку. За эту терпимость бронза и стала классическим подшипниковым материалом, но запас этот измеряется минутами — это не режим работы. Без смазки коэффициент трения растёт примерно с 0,05 до 0,3 и выше, в контакте накапливается тепло, бронза размягчается и переносится на вал, узел заедает или изнашивается в овал.
Смазка делает ещё две вещи, не связанные с трением: отводит тепло из контакта и вымывает абразивные частицы, которые шарнир на машине собирает всегда. Втулка, из торцов которой выступает чистая смазка, делает ровно то, что должна.
Консистентная смазка или масло?
Консистентная смазка — для медленного, тяжёлого, прерывистого движения, где смазка должна оставаться на месте между обслуживаниями: пальцы шарниров экскаваторов, погрузчиков, кранов, сельхозорудий, прессов и затворов. Масло — для непрерывного вращения, более высокой скорости и там, где нужно отводить тепло: втулки редукторов и насосов, шпиндели, валки. Граница проходит около 0,5 м/с скорости скольжения — это предел литой бронзы с консистентной смазкой; выше нужно масло для отвода тепла, и втулка должна работать на сплошной масляной плёнке.
Для втулок почти всегда берут консистенцию NLGI 2; NLGI 1 — только для централизованных систем с длинными магистралями в холодном климате. Загуститель — литиевый или литиевый комплексный для общих условий, сульфонат-кальциевый для влажных и морских шарниров. Противозадирные (EP) присадки нужны в тяжелонагруженных медленных шарнирах; твёрдые добавки — дисульфид молибдена или графит — уместны в открытых шарнирах, но могут забивать малые подводящие отверстия и уплотняться в канавках втулок с малым зазором.
Выбор смазки для бронзовых втулок
| Режим | Смазка | Вязкость / класс | Примечания |
|---|---|---|---|
| Медленные тяжёлые шарниры (стройтехника, сельхозтехника) | EP-смазка | NLGI 2, базовое масло ISO VG 220–460 | Литиевая комплексная; сульфонат-кальциевая во влажной среде |
| Лёгкое прерывистое движение (затворы, рычаги, приспособления) | Смазка общего назначения | NLGI 2, базовое масло ISO VG 100–150 | Литиевая; пополнять при осмотре |
| Непрерывное вращение, умеренная скорость (насосы, конвейеры) | Минеральное или синтетическое масло | ISO VG 68–150 | Масляная ванна, фитильная или капельная подача |
| Непрерывное вращение, тяжёлая нагрузка, малая скорость | Масло | ISO VG 150–220 | Предпочтительна циркуляционная — для отвода тепла |
| Высокая температура (150–250 °C) | Синтетическая смазка или масло | Полимочевинная или PFPE-смазка; синтетическое масло | Проверьте предел втулки: C93200 — до +250 °C |
| Контакт с пищевыми продуктами или питьевой водой | Пищевая смазка или масло H1 | По стандарту на оборудование | Сама свинцовая бронза может быть недопустима; уточняйте |
Как часто пополнять смазку
Втулку с консистентной смазкой нужно дозаправить до того, как старая смазка выработана, окислилась или загрязнилась; интервал задают нагрузка, характер движения, температура и грязь, а не календарь. Производители машин публикуют регламенты; если регламента нет, в таблице даны рабочие отправные точки, которые нужно сокращать, когда шарнир греется, видит воду или пыль либо стоит под постоянной нагрузкой.
Нагнетайте смазку, пока чистая смазка не покажется с обоих торцов втулки, по возможности разгрузив шарнир, чтобы свежая смазка дошла до нагруженной дуги. Не передавливайте уплотнённые шарниры: для большинства пальцев хватает 3–4 качков ручного шприца, а пневматический шприц может выдавить уплотнения. Протирайте пресс-маслёнку до и после.
Периодичность смазки бронзовых втулок (отправные точки)
| Узел | Периодичность | Количество |
|---|---|---|
| Пальцы стрелы, рукояти и ковша экскаватора | Каждые 8–10 моточасов; ежедневно | До появления свежей смазки с обоих торцов |
| Шарниры погрузчиков, кранов и лесной техники | Каждые 10–50 моточасов | До появления свежей смазки |
| Шарниры сельхозорудий | Ежедневно в сезон; перед постановкой на хранение | 2–3 качка на маслёнку |
| Прессы, затворы, делительные столы | От раза в неделю до раза в месяц | 1–2 качка |
| Лёгкое оборудование, эпизодическое движение | Каждые 250–1 000 часов или при осмотре | Небольшая порция, излишки стереть |
| Втулки насосов и редукторов с масляной смазкой | По интервалу замены масла; уровень проверять еженедельно | Поддерживать уровень или расход |
Для шарниров, работающих в жаре, во влаге или в абразивной пыли, интервал делите пополам. Правильный интервал — самый длинный из тех, при которых выдавленная смазка ещё чистая.
Смазочные канавки, отверстия и карманы
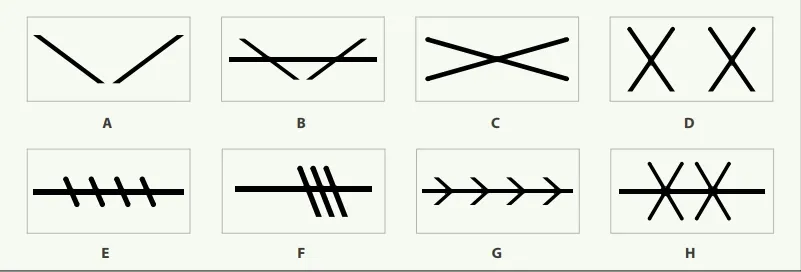
Смазка должна доходить до нагруженной стороны отверстия. Пресс-маслёнка в корпусе питает радиальное отверстие во втулке; оттуда рисунок канавок разносит смазку по длине и по окружности. Канавка должна начинаться у подводящего отверстия и заканчиваться, не доходя до торцов втулки, иначе смазку просто выдавит наружу. Канавки не должны заходить в самую нагруженную дугу: там они прерывают плёнку именно в том месте, где она нужна; подводите смазку с ненагруженной стороны и позвольте рисунку канавок унести её под нагрузку.
Для вращения достаточно одной-двух прямых осевых канавок или одной спирали. Для качающихся пальцев, которые никогда не обходят всё отверстие, смазку в малой рабочей дуге удерживают «восьмёрка», перекрещенная спираль или ромбовидные карманы, как в свёртных бронзовых втулках. Ширина канавки обычно составляет 8–12 % диаметра отверстия, глубина — около половины ширины, кромки скруглены. Отверстие вовсе без канавок полагается на смазку у торцов и на рабочий зазор — это работает только для коротких втулок под малой нагрузкой.
На чертеже задайте положение подводящего отверстия по углу относительно направления нагрузки и по оси от базового торца. «Смазочное отверстие» без координат оставляет станочника гадать.
Монтаж и приработка
Большинство отказов втулок, списанных на смазку, начались при сборке. Запрессовывайте втулку без перекоса ступенчатой оправкой, опирающейся на торец, и никогда — молотком по бронзе; после запрессовки проверьте отверстие: толстостенная втулка в тонком корпусе усаживается на часть натяга, а тонкостенная свёртная — на весь. Если чертёж этого требует, разверните или отхонингуйте отверстие после запрессовки под рабочий зазор. Перед сборкой смажьте отверстие и вал рабочей смазкой: сухой пуск на бронзе оставляет метки в первые же обороты.
Где машина позволяет, первые часы прирабатывайте узел при пониженной нагрузке и скорости, по окончании приработки дозаправьте смазку и проверьте температуру рукой: бронзовая втулка, до которой через десять минут под нагрузкой нельзя дотронуться, говорит о зазоре или соосности, а не о смазке.
Как читать изношенную втулку
Снятая втулка — отчёт о состоянии узла. Прежде чем ставить новую, посмотрите, где и как она изнашивалась.
- Равномерный матовый износ нагруженной дуги, отверстие круглое: нормальный конец ресурса. Замените, смазку и регламент оставьте.
- Блестящая, размазанная или вырванная бронза, перенос на вал, синие следы перегрева: голодание смазки или слишком малый зазор. Сократите интервал, проверьте путь подвода смазки и посадку.
- Глубокие продольные риски, внедрившиеся частицы: абразивное загрязнение. Добавьте или восстановите уплотнения, промывайте чаще, рассмотрите более твёрдый вал.
- Износ сосредоточен на одном конце: перекос или погнутый палец. Устраните перекос; более длинная втулка этого не исправит.
- Втулка провернулась или сместилась в корпусе, фреттинг снаружи: недостаточный натяг или изношенный корпус. Восстановите размер корпуса или примените фланцевую либо фиксируемую штифтом втулку.
- Отверстие вытянуто в овал по направлению нагрузки при хорошей поверхности: перегрузка или чрезмерный зазор. Сверьте удельную нагрузку с пределом сплава.
Когда перестать смазывать и сменить втулку
Если до шарнира не добраться, он находится внутри герметичного узла, работает выше температуры, при которой живёт консистентная смазка, или его просто забывают обслуживать, ответ — втулка, несущая смазку в себе. Бронза с графитовыми вставками работает всухую на малой скорости: графит из вставок размазывается в плёнку, а габариты совпадают с точёной бронзовой втулкой. Спечённая бронза с пропиткой маслом закрывает лёгкие, более быстрые режимы в электродвигателях и бытовой технике. Композитные втулки с PTFE работают всухую при более высокой скорости и меньшей нагрузке, в тонкой стенке на стальной основе. Каждая из них — отдельный продукт со своими пределами, и наши инженеры скажут, когда одна из них подходит лучше, чем очередной регламент смазки.
Часто задаваемые вопросы
Могут ли бронзовые втулки работать без смазки?
Литая и свёртная бронза — нет. Короткий перерыв они переносят благодаря структуре оловянной бронзы и свинцу в свинцовых марках, но работа всухую поднимает трение в несколько раз и заканчивается заеданием или быстрым износом. Для работы без смазки берите бронзу с графитовыми вставками, спечённую бронзу с пропиткой маслом или композитную втулку с PTFE.
Какая смазка лучше для бронзовых втулок?
Литиевая или литиевая комплексная смазка NLGI 2 с EP-присадками и вязкостью базового масла ISO VG 150–460 для медленных тяжёлых шарниров; более лёгкая литиевая смазка общего назначения — для лёгкого режима. Во влажных и морских шарнирах — сульфонат-кальциевая, выше примерно 130 °C — синтетическая.
Как часто шприцевать бронзовую втулку?
До того как выработается старая смазка: ежедневно на пальцах экскаватора, каждые 10–50 моточасов на другой тяжёлой мобильной технике, от раза в неделю до раза в месяц на прессах и затворах, при осмотре — на лёгком оборудовании. Нагнетайте, пока чистая смазка не покажется с обоих торцов.
Консистентная смазка или масло для бронзовой втулки?
Консистентная — для медленного, тяжёлого, прерывистого движения, где смазка должна оставаться в шарнире; масло — для непрерывного вращения, более высокой скорости и там, где нужен отвод тепла. Выше примерно 1 м/с скорости скольжения закладывайте масло.
Ослабляют ли смазочные канавки бронзовую втулку?
При обычной ширине 8–12 % диаметра отверстия — незначительно, но канавка в нагруженной дуге прерывает плёнку там, где она важнее всего. Размещайте подводящее отверстие и канавки с ненагруженной стороны и позвольте рисунку канавок унести смазку под нагрузку.
Можно ли применять во втулках смазку с дисульфидом молибдена?
В открытых шарнирах с большим зазором — да. Во втулках с малыми подводящими отверстиями и малым зазором твёрдые частицы могут забить отверстие и уплотниться в канавках; там берите обычную EP-смазку.
Шарнир «съедает» втулки одну за другой?
Пришлите чертёж, применяемую смазку и цикл нагрузки. Инженеры скажут, где решение — в рисунке канавок, зазоре, сплаве или самосмазывающейся втулке, — и в течение 12 часов подготовят КП.
Ответ на запрос: 12 h · Бесплатные образцы · Без минимального заказа